
Hầu hết các xưởng cắt laser sợi quang trả tiền cho nitơ đóng bình hoặc bình chứa cuối cùng đều đánh giá việc tạo khí PSA tại chỗ. Bài viết này so sánh cấu trúc chi phí, độ tinh khiết và độ ổn định dòng chảy, hậu cần và khả năng mở rộng giữa hai phương thức cung cấp, đồng thời xác định các hồ sơ vận hành mà giao bình khí vẫn hợp lý.
Nếu Quý khách cắt thép không gỉ hoặc nhôm trên máy laser sợi quang, nitơ có thể là một trong những chi phí vật tư tiêu hao lớn nhất — thường chỉ đứng sau chính khoản thanh toán máy. Hầu hết các xưởng bắt đầu với khí giao tận nơi: bình áp suất cao xếp theo giá đỡ, hoặc bình chứa chất lỏng theo hợp đồng thuê. Cách này ổn ở sản lượng thấp. Nhưng khi số giờ cắt tích lũy, mô hình giao hàng bắt đầu có vẻ tốn kém, và câu hỏi đặt ra là liệu một hệ thống máy tạo nitơ PSA tại chỗ có tự hoàn vốn hay không.
Bài viết này phân tích so sánh theo cách mà một quản lý sản xuất nên làm: cấu trúc chi phí, độ tinh khiết và độ ổn định dòng chảy, hậu cần và khả năng mở rộng. Cuối bài là phản biện trung thực — những tình huống mà bình khí vẫn là câu trả lời đúng.
Tại sao nitơ quan trọng đối với cắt laser sợi quang
Nitơ đóng vai trò khí hỗ trợ khi Quý khách cần mép cắt sạch, không bị oxy hóa — thường trên thép không gỉ, nhôm và vật liệu mạ kẽm sẽ được hàn hoặc hoàn thiện mà không qua xử lý hậu kỳ. Dòng nitơ thổi vật liệu nóng chảy qua rãnh cắt và bảo vệ vùng cắt khỏi oxy, đây chính là yếu tố ngăn lớp oxit sẫm màu hình thành khi cắt bằng không khí hoặc oxy.
Từ chức năng đó, có hai yêu cầu:
- Độ tinh khiết. Nhiễm oxy trong khí hỗ trợ gây đổi màu và hình thành oxit trên mép cắt. Cắt laser thường yêu cầu nitơ có độ tinh khiết khoảng 99,9% trở lên, và các tấm thép không gỉ dày hơn hưởng lợi từ dung sai thậm chí chặt hơn.
- Độ ổn định áp suất và dòng chảy. Đầu cắt cần áp suất ổn định (thường trong khoảng 0,6–0,8 MPa cho nhiều ứng dụng, cao hơn đối với tấm dày trên một số máy). Áp suất tụt giữa công việc — đúng như những gì xảy ra khi một cụm bình cạn dần — gây mất nhất quán chất lượng mép cắt và phế phẩm.
Hãy ghi nhớ hai yêu cầu đó, vì đây là nơi sự khác biệt giữa các phương thức cung cấp thể hiện rõ nhất.
Cách thức cung cấp bình khí và bình chứa hoạt động — và chi phí
Nitơ giao tận nơi có ba dạng phổ biến:
- Bình áp suất cao đơn lẻ (áp suất nạp khoảng 200–300 bar, mỗi bình vài mét khối khí). Tiện lợi cho mức tiêu thụ rất thấp, nhưng Quý khách phải trả giá cao hơn trên mỗi mét khối.
- Cụm/bó bình khí — các bình được nối với nhau bằng hệ thống chuyển đổi tự động. Dòng chảy liên tục hơn, nhưng mỗi bình vẫn mang phí nạp riêng.
- Bình chứa chất lỏng và bồn vi mô — tiết kiệm hơn trên mỗi mét khối so với bình khí, nhưng phát sinh phí thuê và tổn thất bay hơi, vì nitơ lỏng liên tục bay hơi ngay cả khi Quý khách không cắt.
Cấu trúc chi phí ở đây có nhiều lớp mà người mua thường đánh giá thấp:
- Chi phí khí hàng hóa. Giá trên mỗi mét khối, cao nhất đối với bình đơn lẻ và thấp nhất đối với chất lỏng số lượng lớn — nhưng không bao giờ tiệm cận chi phí tự tách nitơ từ không khí.
- Phụ phí giao hàng và nhiên liệu. Được tính cho mỗi lần giao, và tăng theo giá nhiên liệu và khoảng cách.
- Phí thuê/phí vật liệu nguy hiểm. Thuê bình hoặc bình chứa hàng tháng, cộng phí xử lý xuất hiện thành các mục riêng.
- Tổn thất bay hơi và tồn dư. Hệ thống chất lỏng mất sản phẩm do bay hơi; bình trả lại thường còn khí tồn dư mà Quý khách đã trả tiền nhưng không dùng được.
- Chi phí hành chính. Đặt hàng, nhận hàng, đối chiếu hóa đơn và quản lý hậu cần trả hàng đều tiêu tốn giờ lao động.
Riêng lẻ, các mục này có vẻ nhỏ. Cộng lại, chúng khiến giá khí giao tận nơi trên mỗi mét khối có thể gấp nhiều lần chi phí tạo nitơ tại chỗ — đó chính là toàn bộ lập luận kinh tế cho việc tạo khí. Chúng tôi đi sâu vào phần chi phí của máy tạo khí trong bài phân tích chi phí máy tạo nitơ PSA.
Cách thức tạo khí PSA tại chỗ hoạt động
Máy tạo khí PSA (Pressure Swing Adsorption) nhận khí nén — mà xưởng của Quý khách có thể đã sản xuất — cho đi qua các cột sàng phân tử carbon để hấp phụ oxy, hơi ẩm và CO2, và cung cấp nitơ liên tục. Các cột luân phiên giữa hấp phụ và tái sinh, nên đầu ra ổn định miễn là máy nén cấp khí.
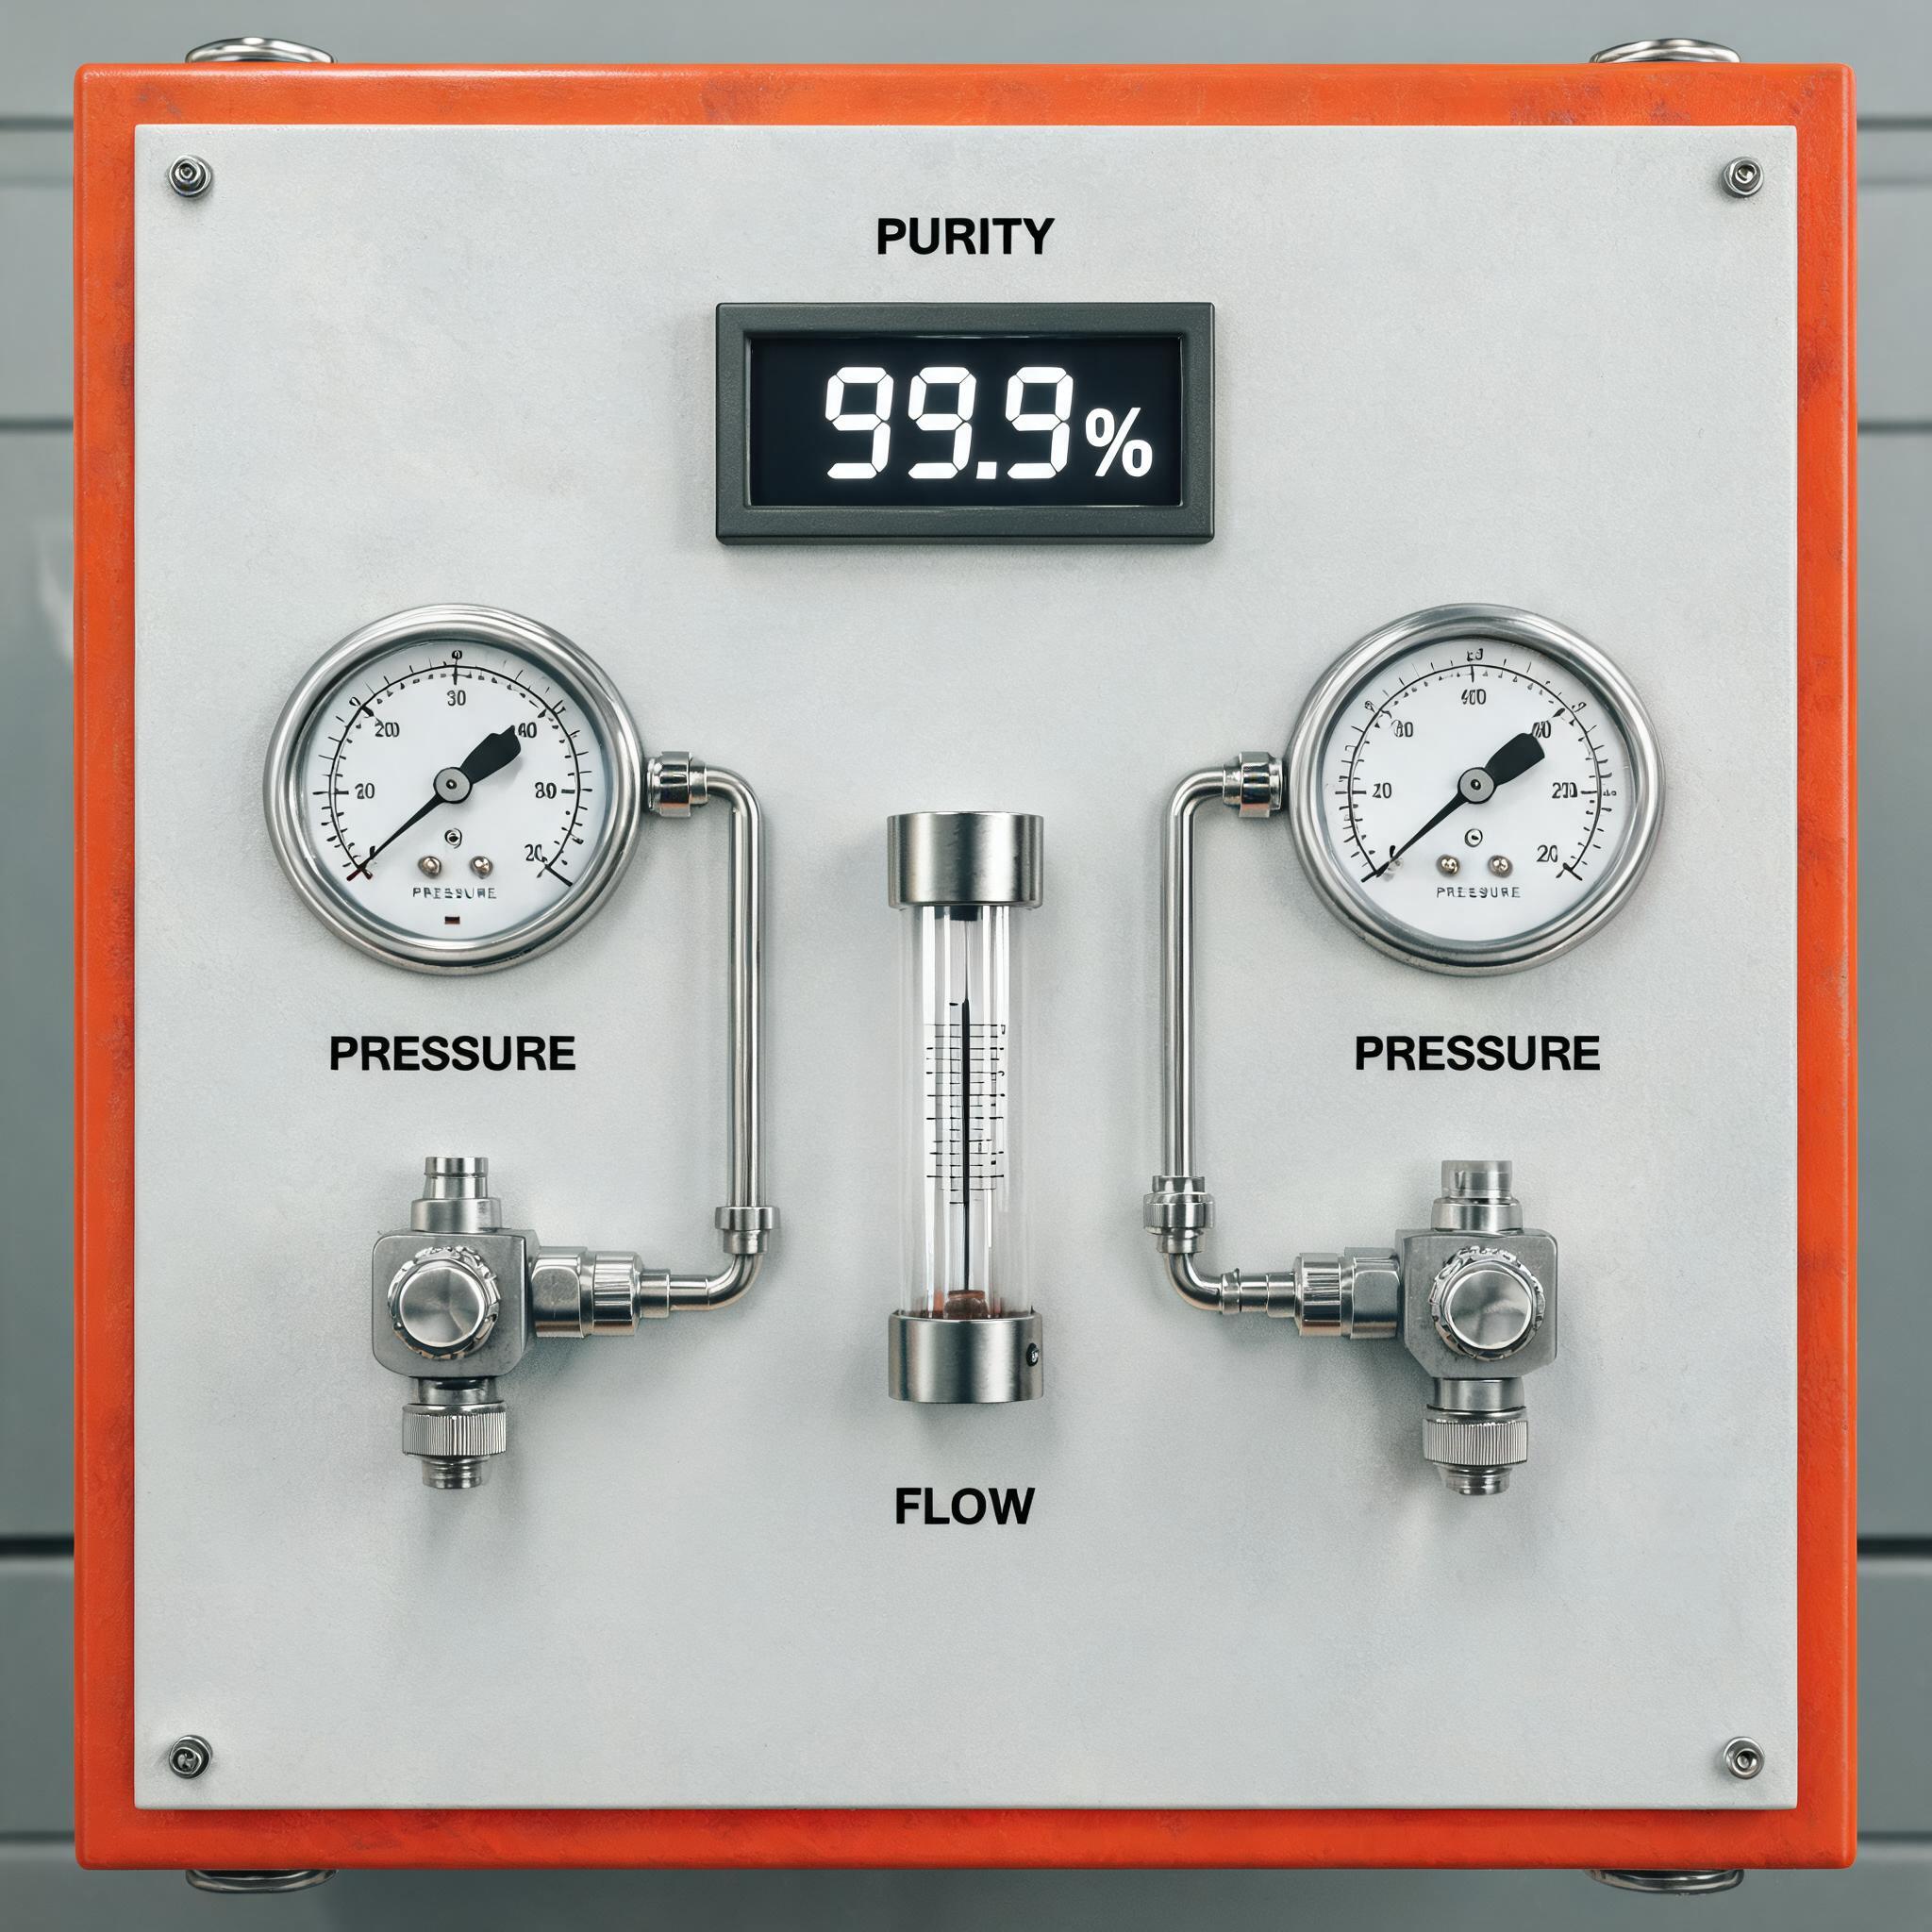
Máy tạo nitơ PSA Xinhong cho cắt laser được chỉ định với độ tinh khiết 99,9%, lưu lượng 10–80 m³/h, và áp suất đầu ra 0,6–0,8 MPa, trong thiết kế nhỏ gọn với chứng nhận CE. Vì khí được sản xuất từ không khí xung quanh, chi phí đầu vào liên tục về cơ bản là điện năng để chạy máy nén — không giao hàng, không thuê, không bay hơi. Xinhong công bố thời gian hoàn vốn 6–12 tháng trên trang sản phẩm cho các xưởng loại bỏ nitơ đóng bình; thời gian hoàn vốn thực tế của Quý khách phụ thuộc vào mức tiêu thụ và giá khí địa phương, nên hãy coi khoảng đó là con số được công bố chứ không phải bảo đảm cho mọi xưởng.
Để có cái nhìn rộng hơn về cách mô hình này thay thế hoàn toàn khí giao tận nơi, xem bài viết của chúng tôi về tạo nitơ tại chỗ thay thế cung cấp bình khí và số lượng lớn. Và để có bức tranh đầy đủ — lựa chọn khí hỗ trợ, độ tinh khiết, định cỡ máy tạo khí và chi phí — xem hướng dẫn về khí hỗ trợ và tạo nitơ PSA cho các xưởng cắt laser.
So sánh trực tiếp
Cấu trúc chi phí
Bình khí và bình chứa là chi phí vận hành thuần túy: Quý khách trả tiền trên mỗi mét khối mãi mãi, cộng phí giao hàng, thuê và phụ phí mà Quý khách không kiểm soát được. Máy tạo khí PSA chuyển phần lớn số đó thành chi phí mua thiết bị cố định cộng điện năng và bảo trì định kỳ (bộ lọc, dịch vụ sàng phân tử định kỳ). Quý khách càng cắt nhiều, chi phí nitơ trên mỗi mét khối càng ổn định. Ở mức tiêu thụ thấp, chi phí vốn trên mỗi mét khối có thể vẫn vượt giá giao tận nơi — đó chính là lý do quyết định phụ thuộc vào sản lượng của Quý khách.
Độ tinh khiết và độ ổn định dòng chảy
Hệ thống PSA được bảo trì đúng cách duy trì độ tinh khiết quy định liên tục, và dải đầu ra 0,6–0,8 MPa của máy tạo khí đáp ứng yêu cầu cắt điển hình mà không có hiện tượng giảm áp như khi cụm bình cạn. Cung cấp bằng bình khí có thể đạt độ tinh khiết cao, nhưng độ ổn định phụ thuộc vào quy trình chuyển đổi và tình trạng cụm ống; hệ thống bình chứa phụ thuộc vào công suất thiết bị hóa hơi, có thể thiếu hụt khi cắt dòng cao liên tục. Một lưu ý vận hành cho mọi lắp đặt PSA: máy tạo khí cần nguồn cấp khí nén đáng tin cậy, đủ công suất ở phía trước — khí khô, đã lọc là yếu tố bảo vệ sàng phân tử và thông số độ tinh khiết.
Hậu cần
Khí giao tận nơi đồng nghĩa với lịch giao hàng, không gian bến bãi, kho bình an toàn, đào tạo xử lý và rủi ro vận hành hết khí giữa ca — ca đêm cạn cụm bình lúc 2 giờ sáng sẽ dừng laser cho đến khi xe buổi sáng đến. Tạo khí tại chỗ loại bỏ chuỗi cung ứng khỏi phương trình: miễn là máy nén chạy, nitơ luôn có sẵn. Đó cũng là lý do các máy tạo nitơ di động và máy tạo nitơ xách tay thường vượt trội so với giao bình khí cho công việc hiện trường, xưởng nhiều tòa nhà và địa điểm có khả năng tiếp cận giao hàng không đều.
Khả năng mở rộng
Với bình khí, mở rộng nghĩa là nhiều bình hơn, giao hàng thường xuyên hơn và có thể cần bồn lớn hơn — mỗi bước đều tăng chi phí và độ phức tạp. Với PSA, Quý khách định cỡ thiết bị theo nhu cầu lưu lượng đỉnh. Dải 10–80 m³/h của máy Xinhong bao phủ nhiều mức công suất cắt laser; yếu tố nào quyết định việc định cỡ sẽ được trình bày tiếp theo. Nếu mức tiêu thụ tăng thêm, có thể bổ sung công suất thay vì đàm phán lại với nhà cung cấp khí.
Yếu tố nào quyết định việc định cỡ máy tạo khí
Định cỡ máy tạo khí PSA quy về lưu lượng, đo bằng m³/h. Con số đó được xác định bởi:
- Loại và độ dày vật liệu. Thép không gỉ dày hơn yêu cầu lưu lượng khí hỗ trợ cao hơn; mức tiêu thụ nitơ tăng mạnh theo độ dày tấm.
- Số giờ cắt. Chu kỳ làm việc mỗi ca — một máy laser cắt bằng nitơ 8 giờ/ngày tiêu thụ nhiều hơn hẳn một máy cắt 2 giờ.
- Số lượng laser được cấp khí. Một máy tạo khí có thể cấp cho nhiều đầu cắt nếu tổng lưu lượng nằm trong công suất.
- Yêu cầu áp suất. Dải đầu ra 0,6–0,8 MPa phải khớp với nhu cầu của đầu cắt ở lưu lượng yêu cầu.
Một bài tập định cỡ thực tế: tổng hợp nhu cầu nitơ đồng thời đỉnh trên tất cả laser ở độ dày phổ biến nặng nhất, cộng thêm biên dự phòng cho công việc tương lai, và đối chiếu với đường cong lưu lượng của máy tạo khí ở độ tinh khiết yêu cầu. Định cỡ thiếu sẽ thể hiện bằng độ tinh khiết tụt dưới tải — một lý do nữa để làm việc từ dữ liệu tiêu thụ thực tế thay vì ước tính.
Khi nào bình khí vẫn hợp lý
Một so sánh trung thực phải nói thẳng điều này: máy tạo khí không tự động là câu trả lời đúng. Cung cấp bằng bình khí hoặc bình chứa vẫn là lựa chọn hợp lý khi:
- Mức tiêu thụ thực sự thấp. Một xưởng thỉnh thoảng cắt thép không gỉ, hoặc chủ yếu chạy laser bằng không khí và oxy, có thể không bao giờ tiêu thụ đủ nitơ để hoàn vốn máy tạo khí.
- Sử dụng không thường xuyên hoặc theo dự án. Hợp đồng ngắn hạn, công việc nguyên mẫu hoặc sản xuất theo mùa không biện minh cho thiết bị vốn.
- Không gian, điện năng hoặc công suất máy nén bị hạn chế. Hệ thống PSA cần diện tích sàn và nguồn cấp khí nén đáng tin cậy; xưởng thiếu một trong hai có thể phải đầu tư thêm chỉ để hỗ trợ việc tạo khí.
- Không có vốn hoặc vốn dùng tốt hơn ở nơi khác. Khí giao tận nơi không cần vốn — đôi khi sự linh hoạt đó quan trọng hơn khoản tiết kiệm dài hạn.
Ranh giới là mức tiêu thụ. Nếu chi tiêu nitơ hàng tháng của Quý khách khiêm tốn và ổn định, hãy giữ hợp đồng giao hàng. Nếu Quý khách thấy các cụm bình cạn hàng tuần, hoặc phí thuê bình chứa và bay hơi cứ tăng, hãy tính toán — mức ROI 6–12 tháng được công bố cho máy Xinhong tồn tại vì nhiều xưởng vượt qua ranh giới đó nhanh hơn họ tưởng.
Câu hỏi thường gặp
Nitơ cần độ tinh khiết bao nhiêu để cắt laser?
Cắt không oxy hóa trên thép không gỉ và nhôm thường yêu cầu độ tinh khiết 99,9% trở lên. Độ tinh khiết thấp hơn đưa oxy vào dòng khí hỗ trợ, gây oxy hóa và đổi màu mép cắt. Máy tạo khí PSA Xinhong được chỉ định ở độ tinh khiết 99,9%, đáp ứng các ứng dụng cắt sạch tiêu chuẩn.
Một máy laser sợi quang thực sự tiêu thụ bao nhiêu nitơ?
Mức tiêu thụ phụ thuộc vào độ dày vật liệu, kích thước đầu phun và số giờ cắt — tấm dày hơn và đầu phun lớn hơn làm tăng lưu lượng đáng kể. Không có một con số duy nhất; cách thực tế là theo dõi mức sử dụng khí giao tận nơi hiện tại trong một tháng, giúp Quý khách có cả cơ sở định cỡ và chuẩn tiết kiệm để đánh giá máy tạo khí.
Áp suất 0,6–0,8 MPa có đủ để cắt không?
Đối với nhiều công việc cắt thép không gỉ và nhôm, có — dải đó bao phủ yêu cầu khí hỗ trợ điển hình cho các ứng dụng được chỉ định của máy Xinhong. Cắt tấm rất dày trên một số cấu hình máy đòi hỏi áp suất cao hơn, đây là thông số cần xác nhận cho laser cụ thể của Quý khách trước khi chọn bất kỳ hệ thống cung cấp nào.
Máy tạo khí cần gì ngoài bản thân thiết bị?
Máy tạo khí PSA cần nguồn cấp khí nén có công suất đủ cho nhu cầu cấp khí của máy, cộng với xử lý khí (sấy và lọc) để bảo vệ sàng phân tử. Đấu nối điện và diện tích sàn khiêm tốn nhờ thiết kế nhỏ gọn, nhưng máy nén và máy sấy là bộ phận không thể tách rời trong tổng chi phí hệ thống và cần được đưa vào mọi tính toán ROI.
Chọn máy của Quý khách cùng Xinhong CNC
Quyết định giữa bình khí và máy tạo khí phụ thuộc vào hồ sơ tiêu thụ của Quý khách — và cách nhanh nhất để giải quyết là dùng số liệu thực tế. Gửi cho Xinhong CNC vật liệu, độ dày điển hình, số giờ cắt và phương án nitơ hiện tại của Quý khách, chúng tôi có thể đề xuất liệu máy tạo nitơ PSA có phù hợp với chu kỳ làm việc của Quý khách và định cỡ nào là hợp lý. Gửi thông tin ứng dụng qua biểu mẫu yêu cầu của chúng tôi để bắt đầu.