
Това сравнение превежда производствените ръководители през реалните компромиси между роботизираните лазерни заваръчни клетки и ръчните влакнесто-лазерни заваръчни машини: пропускна способност и постоянство срещу гъвкавост и ниска начална цена. Обхваща захващане, програмиране, персонал, предпазни ограждения и хибридни решения, като се позовава на собствената гама машини на Xinhong CNC.
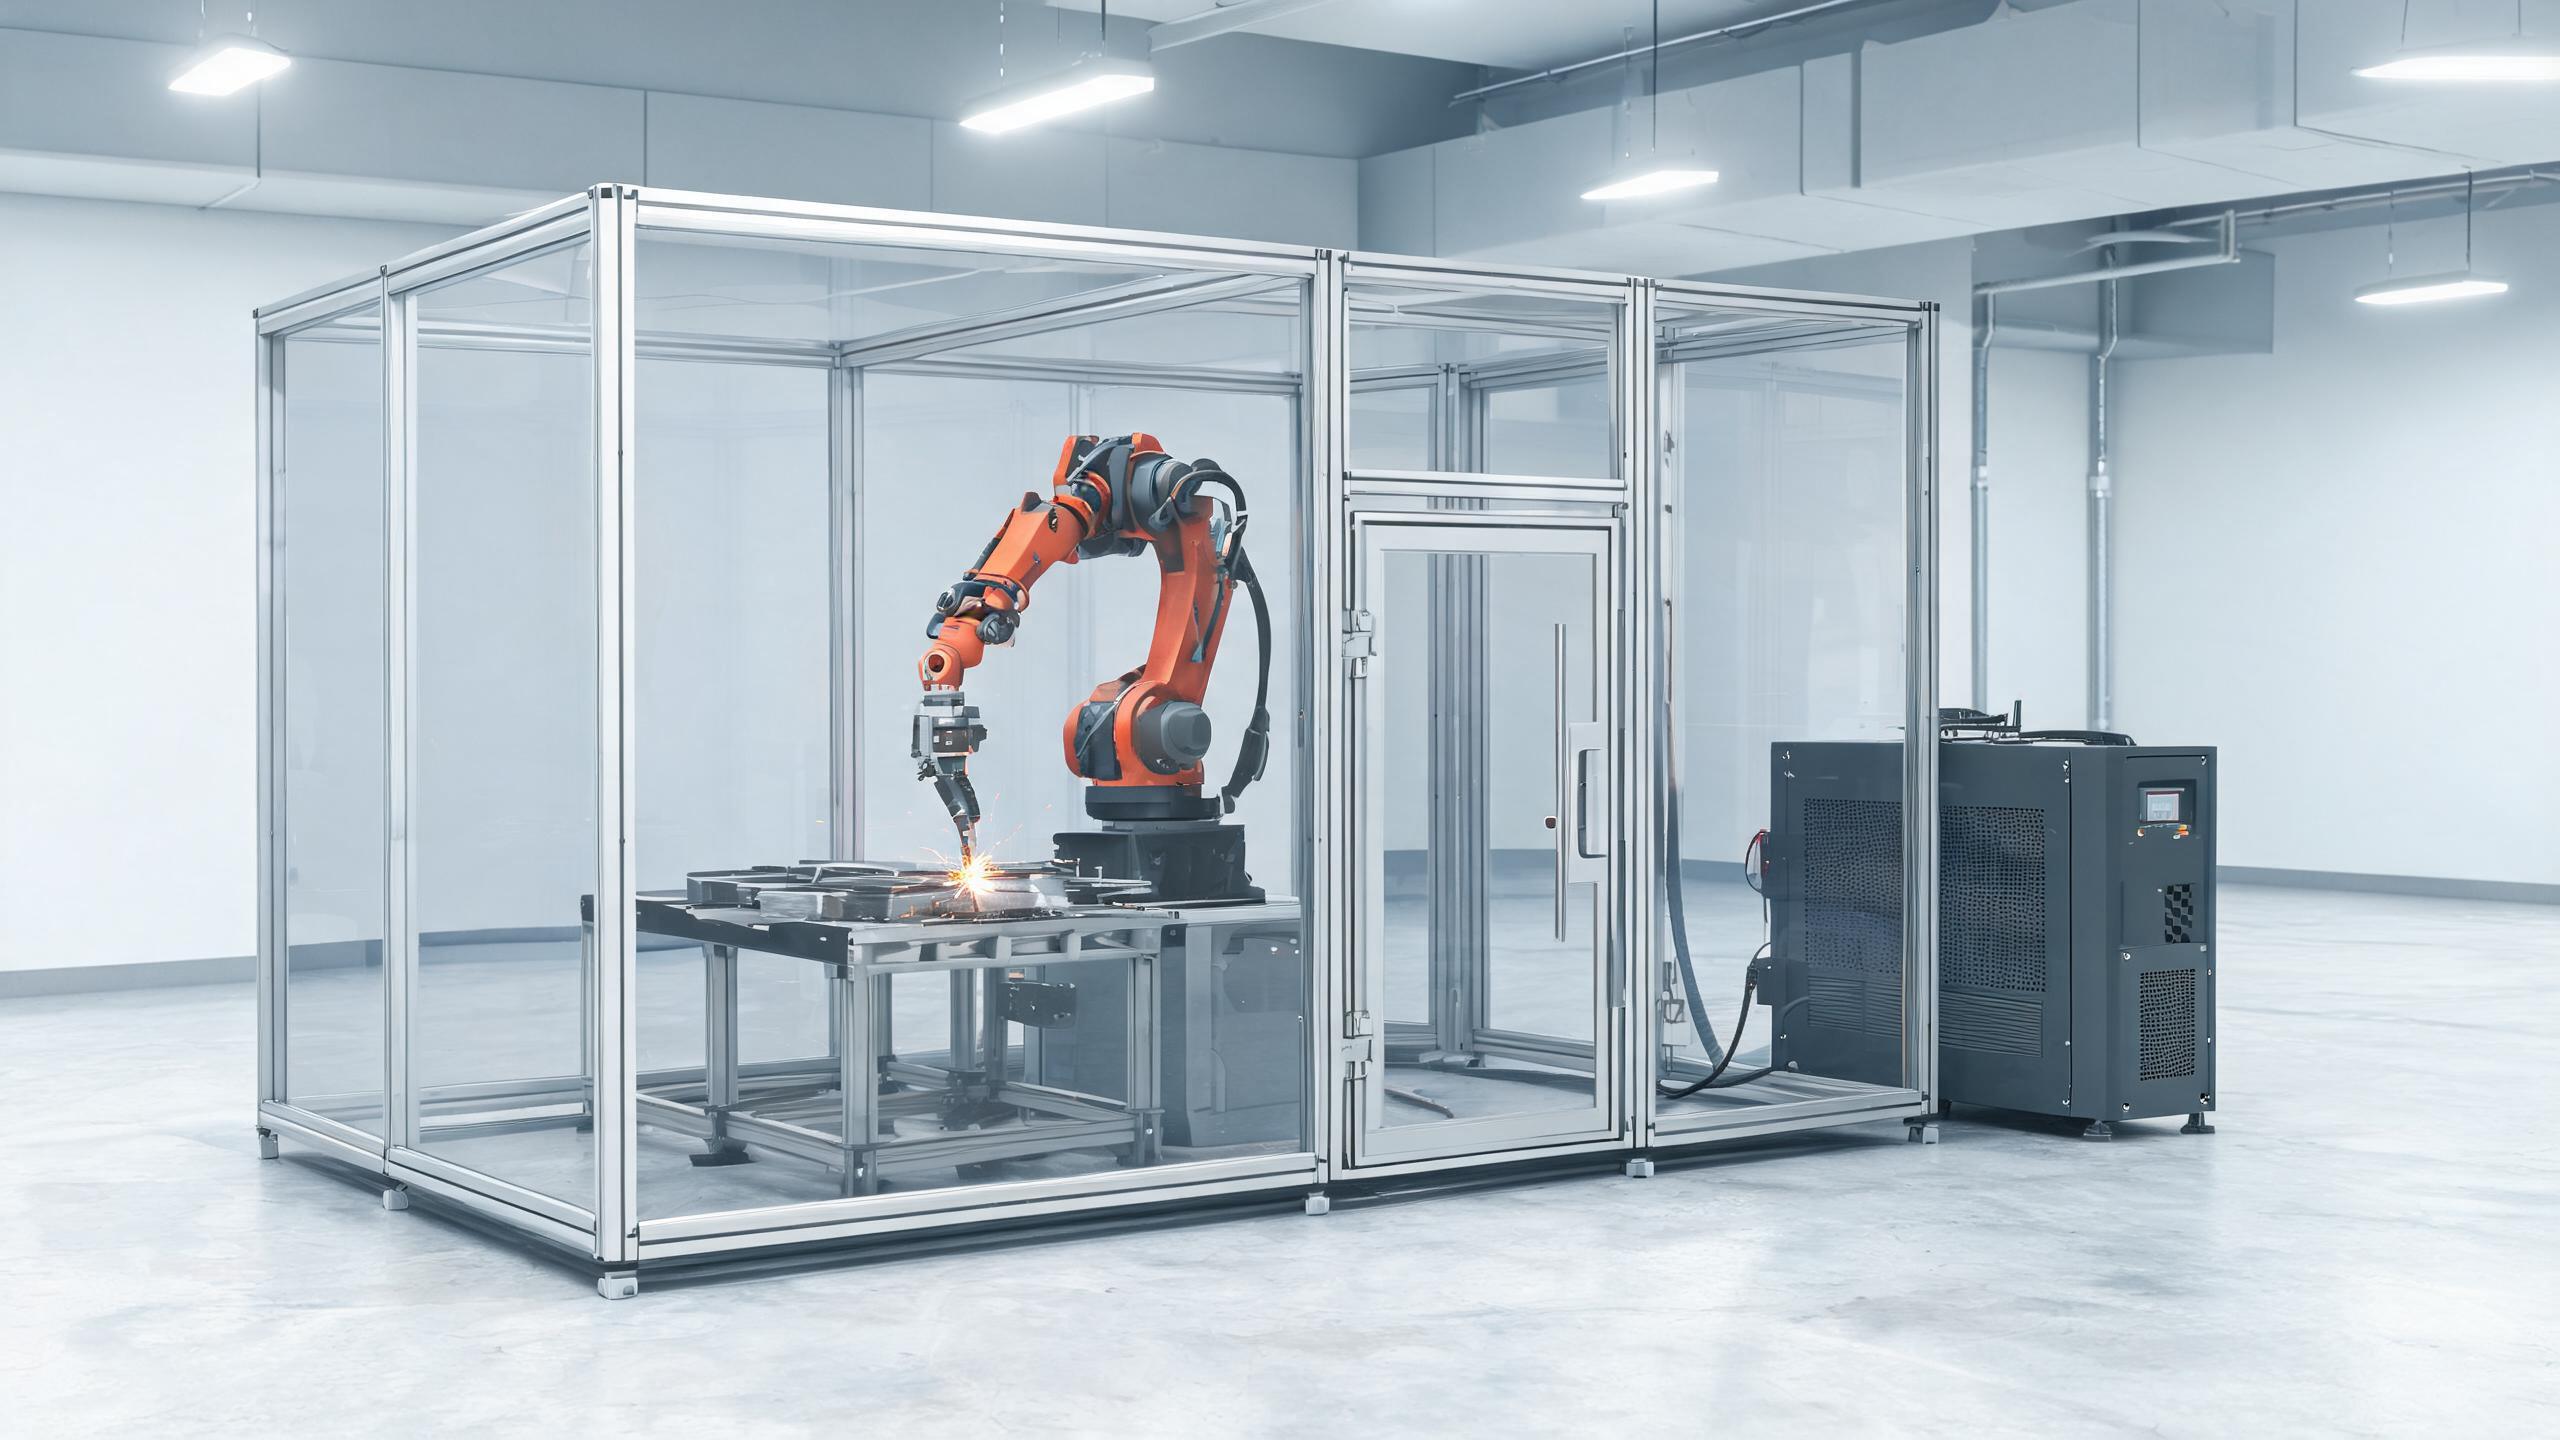
Лазерното заваряване навлезе в масовата производствена практика, защото концентрира топлината в тясна зона, което означава по-малка деформация и по-бързо преминаване по тънък до среден листов материал в сравнение с повечето MIG или TIG процеси. След като една работилница реши да инвестира, първият структурен въпрос не е мощността или цената, а архитектурата: ръчна лазерна заваръчна машина управлявана от човек, или роботизирана лазерна заваръчна клетка която изпълнява програмиран път. И двете използват влакнесто-лазерни източници; разликата е във всичко около лъча.
Тази статия разглежда решението по начина, по който производственият ръководител действително го изпитва: пропускна способност и повторяемост, гъвкавост при смесена работа, усилия за захващане и програмиране, персонал, предпазни ограждения и междинните варианти между двете.
Пропускна способност и постоянство: къде роботът се изплаща
Роботът прави две неща, които човек не може да поддържа: повтаря път идентично всеки цикъл и го прави денонощно. Роботизираната лазерна заваръчна клетка е създадена точно за това. Нашата Автоматизирана роботизирана рама с влакнест лазер за заваряване съчетава 6-осен робот с визионно проследяване на шева, CNC управление Schneider и предпазно ограждение и е предназначена за автоматизирана работа 24/7 със съответствие с CE.
Увеличаването на постоянството е също толкова важно, колкото увеличаването на скоростта. Ръчният оператор се отклонява: разстоянието на стойката, ъгълът на движение и скоростта варират от шев до шев и от смяна до смяна, особено при дълги шевове. Визионното проследяване на шева при робота коригира малки отклонения между детайлите в линията на съединението, така че позиционирането на заварката остава в същия диапазон през целия ден. За съединения, които трябва да отговарят на повтарящи се цели за качество – скоби, ограждения, тръба-към-плоча, подизделия, влизащи в по-голям сертифициран продукт – тази повторяемост намалява преработките и инспекционната натовареност по начин, който операторът рядко може да постигне.
Изчислението на пропускната способност обаче работи само когато асортиментът от детайли е стабилен. Роботът амортизира разходите за програмиране и захващане чрез обема. Ако произвеждате същите десет заваръчни изделия всеки месец в стотици или хиляди бройки, клетката се изплаща. Ако изпълнявате петдесет различни задачи в единични бройки, тя основно плаща за препрограмиране.
Гъвкавост: къде печели ръчната горелка
Ръчният влакнесто-лазерен заваръчен апарат е лазерният еквивалент на вземането на MIG горелка – и точно това е неговата стойност. Операторът отива при работата, вместо работата да идва при захващащо приспособление. Големи заваръчни изделия, които не се побират в ограждение, еднократни ремонти, архитектурни работи, кърпене на място и краткосрочни задачи – всички те са в полза на пистолета.
Нашата 2000W ръчна влакнесто-лазерна заваръчна машина осигурява 5 mm проникване в неръждаема стомана, предлага двурежимен непрекъснат и импулсен изход (CW за скорост по прави шевове, импулсен за контрол върху термочувствителни или тънки материали) и е с водно охлаждане за поддръжка на 8-часови смени. За една работилница тази комбинация покрива голяма част от ежедневната работа без никакво програмиране: сменяте задачата, сменяте набора от параметри, натискате спусъка. За пълен преглед на класовете мощност на ръчните машини, дълбочината на проникване и опциите за конфигурация вижте нашето ръководство за купувачи на ръчна влакнесто-лазерна заваръчна машина.
Ограниченията са огледален образ на силните страни на робота. Резултатът зависи от уменията и издръжливостта на оператора; ден на дълги шевове над главата или в неудобни позиции е по-бавен и по-малко постоянен от плосък захват. И проникването е ограничено от източника – ръчна машина от клас 2 kW има практически обхват около границата 5 mm върху неръждаема стомана, така че по-дебелите сечения изискват промени в дизайна на съединението, скосяване или многопроходен подход.
Захващане и програмиране: скритата цена на автоматизацията
Видимата цена на една роботизирана клетка е машината. Скритата цена е всичко, което роботът изисква около себе си:
- Захващане. Всяко семейство детайли се нуждае от затягане, което представя съединението в известно положение. Модулните маси за захващане смекчават това, но всяко ново заваръчно изделие все пак изисква време за проектиране и изработка.
- Обучение или офлайн програмиране. Пътищата трябва да бъдат обучени на пулта за обучение или програмирани офлайн, след което проверени върху реални детайли. Визионното проследяване на шева поема малки отклонения, но не замества правилно обучения път.
- Представяне на детайлите. Зареждането, разтоварването и (при по-големи обеми) смените на палети определят дали всъщност роботът е тясното място, или операторът.
Ръчната настройка не се нуждае от нищо от това. Съединението се захваща по същия стандарт, както би било за TIG – основно затягане за контрол на сглобката – и няма програма за писане. За работилница, която заварява пет различни детайла тази седмица, тази разлика в режийните разходи е цялото решение.
Персонал: оператор срещу програмист
Ръчното заваряване изисква обучен оператор на лазерно заваряване. Кривата на обучение е по-кратка от тази за TIG, но все пак е роля с умения и всеки машинен час е обвързан с часовете на този човек. Ако операторът е болен или зает, заваръчната машина бездейства.
Роботизираната клетка променя профила на труда. Един програмист/процесен инженер поддържа клетката, а по-малко специализиран зареждач може да обслужва производството, след като програмите са проверени. Ефективно превръщате повтарящите се часове на квалифицирано заваряване в еднократна инженерна инвестиция. Това е привлекателно, когато квалифицираните заварчици са трудни за наемане – но само ако обемът ви оправдава наличието на програмистки капацитет на щат или на повикване.
Предпазни ограждения и оформление на работното място
Двете архитектури се справят с лазерната безопасност по различен начин и това оформя плана на помещението ви.
Роботизираната клетка обикновено работи в блокирано предпазно ограждение с филтрирана видимост – ограждението при нашата автоматизирана роботизирана машина е част от стандартната ѝ конфигурация. Ограждението задържа лазерното лъчение, пръските и голяма част от дима при източника и държи персонала далеч от движещата се ръка. Компромисът е площ и цена: отпечатъкът на клетката е значително по-голям от този на заваръчната машина сама по себе си.
Ръчната машина работи на открито, което означава, че отговорността за безопасност се премества към работното място: контролирана лазерна зона, подходящи за класа лазерни очила и ЛПС за оператора и всеки в линията на видимост на пламъка, изсмукване на дима на работното място и надзор на обучаемите. Това са управляеми изисквания – разглеждаме ги подробно в нашето ръководство за безопасност при лазерно заваряване, лъчение, дим и ЛПС за ръчни влакнесто-лазерни заваръчни машини – но те са постоянни изисквания, а не еднократна покупка на ограждение.
Междинният вариант: автоматизирани глави по фиксирани пътища
Изборът не е строго двоичен. Между ръчния пистолет и пълната 6-осна клетка стои семейство машини, които автоматизират заваръчния път без пълна роботна програма. Нашата 2000W промишлена влакнесто-лазерна заваръчна машина е пример: тя съчетава фиксирана сканираща глава с интеграция на роботизирана ръка, осигурява 5 mm проникване в неръждаема стомана и 4 mm в алуминий, предлага двурежимен CW/импулсен изход и включва визионна система с лазерен мерник за прецизно позициониране. Тя е сертифицирана по CE.
Машините от този клас подхождат на купувачи, чиято работа е повтаряща се по характер, но все още не е на обема – или бюджета – на пълна клетка: дълги прави шевове, тръбни пръстени и правоъгълни рамки, където насочен или интегриран път на движение върши по-голямата част от това, което би направил робот, с по-ниски разходи за програмиране.
Практическа рамка за решение
| Фактор за решение | В полза на ръчната | В полза на роботизираната клетка |
| Асортимент от детайли | Много различни заваръчни изделия, кратки серии, ремонти | Малко семейства детайли, високи бройки |
| Размер на детайла | Големи заваръчни изделия, работа, която не може да се захване в ограждение | Детайли, които се побират в захващащо приспособление и ограждение |
| Изискване за качество | Квалифициран оператор може да поддържа толеранса задача по задача | Повтаряемо позициониране на заварката и параметри всеки цикъл |
| Персонал | Налични обучени оператори | Програмистки/инженерен капацитет; недостиг на операторски часове |
| Използване | Една смяна, променлива работа | Многосменово или денонощно производство |
| Оформление за безопасност | Открита работна зона с контролирана лазерна зона и ЛПС | Базирано на ограждение, персоналът е извън клетката |
Много работилници се спират на хибрид: ръчната машина поема ремонтни работи, прототипи и големи сглобки, докато роботът или машината с автоматизирана глава поема няколкото семейства детайли с реален обем. Закупуването на ръчната машина първо е и начин с нисък риск да изградите компетентност в лазерното заваряване – знания за параметрите, дизайн на съединенията, практики за дим и безопасност – преди да се ангажирате с автоматизация.
Често задавани въпроси
Кога роботизираната лазерна заваръчна клетка действително се изплаща?
Когато имате малък брой семейства детайли, произвеждани в постоянен обем, на няколко смени. Възможността на робота за работа 24/7 и визионно управляваната повторяемост амортизират захващащите приспособления и програмирането само върху достатъчно детайли. Под този обем същият капитал стои в бездействие между смените на настройки.
Колко програмиране и захващане са необходими за една роботизирана клетка?
Всяко семейство детайли се нуждае от затягане, което позиционира съединението повторяемо, плюс обучен или офлайн програмиран път, който е проверен върху реални детайли. Визионното проследяване на шева компенсира малки отклонения в линията на съединението, но не премахва нуждата от правилни захващащи приспособления и програми. Предвидете инженерно време за всеки нов детайл, не само за машината.
Безопасна ли е ръчната лазерна заваръчна машина без ограждение?
Да, когато се работи в контролирана лазерна зона с правилните ЛПС, изсмукване на дима и обучен надзор. Ръчните машини са проектирани за открито използване; ограждението, което осигурява роботизираната клетка, се заменя с процедурни контроли – очила, бариери, предупредителни знаци, извличане. Това са текущи отговорности, а не еднократна покупка.
Каква дебелина може да заварява 2000W ръчна машина?
Нашият 2000W ръчен апарат постига 5 mm проникване в неръждаема стомана, с двурежимен CW/импулсен изход за размяна на скорост срещу топлинен вход и водно охлаждане, оразмерено за 8-часови смени. За по-дебели сечения очаквайте подготовка на съединението като скосяване или преминете към машина с фиксирана глава като нашата 2000W промишлена машина, оценена на 5 mm върху неръждаема стомана и 4 mm върху алуминий.
Избор на машина с Xinhong CNC
Правилният отговор зависи от асортимента ви от детайли, диапазона на дебелината и структурата на смените – не от това коя технология е по-впечатляваща. Xinhong CNC (Shandong Xinhong CNC Technology) произвежда и двата края на този спектър – от 2000W ръчна заваръчна машина за работилници до 6-осна роботизирана клетка с визионно проследяване на шева за автоматизирано производство, и сертифицирани по CE машини с фиксирана глава помежду им. Изпратете ни типичните си материали, дебелини и приложение и ще препоръчаме архитектурата, която подхожда на вашата работа, а не тази, която подхожда на каталога.