
Denne sammenligning fører produktionsledere gennem de reelle afvejninger mellem robotbaserede lasersvejseceller og håndholdte fiberlasersvejsere: gennemløb og ensartethed versus fleksibilitet og lav indgangsomkostning. Den dækker fixturering, programmering, bemanding, sikkerhedsindkapslinger og hybridløsninger med Xinhong CNCs eget maskinprogram som referencepunkt.
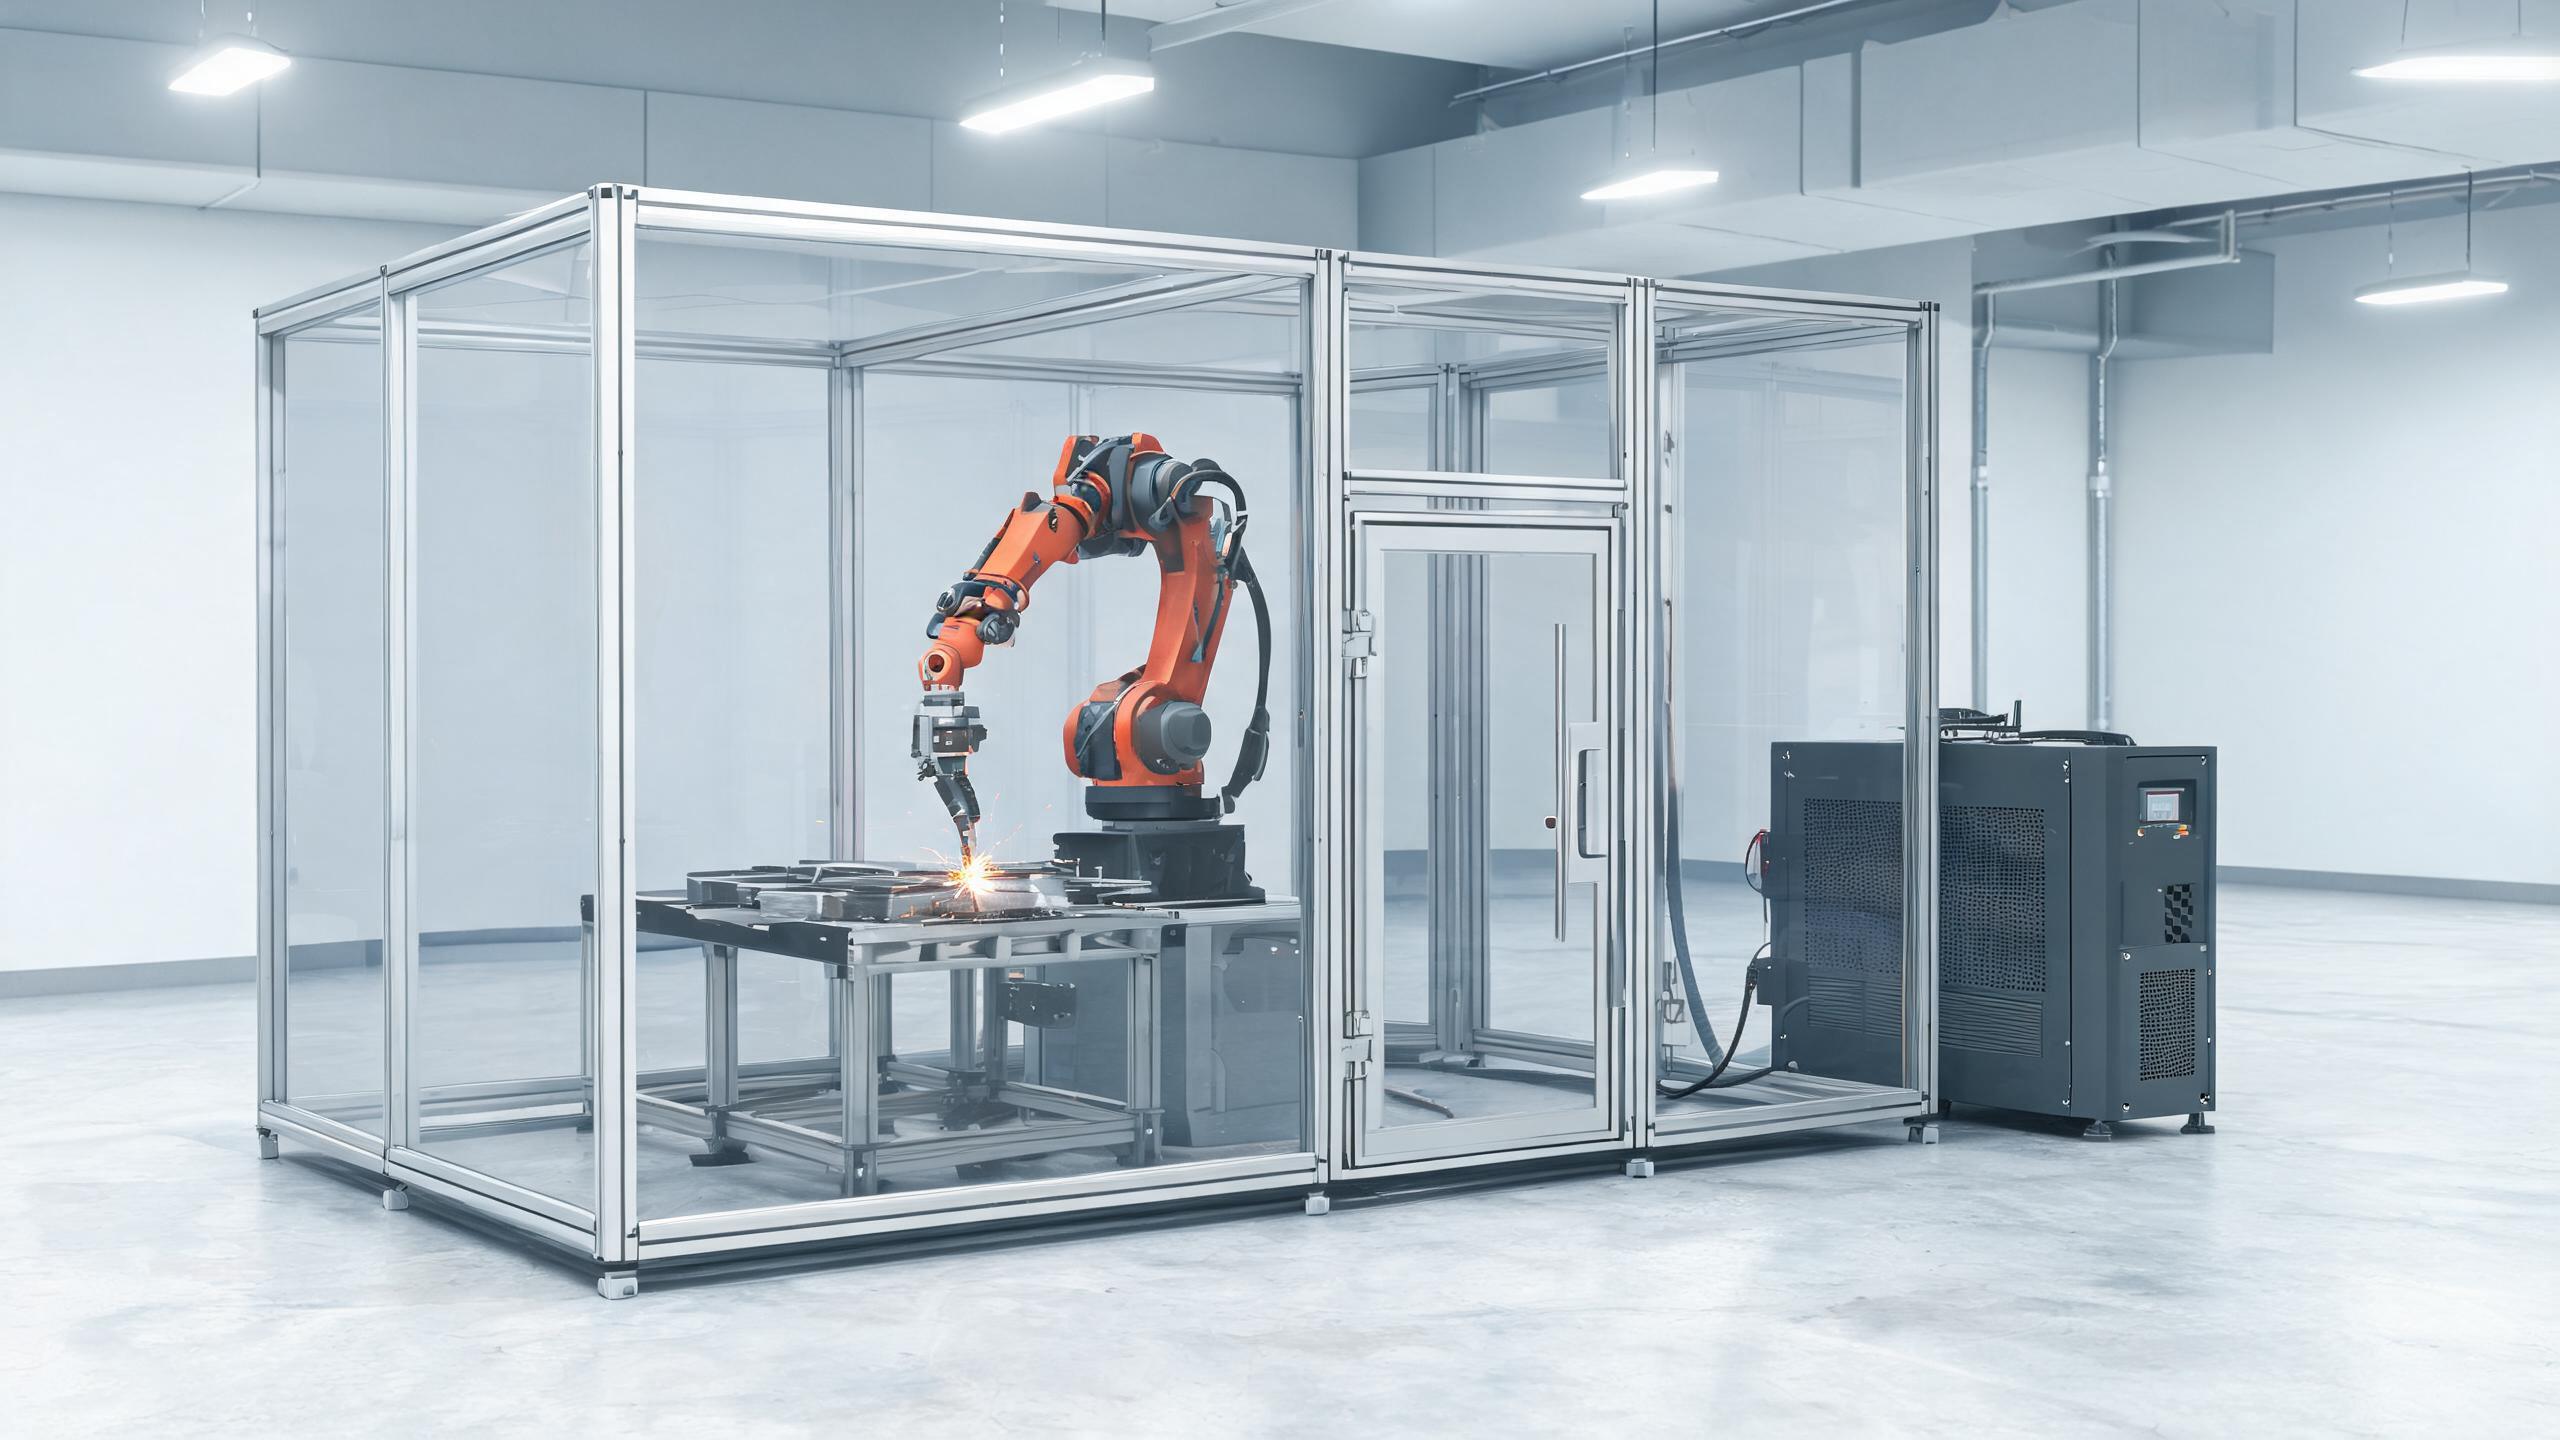
Lasersvejsning er blevet en del af den almindelige metalbearbejdning, fordi det koncentrerer varmen i en smal zone, hvilket betyder mindre deformation og hurtigere fremføring på tynd til mellemtyk plade end de fleste MIG- eller TIG-processer. Når en virksomhed beslutter at købe ind, er det første strukturelle spørgsmål ikke watt eller pris – det er arkitektur: en håndholdt lasersvejsemaskine betjent af en person, eller en robotlasersvejsecelle der kører en programmeret bane. Begge bruger fiberlaserkilder; forskellen er alt omkring strålen.
Denne artikel opdeler beslutningen, som en produktionsleder faktisk oplever den: gennemstrømning og repeterbarhed, fleksibilitet ved blandede opgaver, fixtur- og programmeringsindsats, bemanding, sikkerhedsindkapslinger og mellemløsningerne mellem de to.
Gennemstrømning og konsistens: Her tjener robotten sig ind
En robot gør to ting, et menneske ikke kan holde til: den gentager en bane identisk, hver cyklus, og den gør det døgnet rundt. En robotlasersvejsecelle er bygget til netop det. Vores automatiske robotarm-fiberlasersvejsemaskine kombinerer en 6-akset robot med visionsømsfølng, en Schneider CNC og en sikkerhedsindkapsling og er godkendt til automatiseret drift 24/7 med CE-overensstemmelse.
Forbedringen i konsistens er lige så vigtig som forbedringen i hastighed. En håndholdt operatør driver: afstand, fremføringsvinkel og hastighed varierer fra svejsning til svejsning og fra skift til skift, især på lange sømme. Visionssømsfølng på en robot korrigerer for små afvigelser mellem emner i fuge linjen, så svejseplaceringen holder sig inden for samme vindue hele dagen. For fuger, der skal opfylde repeterbare kvalitetsmål – beslag, kabinetter, rør-til-plade-arbejde, delmontager, der indgår i et større certificeret produkt – reducerer den repeterbarhed omarbejde og inspektionsbyrde på en måde, en operatør sjældent kan.
Gennemstrømningsmatematikken fungerer dog kun, når emnemikset er stabilt. En robot afskriver sine programmerings- og fixturomkostninger over volumen. Hvis du kører de samme ti svejsedele hver måned i hundreder eller tusinder af styk, betaler cellen sig selv. Hvis du kører halvtreds forskellige opgaver i encifrede stykantal, betaler den mest for omprogrammering.
Fleksibilitet: Her vinder den håndholdte brænder
En håndholdt fiberlasersvejser er laserens ækvivalent til at samle en MIG-brænder op – og det er netop dens værdi. Operatøren går til arbejdet i stedet for, at arbejdet kommer til en fixtur. Store svejsedele, der ikke passer i en indkapsling, engangsreparationer, arkitekturarbejde, klatlapning på stedet og småserier favoriserer alle pistolen.
Vores 2000W håndholdte fiberlasersvejsemaskine leverer 5 mm indtrængning på rustfrit stål, tilbyder dual-mode kontinuerlig bølge og pulseret output (CW til hastighed på lige sømme, pulseret til kontrol på varmefølsomt eller tyndt materiale) og er vandkølet til at understøtte 8-timers skift. For et jobshop dækker den kombination en bred del af det daglige arbejde helt uden programmering: skift opgaven, skift parametersættet, tryk på aftrækkeren. For en komplet gennemgang af håndholdte effektklasser, indtrængningsdybde og konfigurationsmuligheder, se vores køberguide til håndholdte fiberlasersvejsemaskiner.
Begrænsningerne er spejlbilledet af robotens styrker. Output afhænger af operatørens dygtighed og udholdenhed; en dag med lange sømme over hovedet eller i akavede stillinger er langsommere og mindre konsistent end en flad fixtur. Og indtrængningen er begrænset af kilden – en håndholdt maskine i 2kW-klassen har en praktisk grænse omkring 5 mm på rustfrit stål, så tykkere sektioner kræver ændringer i fuge design, affasning eller en flerpas-tilgang.
Fixturer og programmering: Den skjulte omkostning ved automatisering
Den synlige pris for en robotcelle er maskinen. Den skjulte omkostning er alt, hvad robotten har brug for omkring sig:
- Fixturer. Hver emnefamilie kræver fastspænding, der præsenterer fugen i en kendt position. Modulære fixturborde bløder dette op, men hver ny svejsedel bruger stadig design- og opbygningstid.
- Undervisning eller offline-programmering. Baner skal læres på lærerkonsollen eller programmeres offline og derefter afprøves på rigtige emner. Visionssømsfølng absorberer mindre afvigelser, men erstatter ikke en fornuftig indlært bane.
- Emnepræsentation. Indlæsning, udlæsning og (ved højere volumener) pallevekslere afgør, om robotten faktisk er flaskehalsen, eller om det er operatøren.
En håndholdt opsætning kræver intet af dette. Fugen fixtureres efter samme standard, som den ville blive for TIG – grundlæggende fastspænding for at kontrollere tilpasningen – og der er intet program at skrive. For en virksomhed, der svejser fem forskellige emner i denne uge, er den forskel i overhead hele beslutningen.
Bemanding: Operatør kontra programmør
Håndholdt svejsning kræver en uddannet lasersvejseoperatør. Indlæringskurven er kortere end for TIG, men det er stadig en faglig rolle, og hver maskintime er bundet til den persons timer. Hvis operatøren er syg eller optaget, står svejseren stille.
En robotcelle ændrer arbejdskraftsprofilen. Én programmør/procesingeniør understøtter cellen, og en mindre specialiseret læsser kan betjene produktionen, når programmerne er afprøvet. Du konverterer effektivt tilbagevendende kvalificerede svejsetimer til en engangsinvestering i ingeniørarbejde. Det er attraktivt, når det er svært at ansætte dygtige svejsere – men kun hvis dit volumen retfærdiggør at have programmeringskapacitet på personalet eller på tilkald.
Sikkerhedsindkapslinger og arbejdspladsens layout
De to arkitekturer håndterer lasersikkerhed forskelligt, og det former din plantegning.
En robotcelle kører normalt inde i en interlocket sikkerhedsindkapsling med filtreret udsyn – indkapslingen på vores automatiske robotarmmaskine er en del af dens standardkonfiguration. Indkapslingen indeholder laserstråling, sprøjt og en stor del af røgen ved kilden, og den holder personale væk fra den bevægelige arm. Byttet er gulvplads og omkostninger: cellens fodaftryk er betydeligt større end svejseren alene.
En håndholdt maskine arbejder i åben luft, hvilket betyder, at sikkerhedsansvaret flyttes til arbejdspladsen: kontrolleret laserområde, laserbriller og PPE i passende klasse til operatøren og alle i sigtelinjen af røgfanen, røgudsugning ved arbejdet og opsyn med praktikanter. Dette er håndterbare krav – vi dækker dem i detaljer i vores guide til lasersvejsesikkerhed, stråling, røg og PPE til håndholdte fiberlasersvejsere – men de er vedvarende krav, ikke et engangskøb af en indkapsling.
Mellemvejen: Automatiserede hoveder på faste baner
Valget er ikke strengt binært. Mellem den håndholdte pistol og den fulde 6-aksede celle findes en familie af maskiner, der automatiserer svejsebanen uden et fuldt robotprogram. Vores 2000W industrielle fiberlasersvejser er et eksempel: den parrer et fast scanningshoved med robotarmintegration, leverer 5 mm indtrængning på rustfrit stål og 4 mm på aluminium, tilbyder dual-mode CW/pulseret output og inkluderer et visionssystem med laser-kylling til at hjælpe præcis positionering. Den er CE-certificeret.
Maskiner i denne klasse passer til købere, hvis arbejde er repetitivt i karakter, men endnu ikke på volumen – eller budgettet – til en fuld celle: lange lige sømme, rørringe og rektangulære rammer, hvor en styret eller integreret bevægelsesbane gør det meste af, hvad en robot ville gøre, med lavere programmeringsomkostninger.
En praktisk beslutningsramme
| Beslutningsfaktor | Favoriserer håndholdt | Favoriserer robotcelle |
| Emnemiks | Mange forskellige svejsedele, små serier, reparationer | Få emnefamilier, høje stykantal |
| Emnestørrelse | Store svejsedele, arbejde der ikke kan fixtureres i en indkapsling | Emner, der passer i en fixtur og indkapsling |
| Kvalitetskrav | Dygtig operatør kan holde tolerance fra opgave til opgave | Repeterbar svejseplacering og parametre hver cyklus |
| Bemanding | Uddannede operatører tilgængelige | Programmerings-/ingeniørkapacitet; operatørtimer knappe |
| Udnyttelsesgrad | Enkelt skift, variabelt arbejde | Flerskifts- eller 24/7-produktion |
| Sikkerhedslayout | Åbent arbejdsområde med kontrolleret laserzone og PPE | Indkapslingsbaseret, personale uden for cellen |
Mange virksomheder lander på en hybrid: en håndholdt enhed absorberer reparationsarbejde, prototyper og store samlinger, mens en robot eller automatiseret hovedmaskine overtager de få emnefamilier med reelt volumen. At købe den håndholdte først er også en lavrisikomåde at opbygge lasersvejsekompetence – parameterkendskab, fuge design, røg- og sikkerhedspraksis – før man forpligter sig til automatisering.
Ofte stillede spørgsmål
Hvornår betaler en robotlasersvejsecelle sig faktisk?
Når du har et lille antal emnefamilier produceret i ensartet volumen på flere skift. Robotens 24/7-kapabilitet og visionsstyrede repeterbarhed afskriver kun fixturerne og programmeringen over tilstrækkeligt mange emner. Under det volumen står den samme kapital uvirksom mellem omstillinger.
Hvor meget programmering og fixturering kræver en robotcelle?
Hver emnefamilie kræver fastspænding, der placerer fugen repeterbart, plus en indlært eller offline-programmeret bane, der er afprøvet på rigtige emner. Visionssømsfølng kompenserer for små afvigelser i fuge linjen, men eliminerer ikke behovet for fornuftige fixturer og programmer. Budgetter ingeniørtid pr. nyt emne, ikke kun pr. maskine.
Er en håndholdt lasersvejser sikker uden indkapsling?
Ja, når den betjenes i et kontrolleret laserområde med den rigtige PPE, røgudsugning og uddannet opsyn. Håndholdte maskiner er designet til åben brug; den indkapsling, en robotcelle giver, erstattes af proceduremæssige kontroller – briller, barrierer, advarselsskiltning, udsugning. Det er løbende ansvar snarere end et engangskøb.
Hvilken tykkelse kan en 2000W håndholdt maskine svejse?
Vores 2000W håndholdte enhed opnår 5 mm indtrængning på rustfrit stål med dual-mode CW/pulseret output til at bytte hastighed mod varmetilførsel og vandkøling dimensioneret til 8-timers skift. For tykkere sektioner må du forvente fugeforberedelse som affasning eller skifte til en fast-hoved-maskine som vores 2000W industrielle enhed, der er klassificeret til 5 mm på rustfrit stål og 4 mm på aluminium.
Vælg din maskine med Xinhong CNC
Det rigtige svar afhænger af dit emnemiks, tykkelsesområde og skiftstruktur – ikke af, hvilken teknologi der er mere imponerende. Xinhong CNC (Shandong Xinhong CNC Technology) producerer begge ender af dette spektrum, fra den 2000W håndholdte svejser til jobshops til den 6-aksede robotcelle med visionssømsfølng til automatiseret produktion, og CE-certificerede fast-hoved-maskiner indimellem. Send os dine typiske materialer, tykkelser og anvendelse, og vi anbefaler den arkitektur, der passer til dit arbejde snarere end den, der passer til en katalog.