
Az alumínium visszaveri a fényt és erősen vezeti a hőt, ami nehezebbé teszi a vágását az ötvözetlen acélnál — de a megfelelő vágófejjel és nitrogén segédgázzal ellátott szálas lézer tisztán kezeli. Ez az útmutató elmagyarázza a fizikát, az ellenőrzött vastagságtartományokat a 2000 W-tól 30000 W-ig terjedő lézerteljesítmény-szintekhez rendeli, és gyakorlati kiválasztási ellenőrzőlistát ad a vásárlóknak.
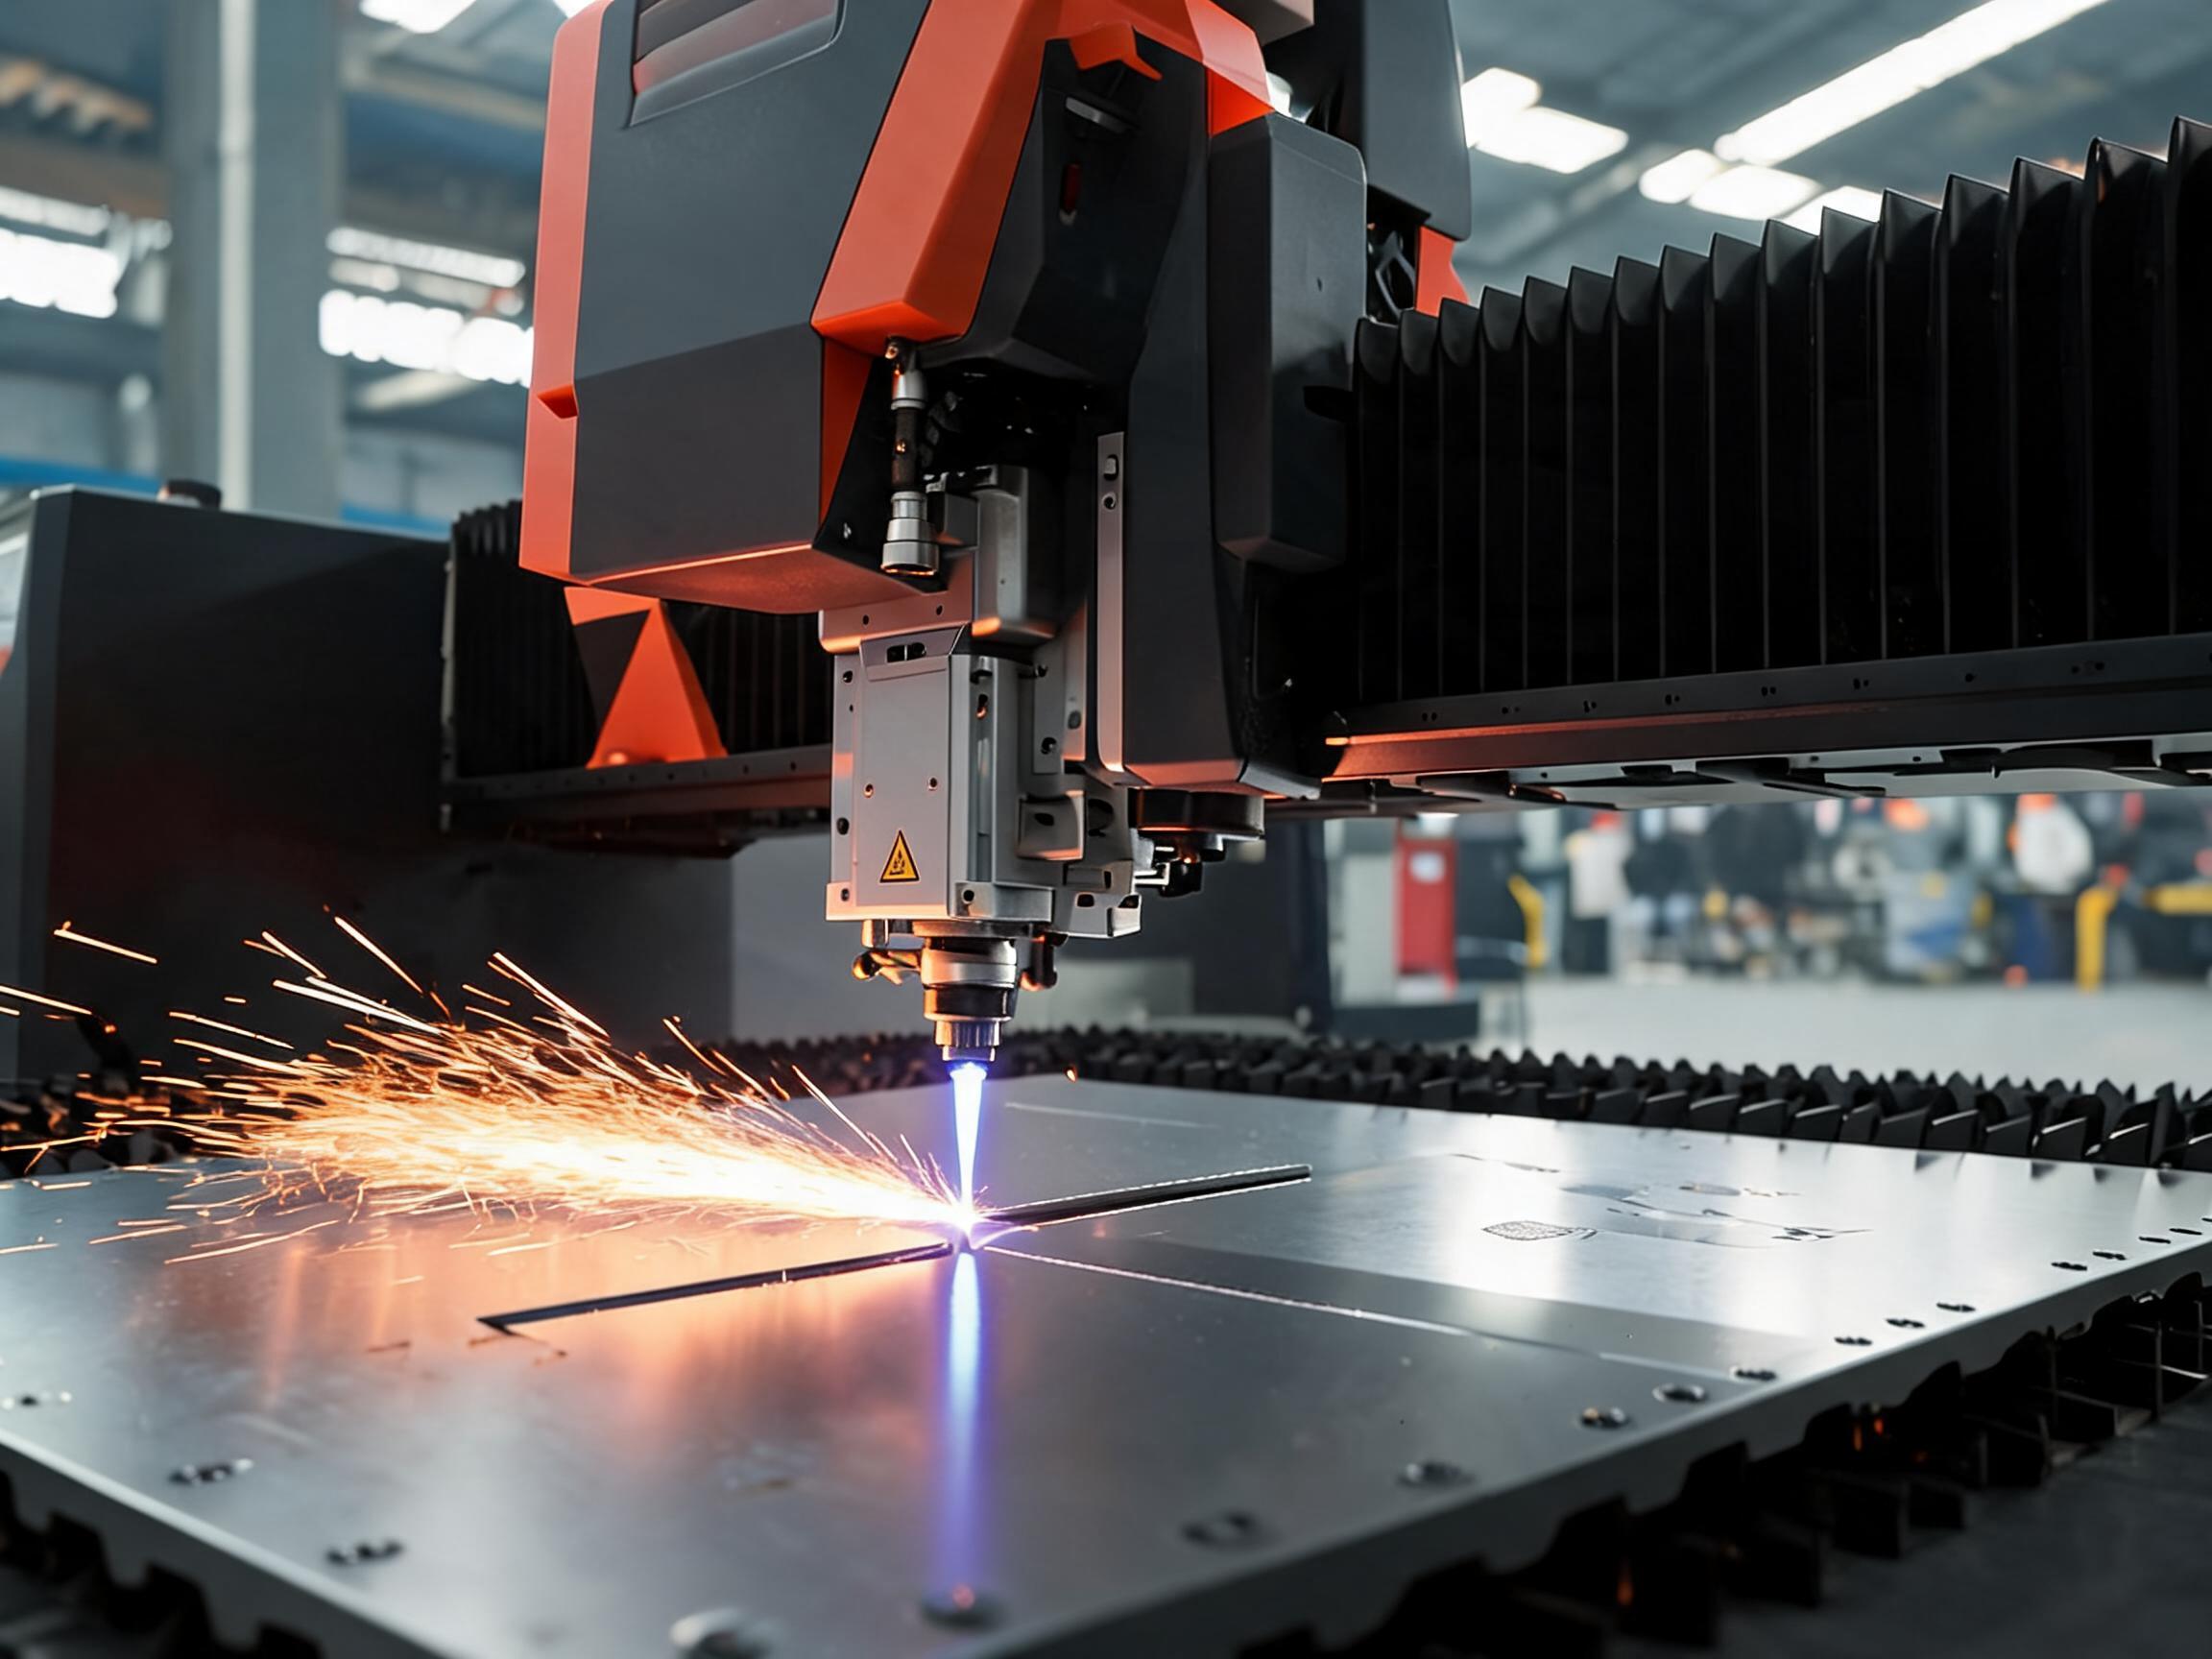
Az alumíniumlemez az egyik leggyakrabban kérdezett anyag a fémmegmunkáló műhelyeknél a lágyacél és a rozsdamentes acél után – és az egyik leginkább félreértett is. A szálaser laser képes vágni, és jól vágja, de az alumínium másképp viselkedik a sugárban, mint az acél. Azok a vevők, akik értik, miért viselkedik másképp, jobb gépválasztást hoznak: a megfelelő teljesítményosztályt, a megfelelő segédgázt és a reflexiós ötvözetekhez tervezett vágófejet. Ez a cikk végigvezet a fizikán, a nitrogén szerepén, a teljesítményszintenkénti reális vastagságtartományokon és egy rövid ellenőrzőlistán a vásárlás előtt.
Miért nehezebb az alumíniumot vágni, mint az acélt?
Két anyagtulajdonság okozza a nehézséget:
- Magas reflexióképesség. Az alumínium fényvisszaverő felülete a szálaser laser ~1 µm hullámhosszának egy részét visszaveri az optikába. A visszavert energia instabillá teheti a vágási folyamatot, és a legrosszabb esetben károsíthatja a védtelen optikai elemeket. Ezért az acélhoz szánt vágófejek nem automatikusan alkalmasak alumínium és réz vágására.
- Magas hővezetőképesség. Az alumínium a hőt nagyjából többszörösen gyorsabban vezeti el a vágási résből, mint az acél. Az energia, amely normál esetben egy szűk vágási zónában összpontosulna, szétterjed a környező lemezben, ami részben megolvadt salakot, szakadt alsó éleket vagy a gép képességeinek határán a tiszta átlyukasztás elmaradását okozhatja.
Egyik tulajdonság sem teszi az alumíniumot vághatatlanná. Csupán azt jelentik, hogy a gépnek elegendő teljesítménysűrűséggel kell rendelkeznie a hővezetés leküzdéséhez, és az optikát védeni kell a visszaverődés ellen. Ezt a témát részletesen tárgyaljuk a következő oldalunkon: alumínium és réz vágása szálaser laserrel, beleértve a reflexiós és vastagsági határokat, amely a vágási paraméterek kiválasztását is tárgyalja.
Nitrogén segédgáz: a kulcs az oxidmentes élekhez
Az alumínium vágásakor a segédgáz megválasztása szinte minden más beállításnál jobban meghatározza az él minőségét. Oxigén segédgázzal az alumínium élein sötét oxidréteg képződik, amelyet hegesztés vagy anodizálás előtt gyakran utólagos tisztításnak kell alávetni. A nitrogén segédgázzala gáz kiűzi az olvadt anyagot a vágási résből, miközben megvédi a forró élt az oxigéntől. Az eredmény fényes, ezüstös, oxidmentes él , amely utómunka nélkül kész a további hegesztésre, anodizálásra vagy porfestésre.
A kompromisszum az üzemeltetési költség: a nitrogént nagy áramlási sebességgel fogyasztják, és a nitrogénes vágás általában több teljesítményt igényel, mint az azonos vastagságú oxigénes vágás, mert a gáz a vágási zónát is hűti. Az alumínium termelési munkáinál a nitrogén segédgáz a standard választás – ezért építik be az alumíniumhoz szánt gépekbe, például az alább leírt Xinhong nagy teljesítményű repülőgép-alumínium modelljébe. A segédgáznyomás és a fúvóka méretének anyagonkénti kiválasztásához általános útmutatást a alumínium és réz szálaser laser vágási témájú oldala.
Milyen vastagságot lehet vágni? Teljesítményszint és alumíniumvastagság
Mivel az alumínium olyan agresszíven vezeti a hőt, a vastagsági képesség meredeken nő a lézer teljesítményével. Ha még mindig eldönti, melyik teljesítményosztály illik összességében a műhelyéhez, a nagy teljesítményű szálaser laser vágógép vásárlási útmutatója elmagyarázza, hogyan kapcsolódik a teljesítmény a lemezvastagsághoz és a gép alapkonfigurációihoz. A Xinhong CNC szálaser laser vágógépek alumíniumra vonatkozó ellenőrzött vastagságtartományai:
| Lézer teljesítmény | Max. alumínium vastagság | Tipikus illeszkedés |
| 2000W | 4mm | Könnyű lemezes munka, táblák, burkolatok |
| 3000W | 6mm | Általános fémmegmunkálás, lemezes műhelyek |
| 10000W | 20mm | Vastag lemez, repülőgép-ötvözetek, szerkezeti alkatrészek |
| 20000W | 25mm | Nehézlemez-gyártás |
| 30000W | 30mm | Maximális vastagságú alumíniumlemez |
Két gyakorlati megjegyzés ehhez a táblázathoz:
- Vásároljon tartalékot, ne csak a mai vastagságot. A gép tartományának legfelső határán vágni lassabb sebességet és a legigényesebb paramétereket jelenti. Ha rendszeres munkája 5mm alumínium, egy 3000W-os gép kezeli; ha alkalomszerűen 10–12mm-t lát, a 3000W-os osztály nem a megfelelő eszköz.
- Ezek maximumok, nem univerzális vágási sebességek. Egy adott vastagságnál a tényleges előtolási sebesség az ötvözettől, a felületi állapottól és a szükséges élminőségtől függ. A vékony alumínium gyorsan és tisztán vágódik; a maximális vastagság közelében konzervatív sebességekre és gondos paraméterezésre kell számítani.
Alumíniumhoz fontos gépi jellemzők
Reflexiógátló vágófej
A reflexiós ötvözeteknél a legfontosabb gépi jellemző a reflexiógátló vágófej. Védi az optikát az alumíniumfelületről visszaverődő energiától, ami lehetővé teszi a repülőgép-ötvözetek és más reflexiós alumínium tartós, megbízható vágását ahelyett, hogy minden átlyukasztás kockázatos lenne. A Xinhong nagy teljesítményű repülőgép-alumínium szálaser laser vágógépe kifejezetten erre az igényre épül: 10000W-os forrás, reflexiógátló vágófej, nitrogén segédgáz és 2000x6000mm-es asztal a teljes méretű repülőgép- és ipari lemezekhez. Az alumíniumot 20mm-ig vágja oxidmentes élekkel, és CE tanúsítással rendelkezik.
Elegendő teljesítménysűrűség
Ahogy a táblázat mutatja, a vastagsági képesség a teljesítmény függvénye. Egy kompakt gép, mint a 3000W-os kompakt szálaser laser vágógép 6mm-ig vágja az alumíniumot – ez a megfelelő tartomány a legtöbb általános lemezes munkához. A 20000W-os vagy 30000W-os rendszerekre lépve az alumíniumképesség 25mm-re, illetve 30mm-re bővül a nehézlemez-gyártók számára.
Nitrogénellátási infrastruktúra
Az oxidmentes alumíniumvágás jelentős mennyiségű nitrogént fogyaszt. Üzembe helyezés előtt tervezzen megbízható ellátást – tartályos folyékony nitrogént, nitrogéngenerátort vagy megfelelő palackgyűjtőt –, a munkaciklusához méretezve. Az alacsony gáznyomás azonnal salak formájában jelentkezik az alsó élen.
Asztalméret és anyagmozgatás
A vastag alumíniumlemez négyzetméterenként nehéz. Ha munkája 4x8-as vagy nagyobb teljes lemezeket tartalmaz, ellenőrizze az asztal méreteit és a rakodási módot. A nagy teljesítményű repülőgép-alumínium gép 2000x6000mm-es asztala például elővágás nélkül fogadja a nagy repülőgép-formátumú lemezeket.
Vevői ellenőrzőlista a rendelés előtt
- A legvastagabb rendszeres alumíniummunka? Párosítsa a fenti teljesítménytáblázathoz, majd ha a költségvetés engedi, vásároljon egy lépéssel nagyobb tartalékot.
- Ötvözetcsalád? A repülőgép- és más nagy szilárdságú ötvözetek reflexiógátló fejet igényelnek; az általános 5052/6061 lemez kevésbé igényes, de annak is előnyére válik.
- Élminőségi követelmény? Ha az alkatrészek közvetlenül hegesztésre, anodizálásra vagy felületkezelésre kerülnek, a nitrogén segédgáz és az oxidmentes élek az a specifikáció, amelyet ragaszkodnia kell.
- Nitrogénellátás? Erősítse meg, hogy az üzeme képes a szükséges áramlást és nyomást tartós üzemmódban biztosítani.
- Lemezméretek? Ellenőrizze az asztal méreteit az anyagformátumához, beleértve a méretnagyobb lemezes munkákat is.
- További műveletek? Ha az alumínium csak része a választéknak, ellenőrizze ugyanazon gép lágyacél- és rozsdamentes acél képességét, hogy egy vásárlás lefedje a műhelyt.
Gyakran ismételt kérdések
Vágható alumíniumlemez szálaser laserrel?
Igen. A modern szálaser lézerek tisztán vágják az alumíniumot, ha a gép teljesítménye elegendő az adott vastagsághoz, és reflexiógátló vágófejjel rendelkezik az anyag reflexiójának kezeléséhez. A Xinhong gépek az alumíniumot 2000W-nál 4mm-től 30000W-nál 30mm-ig vágják.
Miért nehezebb az alumíniumot lézerrel vágni, mint az acélt?
Két ok: az alumínium a szálaser laser hullámhosszának jelentős részét visszaveri az optika felé, és a hőt sokkal gyorsabban vezeti el a vágási résből, mint az acél. Mindkét hatás nagyobb teljesítménysűrűséggel, reflexióképes vágófejjel és megfelelő segédgáz-paraméterekkel küzdhető le.
Miért használjunk nitrogént oxigén helyett alumínium vágásakor?
Az oxigén segédgáz sötét oxidréteget hoz létre a vágási élen; a nitrogén megvédi az élt az oxigéntől és kiűzi az olvadékot, fényes, oxidmentes élt eredményezve, amely utólagos tisztítás nélkül kész a hegesztésre vagy felületkezelésre. A nitrogén a standard segédgáz a minőség szempontjából kritikus alumíniummunkákhoz.
Milyen teljesítmény kell 10mm alumíniumhoz?
Az ellenőrzött gépjellemzők alapján a 3000W 6mm-ig vágja az alumíniumot, tehát a 10mm magasabb osztályt igényel – a 10000W-os nagy teljesítményű repülőgép-alumínium gép 20mm-ig fedi le az alumíniumot, a 20000W-os és 30000W-os rendszerek pedig 25mm-re, illetve 30mm-re bővítik a képességet.
Gépválasztás a Xinhong CNC-vel
A megfelelő alumíniumvágó gép a legvastagabb rendszeres munkájától, ötvözetválasztékától és élminőségi követelményeitől függ. Küldje el anyagát, vastagságtartományát és tipikus alkalmazását – legyen az 2mm-es 5052 burkolati panel vagy 15mm-es repülőgép-lemez –, és a Xinhong CNC csapata javasolja a termeléséhez illő teljesítményosztályt, asztalméretet és segédgáz-beállítást. A részletes paramétereket a alumínium és réz szálaser laser vágási forrásoldalán is áttekintheti, mielőtt érdeklődik.