
Ez az összehasonlítás végigvezeti a gyártásvezetőket a robotizált lézeres hegesztőcellák és a kézi szálas lézeres hegesztőgépek közötti valós kompromisszumokon: áteresztőképesség és konzisztencia versus rugalmasság és alacsony belépési költség. Kitér a rögzítésre, programozásra, személyzetre, biztonsági burkolatokra és hibrid megoldásokra, a Xinhong CNC saját gépválasztékát használva referenciaként.
A lézeres hegesztés a hagyományos fémmegmunkálásban is elterjedt, mivel a hőt szűk zónába koncentrálja, ami kisebb deformációt és gyorsabb haladást eredményez vékony és közepes lemezeken, mint a legtöbb MIG- vagy TIG-eljárás. Amint egy műhely úgy dönt, hogy beszerez ilyen berendezést, az első strukturális kérdés nem a wattérsítmény vagy az ár – hanem az architektúra: egy kézi lézeres hegesztőgép amelyet egy személy kezel, vagy egy robotizált lézeres hegesztőcella amely előre programozott pályán halad. Mindkettő szálas lézerforrást használ; a különbség mindaz, ami a nyaláb körül van.
Ez a cikk úgy bontja le a döntést, ahogyan egy gyártásvezető valójában megéli: áteresztőképesség és ismételhetőség, rugalmasság vegyes munkáknál, rögzítő- és programozási ráfordítás, személyzet, biztonsági burkolatok, valamint a kettő közötti köztes lehetőségek.
Áteresztőképesség és konzisztencia: ahol a robot megéri a helyét
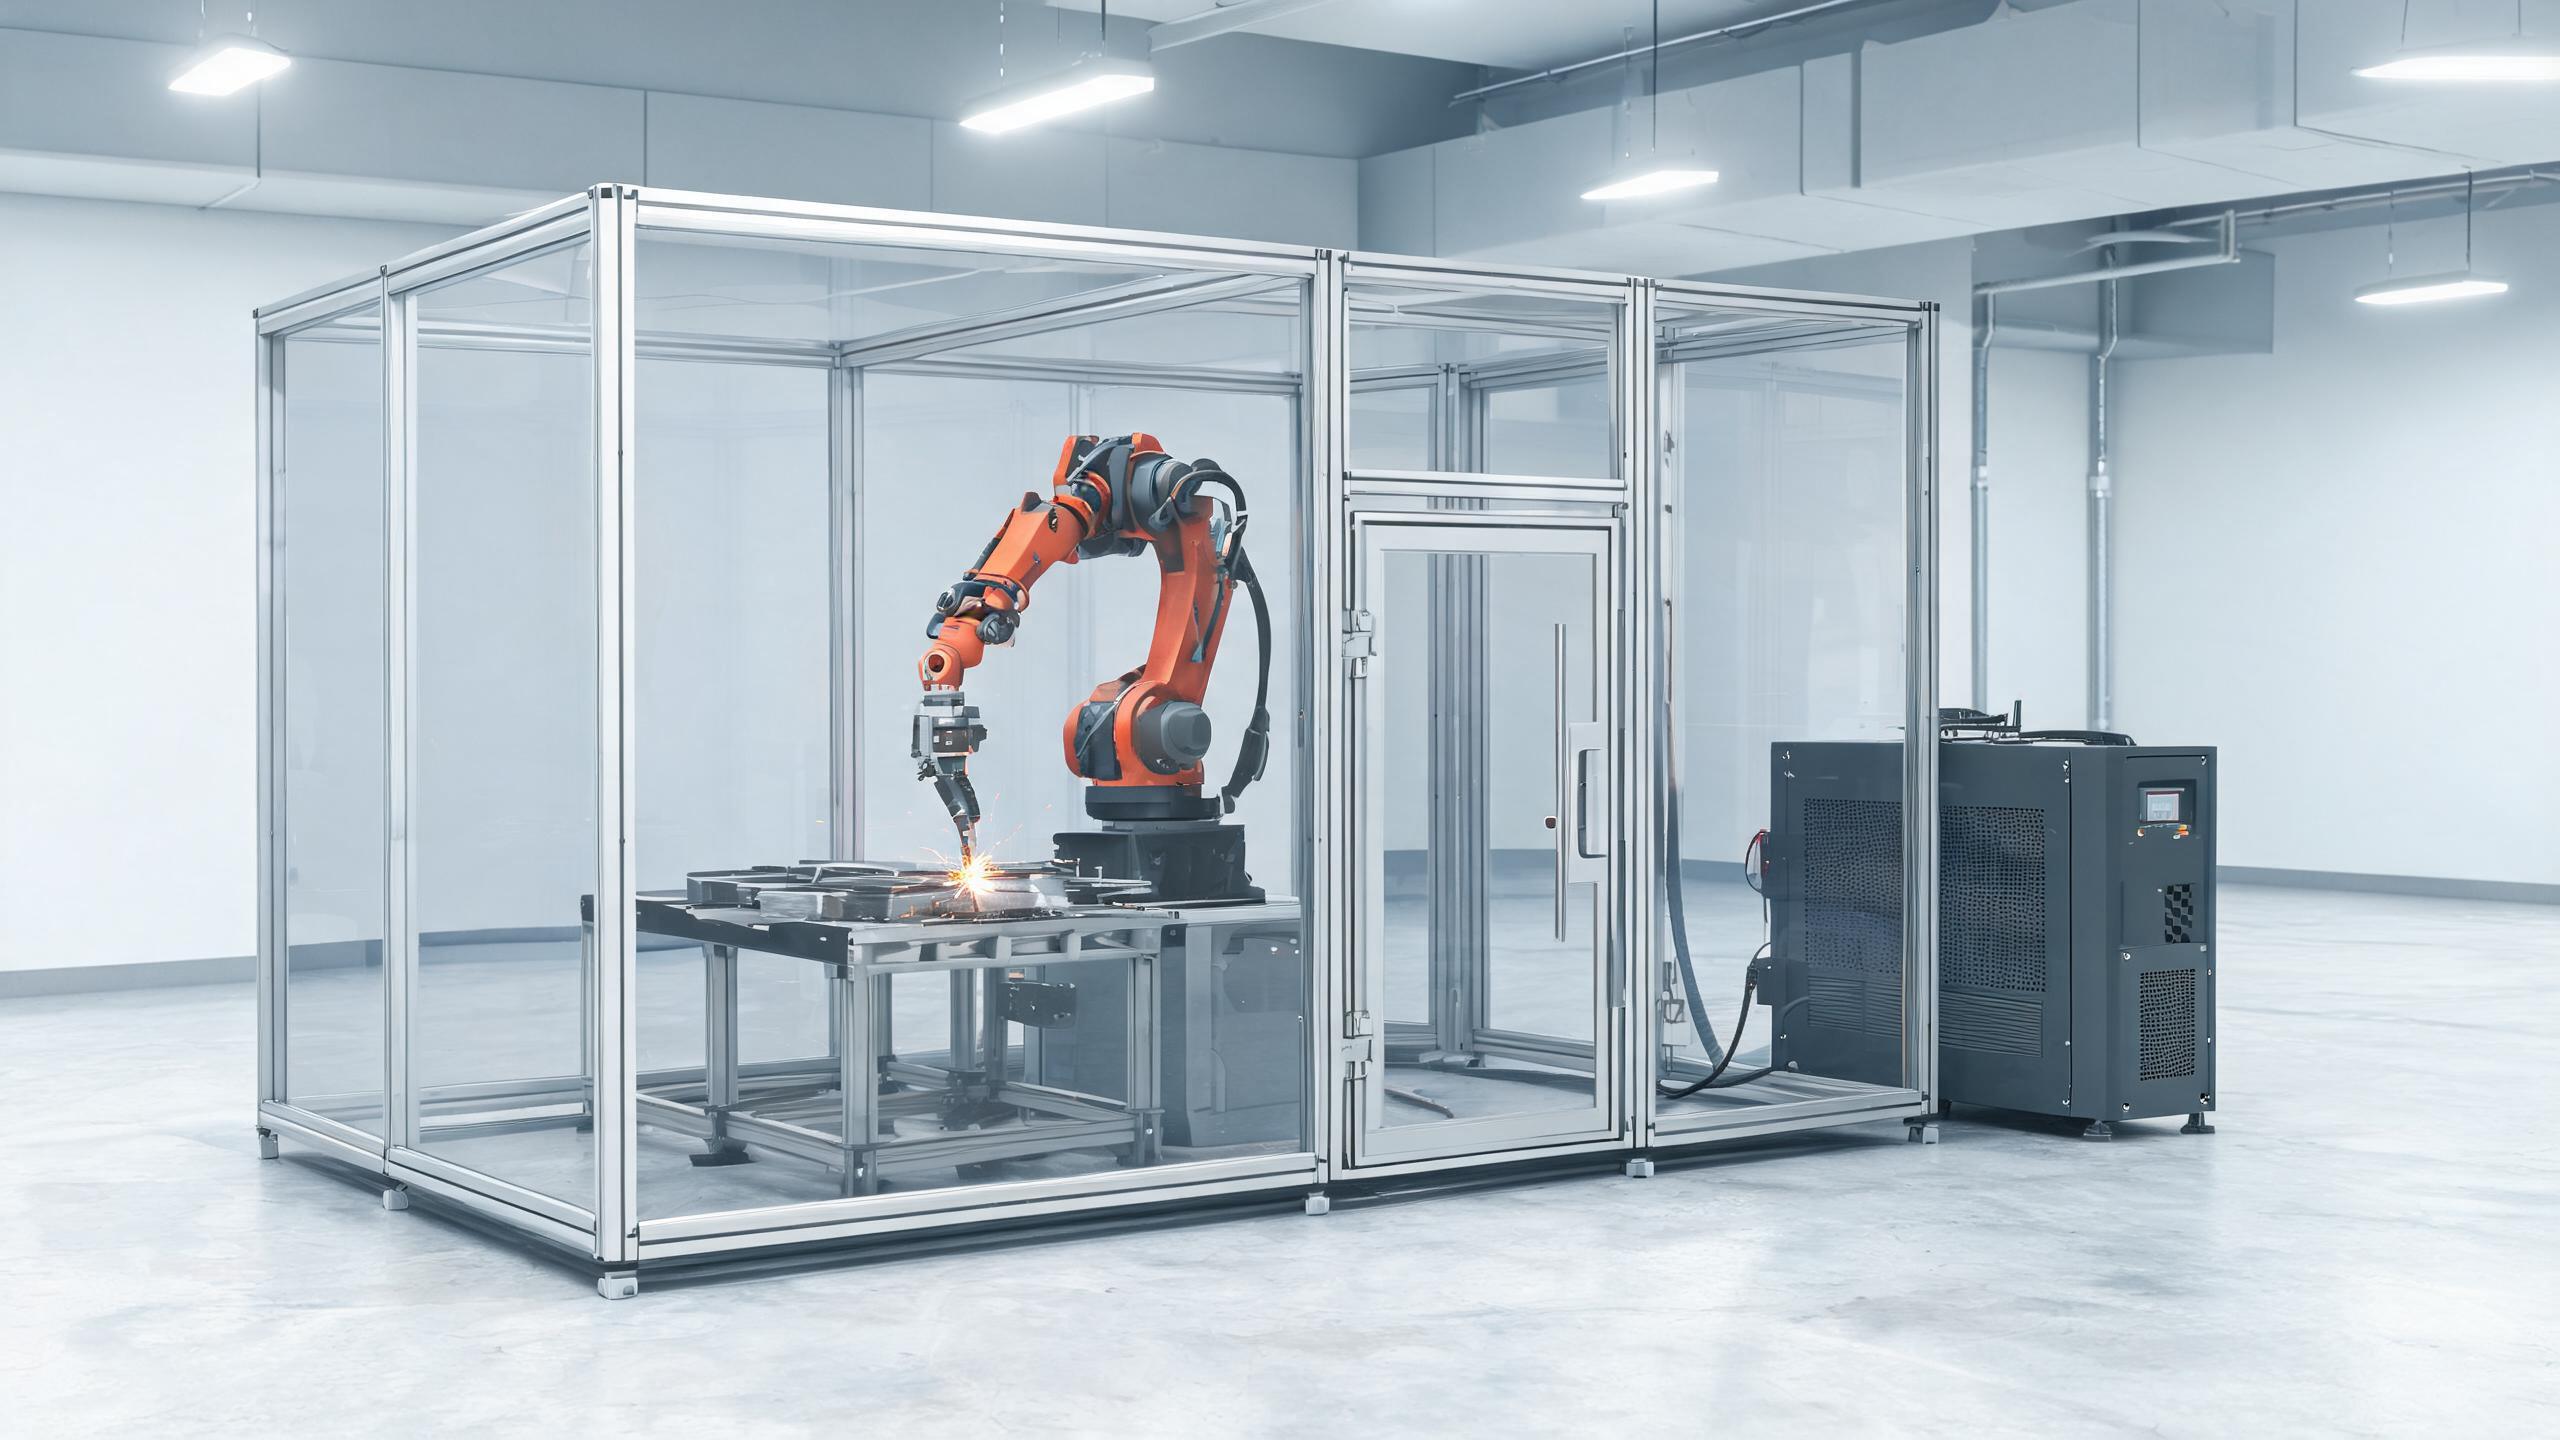
A robot két dolgot tesz, amit ember nem tud tartósan: minden ciklusban azonos módon ismétel egy pályát, és ezt a nap 24 órájában teszi. A robotizált lézeres hegesztőcellát pontosan erre tervezték. A mi automatizált robotkaros szálas lézeres hegesztőgépünk 6 tengelyes robotot kombinál látásalapú varratkövetéssel, Schneider CNC-vel és biztonsági burkolattal, és 24/7 automatikus üzemre, CE-megfelelőséggel minősített.
A konzisztenciajavulás ugyanolyan fontos, mint a sebességnövekedés. A kézi kezelő eltér: a távolság, a haladási szög és a sebesség varratonként és műszakonként változik, különösen hosszú varratoknál. A robot látásalapú varratkövetése korrigálja a kis darabonkénti eltéréseket az illesztési vonalban, így a varrat elhelyezkedése egész nap ugyanabban a tartományban marad. Azoknál az illesztéseknél, amelyeknek ismételhető minőségi célokat kell teljesíteniük – konzolok, burkolatok, cső-lemez munkák, nagyobb tanúsított termékbe kerülő részegységek –, ez az ismételhetőség csökkenti az újramunkálást és az ellenőrzési terhelést olyan módon, ahogyan egy kezelő ritkán tudja.
Az áteresztőképesség számítása azonban csak akkor működik, ha a darabválaszték stabil. A robot a programozási és rögzítési költségét a mennyiségen osztja el. Ha havonta ugyanazt a tíz hegesztett szerkezetet gyártja több száz vagy több ezer darabban, a cella megtérül. Ha ötven különböző munkát végez egyjegyű darabszámban, akkor főként az újraprogramozásért fizet.
Rugalmasság: ahol a kézi pisztoly nyer
A kézi szálas lézeres hegesztőgép a lézer megfelelője annak, mint amikor valaki kézbe vesz egy MIG-pisztolyt – és pontosan ez az értéke. A kezelő a munkához megy, nem a munkadarab jön a rögzítőhöz. Nagy hegesztett szerkezetek, amelyek nem férnek be egy burkolatba, egyszeri javítások, építészeti munkák, helyszíni jellegű foltozások és rövid sorozatú munkák mind a pisztoly mellett szólnak.
A mi 2000 W-os kézi szálas lézeres hegesztőgépünk 5 mm-es behatolást ér el rozsdamentes acélon, kettős üzemmódú folyamatos hullámú és impulzusos kimenetet kínál (CW a sebességhez egyenes varratokon, impulzusos a hőérzékeny vagy vékony anyagok szabályozásához), és vízhűtéses a 8 órás műszakok támogatásához. Egy bérmunkaműhely számára ez a kombináció a napi munka széles szeletét lefedi programozás nélkül: változtassa a munkát, változtassa a paraméterkészletet, húzza meg a ravaszt. A kézi teljesítményosztályok, a behatolási mélység és a konfigurációs lehetőségek teljes áttekintéséhez lásd a kézi szálas lézeres hegesztőgép vásárlói útmutatónkat.
A korlátok a robot erősségeinek tükörképei. A kimenet a kezelő szaktudásától és állóképességétől függ; egy nap hosszú, fej feletti vagy kényelmetlen helyzetű varratokkal lassabb és kevésbé konzisztens, mint egy vízszintes rögzítőben. A behatolást pedig a forrás korlátozza – egy 2 kW-os osztályú kézi gép gyakorlati határa a rozsdamentes acélon mért 5 mm körül van, így a vastagabb szelvényekhez illesztési kialakítás módosítása, letörés vagy többszöri áthaladás szükséges.
Rögzítők és programozás: az automatizálás rejtett költsége
A robotcella látható ára a gép. A rejtett költség mindaz, amire a robotnak körülötte szüksége van:
- Rögzítés. Minden darabcsaládhoz olyan befogás kell, amely az illesztést ismert helyzetben mutatja. A moduláris rögzítőasztalok enyhítik ezt, de minden új hegesztett szerkezet még mindig tervezési és építési időt igényel.
- Betanítás vagy offline programozás. A pályákat a tanítópendriven kell betanítani vagy offline programozni, majd valódi darabokon igazolni. A látásalapú varratkövetés elnyeli a kisebb eltéréseket, de nem helyettesít egy megalapozott betanított pályát.
- Darabbeadás. A be- és kirakodás, valamint (nagyobb mennyiségeknél) a raklapcserélők határozzák meg, hogy valójában a robot vagy a kezelő a szűk keresztmetszet.
Egy kézi berendezéshez ezek közül semmi nem kell. Az illesztést ugyanolyan szabvány szerint rögzítik, mint a TIG-hez – alapvető befogás az illesztés szabályozásához –, és nincs írandó program. Egy műhely számára, amely ezen a héten öt különböző darabot hegeszt, ez a többletráfordításbeli különbség jelenti a teljes döntést.
Személyzet: kezelő kontra programozó
A kézi hegesztés képzett lézeres hegesztő kezelőt igényel. A tanulási görbe rövidebb, mint a TIG esetében, de ez továbbra is szakképzettséget igénylő szerep, és minden gépóra ehhez a személyhez kötődik. Ha a kezelő beteg vagy elfoglalt, a hegesztőgép áll.
A robotcella átalakítja a munkaerőprofilt. Egy programozó/folyamatmérnök támogatja a cellát, és a programok igazolása után egy kevésbé specializált rakodó is kezelheti a termelést. Gyakorlatilag az ismétlődő szakképzett hegesztési órákat egyszeri mérnöki beruházássá alakítja. Ez vonzó, ha nehéz szakképzett hegesztőket felvenni – de csak akkor, ha a mennyiség indokolja a programozási kapacitás alkalmazását vagy elérhetőségét.
Biztonsági burkolatok és munkaterület-elrendezés
A két architektúra eltérően kezeli a lézerbiztonságot, és ez alakítja a gyártócsarnok elrendezését.
A robotcella általában reteszelt biztonsági burkolaton belül, szűrt kilátással üzemel – az automatizált robotkaros gépünkön a burkolat a szabványos konfiguráció része. A burkolat a forrásnál tartja a lézersugárzást, a fröccsenést és a füst jelentős részét, és távol tartja a személyzetet a mozgó kartól. Ennek ára az alapterület és a költség: a cella lábnyoma jelentősen nagyobb, mint magáé a hegesztőgépé.
A kézi gép nyílt levegőn üzemel, ami azt jelenti, hogy a biztonsági felelősség a munkaterületre hárul: ellenőrzött lézerterület, osztálynak megfelelő lézervédő szemüveg és PPE a kezelőnek és mindenkinek, aki a füstfelhő látóterében van, füstelszívás a munkánál, valamint a tanulók felügyelete. Ezek kezelhető követelmények – részletesen tárgyaljuk őket a lézeres hegesztés biztonsága, sugárzás, füst és PPE kézi szálas lézeres hegesztőgépekhez című útmutatónkban –, de ezek állandó követelmények, nem egyszeri burkolatvásárlás.
A köztes megoldás: automatizált fejek rögzített pályákon
A választás nem szigorúan bináris. A kézi pisztoly és a teljes 6 tengelyes cella között létezik egy géposztály, amely teljes robotprogram nélkül automatizálja a hegesztési pályát. A mi 2000 W-os ipari szálas lézeres hegesztőgépünk példa erre: rögzített pásztázó fejet párosít robotkar-integrációval, 5 mm-es behatolást ér el rozsdamentes acélon és 4 mm-t alumíniumon, kettős üzemmódú CW/impulzusos kimenetet kínál, és tartalmaz egy lézeres célkereszttel ellátott látásrendszert a pontos pozicionálás elősegítéséhez. CE-tanúsított.
Az ebbe az osztályba tartozó gépek azoknak a vevőknek megfelelőek, akiknek a munkája jellegében ismétlődő, de még nem éri el egy teljes cella mennyiségét – vagy költségvetését: hosszú egyenes varratok, csőgyűrűk és téglalap alakú keretek, ahol egy vezérelt vagy integrált mozgáspálya a robot által elvégezhető munka nagy részét elvégzi, alacsonyabb programozási ráfordítással.
Gyakorlati döntési keretrendszer
| Döntési tényező | A kézi mellett szól | A robotcella mellett szól |
| Darabválaszték | Sok különböző hegesztett szerkezet, rövid sorozatok, javítások | Kevés darabcsalád, magas darabszámok |
| Darabméret | Nagy hegesztett szerkezetek, olyan munkák, amelyek nem rögzíthetők burkolatban | Rögzítőbe és burkolatba illeszkedő darabok |
| Minőségi követelmény | A szakképzett kezelő munkánként tudja tartani a tűrést | Ismételhető varratelhelyezés és paraméterek minden ciklusban |
| Személyzet | Képzett kezelők elérhetők | Programozási/mérnöki kapacitás; kezelői órák szűkösek |
| Kihasználtság | Egy műszak, változó munka | Több műszak vagy 24/7 termelés |
| Biztonsági elrendezés | Nyitott munkaterület ellenőrzött lézerzónával és PPE-vel | Burkolatalapú, személyzet a cellán kívül |
Sok műhely hibrid megoldásra jut: egy kézi egység végzi a javítási munkákat, prototípusokat és nagy összeállításokat, míg egy robot vagy automatizált fejes gép átveszi a valódi mennyiséget képviselő néhány darabcsaládot. A kézi gép elsőként történő megvásárlása alacsony kockázatú módja a lézeres hegesztési kompetencia – paraméterismeret, illesztési kialakítás, füst- és biztonsági gyakorlat – kiépítésének, mielőtt az automatizálás mellett döntenénk.
Gyakran ismételt kérdések
Mikor térül meg valójában egy robotizált lézeres hegesztőcella?
Amikor kevés darabcsaládot állít elő állandó mennyiségben, több műszakban. A robot 24/7 képessége és látásvezérelt ismételhetősége csak elegendő darabon amortizálja a rögzítőket és a programozást. E mennyiség alatt ugyanaz a tőke tétlenül áll az átállások között.
Mennyi programozásra és rögzítésre van szüksége egy robotcellának?
Minden darabcsaládhoz olyan befogás kell, amely ismételhetően pozicionálja az illesztést, valamint egy betanított vagy offline programozott pálya, amelyet valódi darabokon igazolnak. A látásalapú varratkövetés kompenzálja az illesztési vonal kis eltéréseit, de nem szünteti meg a megalapozott rögzítők és programok szükségességét. Számoljon mérnöki idővel minden új darabhoz, nem csak minden géphez.
Biztonságos-e a kézi lézeres hegesztőgép burkolat nélkül?
Igen, ha ellenőrzött lézerterületen, megfelelő PPE-vel, füstelszívással és képzett felügyelettel üzemeltetik. A kézi gépeket nyílt használatra tervezték; a robotcella által biztosított burkolatot eljárási szabályozások helyettesítik – szemüveg, korlátok, figyelmeztető táblák, elszívás. Ezek folyamatos felelősségek, nem egyszeri vásárlás.
Milyen vastagságot tud hegeszteni egy 2000 W-os kézi gép?
2000 W-os kézi egységünk 5 mm-es behatolást ér el rozsdamentes acélon, kettős üzemmódú CW/impulzusos kimenettel a sebesség és a hőbevitel közötti egyensúlyozáshoz, valamint 8 órás műszakokra méretezett vízhűtéssel. Vastagabb szelvényeknél számítson illesztési előkészítésre, például letörésre, vagy lépjen fel egy rögzített fejes géphez, mint amilyen a 2000 W-os ipari egységünk, amely rozsdamentes acélon 5 mm-re, alumíniumon 4 mm-re minősített.
Válassza ki gépét a Xinhong CNC-vel
A helyes válasz a darabválasztéktól, a vastagságtartománytól és a műszakstruktúrától függ – nem attól, hogy melyik technológia tűnik lenyűgözőbbnek. A Xinhong CNC (Shandong Xinhong CNC Technology) a spektrum mindkét végét gyártja, a bérmunkaműhelyek számára készült 2000 W-os kézi hegesztőgéptől a látásalapú varratkövetéssel ellátott, automatizált termelésre szolgáló 6 tengelyes robotcelláig, és a kettő között a CE-tanúsított rögzített fejes gépeket. Küldje el nekünk jellemző anyagait, vastagságait és alkalmazását, és mi azt az architektúrát javasoljuk, amely az Ön munkájához illik, nem pedig azt, amely egy katalógushoz.