
Denne sammenligningen guider produksjonsledere gjennom de reelle avveiningene mellom robotiserte lasersveiseceller og håndholdte fiberlasersveisere: gjennomstrømning og konsistens mot fleksibilitet og lav inngangskostnad. Den dekker oppspenning, programmering, bemanning, sikkerhetsinnhegning og hybridløsninger, med Xinhong CNCs eget maskinutvalg som referansepunkt.
Lasersveising har blitt en del av vanlig produksjon fordi det konsentrerer varmen i en smal sone, noe som gir mindre deformasjon og raskere fremføring på tynn til middels tykk plate enn de fleste MIG- eller TIG-prosesser. Når en bedrift først bestemmer seg for å kjøpe inn, er det første strukturelle spørsmålet ikke watt eller pris – det er arkitektur: en håndholdt lasersveisemaskin betjent av en person, eller en robotisert lasersveisecelle som kjører en programmert bane. Begge bruker fiberlaserkilder; forskjellen ligger i alt rundt strålen.
Denne artikkelen bryter ned beslutningen slik en produksjonsleder faktisk opplever den: gjennomstrømning og repeterbarhet, fleksibilitet ved blandet arbeid, oppspenning og programmering, bemanning, sikkerhetsinnhegninger og mellomløsningene mellom de to.
Gjennomstrømning og konsistens: Der roboten tjener seg inn
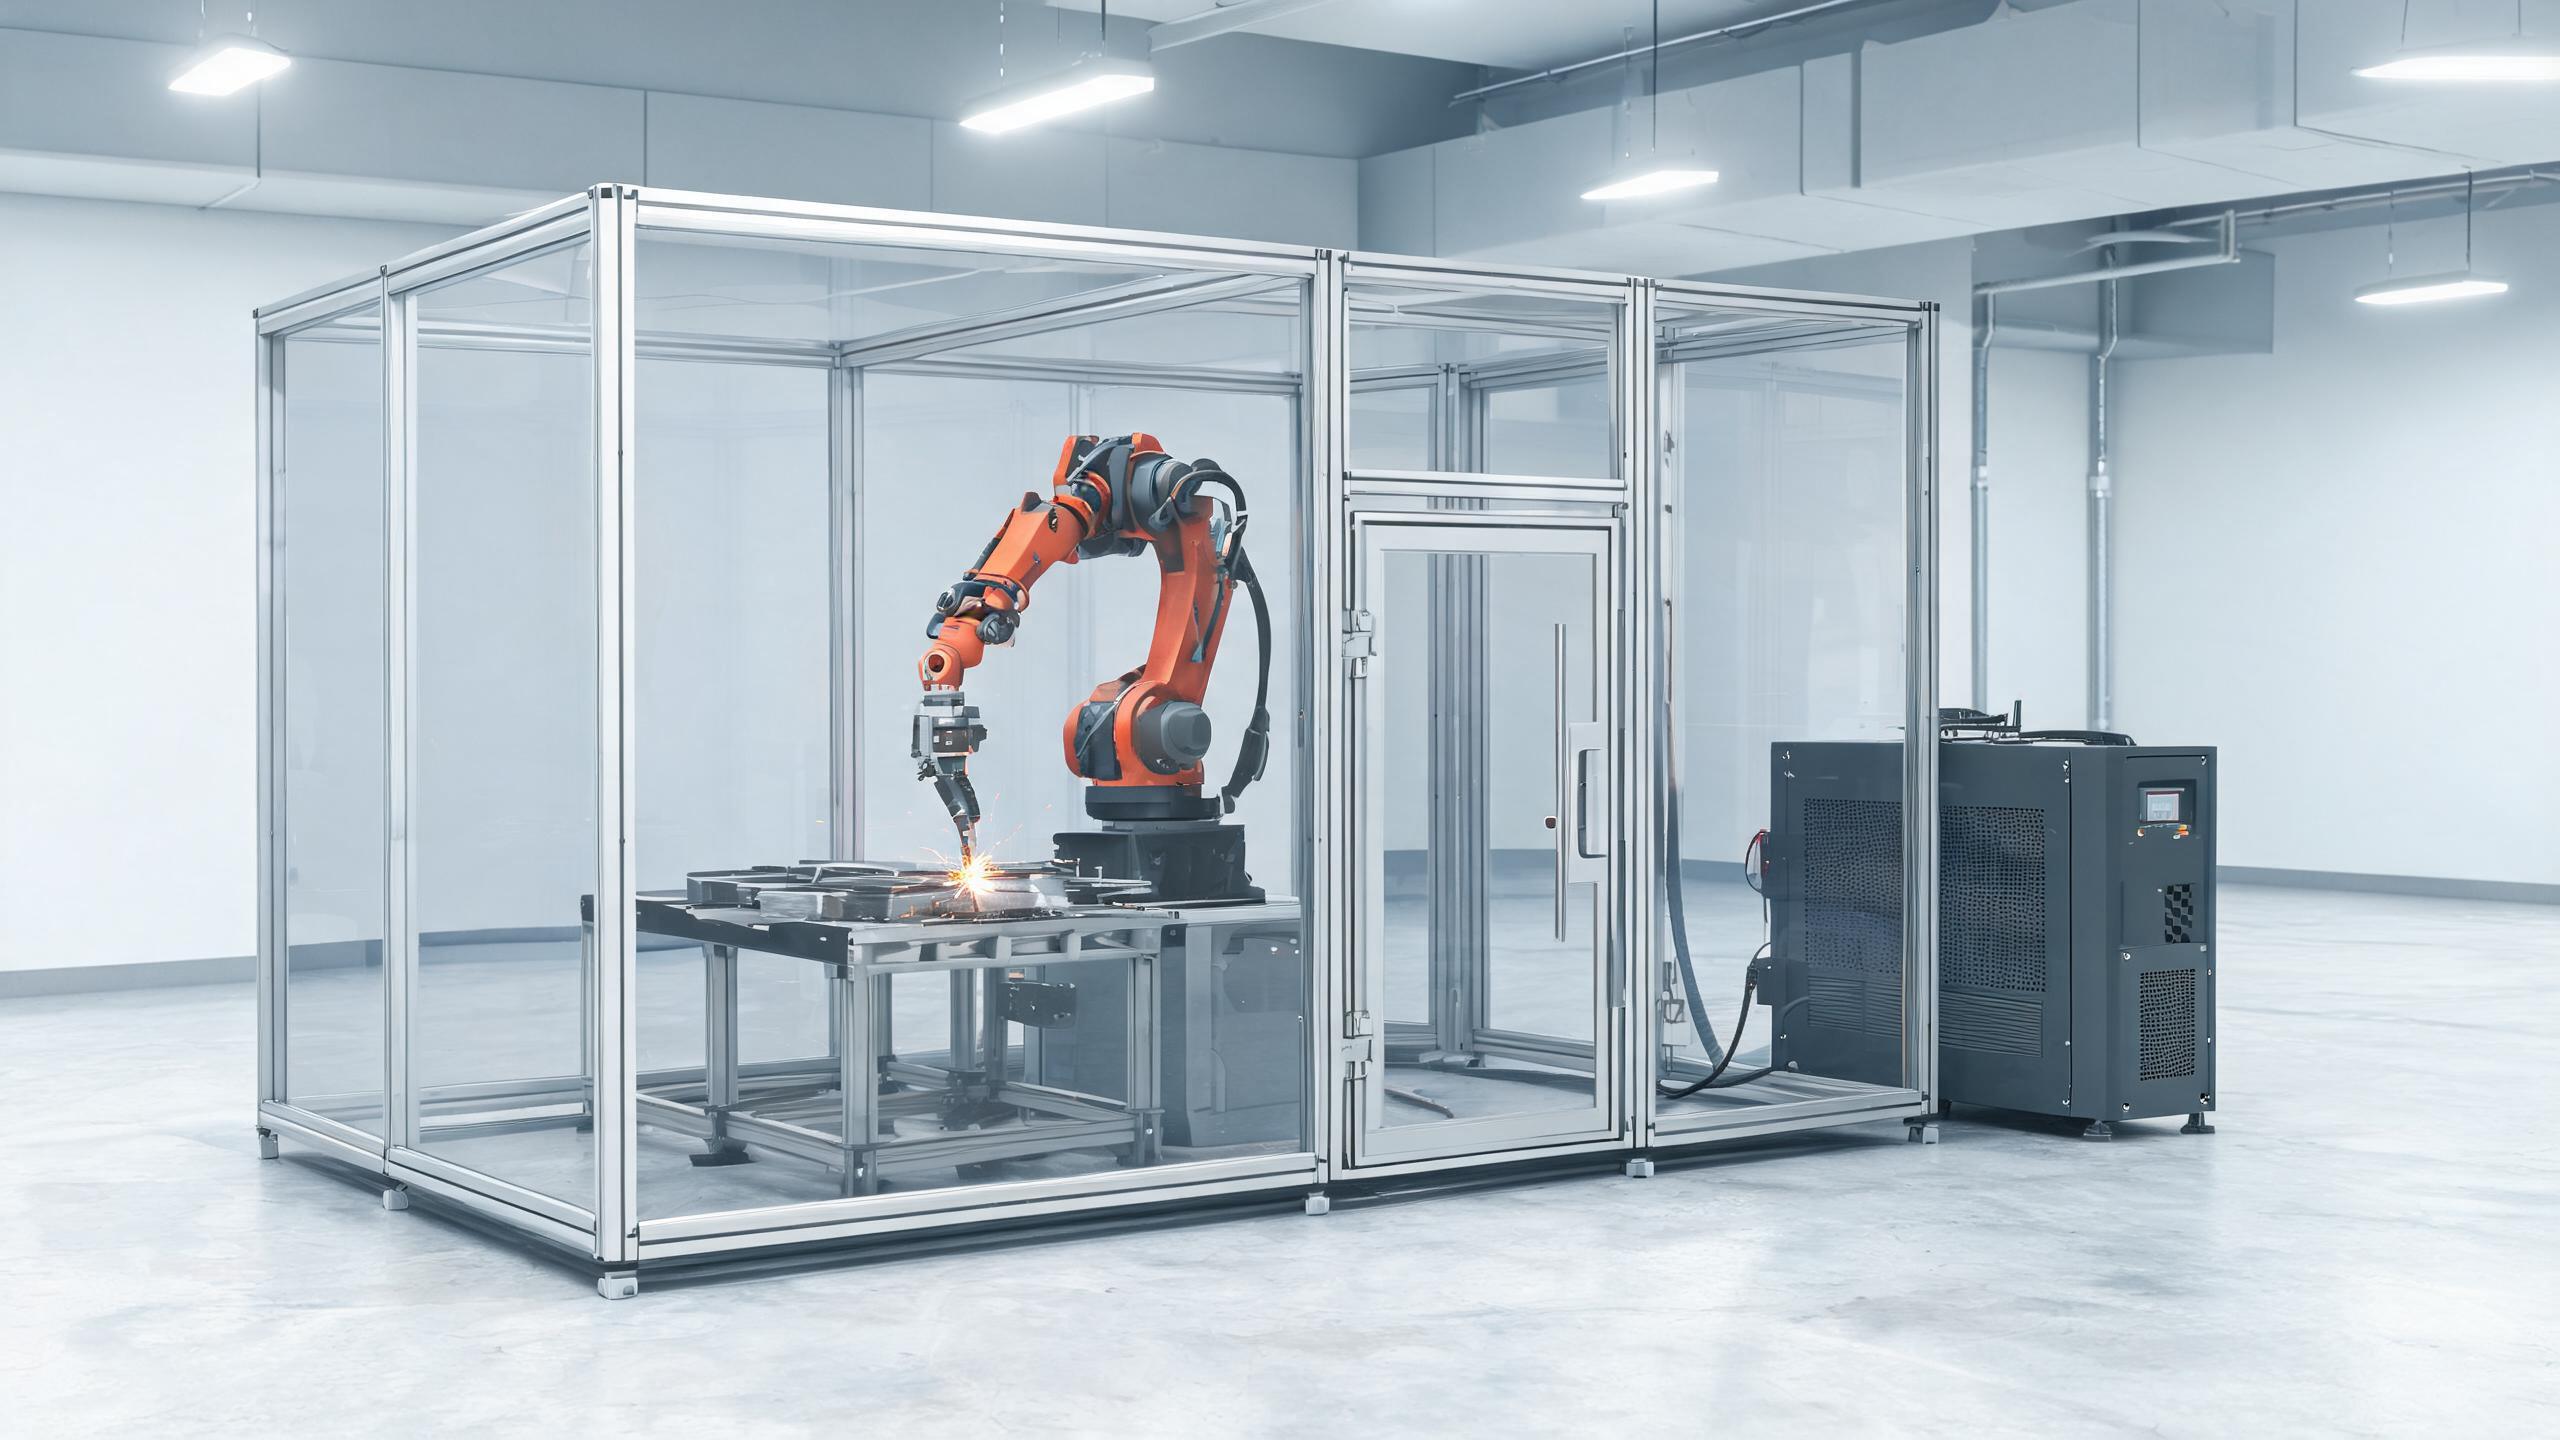
En robot gjør to ting et menneske ikke kan opprettholde: den gjentar en bane identisk, hver syklus, og den gjør det døgnet rundt. En robotisert lasersveisecelle er bygget for nettopp dette. Vår Automatiserte robotarm fiberlaser-sveisemaskin kombinerer en 6-akset robot med visjonær sømfølging, en Schneider CNC og en sikkerhetsinnhegning, og er dimensjonert for 24/7 automatisert drift med CE-samsvar.
Konsistensgevinsten er like viktig som hastighetsgevinsten. En håndholdt operatør driver: avstand, vinkel og hastighet varierer fra sveis til sveis og fra skift til skift, spesielt på lange sømmer. Visjonær sømfølging på en robot korrigerer for små avvik i fuge linjen fra del til del, slik at sveiseplasseringen holder seg innenfor samme vindu hele dagen. For fuger som må oppfylle repeterbare kvalitetsmål – braketter, kabinetter, rør-til-plate-arbeid, underenheter som inngår i et større sertifisert produkt – reduserer denne repeterbarheten etterarbeid og inspeksjonsbelastning på en måte en operatør sjelden kan.
Gjennomstrømningsregnestykket går imidlertid bare opp når delmiksen er stabil. En robot amortiserer programmerings- og oppspenningskostnaden over volum. Hvis du kjører de samme ti sveisemontasjene hver måned i hundrevis eller tusenvis av deler, betaler cellen seg selv. Hvis du kjører femti forskjellige jobber i ensifrede antall, betaler den stort sett for omprogrammering.
Fleksibilitet: Der den håndholdte brenneren vinner
En håndholdt fiberlasersveiser er laserens ekvivalent til å ta opp en MIG-brenner – og det er nettopp verdien. Operatøren går til arbeidsstykket i stedet for at arbeidsstykket kommer til en oppspenning. Store sveisemontasjer som ikke passer i en innhegning, engangsreparasjoner, arkitekturarbeid, reparasjoner på stedet og små serier favoriserer alle pistolen.
Vår 2000W håndholdt fiberlaser-sveisemaskin gir 5 mm innbrenning i rustfritt stål, tilbyr tomodus kontinuerlig bølge og pulserende utgang (CW for hastighet på rette sømmer, pulset for kontroll på varmefølsomt eller tynt materiale), og er vannkjølt for å støtte 8-timers skift. For et jobbverksted dekker denne kombinasjonen en stor del av det daglige arbeidet helt uten programmering: bytt jobb, bytt parametersett, trykk på avtrekkeren. For en full gjennomgang av håndholdte effektklasser, innbrenningsdybde og konfigurasjonsalternativer, se vår kjøpsguide for håndholdt fiberlaser-sveisemaskin.
Begrensningene er speilbildet av robotens styrker. Utgangen avhenger av operatørens dyktighet og utholdenhet; en dag med lange sømmer over hodet eller i vanskelige posisjoner er langsommere og mindre konsistent enn en flat oppspenning. Og innbrenningen begrenses av kilden – en håndholdt maskin i 2 kW-klassen har en praktisk grense rundt 5 mm i rustfritt stål, så tykkere seksjoner krever endringer i fugeutforming, fasing eller flerpass-tilnærming.
Oppspenning og programmering: Den skjulte kostnaden ved automatisering
Den synlige prisen på en robotcelle er maskinen. Den skjulte kostnaden er alt roboten trenger rundt seg:
- Oppspenning. Hver delfamilie trenger fastspenning som presenterer fugen i en kjent posisjon. Modulære oppspenningsbord myker opp dette, men hver nye sveisemontasje bruker fortsatt tid på design og bygging.
- Innlæring eller offline-programmering. Baner må læres inn på lærepanelet eller programmeres offline, og deretter prøvekjøres på ekte deler. Visjonær sømfølging absorberer mindre avvik, men erstatter ikke en godt innlært bane.
- Delpresentasjon. lasting, lossing og (ved høyere volum) pallvekslere avgjør om roboten faktisk er flaskehalsen eller om det er operatøren.
En håndholdt løsning trenger ingenting av dette. Fugen spennes opp etter samme standard som for TIG – enkel fastspenning for å kontrollere tilpasningen – og det er ikke noe program å skrive. For et verksted som sveiser fem forskjellige deler denne uken, er den forskjellen i overhead hele beslutningen.
Bemanning: Operatør kontra programmerer
Håndholdt sveising krever en opplært lasersveiseoperatør. Læringskurven er kortere enn for TIG, men det er fortsatt en kompetanserolle, og hver maskintime er bundet til den personens timer. Hvis operatøren er syk eller opptatt, står sveiserne stille.
En robotcelle endrer arbeidsprofilen. Én programmerer/prosessingeniør støtter cellen, og en mindre spesialisert laster kan betjene produksjonen når programmene er prøvd ut. Du konverterer effektivt tilbakevendende timer med faglært sveising til en engangsinvestering i ingeniørarbeid. Det er attraktivt når faglærte sveisere er vanskelige å få tak i – men bare hvis volumet rettferdiggjør å ha programmeringskapasitet på huset eller på tilkalling.
Sikkerhetsinnhegninger og arbeidsplassutforming
De to arkitekturene håndterer lasersikkerhet ulikt, og dette former plantegningen din.
En robotcelle kjører normalt inne i en sammenkoblet sikkerhetsinnhegning med filtrert innsyn – innhegningen på vår automatiserte robotarmmaskin er en del av standardkonfigurasjonen. Innhegningen holder laserstråling, sprut og en stor del av røyken ved kilden, og holder personell borte fra den bevegelige armen. Prisen er gulvplass og kostnad: cellens fotavtrykk er betydelig større enn sveisemaskinen alene.
En håndholdt maskin brukes i åpen luft, noe som betyr at sikkerhetsansvaret flyttes til arbeidsplassen: kontrollert laserområde, laserbriller og verneutstyr i riktig klasse for operatøren og alle som er i synslinjen til røyken, røykavsug ved arbeidet og tilsyn med lærlinger. Dette er håndterbare krav – vi dekker dem i detalj i guiden vår om lasersveisesikkerhet, stråling, røyk og verneutstyr for håndholdte fiberlasersveisere – men de er vedvarende krav, ikke et engangskjøp av innhegning.
Mellomløsningen: Automatiserte hoder på faste baner
Valget er ikke strengt binært. Mellom den håndholdte pistolen og den fulle 6-aksede cellen ligger en familie maskiner som automatiserer sveisestien uten et fullt robotprogram. Vår 2000W industriell fiberlaser-sveisemaskin er et eksempel: den kombinerer et fast skannehode med robotarmintegrasjon, gir 5 mm innbrenning i rustfritt stål og 4 mm i aluminium, tilbyr tomodus CW/pulset utgang, og inkluderer et visjonssystem med laserkors for å hjelpe presis posisjonering. Den er CE-sertifisert.
Maskiner i denne klassen passer for kjøpere hvis arbeid er repeterende av karakter, men ennå ikke på volumet – eller budsjettet – til en full celle: lange rette sømmer, rørringer og rektangulære rammer der en styrt eller integrert bevegelsesbane gjør det meste av det en robot ville gjort, med lavere programmeringskostnad.
Et praktisk beslutningsrammeverk
| Beslutningsfaktor | Favoriserer håndholdt | Favoriserer robotcelle |
| Delmiks | Mange forskjellige sveisemontasjer, små serier, reparasjoner | Få delfamilier, høye stykk tall |
| Delstørrelse | Store sveisemontasjer, arbeid som ikke kan spennes opp i en innhegning | Deler som passer i en oppspenning og innhegning |
| Kvalitetskrav | Faglært operatør kan holde toleransen jobb for jobb | Repeterbar sveiseplassering og parametere hver syklus |
| Bemanning | Opplærte operatører tilgjengelig | Programmerings-/ingeniørkapasitet; operatørtimer knappe |
| Utnyttelse | Ett skift, variabelt arbeid | Flere skift eller 24/7 produksjon |
| Sikkerhetsutforming | Åpent arbeidsområde med kontrollert lasersone og verneutstyr | Innhegningsbasert, personell utenfor cellen |
Mange verksteder lander på en hybrid: en håndholdt enhet absorberer reparasjonsarbeid, prototyper og store montasjer, mens en robot eller automatiserthode-maskin overtar de få delfamiliene med reelt volum. Å kjøpe den håndholdte først er også en lavrisikomåte å bygge lasersveisekompetanse på – parameterkunnskap, fugeutforming, røyk- og sikkerhetspraksis – før man forplikter seg til automatisering.
Ofte stilte spørsmål
Når lønner en robotisert lasersveisecelle seg egentlig?
Når du har et lite antall delfamilier produsert i jevnt volum, over flere skift. Robotens 24/7-kapasitet og visjonsstyrte repeterbarhet amortiserer bare oppspenningene og programmeringen over nok deler. Under det volumet står den samme kapitalen ledig mellom omstillinger.
Hvor mye programmering og oppspenning trenger en robotcelle?
Hver delfamilie trenger fastspenning som lokaliserer fugen repeterbart, pluss en innlært eller offline-programmert bane som er prøvd ut på ekte deler. Visjonær sømfølging kompenserer for små avvik i fuge linjen, men eliminerer ikke behovet for solide oppspenninger og programmer. Budsjetter ingeniørtid per ny del, ikke bare per maskin.
Er en håndholdt lasersveiser trygg uten innhegning?
Ja, når den brukes innenfor et kontrollert laserområde med riktig verneutstyr, røykavsug og opplært tilsyn. Håndholdte maskiner er designet for åpen bruk; innhegningen som en robotcelle gir, erstattes av prosedyrekontroller – briller, barrierer, varselskilt, avsug. Dette er vedvarende ansvarsoppgaver snarere enn et engangskjøp.
Hvilken tykkelse kan en 2000W håndholdt maskin sveise?
Vår 2000W håndholdte enhet oppnår 5 mm innbrenning i rustfritt stål, med tomodus CW/pulset utgang for å bytte hastighet mot varmetilførsel, og vannkjøling dimensjonert for 8-timers skift. For tykkere seksjoner må du regne med fugeforberedelse som fasing, eller gå opp til en fast hode-maskin som vår 2000W industrielle enhet, dimensjonert for 5 mm i rustfritt og 4 mm i aluminium.
Velg maskinen din med Xinhong CNC
Det riktige svaret avhenger av delmiksen, tykkelsesområdet og skiftordningen din – ikke av hvilken teknologi som er mer imponerende. Xinhong CNC (Shandong Xinhong CNC Technology) produserer begge ender av dette spekteret, fra 2000W håndholdt sveiser for jobbverksteder til 6-akset robotcelle med visjonær sømfølging for automatisert produksjon, og CE-sertifiserte fast hode-maskiner i mellom. Send oss dine typiske materialer, tykkelser og bruksområde, så anbefaler vi arkitekturen som passer arbeidet ditt i stedet for den som passer en katalog.