
Aluminium odbija i przewodzi ciepło, co czyni je trudniejszym do cięcia niż stal miękka — ale laser światłowodowy z odpowiednią głowicą tnącą i wspomaganiem azotem radzi sobie z nim czysto. Ten przewodnik wyjaśnia fizykę, dopasowuje zweryfikowane zakresy grubości do poziomów mocy lasera od 2000W do 30000W i daje kupującym praktyczną listę kontrolną wyboru.
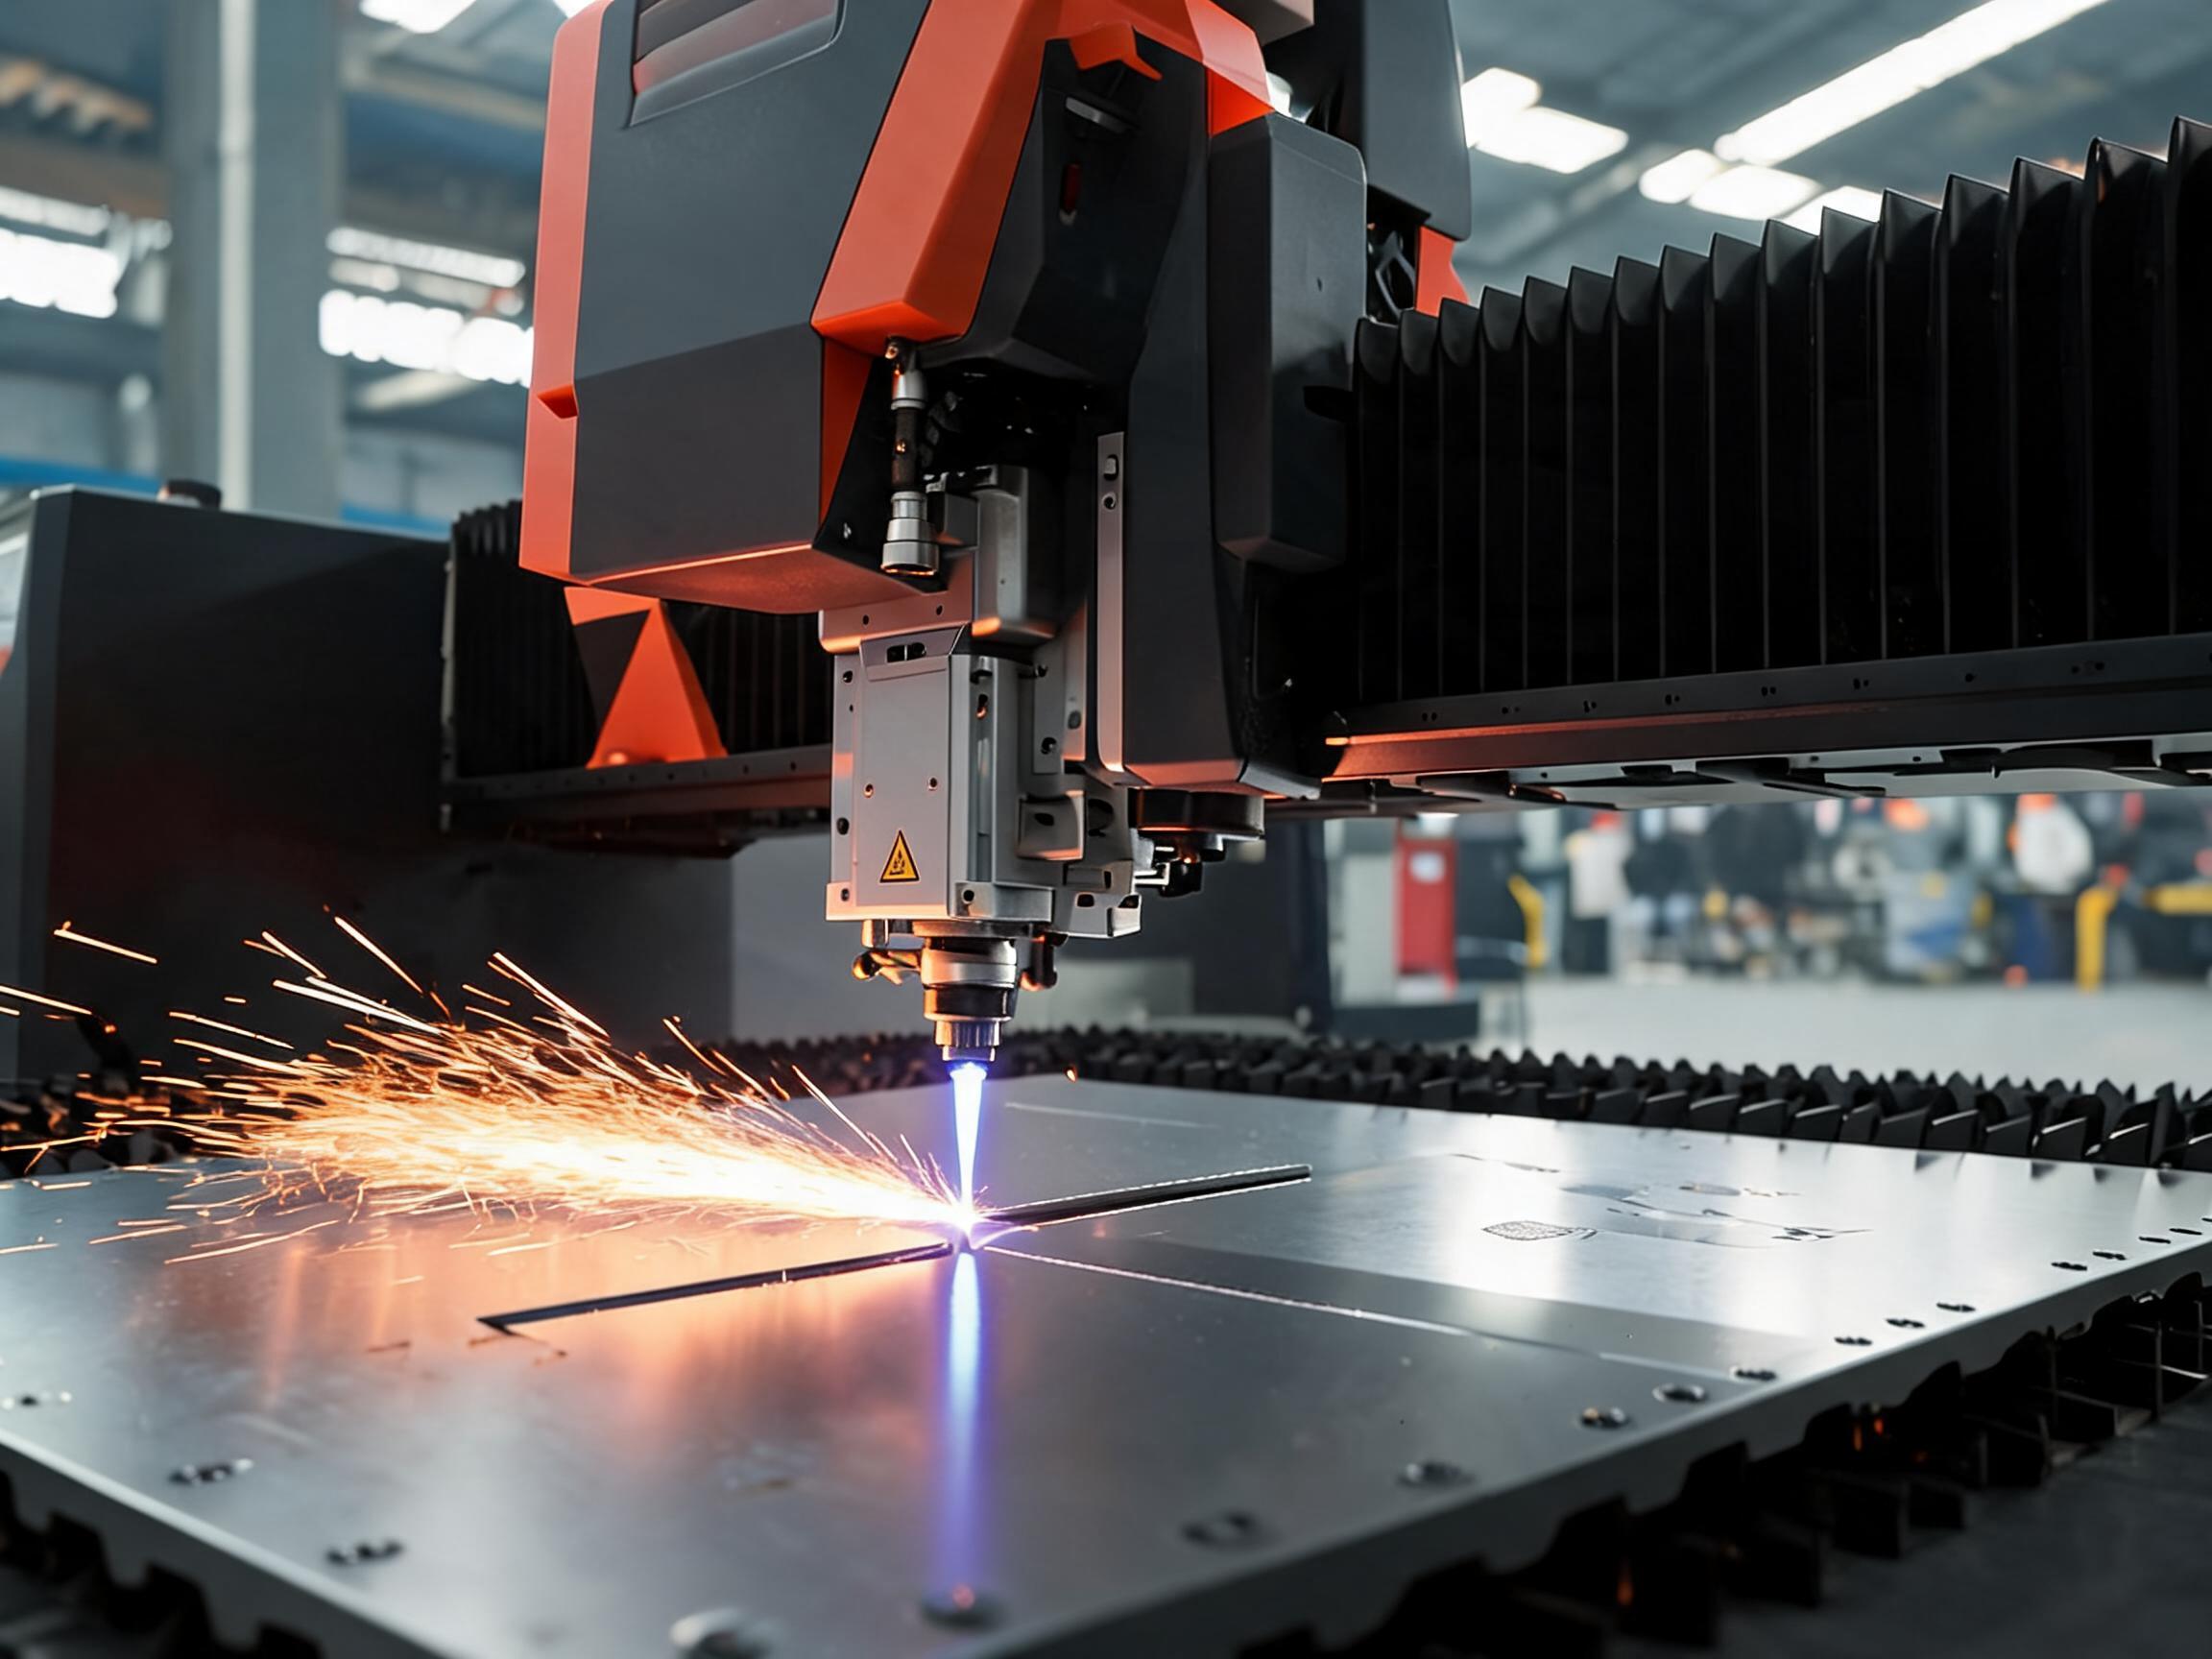
Blacha aluminiowa to jeden z najczęściej pytających się materiałów w zakładach produkcyjnych, obok stali miękkiej i nierdzewnej — i jednocześnie jeden z najczęściej źle rozumianych. Laser światłowodowy z pewnością może ją ciąć, i to dobrze, ale aluminium zachowuje się inaczej w wiązce niż stal. Kupcy, którzy rozumieją dlaczego zachowuje się inaczej, dokonują lepszych wyborów maszyn: odpowiednia klasa mocy, odpowiedni gaz pomocniczy i głowica tnąca zaprojektowana do stopów refleksyjnych. Ten artykuł omawia fizykę, rolę azotu, realistyczne zakresy grubości w zależności od poziomu mocy oraz krótką listę kontrolną przed zakupem.
Dlaczego aluminium jest trudniejsze do cięcia niż stal
Trudność wynika z dwóch właściwości materiału:
- Wysoka refleksyjność. Odbijająca powierzchnia aluminium odbija część wiązki lasera światłowodowego o długości ~1 µm z powrotem do optyki. Odbita energia może destabilizować proces cięcia, a w najgorszym przypadku uszkodzić niechronione elementy optyczne. Dlatego głowice tnące przeznaczone do stali nie są automatycznie odpowiednie do aluminium i miedzi.
- Wysoka przewodność cieplna. Aluminium odprowadza ciepło z rowka cięcia około kilku razy szybciej niż stal. Energia, która normalnie koncentrowałaby się w wąskiej strefie cięcia, rozprasza się w otaczającej blasze, co może powodować częściowo stopiony zimny lut, postrzępione dolne krawędzie lub brak czystego przebicia na granicy możliwości maszyny.
Żadna z tych właściwości nie czyni aluminium nieobrabialnym. Oznaczają one jedynie, że maszyna potrzebuje wystarczającej gęstości mocy, aby pokonać przewodzenie, a optyka wymaga ochrony przed odbiciem zwrotnym. Temat ten szczegółowo omawiamy na naszej dedykowanej stronie dotyczącej cięcia aluminium i miedzi laserem światłowodowym, w tym refleksyjności i limitów grubości, gdzie omówiono również dobór parametrów cięcia.
Azot jako gaz pomocniczy: klucz do krawędzi wolnych od tlenków
Wybór gazu pomocniczego w większym stopniu niż prawie każde inne ustawienie decyduje o jakości krawędzi podczas cięcia aluminium. Przy wspomaganiu tlenem na krawędziach aluminium tworzy się ciemna warstwa tlenkowa, która często wymaga wtórnego czyszczenia przed spawaniem lub anodowaniem. Przy wspomaganiu azotemgaz wydmuchuje stopiony materiał z rowka cięcia, jednocześnie osłaniając gorącą krawędź przed tlenem. Efektem jest jasna, srebrzysta, krawędź wolna od tlenków gotowa do dalszego spawania, anodowania lub malowania proszkowego bez dodatkowej obróbki.
Kompromisem są koszty eksploatacji: azot zużywa się przy dużych natężeniach przepływu, a cięcie azotem generalnie wymaga większej mocy niż cięcie tlenem tej samej grubości, ponieważ gaz dodatkowo chłodzi strefę cięcia. W produkcji aluminium standardowym wyborem jest wspomaganie azotem — dlatego jest ono wbudowane w maszyny przeznaczone do aluminium, takie jak opisany poniżej model Xinhong do aluminium lotniczego o dużej mocy. Ogólne wskazówki dotyczące doboru ciśnienia gazu pomocniczego i rozmiaru dyszy w zależności od materiału można znaleźć na stronie tematycznej dotyczącej cięcia aluminium i miedzi laserem światłowodowym.
Jaką grubość można ciąć? Poziom mocy a grubość aluminium
Ponieważ aluminium tak agresywnie przewodzi ciepło, zdolność do cięcia grubszych materiałów gwałtownie rośnie wraz z mocą lasera. Jeśli nadal zastanawiają się Państwo, która klasa mocy pasuje do całego zakładu, nasz przewodnik zakupowy po maszynach do cięcia laserem światłowodowym o dużej mocy wyjaśnia, jak moc przekłada się na grubość blachy i podstawowe konfiguracje maszyn. Zweryfikowane zakresy grubości dla maszyn do cięcia laserem światłowodowym Xinhong CNC w aluminium to:
| Moc lasera | Maksymalna grubość aluminium | Typowe zastosowanie |
| 2000W | 4mm | Lekkie prace blacharskie, oznakowanie, obudowy |
| 3000W | 6mm | Ogólna produkcja, zakłady blacharskie |
| 10000W | 20mm | Gruba blacha, stopy lotnicze, części konstrukcyjne |
| 20000W | 25mm | Produkcja ciężkich blach |
| 30000W | 30mm | Blacha aluminiowa o maksymalnej grubości |
Dwie praktyczne uwagi do tej tabeli:
- Kupujcie zapas, nie tylko dzisiejszą grubość. Cięcie na samym szczycie zakresu maszyny oznacza wolniejsze prędkości i najbardziej wymagające parametry. Jeśli powtarzającym się zadaniem jest aluminium 5mm, maszyna 3000W sobie z tym poradzi; jeśli sporadycznie pojawia się 10–12mm, klasa 3000W nie jest właściwym narzędziem.
- Są to wartości maksymalne, a nie uniwersalne prędkości cięcia. Rzeczywista prędkość posuwu przy danej grubości zależy od stopu, stanu powierzchni i wymaganej jakości krawędzi. Cienkie aluminium tnie się szybko i czysto; w pobliżu maksymalnej grubości należy oczekiwać ostrożnych prędkości i starannego doboru parametrów.
Cechy maszyny istotne dla aluminium
Głowica tnąca z funkcją antyrefleksyjną
W przypadku stopów refleksyjnych najważniejszą cechą maszyny jest głowica tnąca z funkcją antyrefleksyjną. Chroni ona optykę przed energią odbitą od powierzchni aluminium, co umożliwia ciągłe, niezawodne cięcie stopów lotniczych i innych refleksyjnych aluminium, zamiast ryzykowania przy każdym przebiciu. Xinhong Maszyna do cięcia laserem światłowodowym wysokiej mocy do aluminium lotniczego jest zbudowana specjalnie wokół tego wymagania: źródło 10000W, głowica tnąca antyrefleksyjna, wspomaganie azotem i stół 2000x6000mm do blach lotniczych i przemysłowych w pełnym formacie. Cina aluminium do 20mm z krawędziami wolnymi od tlenków i posiada certyfikat CE.
Wystarczająca gęstość mocy
Jak pokazuje tabela, zdolność do cięcia grubszych materiałów jest funkcją mocy. Kompaktowa maszyna, taka jak Kompaktowa maszyna do cięcia laserem światłowodowym 3000W tnie aluminium do 6mm — odpowiedni zakres dla większości ogólnych prac blacharskich. Przejście na systemy 20000W lub 30000W rozszerza możliwości cięcia aluminium odpowiednio do 25mm i 30mm dla producentów ciężkich blach.
Infrastruktura zaopatrzenia w azot
Cięcie aluminium bez tlenków zużywa znaczne ilości azotu. Przed uruchomieniem należy zaplanować niezawodne zaopatrzenie — ciekły azot luzem, generator azotu lub odpowiedni rozdzielacz butli — dostosowane do cyklu pracy. Niedostateczne ciśnienie gazu objawia się natychmiast jako zimny lut na dolnej krawędzi.
Wymiary stołu i obsługa materiału
Gruba blacha aluminiowa jest ciężka na metr kwadratowy. Jeśli prace obejmują pełne arkusze 4x8 lub większe, należy potwierdzić wymiary stołu i sposób załadunku. Na przykład stół 2000x6000mm w maszynie do aluminium lotniczego o dużej mocy mieści duże blachy w formacie lotniczym bez wstępnego cięcia.
Lista kontrolna kupującego przed zamówieniem
- Najgrubsze powtarzające się zadanie aluminiowe? Dopasujcie je do powyższej tabeli mocy, a następnie, jeśli budżet pozwala, kupcie o jeden stopień zapasu.
- Rodzina stopów? Stopy lotnicze i inne stopy wysokiej wytrzymałości wymagają głowicy antyrefleksyjnej; ogólna blacha 5052/6061 jest mniej wymagająca, ale nadal korzysta z takiej głowicy.
- Wymagania dotyczące jakości krawędzi? Jeśli części trafiają bezpośrednio do spawania, anodowania lub wykańczania, należy wymagać wspomagania azotem z krawędziami wolnymi od tlenków.
- Zaopatrzenie w azot? Potwierdźcie, że zakład może dostarczyć wymagany przepływ i ciśnienie przy ciągłym obciążeniu.
- Wymiary arkuszy? Sprawdźcie wymiary stołu względem formatu materiału, w tym ewentualne prace z blachą ponadgabarytową.
- Operacje downstream? Jeśli aluminium jest tylko częścią asortymentu, sprawdźcie możliwości tej samej maszyny w zakresie stali miękkiej i nierdzewnej, aby jeden zakup obsłużył cały zakład.
Często zadawane pytania
Czy laser światłowodowy może ciąć blachę aluminiową?
Tak. Nowoczesne lasery światłowodowe czysto tną aluminium, gdy maszyna ma wystarczającą moc do danej grubości i głowicę tnącą antyrefleksyjną do obsługi refleksyjności materiału. Maszyny Xinhong tną aluminium od 4mm przy 2000W do 30mm przy 30000W.
Dlaczego aluminium jest trudniejsze do cięcia laserem niż stal?
Z dwóch powodów: aluminium odbija znaczną część długości fali lasera światłowodowego z powrotem w kierunku optyki i znacznie szybciej odprowadza ciepło z rowka cięcia niż stal. Oba efekty przezwycięża się większą gęstością mocy, głowicą tnącą przystosowaną do materiałów refleksyjnych i prawidłowymi parametrami gazu pomocniczego.
Dlaczego stosować azot zamiast tlenu przy cięciu aluminium?
Wspomaganie tlenem tworzy ciemną warstwę tlenkową na krawędzi cięcia; azot osłania krawędź przed tlenem i wydmuchuje stopiony materiał, dając jasną, wolną od tlenków krawędź gotową do spawania lub wykańczania bez wtórnego czyszczenia. Azot jest standardowym gazem pomocniczym w pracach aluminiowych o krytycznym znaczeniu dla jakości.
Jaka moc jest potrzebna do aluminium 10mm?
Na podstawie zweryfikowanych specyfikacji maszyn 3000W tnie aluminium do 6mm, więc 10mm wymaga wyższej klasy — maszyna do aluminium lotniczego o dużej mocy 10000W obejmuje aluminium do 20mm, a systemy 20000W i 30000W rozszerzają możliwości odpowiednio do 25mm i 30mm.
Wybór maszyny z Xinhong CNC
Właściwa maszyna do cięcia aluminium zależy od najgrubszego powtarzającego się zadania, mieszanki stopów i wymagań dotyczących jakości krawędzi. Prosimy przesłać materiał, zakres grubości i typowe zastosowanie — czy to panele obudowy 2mm 5052, czy blacha lotnicza 15mm — a zespół Xinhong CNC zarekomenduje klasę mocy, wymiary stołu i konfigurację gazu pomocniczego dopasowaną do produkcji. Mogą Państwo również zapoznać się ze szczegółowymi parametrami na naszej stronie zasobów dotyczącej cięcia aluminium i miedzi laserem światłowodowym przed zapytaniem.