
To porównanie przeprowadza kierowników produkcji przez rzeczywiste kompromisy między robotycznymi stanowiskami spawania laserowego a ręcznymi spawarkami laserowymi światłowodowymi: wydajność i powtarzalność kontra elastyczność i niski koszt wejścia. Obejmuje oprzyrządowanie, programowanie, zatrudnienie, obudowy bezpieczeństwa i ścieżki hybrydowe, wykorzystując jako punkt odniesienia własną gamę maszyn Xinhong CNC.
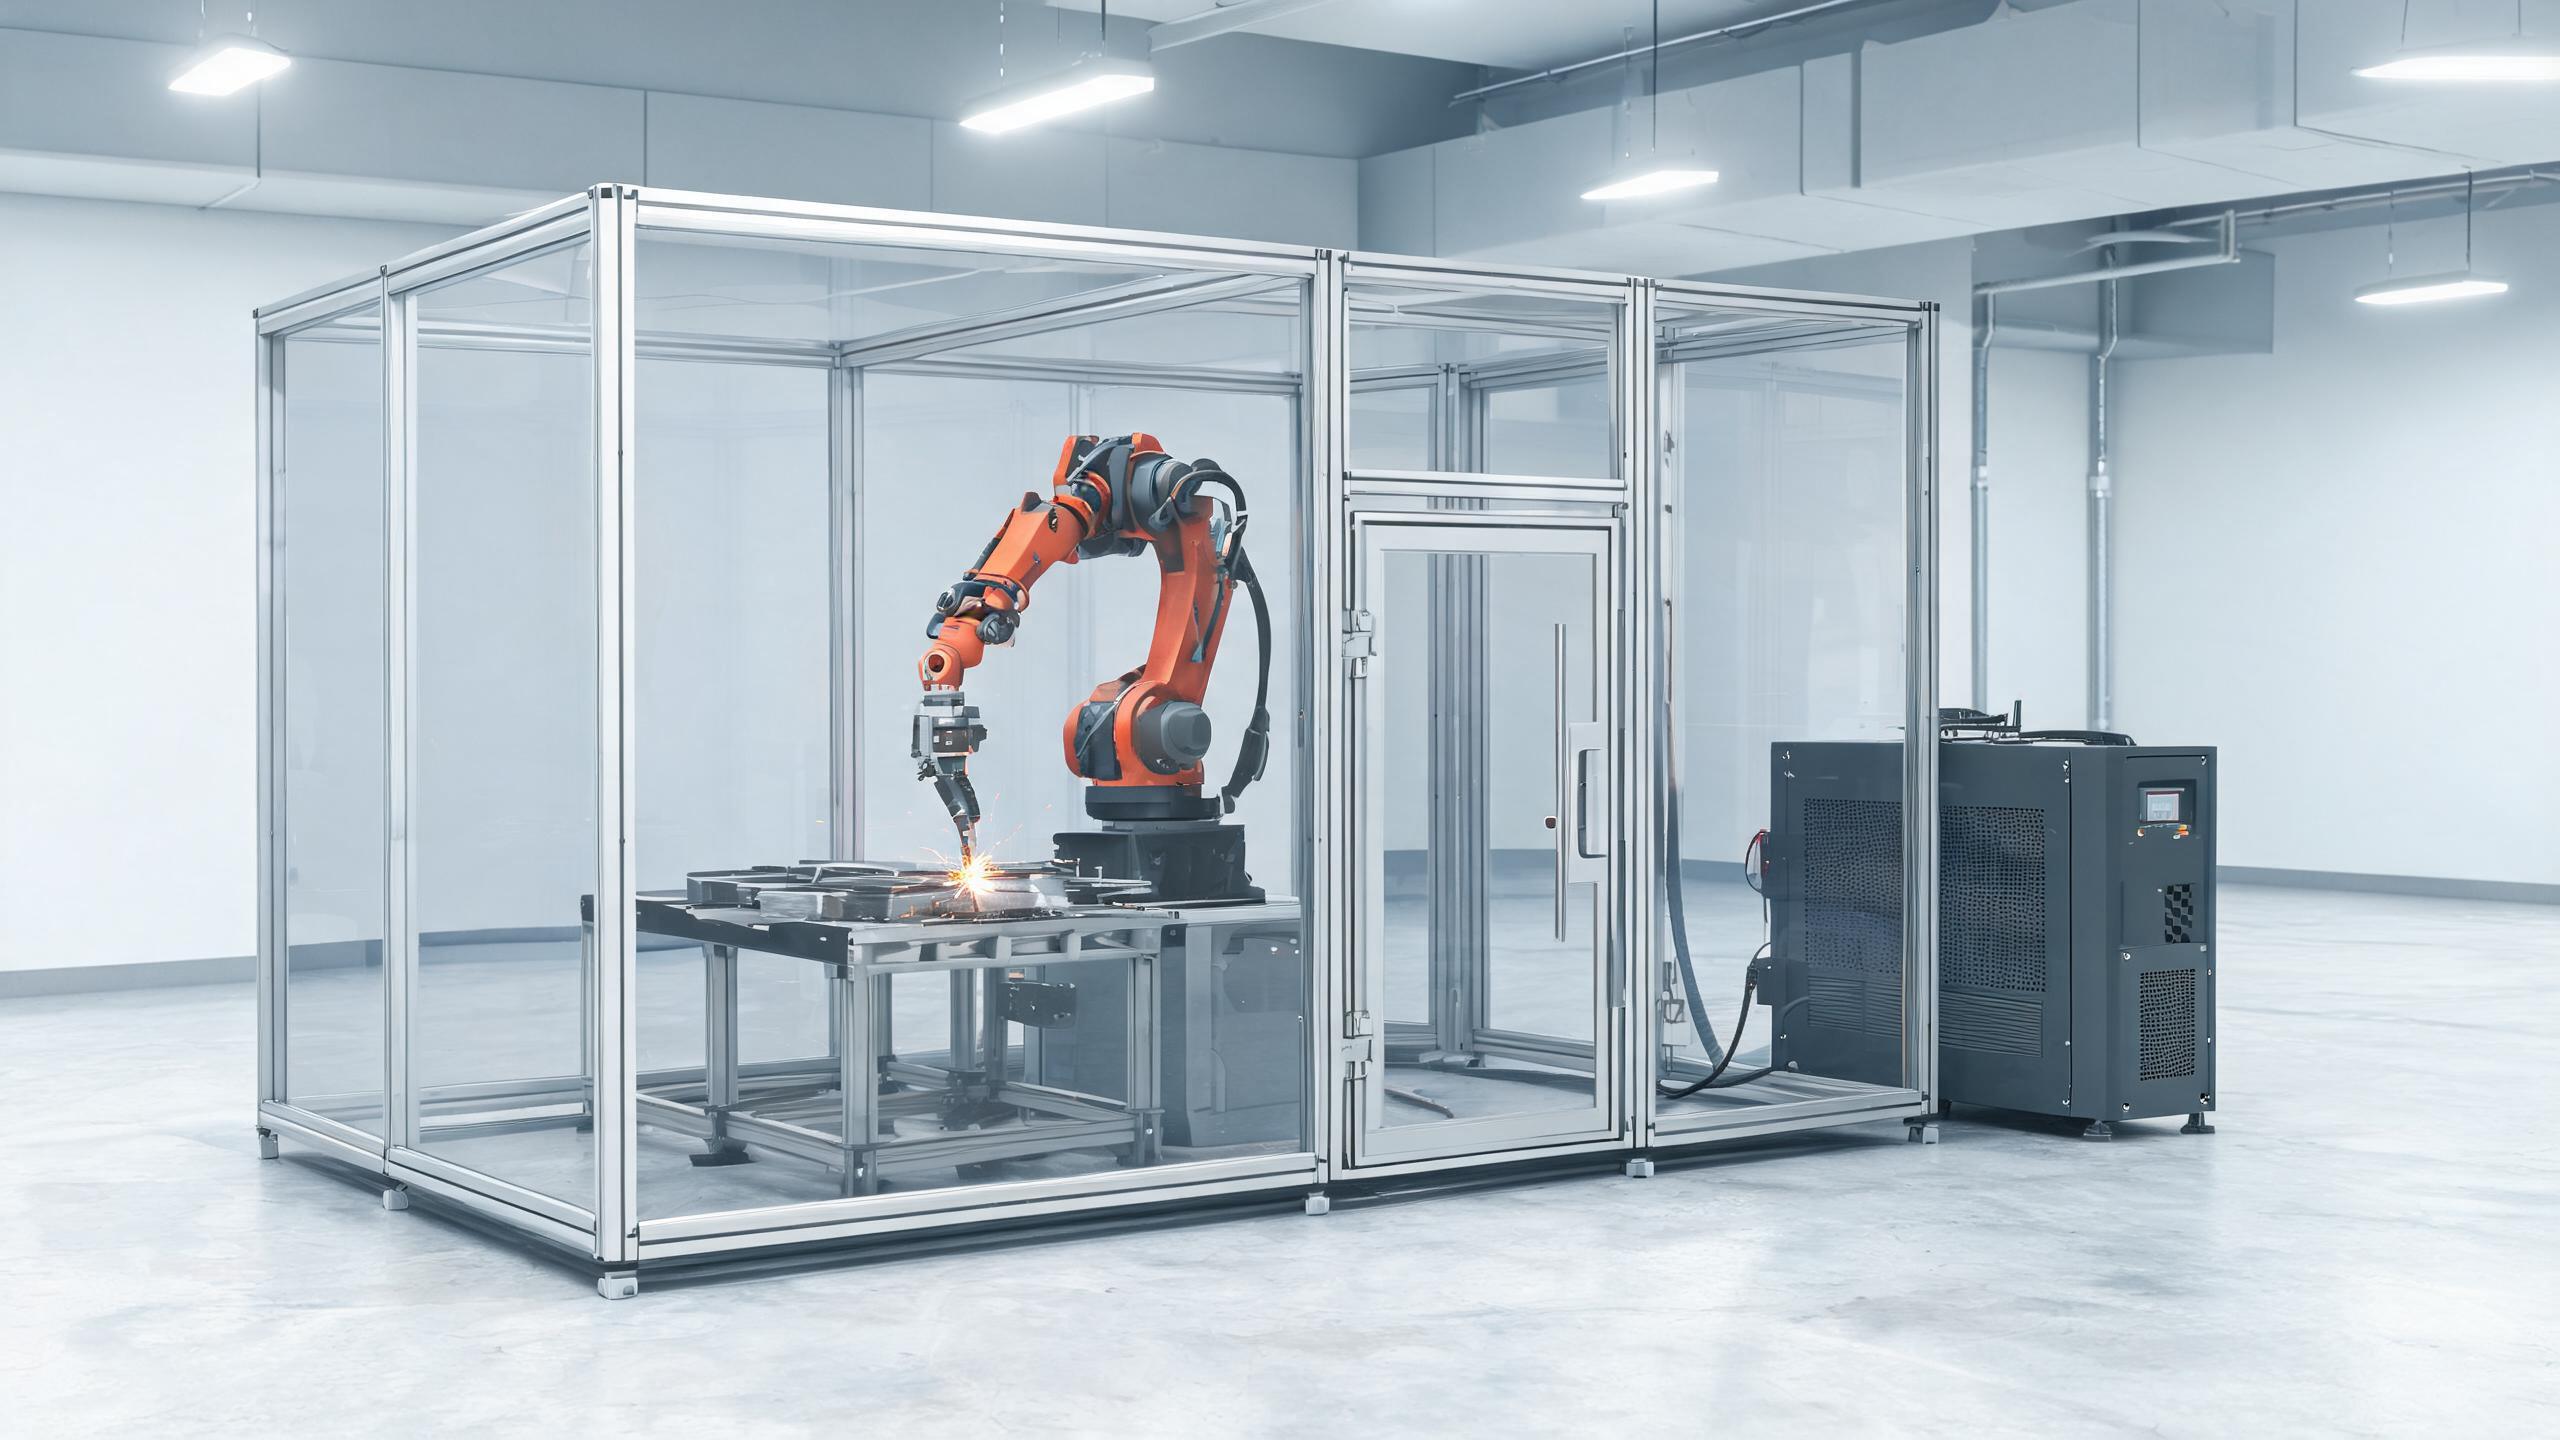
Spawanie laserowe weszło do głównego nurtu produkcji, ponieważ skupia ciepło w wąskiej strefie, co oznacza mniejsze odkształcenia i szybszy przesuw po cienkiej i średniej blasze niż w przypadku większości procesów MIG lub TIG. Gdy zakład decyduje się na zakup, pierwszym pytaniem strukturalnym nie jest moc ani cena — jest nim architektura: spawarka laserowa ręczna obsługiwana przez osobę lub robotyczne stanowisko spawania laserowego które realizuje zaprogramowaną ścieżkę. Oba rozwiązania wykorzystują źródła laserowe światłowodowe; różnica dotyczy wszystkiego wokół wiązki.
W tym artykule decyzja została przedstawiona tak, jak faktycznie doświadcza jej kierownik produkcji: wydajność i powtarzalność, elastyczność przy mieszanej pracy, nakład na oprzyrządowanie i programowanie, zatrudnienie, obudowy bezpieczeństwa oraz opcje pośrednie między oboma rozwiązaniami.
Wydajność i powtarzalność: gdzie robot zarabia na siebie
Robot robi dwie rzeczy, których człowiek nie jest w stanie utrzymać: powtarza ścieżkę identycznie w każdym cyklu i robi to przez całą dobę. Robotyczne stanowisko spawania laserowego jest zbudowane dokładnie do tego. Nasza Zautomatyzowana maszyna do spawania laserowego światłowodowego z ramieniem robotycznym łączy 6-osiowego robota ze śledzeniem szwu wizyjnym, sterowaniem CNC Schneider i obudową bezpieczeństwa, a jej parametr pracy obejmuje automatyczną pracę 24/7 zgodnie z CE.
Zysk w powtarzalności jest równie ważny jak zysk w szybkości. Operator ręczny dryfuje: odległość odstępu, kąt przesuwu i prędkość zmieniają się między spoinami oraz między zmianami, zwłaszcza na długich szwach. Śledzenie szwu wizyjne w robocie koryguje niewielkie odchylenia między częściami w linii złącza, dzięki czemu położenie spoiny pozostaje w tym samym oknie przez cały dzień. W przypadku złączy, które muszą spełniać powtarzalne cele jakościowe — wsporniki, obudowy, połączenia rura-płyta, podzespoły trafiające do większego certyfikowanego produktu — ta powtarzalność ogranicza poprawki i obciążenie kontroli w sposób, jaki operator rzadko potrafi zapewnić.
Jednak rachunek wydajności działa tylko wtedy, gdy asortyment części jest stabilny. Robot amortyzuje koszt programowania i oprzyrządowania poprzez wolumen. Jeśli co miesiąc wykonują Państwo te same dziesięć konstrukcji spawanych w setkach lub tysiącach sztuk, stanowisko zwraca się. Jeśli wykonują Państwo pięćdziesiąt różnych zadań w jednocyfrowych ilościach, głównie płaci się za przeprogramowanie.
Elastyczność: gdzie wygrywa palnik ręczny
Ręczna spawarka laserowa światłowodowa to laserowy odpowiednik podniesienia palnika MIG — i to jest dokładnie jej wartość. Operator podchodzi do pracy, zamiast pracy trafiającej do oprzyrządowania. Duże konstrukcje spawane, które nie zmieszczą się w obudowie, naprawy jednostkowe, prace architektoniczne, łatki w stylu prac na miejscu oraz krótkie serie — wszystko to przemawia za pistoletem.
Nasza Ręczna spawarka laserowa światłowodowa 2000W zapewnia wtopienie 5 mm w stali nierdzewnej, oferuje dwutrybowy tryb pracy ciągłej i impulsowej (CW dla szybkości na prostych szwach, impulsowy dla kontroli na materiale wrażliwym na ciepło lub cienkim) oraz jest chłodzona wodą, aby obsłużyć 8-godzinne zmiany. Dla zakładu usługowego ta kombinacja obejmuje szeroki wycinek codziennej pracy bez żadnego programowania: zmiana zadania, zmiana zestawu parametrów, pociągnięcie za spust. Pełny przegląd klas mocy ręcznych, głębokości wtopienia i opcji konfiguracji znajduje się w naszym przewodniku kupującego ręczną spawarkę laserową światłowodową.
Ograniczenia są lustrzanym odbiciem mocnych stron robota. Wydajność zależy od umiejętności i wytrzymałości operatora; dzień długich szwów nad głową lub w niewygodnych pozycjach jest wolniejszy i mniej spójny niż na płaskim oprzyrządowaniu. Wtopienie jest ograniczone przez źródło — ręczna maszyna klasy 2 kW ma praktyczny zakres w okolicach 5 mm na stali nierdzewnej, więc grubsze przekroje wymagają zmian konstrukcji złącza, fazowania lub podejścia wielowarstwowego.
Oprzyrządowanie i programowanie: ukryty koszt automatyzacji
Widoczna cena stanowiska robotycznego to maszyna. Ukryty koszt to wszystko, czego robot potrzebuje wokół siebie:
- Oprzyrządowanie. Każda rodzina części wymaga mocowania, które ustawia złącze w znanej pozycji. Modułowe stoły oprzyrządowania łagodzą ten problem, ale każda nowa konstrukcja spawana nadal pochłania czas projektowania i budowy.
- Nauczanie lub programowanie offline. Ścieżki muszą być nauczone na pendancie lub zaprogramowane offline, a następnie sprawdzone na rzeczywistych częściach. Śledzenie szwu wizyjne pochłania niewielkie odchylenia, ale nie zastępuje solidnej nauczonej ścieżki.
- Podawanie części. Załadowanie, rozładowanie i (przy wyższych wolumenach) zmieniacze palet decydują, czy wąskim gardłem jest faktycznie robot, czy operator.
Ręczne stanowisko nie wymaga żadnego z tych elementów. Złącze jest oprzyrządowane według tego samego standardu co dla TIG — podstawowe mocowanie do kontroli dopasowania — i nie ma programu do napisania. Dla zakładu spawającego w tym tygodniu pięć różnych części ta różnica w nakładzie jest całą decyzją.
Zatrudnienie: operator kontra programista
Spawanie ręczne wymaga przeszkolonego operatora spawania laserowego. Krzywa uczenia jest krótsza niż w TIG, ale to nadal rola wymagająca umiejętności, a każda godzina maszynowa jest związana z godzinami tej osoby. Jeśli operator jest chory lub zajęty, spawarka stoi bezczynnie.
Stanowisko robotyczne zmienia profil pracy. Jeden programista/inżynier procesu wspiera stanowisko, a mniej wyspecjalizowany operator załadunku może obsługiwać produkcję po sprawdzeniu programów. Skutecznie zamieniają Państwo powtarzające się godziny wykwalifikowanego spawania na jednorazową inwestycję inżynierską. Jest to atrakcyjne, gdy trudno zatrudnić wykwalifikowanych spawaczy — ale tylko wtedy, gdy wolumen uzasadnia posiadanie zdolności programistycznych wśród personelu lub na wezwanie.
Obudowy bezpieczeństwa i układ miejsca pracy
Obie architektury inaczej podchodzą do bezpieczeństwa laserowego, co kształtuje układ hali.
Stanowisko robotyczne zwykle pracuje wewnątrz zablokowanej obudowy bezpieczeństwa z filtrowaną obserwacją — obudowa w naszej maszynie z ramieniem robotycznym jest częścią standardowej konfiguracji. Obudowa zatrzymuje promieniowanie laserowe, odpryski i dużą część dymu u źródła oraz trzyma personel z dala od ruchomego ramienia. Ceną jest powierzchnia hali i koszt: zajmowana powierzchnia stanowiska jest znacznie większa niż samej spawarki.
Ręczna maszyna pracuje na otwartej przestrzeni, co oznacza, że odpowiedzialność za bezpieczeństwo przenosi się na miejsce pracy: kontrolowany obszar laserowy, okulary ochronne odpowiedniej klasy i środki ochrony indywidualnej dla operatora oraz każdego, kto znajduje się w linii widzenia pióropusza, odciąg dymu przy stanowisku oraz nadzór nad osobami szkolonymi. To wymagania do opanowania — szczegółowo omawiamy je w naszym przewodniku dotyczącym bezpieczeństwa spawania laserowego, promieniowania, dymu i środków ochrony indywidualnej dla ręcznych spawarek laserowych światłowodowych — ale są to stałe wymagania, a nie jednorazowy zakup obudowy.
Rozwiązanie pośrednie: głowice automatyczne na stałych ścieżkach
Wybór nie jest ściśle binarny. Między pistoletem ręcznym a pełnym stanowiskiem 6-osiowym znajduje się rodzina maszyn, które automatyzują ścieżkę spawania bez pełnego programu robota. Nasza Przemysłowa spawarka laserowa światłowodowa 2000W jest przykładem: łączy stałą głowicę skanującą z integracją ramienia robotycznego, zapewnia wtopienie 5 mm w stali nierdzewnej i 4 mm w aluminium, oferuje dwutrybowy tryb CW/impulsowy oraz zawiera system wizyjny z laserowym celownikiem krzyżowym wspomagający precyzyjne pozycjonowanie. Posiada certyfikat CE.
Maszyny tej klasy odpowiadają nabywcom, których praca ma charakter powtarzalny, ale jeszcze nie osiągnęła wolumenu — ani budżetu — pełnego stanowiska: długie proste szwy, pierścienie rurowe i ramy prostokątne, gdzie prowadzona lub zintegrowana ścieżka ruchu wykonuje większość tego, co robiłby robot, przy niższym nakładzie na programowanie.
Praktyczne ramy decyzyjne
| Czynnik decyzyjny | Przemawia za ręcznym | Przemawia za stanowiskiem robotycznym |
| Asortyment części | Wiele różnych konstrukcji spawanych, krótkie serie, naprawy | Niewiele rodzin części, wysokie liczby sztuk |
| Rozmiar części | Duże konstrukcje spawane, praca, której nie można oprzyrządować w obudowie | Części mieszczące się w oprzyrządowaniu i obudowie |
| Wymagania jakościowe | Wykwalifikowany operator utrzymuje tolerancję zadanie po zadaniu | Powtarzalne położenie spoiny i parametry w każdym cyklu |
| Zatrudnienie | Dostępni przeszkoleni operatorzy | Zdolności programistyczne/inżynierskie; brak godzin operatora |
| Wykorzystanie | Jedna zmiana, zmienna praca | Wiele zmian lub produkcja 24/7 |
| Układ bezpieczeństwa | Otwarty obszar pracy z kontrolowaną strefą laserową i środkami ochrony indywidualnej | Oparte na obudowie, personel poza stanowiskiem |
Wiele zakładów wybiera rozwiązanie hybrydowe: jednostka ręczna przejmuje naprawy, prototypy i duże zespoły, podczas gdy robot lub maszyna z głowicą automatyczną przejmuje kilka rodzin części o rzeczywistym wolumenie. Zakup najpierw ręcznej maszyny to także niskoryzykowny sposób budowania kompetencji w spawaniu laserowym — wiedzy o parametrach, konstrukcji złączy, praktyki w zakresie dymu i bezpieczeństwa — przed zaangażowaniem się w automatyzację.
Najczęściej zadawane pytania
Kiedy robotyczne stanowisko spawania laserowego faktycznie się zwraca?
Gdy mają Państwo niewielką liczbę rodzin części produkowanych w stałym wolumenie, na wielu zmianach. Zdolność robota do pracy 24/7 i powtarzalność sterowana wizyjnie amortyzują oprzyrządowanie i programowanie tylko przy wystarczającej liczbie części. Poniżej tego wolumenu ten sam kapitał stoi bezczynnie między przezbrojeniami.
Ile programowania i oprzyrządowania wymaga stanowisko robotyczne?
Każda rodzina części wymaga mocowania, które powtarzalnie lokalizuje złącze, oraz nauczonej lub zaprogramowanej offline ścieżki sprawdzonej na rzeczywistych częściach. Śledzenie szwu wizyjne kompensuje niewielkie odchylenia w linii złącza, ale nie eliminuje potrzeby solidnego oprzyrządowania i programów. Należy zaplanować czas inżynierski na każdą nową część, nie tylko na maszynę.
Czy ręczna spawarka laserowa jest bezpieczna bez obudowy?
Tak, gdy jest obsługiwana w kontrolowanym obszarze laserowym z odpowiednimi środkami ochrony indywidualnej, odciągiem dymu i przeszkolonym nadzorem. Maszyny ręczne są zaprojektowane do otwartego użytku; obudowę, którą zapewnia stanowisko robotyczne, zastępują środki proceduralne — okulary ochronne, bariery, oznakowanie ostrzegawcze, odciąg. Są to stałe obowiązki, a nie jednorazowy zakup.
Jaką grubość może spawać ręczna maszyna 2000W?
Nasza ręczna jednostka 2000W osiąga wtopienie 5 mm w stali nierdzewnej, z dwutrybowym wyjściem CW/impulsowym pozwalającym wymieniać szybkość na ciepło wejściowe oraz chłodzeniem wodnym dostosowanym do 8-godzinnych zmian. W przypadku grubszych przekrojów należy liczyć się z przygotowaniem złącza, takim jak fazowanie, lub przejściem na maszynę ze stałą głowicą, jak nasza przemysłowa jednostka 2000W, o parametrach 5 mm na stali nierdzewnej i 4 mm na aluminium.
Wybór maszyny z Xinhong CNC
Właściwa odpowiedź zależy od asortymentu części, zakresu grubości i struktury zmian — a nie od tego, która technologia robi większe wrażenie. Xinhong CNC (Shandong Xinhong CNC Technology) produkuje oba końce tego spektrum, od ręcznej spawarki 2000W dla zakładów usługowych po 6-osiowe stanowisko robotyczne ze śledzeniem szwu wizyjnym do produkcji automatycznej, oraz certyfikowane CE maszyny ze stałą głowicą pomiędzy. Prosimy przesłać nam typowe materiały, grubości i zastosowanie, a zarekomendujemy architekturę dopasowaną do Państwa pracy, a nie do katalogu.