
В этом сравнении менеджерам производства показаны реальные компромиссы между роботизированными лазерными сварочными ячейками и ручными оптоволоконными лазерными сварочными аппаратами: производительность и повторяемость против гибкости и низкой стоимости входа. Охвачены оснастка, программирование, персонал, защитные камеры и гибридные пути, с ассортиментом машин Xinhong CNC в качестве точки отсчёта.
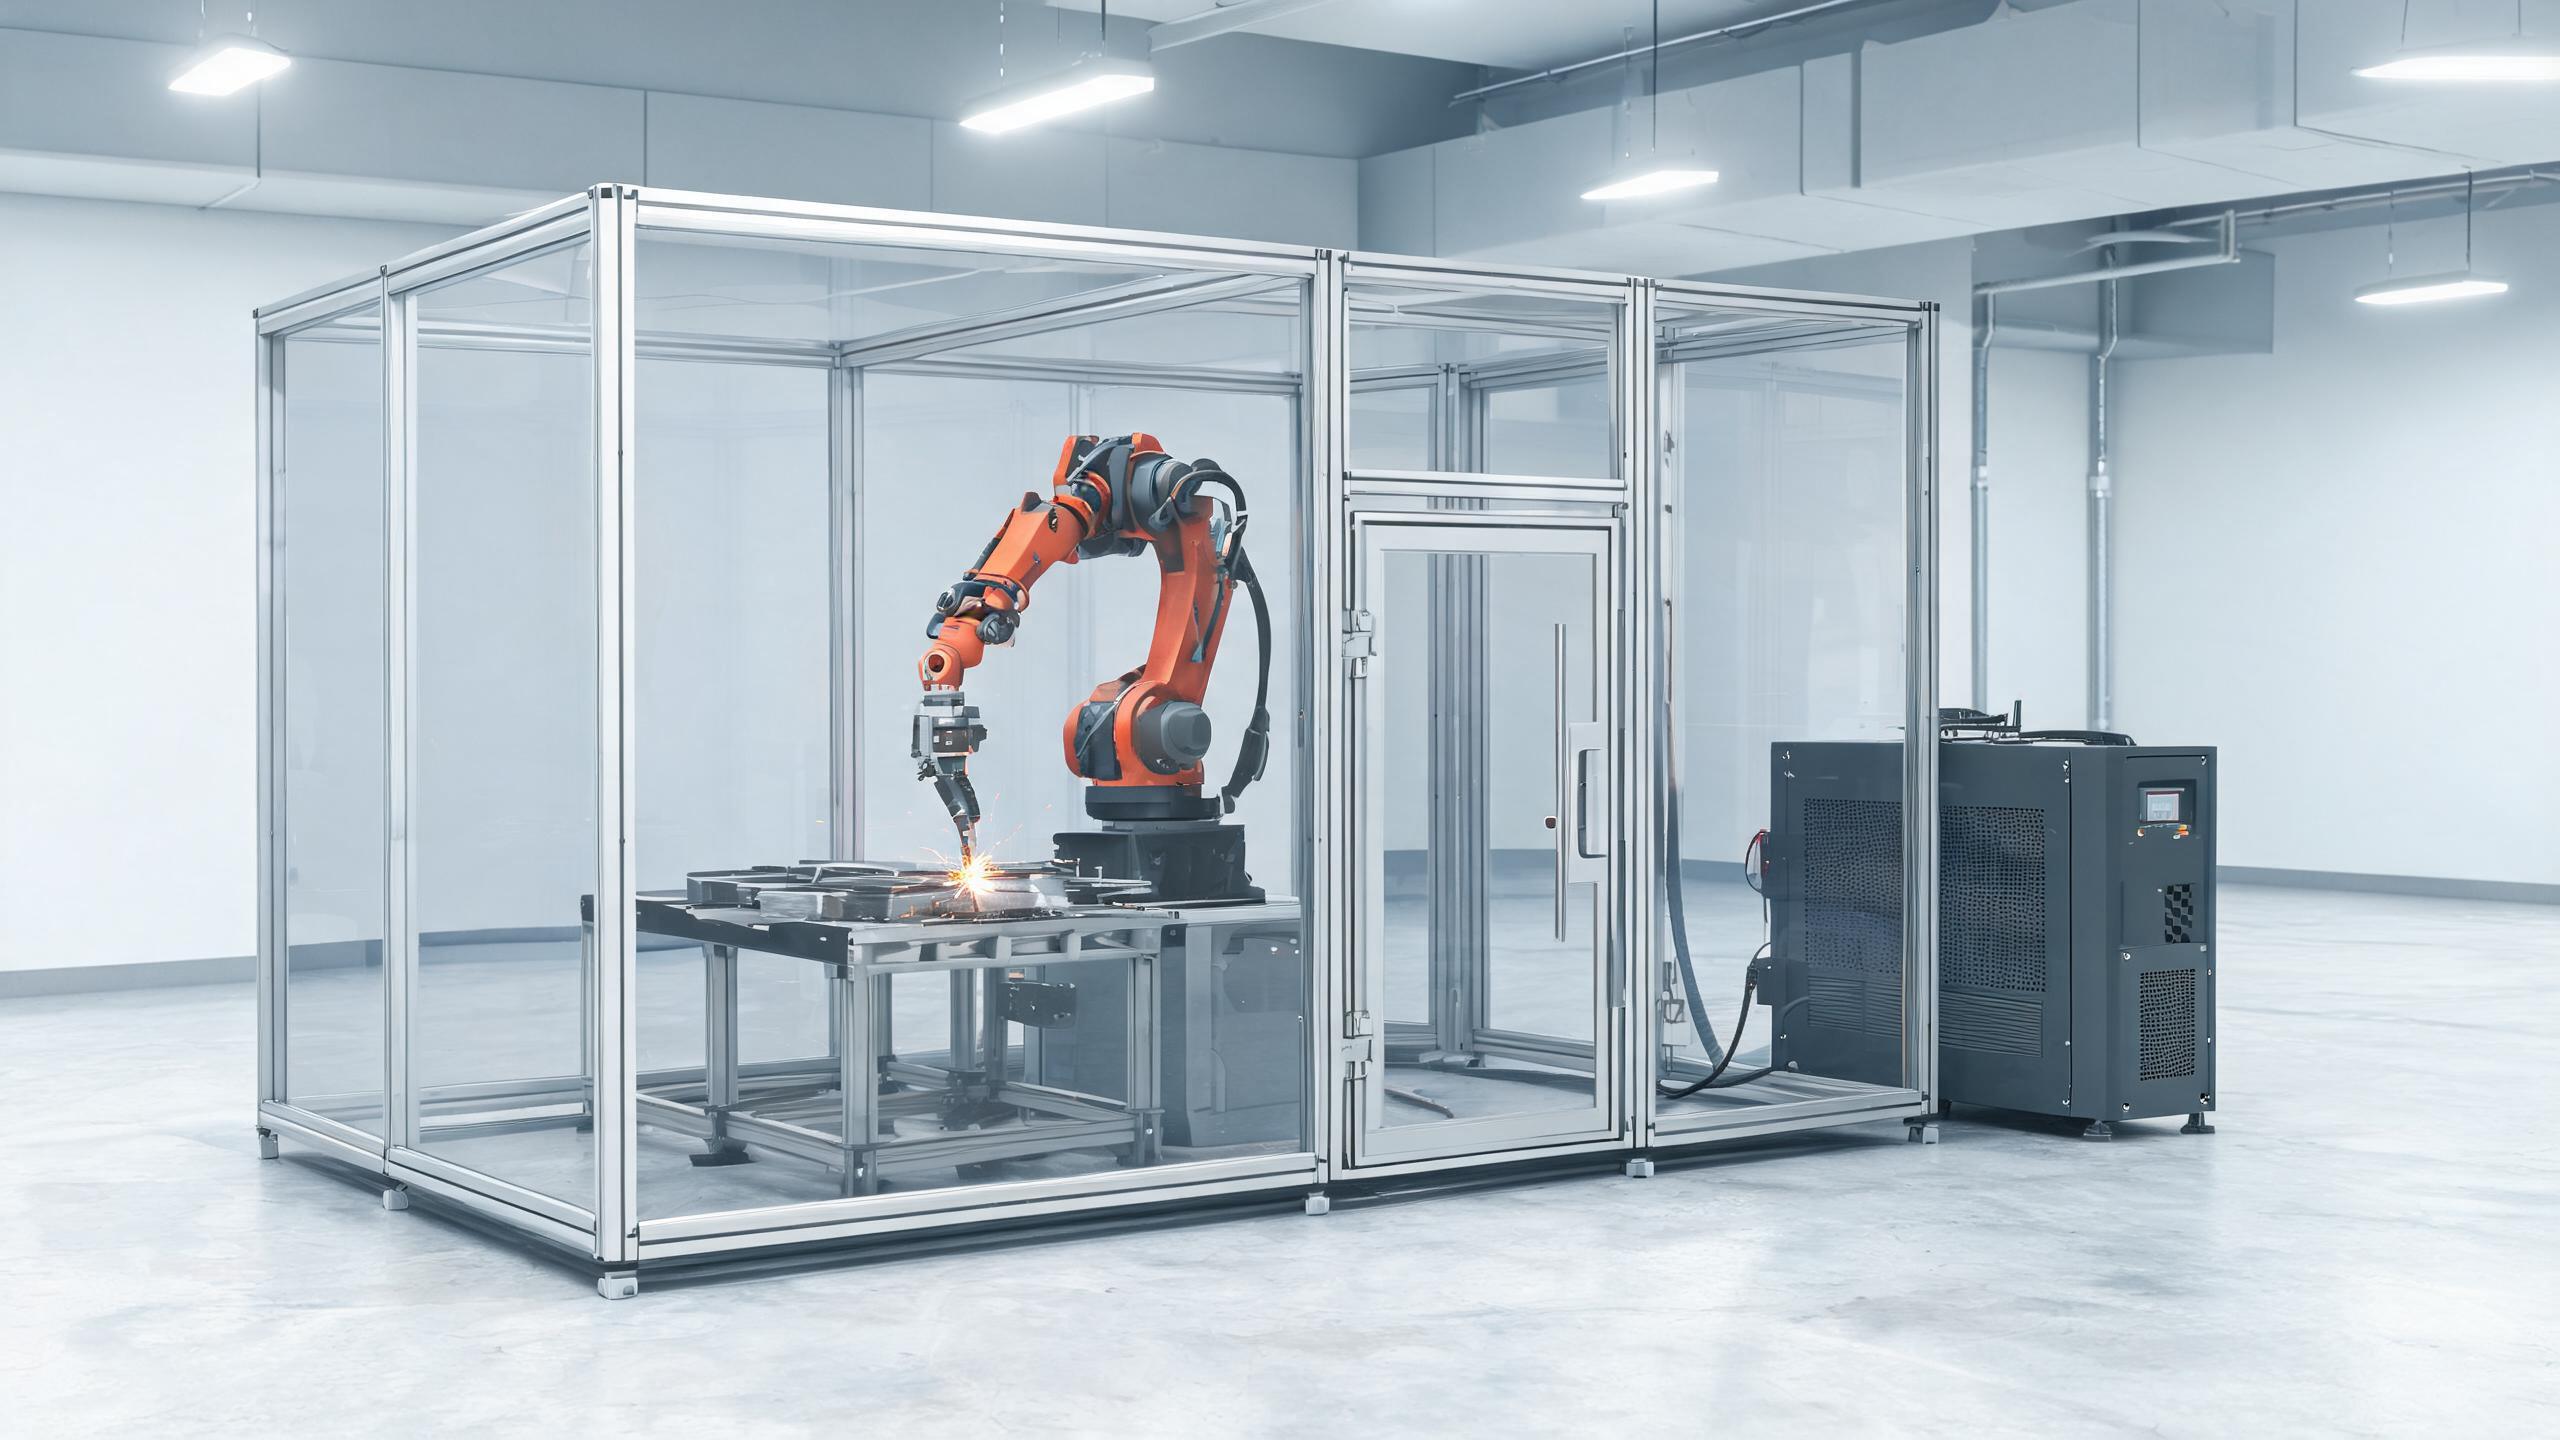
Лазерная сварка стала массовой в производстве, потому что концентрирует тепло в узкой зоне: это означает меньшую деформацию и более высокую скорость на тонком и среднем листе, чем у большинства процессов MIG или TIG. Когда предприятие решает внедрить её, первый структурный вопрос — не мощность и не цена, а архитектура: ручной лазерный сварочный аппарат под управлением оператора или роботизированная лазерная сварочная ячейка , работающая по запрограммированной траектории. В обоих случаях используются оптоволоконные лазерные источники; различие — во всём, что окружает луч.
В этой статье решение разобрано так, как его переживает менеджер производства: производительность и повторяемость, гибкость при смешанной работе, усилия на оснастку и программирование, персонал, защитные камеры и промежуточные варианты между двумя подходами.
Производительность и повторяемость: где робот оправдывает себя
Робот делает две вещи, которые человек не может выдерживать: он повторяет траекторию идентично, каждый цикл, и делает это круглосуточно. Роботизированная лазерная сварочная ячейка создана именно для этого. Наша автоматизированная роботизированная оптоволоконная лазерная сварочная машина объединяет 6-осевой робот с визионным отслеживанием шва, контроллер Schneider CNC и защитную камеру и рассчитана на автоматическую работу 24/7 с соответствием CE.
Прирост повторяемости так же важен, как и прирост скорости. Оператор ручного аппарата «плывёт»: дистанция сопла, угол перемещения и скорость меняются от шва к шву и от смены к смене, особенно на длинных швах. Визионное отслеживание шва на роботе компенсирует небольшие отклонения линии стыка от детали к детали, поэтому положение шва остаётся в одном и том же окне весь день. Для соединений, которые должны соответствовать повторяемым требованиям к качеству — кронштейны, корпуса, работы «труба-плита», узлы, идущие в более крупное сертифицированное изделие, — такая повторяемость снижает доработку и нагрузку на контроль так, как оператору редко удаётся.
Однако расчёт производительности оправдывается только при стабильной номенклатуре. Робот окупает стоимость программирования и оснастки за счёт объёма. Если вы ежемесячно выполняете одни и те же десять сварных узлов сотнями или тысячами штук, ячейка окупается. Если вы выполняете пятьдесят разных заданий единичными штуками, она в основном окупает переналадку.
Гибкость: где выигрывает ручная горелка
Ручной оптоволоконный лазерный сварочный аппарат — это лазерный эквивалент взятой в руки горелки MIG, и в этом именно его ценность. Оператор идёт к работе, а не работа приходит к оснастке. Крупные сварные конструкции, которые не помещаются в камеру, единичный ремонт, архитектурные работы, выездная латка и мелкосерийные задания — всё это в пользу пистолета.
Наш ручной оптоволоконный лазерный сварочный аппарат мощностью 2000 Вт обеспечивает проплавление 5 мм на нержавеющей стали, предлагает двухрежимный вывод — непрерывный (CW) и импульсный (импульсный для контроля на термочувствительном или тонком материале, CW для скорости на прямых швах) — и имеет водяное охлаждение для поддержки 8-часовых смен. Для ремонтного цеха такое сочетание покрывает широкую часть ежедневной работы вообще без программирования: сменил задание, сменил набор параметров, нажал на курок. Для полного обзора классов мощности ручных аппаратов, глубины проплавления и вариантов конфигурации см. наш руководство покупателя по ручным оптоволоконным лазерным сварочным аппаратам.
Ограничения — зеркальное отражение сильных сторон робота. Результат зависит от квалификации и выносливости оператора; день длинных потолочных или неудобно расположенных швов медленнее и менее стабилен, чем работа на плоской оснастке. А проплавление ограничено источником: ручной аппарат класса 2 кВт имеет практический диапазон около 5 мм на нержавеющей стали, поэтому более толстые сечения требуют изменения конструкции соединения, разделки кромок или многопроходного подхода.
Оснастка и программирование: скрытая стоимость автоматизации
Видимая цена роботизированной ячейки — это станок. Скрытая стоимость — всё, что роботу нужно вокруг него:
- Оснастка. Каждому семейству деталей нужны зажимы, которые подают соединение в известное положение. Модульные оснастные столы смягчают это, но каждый новый сварной узел всё равно требует времени на проектирование и изготовление.
- Обучение или офлайн-программирование. Траектории нужно задать с пульта обучения или запрограммировать офлайн, а затем проверить на реальных деталях. Визионное отслеживание шва поглощает незначительные отклонения, но не заменяет правильную обученную траекторию.
- Подача деталей. Загрузка, выгрузка и (при больших объёмах) сменные паллеты определяют, является ли узким местом на самом деле робот или оператор.
Ручной вариант ничего этого не требует. Соединение оснащается по тому же стандарту, что и для TIG, — базовые зажимы для контроля пригонки — и программы писать не нужно. Для цеха, который на этой неделе сваривает пять разных деталей, эта разница в накладных расходах и есть всё решение.
Персонал: оператор или программист
Ручная сварка требует обученного оператора лазерной сварки. Кривая обучения короче, чем у TIG, но это всё ещё квалифицированная роль, и каждый машино-час привязан к часам этого человека. Если оператор болен или занят, сварочный аппарат простаивает.
Роботизированная ячейка меняет профиль труда. Один программист/технолог обслуживает ячейку, а менее специализированный загрузчик может обслуживать производство, когда программы отработаны. Вы фактически превращаете повторяющиеся часы квалифицированной сварки в разовую инженерную инвестицию. Это привлекательно, когда квалифицированных сварщиков трудно нанять, — но только если ваш объём оправдывает наличие программистских ресурсов в штате или по вызову.
Защитные камеры и планировка рабочего места
Две архитектуры по-разному обеспечивают лазерную безопасность, и это формирует планировку участка.
Роботизированная ячейка обычно работает внутри блокированной защитной камеры с фильтрованным обзором — камера на нашей автоматизированной роботизированной машине входит в её стандартную комплектацию. Камера удерживает лазерное излучение, брызги и значительную часть дыма у источника и не подпускает персонал к движущейся руке. Плата за это — площадь и стоимость: занимаемая площадь ячейки значительно больше, чем у одного сварочного аппарата.
Ручной аппарат работает на открытом воздухе, а значит, ответственность за безопасность переходит к рабочему месту: контролируемая лазерная зона, лазерные очки и СИЗ соответствующего класса для оператора и всех, кто находится в зоне видимости факела, местная вытяжка дыма и надзор за стажёрами. Это выполнимые требования — мы подробно рассматриваем их в нашем руководстве по лазерной безопасности, излучению, дыму и СИЗ для ручных оптоволоконных лазерных сварочных аппаратов — но это постоянные требования, а не разовая покупка камеры.
Промежуточный вариант: автоматизированные головы на фиксированных траекториях
Выбор не строго бинарный. Между ручным пистолетом и полноценной 6-осевой ячейкой находится семейство машин, которые автоматизируют траекторию сварки без полной программы робота. Наш промышленный оптоволоконный лазерный сварочный аппарат мощностью 2000 Вт — пример: он сочетает фиксированную сканирующую голову с интеграцией роботизированной руки, обеспечивает проплавление 5 мм на нержавеющей стали и 4 мм на алюминии, предлагает двухрежимный вывод CW/импульсный и включает визионную систему с лазерным перекрестием для точного позиционирования. Сертифицирован CE.
Машины этого класса подходят покупателям, чья работа повторяема по характеру, но ещё не достигла объёма — или бюджета — полной ячейки: длинные прямые швы, кольца труб и прямоугольные рамы, где управляемая или интегрированная траектория движения делает большую часть того, что делал бы робот, при меньших накладных расходах на программирование.
Практическая схема принятия решения
| Фактор решения | В пользу ручного | В пользу роботизированной ячейки |
| Номенклатура деталей | Много разных сварных узлов, мелкие серии, ремонт | Мало семейств деталей, высокие штучные объёмы |
| Размер деталей | Крупные сварные конструкции, работы, которые нельзя оснастить в камере | Детали, помещающиеся в оснастку и камеру |
| Требование к качеству | Квалифицированный оператор выдерживает допуск от задания к заданию | Повторяемое положение шва и параметры каждый цикл |
| Персонал | Есть обученные операторы | Есть ресурс программирования/инженерии; часы операторов в дефиците |
| Загрузка | Одна смена, переменная работа | Несколько смен или производство 24/7 |
| Планировка безопасности | Открытая рабочая зона с контролируемой лазерной зоной и СИЗ | На основе камеры, персонал вне ячейки |
Многие цеха приходят к гибриду: ручной аппарат берёт на себя ремонт, прототипы и крупные сборки, а робот или машина с автоматизированной головой забирает несколько семейств деталей с реальным объёмом. Покупка ручного аппарата первой — также способ с низким риском нарастить компетенцию в лазерной сварке — знание параметров, проектирование соединений, обращение с дымом и практику безопасности — прежде чем вкладываться в автоматизацию.
Часто задаваемые вопросы
Когда роботизированная лазерная сварочная ячейка действительно окупается?
Когда у вас небольшое число семейств деталей, производимых стабильным объёмом в несколько смен. Круглосуточная способность робота и визионно-управляемая повторяемость окупают оснастку и программирование только на достаточном количестве деталей. Ниже этого объёма тот же капитал простаивает между переналадками.
Сколько программирования и оснастки нужно роботизированной ячейке?
Каждому семейству деталей нужны зажимы, которые повторяемо позиционируют соединение, плюс обученная или офлайн-запрограммированная траектория, проверенная на реальных деталях. Визионное отслеживание шва компенсирует небольшие отклонения линии стыка, но не устраняет необходимость в правильной оснастке и программах. Закладывайте инженерное время на каждую новую деталь, а не только на машину.
Безопасен ли ручной лазерный сварочный аппарат без камеры?
Да, при работе в контролируемой лазерной зоне с надлежащими СИЗ, вытяжкой дыма и обученным надзором. Ручные аппараты рассчитаны на открытое применение; камера, которую обеспечивает роботизированная ячейка, заменяется процедурными мерами — очки, барьеры, предупреждающие знаки, вытяжка. Это постоянные обязанности, а не разовая покупка.
Какую толщину может сваривать ручной аппарат мощностью 2000 Вт?
Наш ручной аппарат мощностью 2000 Вт достигает проплавления 5 мм на нержавеющей стали, с двухрежимным выводом CW/импульсный для обмена скорости на тепловложение и водяным охлаждением, рассчитанным на 8-часовые смены. Для более толстых сечений ожидайте подготовки соединения, например разделки кромок, или перехода на машину с фиксированной головой, как наш промышленный аппарат мощностью 2000 Вт, рассчитанный на 5 мм на нержавеющей стали и 4 мм на алюминии.
Выбор машины с Xinhong CNC
Правильный ответ зависит от вашей номенклатуры деталей, диапазона толщин и структуры смен — а не от того, какая технология впечатляет больше. Xinhong CNC (Shandong Xinhong CNC Technology) производит оба конца этого спектра: от ручного сварочного аппарата мощностью 2000 Вт для ремонтных цехов до 6-осевой роботизированной ячейки с визионным отслеживанием шва для автоматизированного производства и сертифицированных CE машин с фиксированной головой между ними. Пришлите нам типичные материалы, толщины и применение, и мы порекомендуем архитектуру, которая подходит вашей работе, а не каталогу.