
Aluminium reflekterar och leder värme, vilket gör det svårare att skära än kolstål – men en fiberlaser med rätt skärhuvud och kväve som skyddsgas klarar det rent. Den här guiden förklarar fysiken, matchar verifierade tjockleksintervall mot lasereffektnivåer från 2000 W till 30 000 W och ger köpare en praktisk urvalschecklista.
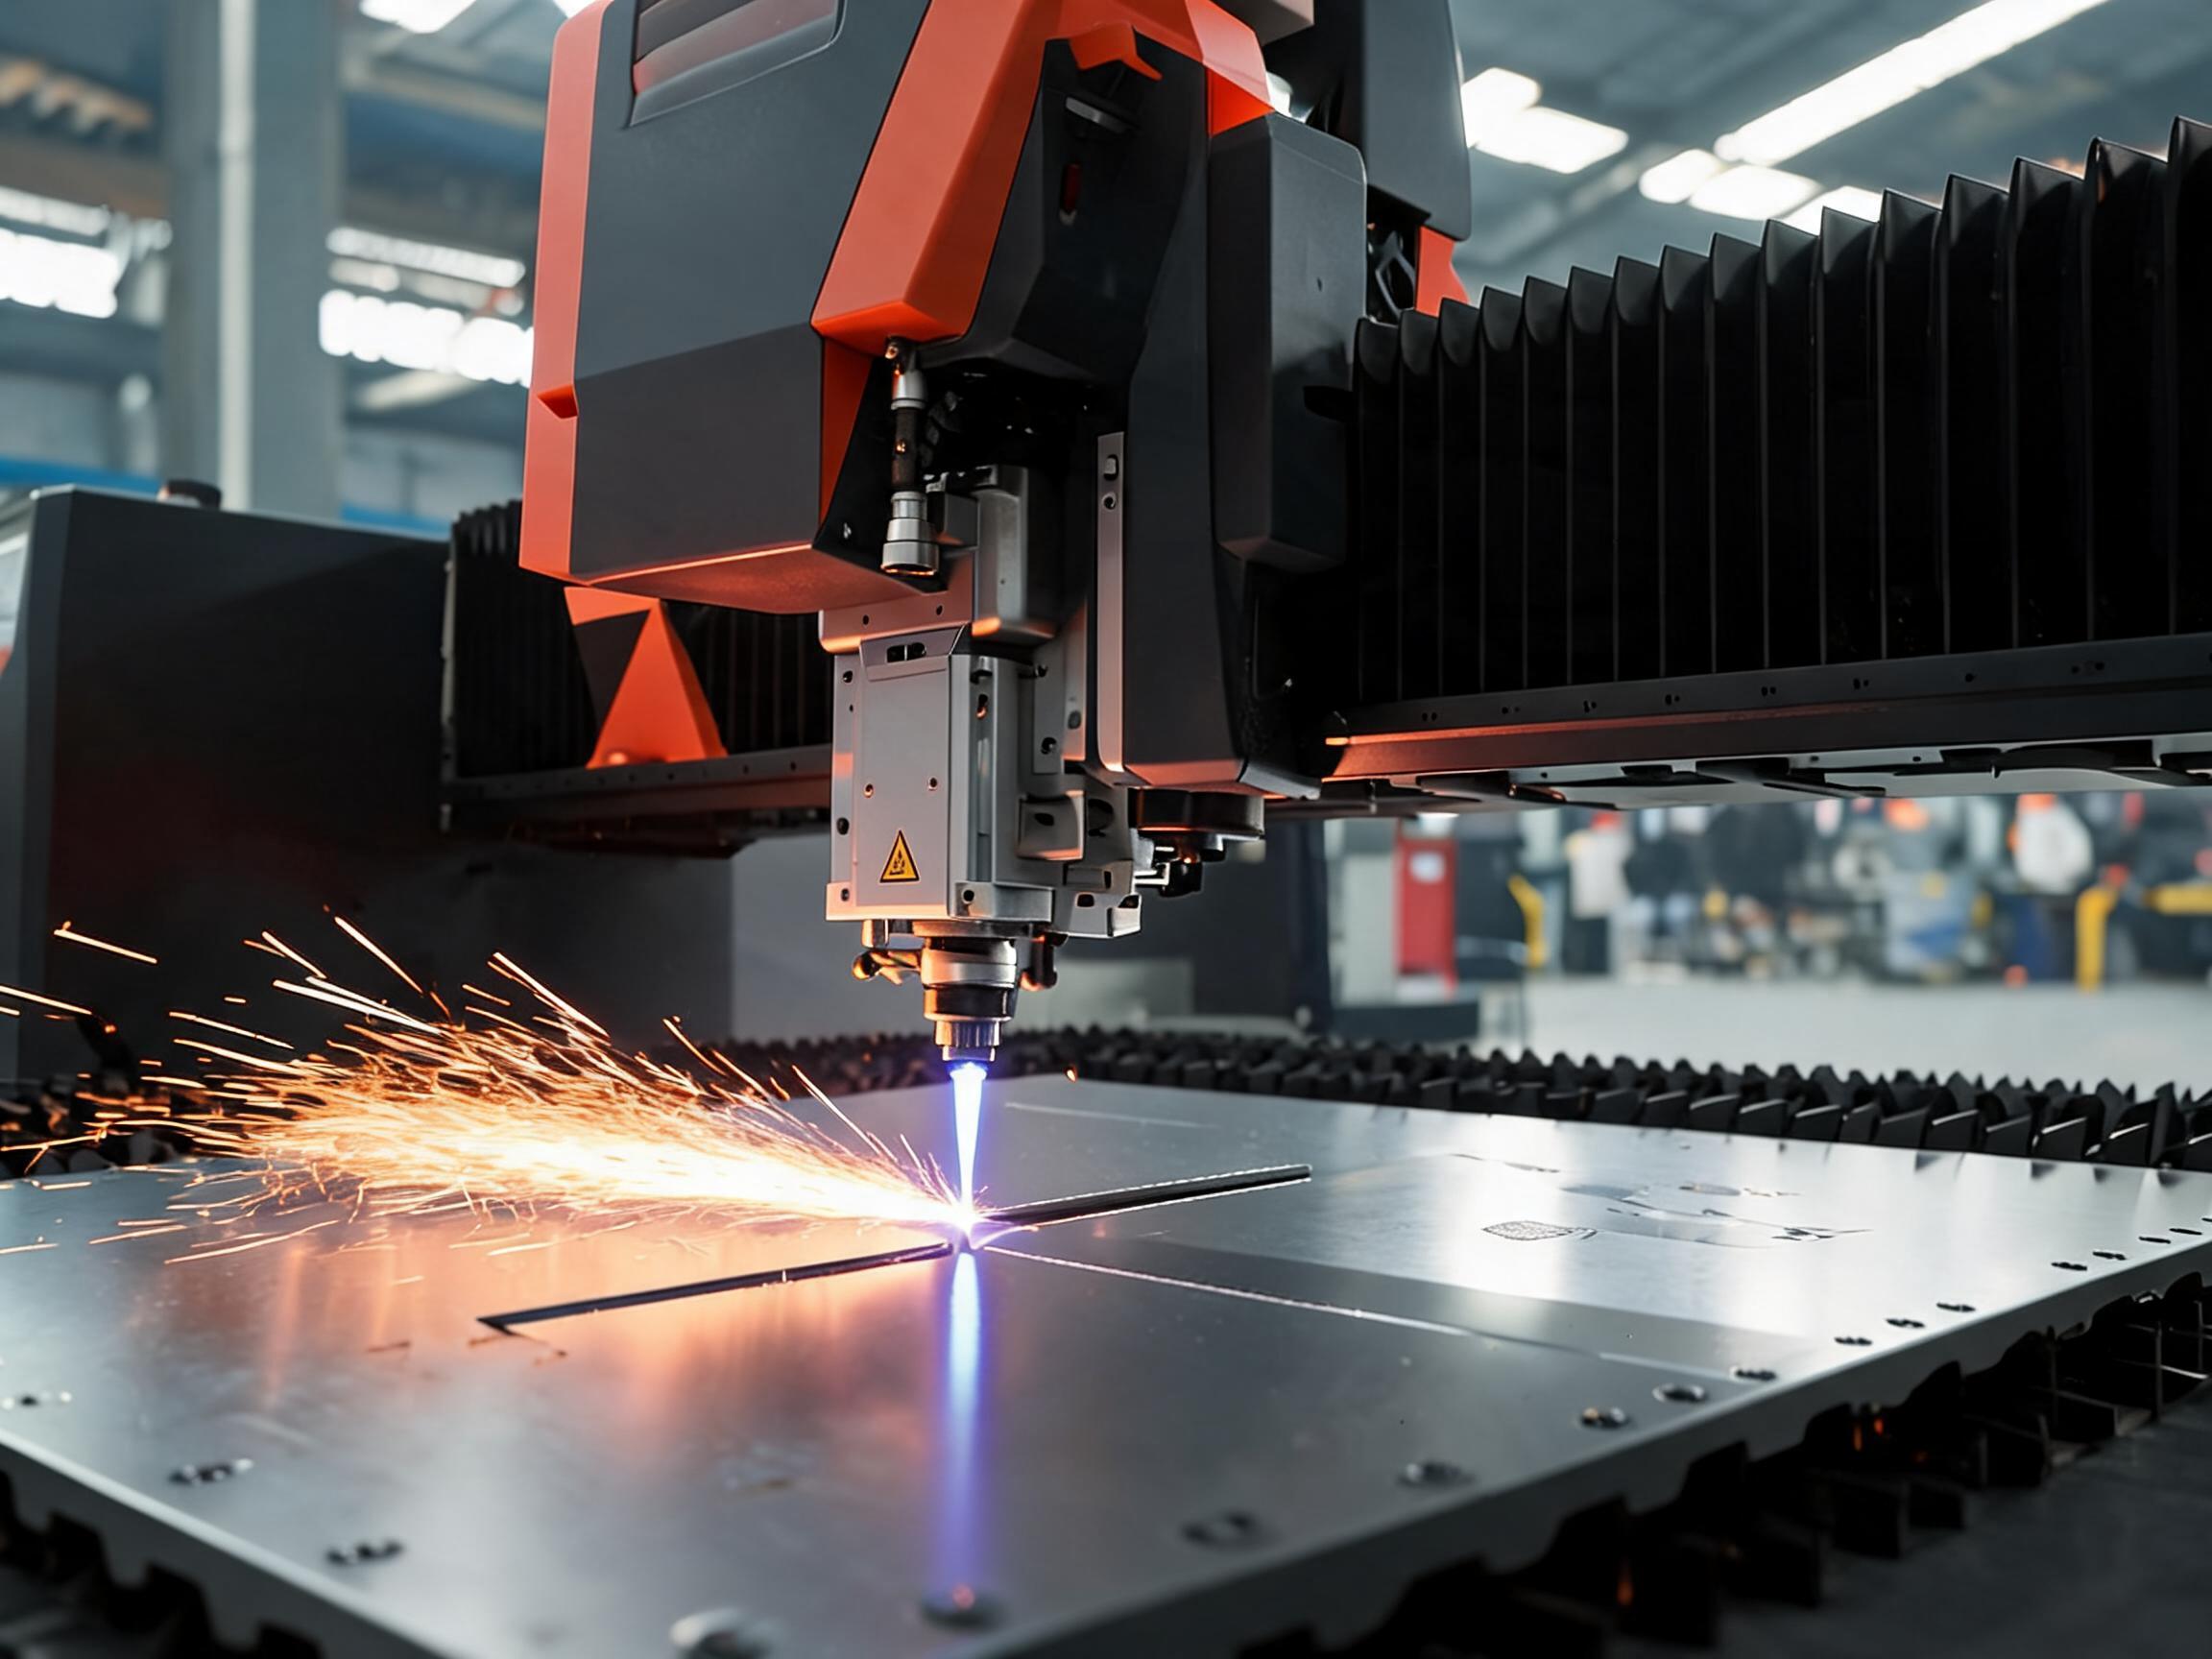
Aluminiumplåt är ett av de vanligaste materialen som verkstäder frågar om, efter kolstål och rostfritt – och ett av de mest missförstådda. En fiberlaser kan absolut skära det, och skära det bra, men aluminium beter sig annorlunda i strålen än stål. Köpare som förstår varför det beter sig annorlunda fattar bättre maskinbeslut: rätt effektklass, rätt hjälpgas och ett skärhuvud konstruerat för reflekterande legeringar. Den här artikeln går igenom fysiken, rollen som kväve spelar, realistiska tjockleksintervall per effektnivå och en kort checklista före köp.
Varför aluminium är svårare att skära än stål
Två materialegenskaper ligger bakom svårigheterna:
- Hög reflektivitet. Aluminiums reflekterande yta studsar en del av fiberlaserns våglängd på cirka 1 µm tillbaka in i optiken. Reflekterad energi kan destabilisera skärprocessen och, i värsta fall, skada oskyddade optiska komponenter. Det är därför skärhuvuden avsedda för stål inte automatiskt är lämpliga för aluminium och koppar.
- Hög värmeledningsförmåga. Aluminium leder bort värme från snittet ungefär flera gånger snabbare än stål. Energi som normalt koncentreras i en smal skärzon sprids ut i omgivande plåt, vilket kan orsaka delvis smälta slaggdroppar, ojämna underkanter eller misslyckad genomstickning vid maskinens kapacitetsgräns.
Ingen av egenskaperna gör aluminium omöjligt att skära. De innebär bara att maskinen behöver tillräcklig effekttäthet för att övervinna värmeledningen, och att optiken behöver skydd mot bakåtriktad reflektion. Vi behandlar ämnet djupgående på vår särskilda sida om skärning av aluminium och koppar med fiberlaser, inklusive reflektivitet och tjockleksgränser, där även val av skärparametrar diskuteras.
Kväve som hjälpgas: nyckeln till oxidfria kanter
Valet av hjälpgas avgör kantkvaliteten mer än nästan någon annan inställning vid skärning av aluminium. Med syre som hjälpgas bildar aluminiumkanter ett mörkt oxidlager som ofta kräver efterföljande rengöring före svetsning eller anodisering. Med kväve som hjälpgasblåser gasen ut smält material från snittet samtidigt som den skyddar den heta kanten från syre. Resultatet är en ljus, silverfärgad, oxidfri kant som är redo för efterföljande svetsning, anodisering eller pulverlackering utan omarbete.
Avvägningen är driftskostnaden: kväve förbrukas vid höga flöden, och skärning med kväve kräver i allmänhet mer effekt än syreassisterad skärning av samma tjocklek eftersom gasen också kyler skärzonen. För produktionsarbete i aluminium är kväve som hjälpgas standardvalet – vilket är anledningen till att det är inbyggt i maskiner avsedda för aluminium, som Xinhong:s hög effekt-modell för flygaluminium som beskrivs nedan. För allmän vägledning om val av hjälpgastryck och munstycksstorlek per material, se ämnessidan om fiberlaserskärning av aluminium och koppar.
Hur tjockt kan man skära? Effektnivå kontra aluminiumtjocklek
Eftersom aluminium leder värme så aggressivt ökar tjocklekskapaciteten brant med lasereffekten. Om du fortfarande beslutar vilken effektklass som passar din verkstad överlag, förklarar vår köpguide för fiberlaserskärningsmaskiner med hög effekt hur effekt motsvarar plåttjocklek och maskinens grundkonfigurationer. De verifierade tjockleksintervallen för Xinhong CNC:s fiberlaserskärningsmaskiner i aluminium är:
| Lasereffekt | Max aluminiumtjocklek | Typiskt användningsområde |
| 2000W | 4 mm | Lätt plåtarbete, skyltar, höljen |
| 3000W | 6 mm | Allmän tillverkning, plåtverkstäder |
| 10000W | 20 mm | Tjock plåt, flyg- och rymdlegeringar, strukturdetaljer |
| 20000W | 25 mm | Produktion av tjock plåt |
| 30000W | 30 mm | Maximal aluminiumplåttjocklek |
Två praktiska kommentarer till tabellen:
- Köp marginal, inte bara dagens tjocklek. Att skära precis vid maskinens övre gräns innebär lägre hastigheter och de mest krävande parametrarna. Om ditt återkommande arbete är 5 mm aluminium klarar en 3000W-maskin det; om du ibland ser 10–12 mm är 3000W-klassen inte rätt verktyg.
- Detta är maxvärden, inte universella skärhastigheter. Faktisk matningshastighet vid en given tjocklek beror på legering, ytbeskaffenhet och erforderlig kantkvalitet. Tunn aluminium skärs snabbt och rent; nära maximal tjocklek bör du förvänta dig konservativa hastigheter och noggrant parameterarbete.
Maskinegenskaper som spelar roll för aluminium
Antireflexionsskärhuvud
På reflekterande legeringar är den enskilt viktigaste maskinegenskapen ett antireflexionsskärhuvud. Det skyddar optiken från energi som reflekteras från aluminiumytan, vilket gör ihållande, tillförlitlig skärning av flyg- och rymdlegeringar och annat reflekterande aluminium möjlig i stället för en chansning vid varje genomborrning. Xinhong:s fiberlaserskärningsmaskin för hög effekt och flygaluminium är byggd specifikt kring detta krav: en 10000W-källa, antireflexionsskärhuvud, kväve som hjälpgas och en bädd på 2000x6000 mm för fullstora flyg- och industriplåtar. Den skär aluminium upp till 20 mm med oxidfria kanter och har CE-certifiering.
Tillräcklig effekttäthet
Som tabellen visar är tjocklekskapaciteten en funktion av effekten. En kompakt maskin som kompakt fiberlaserskärningsmaskin på 3000W skär aluminium upp till 6 mm – rätt omfång för de flesta allmänna plåtarbeten. Att gå upp till 20000W- eller 30000W-system utökar aluminiumkapaciteten till 25 mm respektive 30 mm för tillverkare av tjock plåt.
Infrastruktur för kväveförsörjning
Oxidfri aluminiumskärning förbrukar betydande volymer kväve. Före idrifttagning bör du planera för en tillförlitlig försörjning – flytande kväve i bulk, en kvävegenerator eller ett tillräckligt flaskmanifold – dimensionerad för din driftcykel. Otillräckligt gastryck visar sig omedelbart som slagg på underkanten.
Bäddstorlek och materialhantering
Tjock aluminiumplåt är tung per kvadratmeter. Om arbetet omfattar hela skivor i 4x8 eller större format, bekräfta bäddmåtten och lastningsmetoden. Bädden på 2000x6000 mm på maskinen för hög effekt och flygaluminium rymmer till exempel stora plåtar i flygformat utan förskärning.
Checklista för köpare före beställning
- Tjockaste återkommande aluminiumjobb? Matcha det mot effekttabellen ovan och köp sedan ett stegs marginal om budgeten tillåter.
- Legeringstyp? Flyg- och rymdlegeringar och andra hög hållfasthet-legeringar kräver ett antireflexionshuvud; vanlig 5052/6061-plåt är mindre krävande men drar fortfarande nytta av ett.
- Krav på kantkvalitet? Om detaljerna går direkt till svetsning, anodisering eller ytbehandling är kväve som hjälpgas med oxidfria kanter den specifikation du bör kräva.
- Kväveförsörjning? Bekräfta att din anläggning kan leverera erforderligt flöde och tryck vid ihållande drift.
- Skivstorlekar? Kontrollera bäddmåtten mot ditt materialformat, inklusive eventuellt arbete med överdimensionerad plåt.
- Efterföljande operationer? Om aluminium bara är en del av din produktion, kontrollera samma maskins kapacitet för kolstål och rostfritt så att ett köp täcker verkstaden.
Vanliga frågor
Kan en fiberlaser skära aluminiumplåt?
Ja. Moderna fiberlasrar skär aluminium rent när maskinen har tillräcklig effekt för tjockleken och ett antireflexionsskärhuvud för att hantera materialets reflektivitet. Xinhong-maskiner skär aluminium från 4 mm vid 2000W upp till 30 mm vid 30000W.
Varför är aluminium svårare att laserskära än stål?
Två skäl: aluminium reflekterar en betydande del av fiberlaserns våglängd tillbaka mot optiken, och det leder bort värme från snittet mycket snabbare än stål. Båda effekterna övervinns med högre effekttäthet, ett reflektionssäkert skärhuvud och korrekta hjälpgasparametrar.
Varför använda kväve i stället för syre vid skärning av aluminium?
Syreassisterad skärning ger ett mörkt oxidlager på skärkanten; kväve skyddar kanten från syre och blåser ut smältan, vilket ger en ljus, oxidfri kant redo för svetsning eller ytbehandling utan sekundär rengöring. Kväve är standardhjälpgasen för kvalitetskritiskt aluminiumarbete.
Vilken effekt behöver jag för 10 mm aluminium?
Baserat på verifierade maskinspecifikationer skär 3000W aluminium upp till 6 mm, så 10 mm kräver en högre klass – 10000W-maskinen för hög effekt och flygaluminium täcker aluminium upp till 20 mm, med 20000W- och 30000W-system som utökar kapaciteten till 25 mm respektive 30 mm.
Välj din maskin med Xinhong CNC
Rätt aluminiumskärningsmaskin beror på ditt tjockaste återkommande jobb, din legeringsmix och dina krav på kantkvalitet. Skicka ditt material, ditt tjockleksintervall och din typiska applikation – vare sig det gäller 2 mm 5052-höljespaneler eller 15 mm flygplåt – så rekommenderar Xinhong CNC-teamet den effektklass, bäddstorlek och hjälpgasuppsättning som passar din produktion. Du kan också granska de detaljerade parametrarna på vår resurssida om fiberlaserskärning av aluminium och koppar innan du skickar förfrågan.