
Den här jämförelsen guidar produktionschefer genom de verkliga avvägningarna mellan robotiserade lasersvetsceller och handhållna fibersvetsar: genomströmning och konsekvens kontra flexibilitet och låg inträdeskostnad. Den täcker fixturering, programmering, bemanning, säkerhetskåpor och hybridvägar, med Xinhong CNC:s eget maskinprogram som referenspunkt.
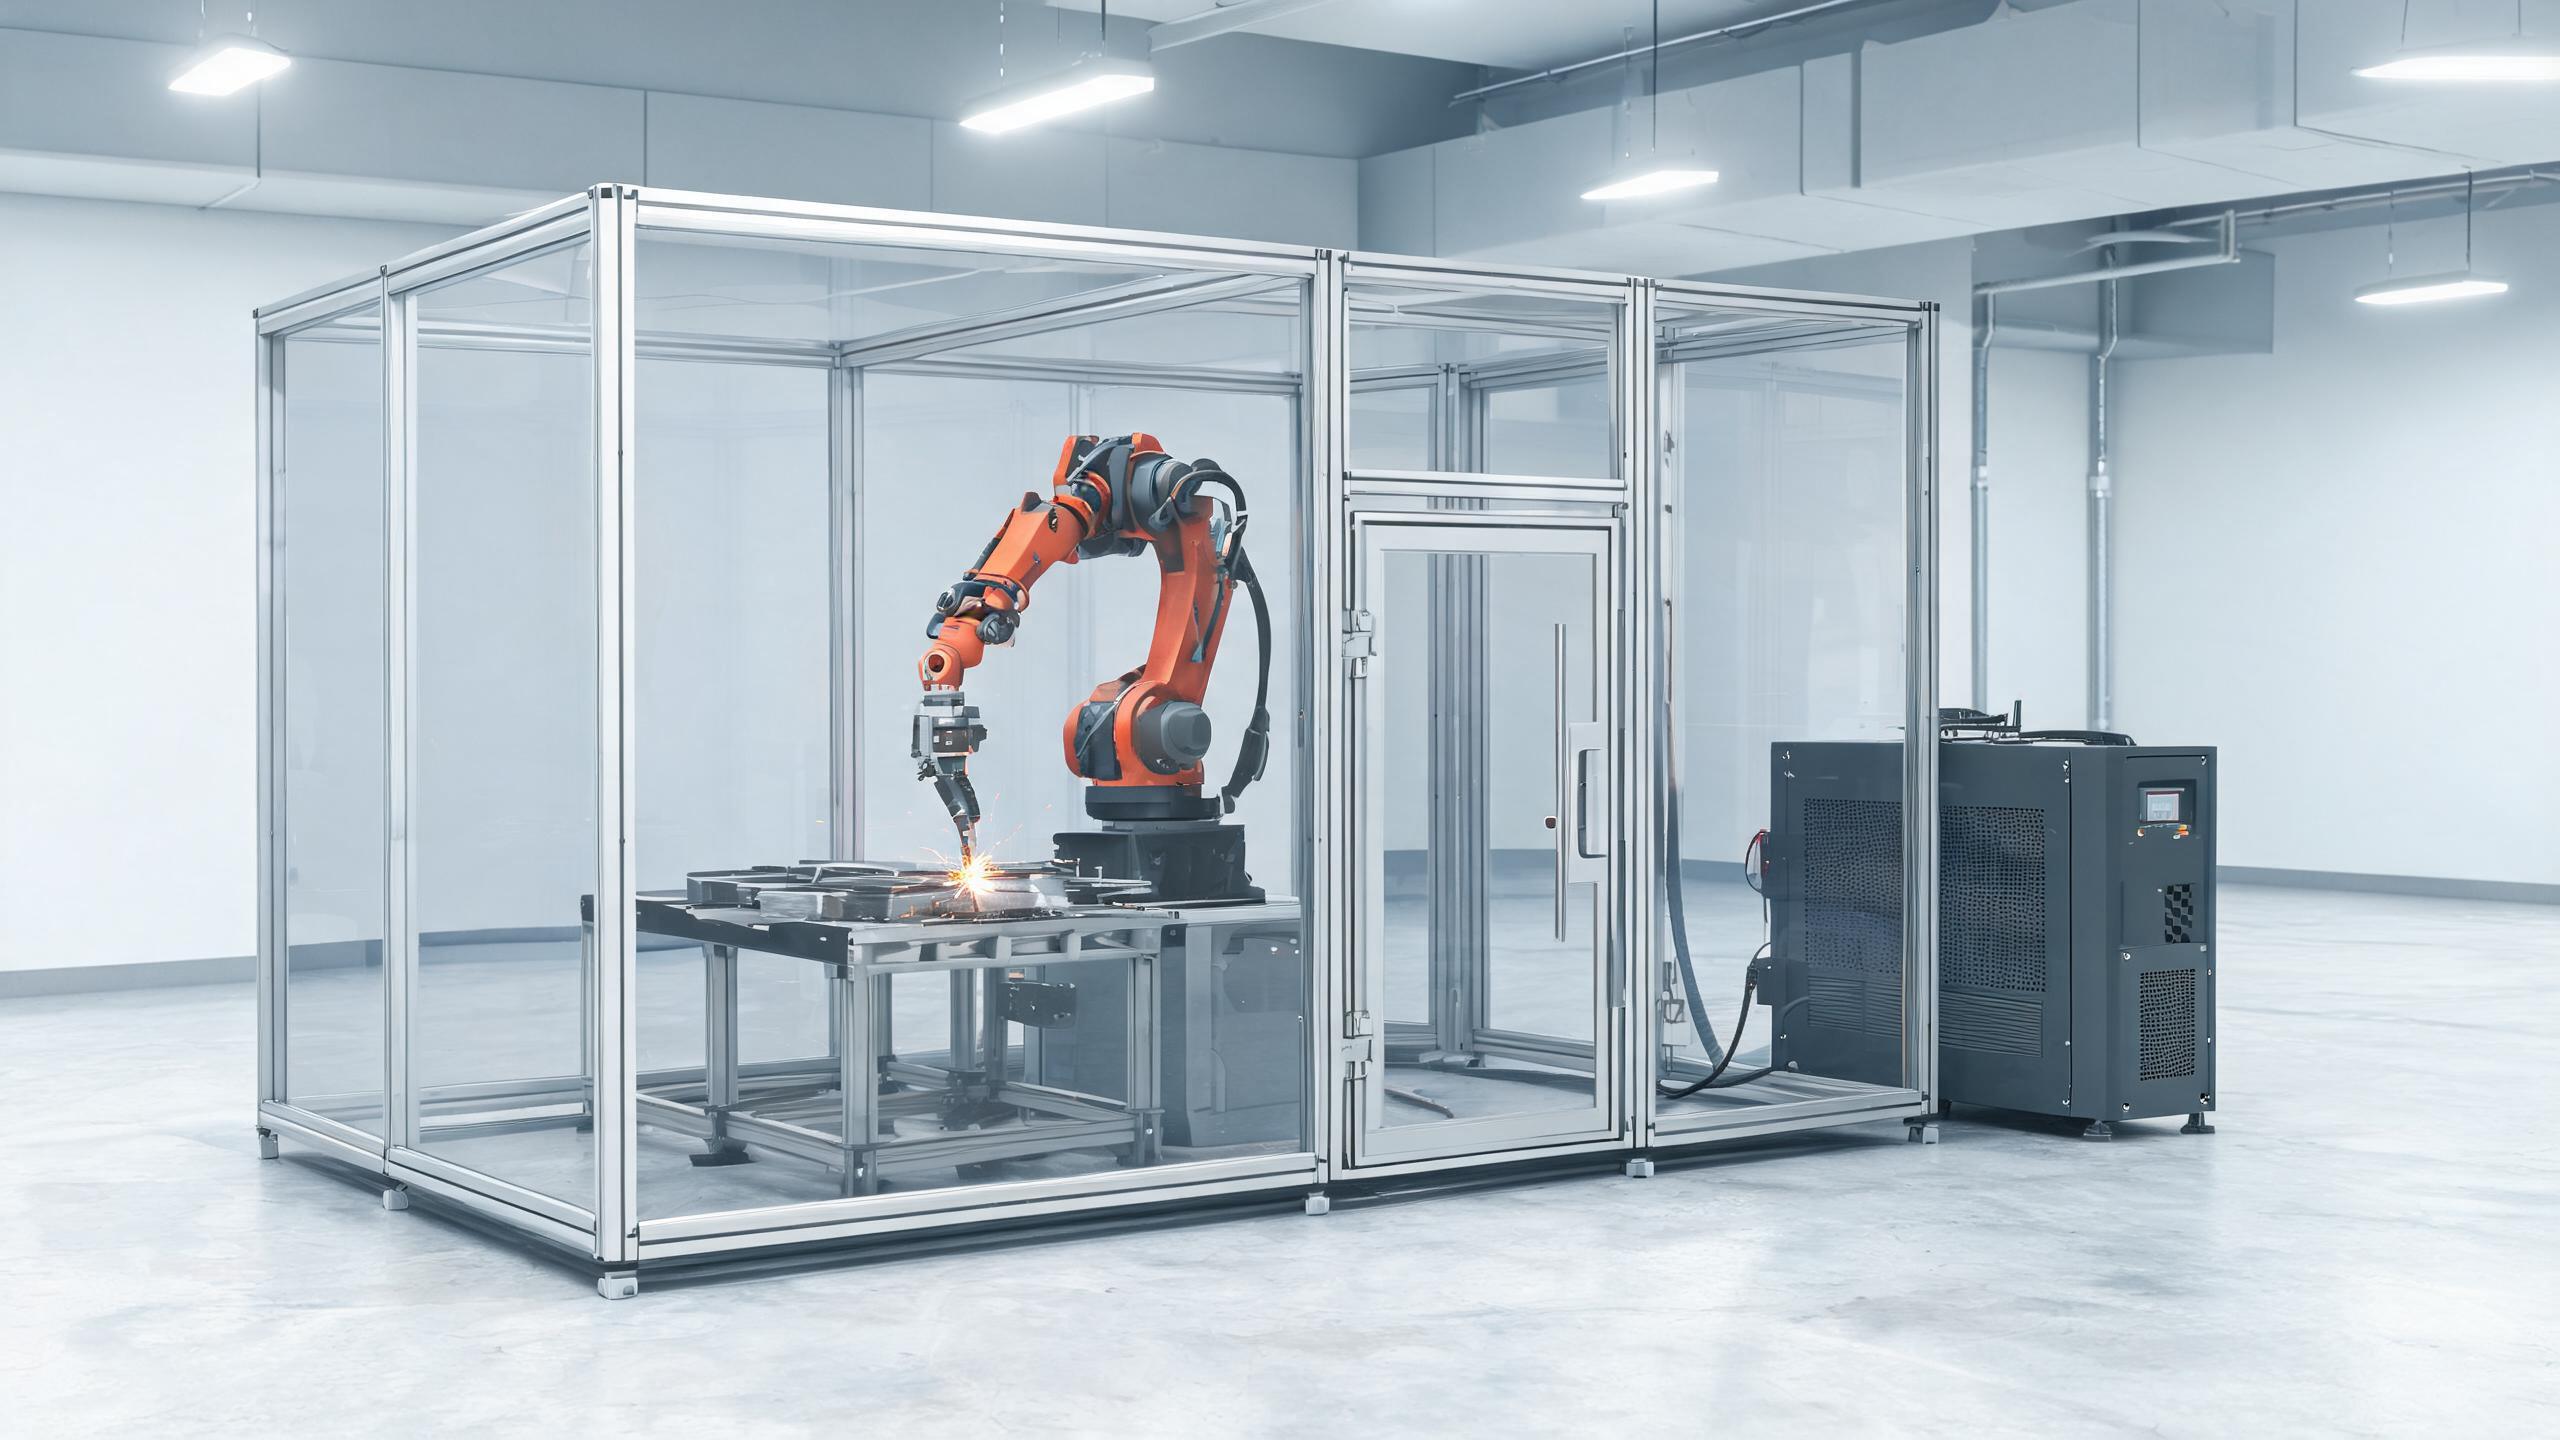
Lasersvetsning har blivit vanlig inom tillverkningsindustrin eftersom det koncentrerar värmen till en smal zon, vilket ger mindre distortion och snabbare rörelse på tunn till medeltjock plåt än de flesta MIG- eller TIG-processer. När en verkstad väl bestämt sig för att investera är den första strukturella frågan inte wattal eller pris – det är arkitekturen: en handhållen lasersvetsmaskin som manövreras av en person, eller en robotiserad lasersvetscell som följer en programmerad bana. Båda använder fiberlaserkällor; skillnaden är allt runt strålen.
Den här artikeln bryter ner beslutet så som en produktionschef faktiskt upplever det: genomströmning och repeterbarhet, flexibilitet vid blandade jobb, fixtur- och programmeringsarbete, bemanning, säkerhetskåpor och mellanalternativen mellan de två.
Genomströmning och konsekvens: där roboten tjänar in sitt pris
En robot gör två saker som en människa inte klarar att upprätthålla: den upprepar en bana identiskt, varje cykel, och den gör det dygnet runt. En robotiserad lasersvetscell är byggd för exakt det. Vår Automatiserad fiberlasersvetsmaskin med robotarm kombinerar en 6-axlig robot med visionssökning av fog, en Schneider CNC och en säkerhetskåpa, och är klassad för 24/7 automatiserad drift med CE-överensstämmelse.
Konsekvensvinsten är lika viktig som hastighetsvinsten. En handhållen operatör driver: avstånd, vinkel och hastighet varierar från svets till svets och från skift till skift, särskilt på långa fogar. Visionssökning av fog på en robot korrigerar för små avvikelser mellan delar i foglinjen, så svetsplaceringen håller sig inom samma fönster hela dagen. För fogar som måste uppfylla repeterbara kvalitetsmål – fästen, kapslingar, rör-till-plåt-arbeten, delmontage som går in i en större certifierad produkt – minskar den repeterbarheten omarbete och inspektionsbelastning på ett sätt som en operatör sällan kan.
Genomströmningskalkylen fungerar dock bara när detaljmixen är stabil. En robot amorterar sina programmerings- och fixturkostnader över volym. Om du kör samma tio svetsdetaljer varje månad i hundratals eller tusentals stycken betalar cellen sig själv. Om du kör femtio olika jobb i ensiffriga antal betalar den mest för omprogrammering.
Flexibilitet: där den handhållna brännaren vinner
En handhållen fiberlasersvets är laserekvivalenten till att ta upp en MIG-brännare – och det är precis dess värde. Operatören går till arbetet i stället för att arbetet kommer till en fixtur. Stora svetsdetaljer som inte får plats i en kåpa, engångsreparationer, arkitekturarbeten, patching på plats och kortseriejobb gynnar alla brännaren.
Vår 2000 W handhållen fiberlasersvetsmaskin ger 5 mm inträngning i rostfritt stål, erbjuder tvåläges kontinuerlig våg och pulserad effekt (CW för hastighet på raka fogar, pulserat för kontroll på värmekänsligt eller tunt material) och är vattenkyld för att klara 8-timmarsskift. För en legotillverkare täcker den kombinationen en bred del av det dagliga arbetet utan någon programmering alls: byt jobb, byt parameteruppsättning, tryck på avtryckaren. För en fullständig genomgång av handhållna effektklasser, inträngningsdjup och konfigurationsalternativ, se vår köparguide för handhållna fiberlasersvetsmaskiner.
Begränsningarna är spegelbilden av robotens styrkor. Utfallet beror på operatörens skicklighet och uthållighet; en dag med långa fogar ovanför huvudet eller i besvärliga lägen är långsammare och mindre konsekvent än en plan fixtur. Och inträngningen begränsas av källan – en handhållen maskin i 2 kW-klassen har ett praktiskt omfång kring 5 mm i rostfritt, så tjockare sektioner kräver ändrad fogdesign, fasning eller flerpassningsmetod.
Fixturer och programmering: den dolda kostnaden för automatisering
Det synliga priset för en robotcell är maskinen. Den dolda kostnaden är allt roboten behöver runt omkring sig:
- Fixturering. Varje detaljfamilj behöver fastspänning som presenterar fogen i ett känt läge. Modulära fixturbord mildrar detta, men varje ny svetsdetalj tar ändå designtid och byggtid.
- Inlärning eller offlineprogrammering. Banor måste läras in vid lärpendeln eller programmeras offline och sedan verifieras på riktiga delar. Visionssökning av fog tar upp mindre avvikelser men ersätter inte en korrekt inlärd bana.
- Delpresentation. Lastning, avlastning och (vid högre volymer) palettväxlare avgör om roboten faktiskt är flaskhalsen eller om operatören är det.
En handhållen uppställning behöver inget av detta. Fogen fixtureras till samma standard som för TIG – grundläggande fastspänning för att kontrollera passning – och det finns inget program att skriva. För en verkstad som svetsar fem olika delar den här veckan är den skillnaden i omkostnader hela beslutet.
Bemanning: operatör kontra programmerare
Handhållen svetsning kräver en utbildad lasersvetsoperatör. Inlärningskurvan är kortare än för TIG, men det är fortfarande en yrkesroll, och varje maskintimme är bunden till personens timmar. Om operatören är sjuk eller upptagen står svetsen stilla.
En robotcell förändrar arbetsprofilen. En programmerare/processtekniker stöttar cellen, och en mindre specialiserad lastare kan sköta produktionen när programmen är verifierade. Du omvandlar effektivt återkommande kvalificerade svetstimmar till en engångsinvestering i teknik. Det är attraktivt när det är svårt att anställa skickliga svetsare – men bara om din volym motiverar att ha programmeringskapacitet anställd eller tillgänglig.
Säkerhetskåpor och arbetsplatslayout
De två arkitekturerna hanterar lasersäkerhet olika, och det formar din golvplan.
En robotcell körs normalt inne i en förreglad säkerhetskåpa med filtrerad sikt – kåpan på vår automatiserade robotarmsmaskin ingår i standardkonfigurationen. Kåpan innesluter laserstrålning, spatter och en stor del av röken vid källan, och den håller personal borta från den rörliga armen. Avvägningen är golvyta och kostnad: cellens fotavtryck är betydligt större än enbart svetsen.
En handhållen maskin används i öppen luft, vilket innebär att säkerhetsansvaret flyttas till arbetsplatsen: kontrollerat laserområde, lämpliga laserskyddsglasögon och skyddsutrustning för operatören och alla inom synhåll för plymen, rökutsug vid arbetet och tillsyn av praktikanter. Det är hanterbara krav – vi täcker dem i detalj i vår guide till lasersvetsäkerhet, strålning, rök och skyddsutrustning för handhållna fiberlasersvetsar – men de är ständiga krav, inte ett engångsköp av en kåpa.
Mellanvägen: automatiserade huvuden på fasta banor
Valet är inte strikt binärt. Mellan den handhållna brännaren och den fullständiga 6-axliga cellen finns en familj maskiner som automatiserar svetsbanan utan ett fullständigt robotprogram. Vår 2000 W industriell fiberlasersvets är ett exempel: den kombinerar ett fast skanningshuvud med robotarmsintegration, ger 5 mm inträngning i rostfritt stål och 4 mm i aluminium, erbjuder tvåläges CW/pulserad effekt och inkluderar ett visionssystem med laserriktkors för att underlätta exakt positionering. Den är CE-certifierad.
Maskiner i den här klassen passar köpare vars arbete är repetitivt till karaktären men ännu inte har volymen – eller budgeten – för en fullständig cell: långa raka fogar, rörringar och rektangulära ramar där en guidad eller integrerad rörelsebana gör det mesta som en robot skulle göra, med lägre programmeringsomkostnader.
Ett praktiskt beslutsramverk
| Beslutsfaktor | Gynnar handhållen | Gynnar robotcell |
| Detaljmix | Många olika svetsdetaljer, korta serier, reparationer | Få detaljfamiljer, höga stycketal |
| Detaljstorlek | Stora svetsdetaljer, arbete som inte kan fixtureras i en kåpa | Delar som passar en fixtur och kåpa |
| Kvalitetskrav | Skicklig operatör kan hålla toleransen jobb för jobb | Repeterbar svetsplacering och parametrar varje cykel |
| Bemanning | Utbildade operatörer tillgängliga | Programmerings-/teknikerkapacitet; operatörstimmar knappa |
| Utnyttjandegrad | Enskift, varierat arbete | Flerskift eller 24/7-produktion |
| Säkerhetslayout | Öppet arbetsområde med kontrollerat laserområde och skyddsutrustning | Kåpbaserad, personal utanför cellen |
Många verkstäder landar i en hybrid: en handhållen enhet tar reparationsarbete, prototyper och stora montage, medan en robot eller automatiserad huvudmaskin tar över de fåtal detaljfamiljer som har verklig volym. Att köpa den handhållna först är också ett lågrisk sätt att bygga lasersvetskompetens – parameterkunskap, fogdesign, rök- och säkerhetspraxis – innan man satsar på automatisering.
Vanliga frågor
När lönar sig en robotiserad lasersvetscell faktiskt?
När du har ett litet antal detaljfamiljer som produceras i jämn volym, på flera skift. Robotens 24/7-kapacitet och visionsstyrda repeterbarhet amorterar bara fixturer och programmering över tillräckligt många delar. Under den volymen står samma kapital stilla mellan omställningarna.
Hur mycket programmering och fixturering behöver en robotcell?
Varje detaljfamilj behöver fastspänning som lokaliserar fogen repeterbart, plus en inlärd eller offlineprogrammerad bana som verifieras på riktiga delar. Visionssökning av fog kompenserar för små avvikelser i foglinjen, men eliminerar inte behovet av korrekta fixturer och program. Budgetera teknikertid per ny detalj, inte bara per maskin.
Är en handhållen lasersvets säker utan kåpa?
Ja, när den används inom ett kontrollerat laserområde med rätt skyddsutrustning, rökutsug och utbildad tillsyn. Handhållna maskiner är konstruerade för öppen användning; kåpan som en robotcell erbjuder ersätts av procedurmässiga kontroller – skyddsglasögon, barriärer, varningsskyltning, utsug. Det är fortlöpande ansvar snarare än ett engångsköp.
Vilken tjocklek kan en handhållen 2000 W-maskin svetsa?
Vår handhållna 2000 W-enhet uppnår 5 mm inträngning i rostfritt stål, med tvåläges CW/pulserad effekt för att avväga hastighet mot värmetillförsel, och vattenkylning dimensionerad för 8-timmarsskift. För tjockare sektioner bör du räkna med fogberedning som fasning, eller gå upp till en fast huvudmaskin som vår industriella 2000 W-enhet, klassad för 5 mm i rostfritt och 4 mm i aluminium.
Välj din maskin med Xinhong CNC
Det rätta svaret beror på din detaljmix, tjockleksintervall och skiftstruktur – inte på vilken teknik som är mer imponerande. Xinhong CNC (Shandong Xinhong CNC Technology) tillverkar båda ändarna av detta spektrum, från den handhållna 2000 W-svetsen för legotillverkare till den 6-axliga robotcellen med visionssökning av fog för automatiserad produktion, och däremellan CE-certifierade maskiner med fast huvud. Skicka oss dina typiska material, tjocklekar och applikation, så rekommenderar vi den arkitektur som passar ditt arbete snarare än den som passar en katalog.