
การเปรียบเทียบนี้อธิบายว่าการตัดด้วยพลาสมาและไฟเบอร์เลเซอร์เหมาะสมกับงานผลิตโลหะแผ่นในจุดใด ครอบคลุมคุณภาพขอบ รอยตัด ช่วงความหนา ต้นทุนวัสดุสิ้นเปลือง และขั้นตอนรอง เพื่อให้ผู้ซื้อจับคู่กระบวนการกับงานจริงของตนได้
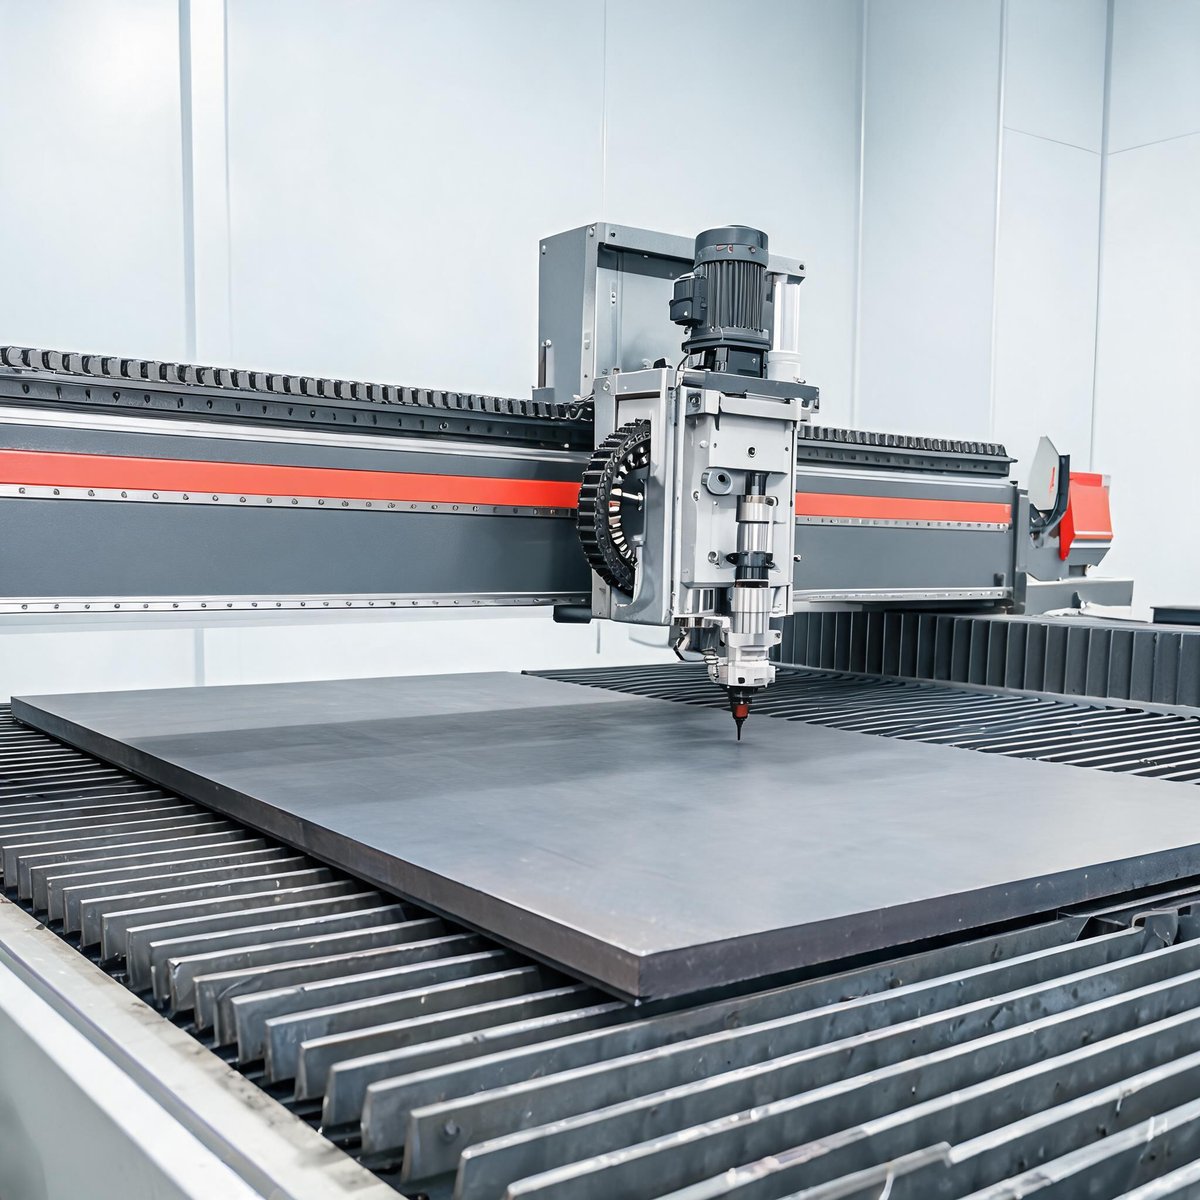
หากคุณกำลังจัดเตรียมโรงงานผลิตหรือเปลี่ยนโต๊ะตัดเครื่องเก่า การตัดสินใจเลือกระหว่างพลาสมากับเลเซอร์มักขึ้นอยู่กับสามคำถาม: คุณตัดความหนาเท่าใดเป็นประจำทุกวัน ลูกค้าของคุณยอมรับคุณภาพขอบแบบใด และคุณสามารถใช้จ่ายกับวัสดุสิ้นเปลืองตลอดอายุการใช้งานของเครื่องได้เท่าใด ทั้งสองกระบวนการตัดโลหะที่น่าไฟฟ้าได้ แต่การทำงานในทางปฏิบัติแตกต่างกันมาก คู่มือนี้จะอธิบายความแตกต่างที่มีผลต่อการตัดสินใจซื้อจริง
แต่ละกระบวนการทำงานอย่างไร
การตัดด้วยพลาสมา สร้างอาร์กพลาสมาที่นำไฟฟ้าได้ระหว่างอิเล็กโทรดกับชิ้นงาน ก๊าซที่ร้อนจัดจะหลอมโลหะและลำก๊าซจะพัดพาวัสดุที่หลอมแล้วผ่านรอยตัด เนื่องจากต้องพึ่งพาการนำไฟฟ้า พลาสมาจึงใช้ได้กับโลหะที่นำไฟฟ้าเท่านั้น — เหล็กกล้าคาร์บอน เหล็กกล้าไร้สนิม อะลูมิเนียม ทองแดง และทองเหลือง — และความเสถียรของอาร์กจะลดลงบนพื้นผิวที่สะท้อนแสงสูง
การตัดด้วยไฟเบอร์เลเซอร์ โฟกัสลำเลเซอร์โซลิดสเตต (โดยทั่วไปความยาวคลื่น 1064–1080 นาโนเมตร) ผ่านไฟเบอร์ออปติกไปยังจุดเล็กๆ ทำให้โลหะระเหยและหลอมละลายโดยมีก๊าซช่วยตัดแบบโคแอกเซียล (ไนโตรเจน ออกซิเจน หรืออากาศ) ลำแสงถูกส่งโดยไม่มีการสัมผัสทางกายภาพ จึงไม่มีอิเล็กโทรดที่สึกกร่อนและรอยตัดแคบลงอย่างมาก
คุณภาพขอบและตะกรัน
นี่คือจุดที่ทั้งสองกระบวนการแตกต่างกันชัดเจนที่สุด ไฟเบอร์เลเซอร์ให้รอยตัดที่สะอาดและแคบ มีขอบเรียบเกือบตั้งฉาก และเขตอิทธิพลความร้อนที่บางและกำจัดได้ง่าย เหล็กกล้าไร้สนิมและอะลูมิเนียมที่ตัดด้วยไนโตรเจนมักไม่ต้องผ่านกระบวนการหลังการตัดเลยก่อนการเชื่อมหรือการพ่นสี
ขอบที่ตัดด้วยพลาสมาจะมีความเอียง (โดยทั่วไป 1–3 องศาต่อด้าน) มีตะกรันมากกว่าตามขอบล่าง และมีเขตอิทธิพลความร้อนที่กว้างกว่า โต๊ะพลาสมาความละเอียดสูงสมัยใหม่ลดผลกระทบเหล่านี้ได้มาก แต่การกำจัดตะกรัน — การเจียรหรือสกัดขอบล่าง — ยังคงเป็นขั้นตอนรองตามปกติสำหรับชิ้นงานที่ตัดด้วยพลาสมา โดยเฉพาะเหล็กกล้าไร้สนิมและอะลูมิเนียมที่ตะกรันเกาะแน่นกว่า หากลูกค้าของคุณตรวจสอบความเรียบร้อยของขอบหรือคุณป้อนชิ้นงานเข้าสู่การเชื่อมหรือการพ่นสีฝุ่นโดยตรง แรงงานส่วนเพิ่มนี้จะสะสมเร็ว
ความกว้างรอยตัดและความแม่นยำ
อาร์กพลาสมามีความกว้างขั้นต่ำทางกายภาพที่กำหนดโดยหัวฉีดและลักษณะของอาร์ก รอยตัดประมาณ 1.5–2 มม. เป็นเรื่องปกติ และการตัดรายละเอียดเล็กๆ ที่ต่ำกว่าความสามารถของหัวฉีดไม่สามารถทำได้จริง รอยตัดเลเซอร์โดยทั่วไปอยู่ที่ 0.1–0.5 มม. ขึ้นอยู่กับวัสดุและความหนา ซึ่งช่วยให้ตัดมุมด้านในที่แคบ รูเล็กๆ และการจัดวางชิ้นงานให้ชิดกันมากขึ้น
สำหรับโรงงานที่เสนอราคาชิ้นงานที่มีความแม่นยำ ผลกระทบในทางปฏิบัติคือผลผลิตวัสดุ รอยตัดที่แคบลงและการจัดวางที่แน่นขึ้นหมายถึงชิ้นงานต่อแผ่นมากขึ้น รอยตัดที่กว้างขึ้นและขนาดคุณลักษณะขั้นต่ำที่ใหญ่ขึ้นของพลาสมาจำกัดความแน่นในการจัดวางชิ้นงาน
ช่วงความหนา: แต่ละกระบวนการชนะที่ใด
ไม่มีกระบวนการใดดีกว่า universally — แต่ละช่วงความหนาเหมาะกับเครื่องมือต่างกัน
| ช่วงความหนา | เหมาะสมกว่า | เหตุผล |
| แผ่นบาง สูงถึง ~6 มม. | ไฟเบอร์เลเซอร์ | ความเร็วเคลื่อนที่สูงมาก ขอบสะอาดไร้ตะกรัน การบิดตัวน้อยที่สุด |
| แผ่นปานกลาง ~6–12 มม. | ไฟเบอร์เลเซอร์ (ด้วยกำลังที่เพียงพอ) | ยังเร็วกว่าพลาสมาพร้อมคุณภาพขอบที่ดีกว่ามากบนเหล็กกล้าคาร์บอน |
| แผ่นหนา ~15 มม. ขึ้นไป | พลาสมา | พลาสม่ายังคงเป็นวิธีประหยัดในการตัดเหล็กกล้าคาร์บอนหนา เลเซอร์ต้องใช้กำลังสูงและช้าลงอย่างมีนัยสำคัญ |
เพื่อเป็นข้อมูลอ้างอิง ไฟเบอร์เลเซอร์ 2000W จัดการเหล็กกล้าคาร์บอนได้ถึง 8 มม. เหล็กกล้าไร้สนิมถึง 5 มม. และอะลูมิเนียมถึง 4 มม. เครื่อง 3000W ขยายไปถึงเหล็กกล้าคาร์บอน 12 มม. เหล็กกล้าไร้สนิม 8 มม. และอะลูมิเนียม 6 มม. สำหรับตารางความหนาโดยละเอียดตามระดับกำลัง ดูได้ที่ ตารางวัสดุและความหนาของไฟเบอร์เลเซอร์ตามระดับกำลัง. หากการผลิตของคุณส่วนใหญ่อยู่เหนือช่วงเหล่านั้น พลาสมาควรได้รับการพิจารณาอย่างจริงจัง หากงานส่วนใหญ่ของคุณคือ 12 มม. และต่ำกว่า เลเซอร์มักชนะทั้งความเร็วและความเรียบร้อย
วัสดุ: การนำไฟฟ้ากับการสะท้อนแสง
พลาสมาต้องการชิ้นงานที่นำไฟฟ้าได้ ซึ่งครอบคลุมโลหะโครงสร้างและโลหะแผ่นส่วนใหญ่ แต่ไม่รวมวัสดุที่ไม่นำไฟฟ้าโดยสิ้นเชิง นอกจากนี้ยังประสบปัญหากับโลหะที่สะท้อนแสงสูง: อาร์กอาจเคลื่อนที่ และคุณภาพขอบบนอะลูมิเนียมและทองแดงแย่กว่าบนเหล็กกล้าคาร์บอนอย่างเห็นได้ชัด
ไฟเบอร์เลเซอร์ตัดโลหะนำไฟฟ้าได้ทั้งหมด และเนื่องจากทำงานโดยการดูดซับแสงมากกว่าการนำไฟฟ้า จึงสามารถแปรรูปวัสดุสะท้อนแสงอย่างอะลูมิเนียม ทองเหลือง และทองแดงได้เมื่อกำลังเครื่องและพารามิเตอร์การแปรรูปเหมาะสม ไฟเบอร์เลเซอร์ยังตัดอโลหะได้ในการกำหนดค่าบางรูปแบบ แม้ว่าจะไม่ใช่เรื่องปกติสำหรับงานผลิต
ต้นทุนการดำเนินงาน: การเปรียบเทียบวัสดุสิ้นเปลือง
โครงสร้างวัสดุสิ้นเปลืองเป็นหนึ่งในความแตกต่างระยะยาวที่ใหญ่ที่สุด
- วัสดุสิ้นเปลืองของพลาสมา: อิเล็กโทรดและหัวฉีดสึกกร่อนทุกครั้งที่เริ่มอาร์กและทุกชั่วโมงการตัด ชุดวัสดุสิ้นเปลือง โล่ป้องกัน และ swirl ring เป็นค่าใช้จ่ายที่เกิดซ้ำ และชั่วโมงการตัดจะลดอายุอิเล็กโทรดโดยตรง งบประมาณสำหรับค่าใช้จ่ายวัสดุสิ้นเปลืองต่อเนื่องตามปริมาณการผลิต
- วัสดุสิ้นเปลืองของไฟเบอร์เลเซอร์: เส้นทางแสงแทบไม่ต้องบำรุงรักษา — ลำแสงถูกส่งผ่านไฟเบอร์ จึงไม่มีกระจกให้ปรับแนวและไม่มีอิเล็กโทรดให้เผาไหม้ ค่าใช้จ่ายที่เกิดซ้ำคือเลนส์ป้องกัน กระจกครอบ และก๊าซช่วยตัด ไนโตรเจนสำหรับการตัดเหล็กกล้าไร้สนิมไร้ออกไซด์เป็นค่าก๊าซที่สูงที่สุด ออกซิเจนสำหรับเหล็กกล้าคาร์บอนและอากาศอัดเป็นทางเลือกที่ถูกกว่าขึ้นอยู่กับข้อกำหนดของขอบ
ในการผลิตแผ่นบางรายวัน ต้นทุนวัสดุสิ้นเปลืองของเลเซอร์ต่อชิ้นโดยทั่วไปต่ำกว่า เพราะเลนส์ป้องกันมีอายุการใช้งานนานกว่าอิเล็กโทรดพลาสมามาก และเวลาตัดที่เร็วกว่าช่วยกระจายต้นทุนคงที่ไปยังชิ้นงานมากขึ้น บนเหล็กกล้าคาร์บอนหนาที่พลาสมาทำงานได้อย่างประหยัดและเลเซอร์ช้าลง ตัวเลขจะกลับมาสู่พลาสมา
ความเร็วตามช่วงความหนา
บนวัสดุบาง ไฟเบอร์เลเซอร์เร็วกว่าอย่างมาก — ลำแสงที่โฟกัสจะกำจัดวัสดุในเส้นแคบ ดังนั้นความเร็วเคลื่อนที่บนแผ่นที่หนาไม่กี่มิลลิเมตรจึงสูงกว่าระบบพลาสมาใดๆ ที่ทำได้ และช่องว่างจะกว้างขึ้นอีกเมื่อตัดด้วยไนโตรเจน บนแผ่น 3–6 มม. ไฟเบอร์เลเซอร์มักเร็วกว่าพลาสมาในอัตราที่มากพร้อมให้ขอบที่เสร็จสมบูรณ์
จุดเปลี่ยนอยู่ที่แผ่นหนา ระดับกำลังพลาสมาขยายได้อย่างประหยัดสู่ช่วงเหล็กกล้าคาร์บอนหนาที่ความเร็วเลเซอร์ลดลงและกำลังเลเซอร์ที่ต้องการ (และต้นทุนเครื่อง) สูงขึ้น โรงงานที่ตัดแผ่นเหล็กกล้าคาร์บอน 20 มม.+ เป็นหลักจะพบว่าพลาสมาเป็นกระบวนการที่ประหยัดกว่า
ขั้นตอนรอง
พิจารณาสิ่งที่เกิดขึ้นหลังการตัด:
- ชิ้นงานที่ตัดด้วยพลาสมา โดยทั่วไปต้องกำจัดตะกรัน เจียรขอบเพื่อลบความเอียงหากต้องการขอบสี่เหลี่ยม และทำความสะอาดมากขึ้นก่อนการเชื่อมหรือการตกแต่ง เขตอิทธิพลความร้อนที่กว้างกว่าอาจต้องให้ความสำคัญกับการเตรียมเชื่อมมากขึ้น
- ชิ้นงานที่ตัดด้วยเลเซอร์ มักไปจากโต๊ะตัดสู่การเชื่อม การดัด หรือการเคลือบโดยตรง ขอบเหล็กกล้าไร้สนิมที่ตัดด้วยไนโตรเจนมักถือว่าเสร็จสมบูรณ์เมื่อตัดเสร็จ
ประสิทธิภาพการจัดวางของเลเซอร์ยังลดเศษวัสดุ และระบบไฟเบอร์เลเซอร์หลายระบบมีคุณสมบัติการจัดการวัสดุที่ลดแรงงาน — ตัวอย่างเช่น เครื่องตัดไฟเบอร์เลเซอร์แบบกะทัดรัด 3000W ของเรา จับคู่โต๊ะสับเปลี่ยนกับระบบดูดควันแบบบูรณาการและหลังคาป้องกันแบบปิด sehinggaการโหลดและขนถ่ายซ้อนทับกับการตัดแทนที่จะขัดจังหวะ
ต้นทุนเงินลงทุน: การแลกเปลี่ยนอย่างตรงไปตรงมา
พลาสม่ายังคงเป็นจุดเริ่มต้นที่ต้นทุนต่ำกว่า โต๊ะพลาสมาพื้นฐานมีราคาต่ำกว่าระบบไฟเบอร์เลเซอร์ที่มีขนาดโต๊ะเทียบเท่ากันอย่างมาก และสำหรับโรงงานเริ่มต้นหรือโรงงานที่เน้นเหล็กกล้าโครงสร้างหนา ความแตกต่างนั้นสำคัญ ระบบไฟเบอร์เลเซอร์มีการลงทุนเริ่มต้นที่สูงกว่า แต่ภาพต้นทุนรวมดีขึ้นตามปริมาณ: การผลิตแผ่นบางที่เร็วกว่า ค่าใช้จ่ายวัสดุสิ้นเปลืองที่ต่ำกว่า งานแก้ไขน้อยลง และการใช้วัสดุที่ดีขึ้น ล้วนทบต้นตลอดกะการทำงาน
สำหรับโรงงานที่ตัดโลหะแผ่นความหนาผสมทุกวัน ไฟเบอร์เลเซอร์กำลังปานกลางมักคืนทุนได้เร็วกว่าที่ราคาเครื่องดิบบ่งชี้ เครื่องตัดไฟเบอร์เลเซอร์ 2000W ของเราครอบคลุมเหล็กกล้าคาร์บอน 8 มม. เหล็กกล้าไร้สนิม 5 มม. และอะลูมิเนียม 4 มม. บนแท่น 1500×3000 มม. พร้อมแหล่งกำเนิด IPG หรือ RAYCUS และระบบควบคุม Schneider Electric — การกำหนดค่าทั่วไปสำหรับโรงงานรับจ้างตัดโลหะแผ่นทั่วไป
คำถามที่พบบ่อย
การตัดด้วยเลเซอร์ดีกว่าการตัดด้วยพลาสมาเสมอหรือไม่?
ไม่ พลาสมาซื้อถูกกว่า ตัดเหล็กกล้าคาร์บอนหนาได้อย่างประหยัด และจัดการแผ่นหนามากที่ต้องใช้เลเซอร์กำลังสูงราคาแพง เลเซอร์ชนะด้านความแม่นยำ คุณภาพขอบ และผลิตภาพแผ่นบางถึงปานกลาง คำตอบที่ถูกต้องขึ้นอยู่กับส่วนผสมความหนาและข้อกำหนดคุณภาพของคุณ
การตัดด้วยพลาสมาทิ้งตะกรันมากแค่ไหน?
คาดว่าจะมีตะกรันบ้างในการตัดด้วยพลาสมาส่วนใหญ่ โดยมีมากกว่าบนเหล็กกล้าไร้สนิมและอะลูมิเนียม พลาสมาความละเอียดสูงบนพารามิเตอร์ที่ตั้งไว้อย่างเหมาะสมจะลดตะกรันบนเหล็กกล้าคาร์บอน แต่การกำจัดตะกรันเป็นขั้นตอนรองตามปกติสำหรับชิ้นงานที่ตัดด้วยพลาสมา ในขณะที่การตัดด้วยเลเซอร์ช่วยด้วยไนโตรเจนมักไม่มีตะกรัน
ไฟเบอร์เลเซอร์ตัดอะลูมิเนียมได้หรือไม่?
ได้ ด้วยกำลังที่เพียงพอ การสะท้อนแสงและการนำความร้อนของอะลูมิเนียมต้องใช้กำลังมากกว่าเหล็กกล้าคาร์บอนที่มีความหนาเดียวกัน — ตัวอย่างเช่น ไฟเบอร์เลเซอร์ 2000W ตัดอะลูมิเนียมได้ถึง 4 มม. และเครื่อง 3000W ถึง 6 มม. ตรวจสอบ ตารางความหนาตามระดับกำลัง ก่อนตัดสินใจเลือกระดับกำลัง
กระบวนการใดมีต้นทุนวัสดุสิ้นเปลืองต่ำกว่า?
ไฟเบอร์เลเซอร์ในสถานการณ์การผลิตส่วนใหญ่ วัสดุสิ้นเปลืองของเลเซอร์จำกัดอยู่ที่เลนส์ป้องกันและก๊าซช่วยตัด ในขณะที่อิเล็กโทรดและหัวฉีดของพลาสมาสึกกร่อนทุกการตัดและการเริ่มอาร์ก อย่างไรก็ตาม บนแผ่นหนาที่พลาสมาทำงานได้อย่างมีประสิทธิภาพ วัสดุสิ้นเปลืองของพลาสมาต่อชิ้นอาจแข่งขันได้เพราะกระบวนการเองรวดเร็วและถูกในความหนานั้น
เลือกเครื่องของคุณกับ Xinhong CNC
การตัดสินใจเลือกระหว่างพลาสมากับเลเซอร์ขึ้นอยู่กับงานเฉพาะของคุณ: ช่วงความหนาหลัก ส่วนผสมวัสดุ ข้อกำหนดคุณภาพขอบ และปริมาณการผลิต ส่งข้อมูลวัสดุ ความหนา และการใช้งานทั่วไปของคุณมาให้เรา และทีม Xinhong CNC จะช่วยคุณประเมินว่าไฟเบอร์เลเซอร์เหมาะกับโรงงานของคุณหรือไม่ — หรือพลาสมายังคงเป็นการลงทุนที่ดีกว่าสำหรับส่วนผสมของคุณ ส่งคำถามของคุณผ่านเว็บไซต์ของเราและบอกเราว่าคุณตัดอะไร