
This comparison walks production managers through the real trade-offs between robotic laser welding cells and handheld fiber laser welders: throughput and consistency versus flexibility and low entry cost. It covers fixturing, programming, staffing, safety enclosures and hybrid paths, using Xinhong CNC's own machine range as the reference point.
Ang laser welding ay naging pangunahing paraan na sa fabrication dahil pinagtutuunan nito ang init sa makitid na sona, na nangangahulugang mas mababang distortion at mas mabilis na paggalaw sa manipis hanggang katamtamang sheet kaysa sa karamihan ng MIG o TIG na proseso. Kapag nagpasya na ang isang shop na bumili, ang unang estrukturang tanong ay hindi wattage o presyo - ito ay arkitektura: isang handheld laser welding machine na pinapatakbo ng isang tao, o isang robotic laser welding cell na nagpapatakbo ng naka-programang path. Pareho silang gumagamit ng fiber laser sources; ang pagkakaiba ay ang lahat ng nakapalibot sa beam.
Hinahati ng artikulong ito ang desisyon sa paraang aktwal na nararanasan ng isang production manager: throughput at repeatability, flexibility sa halo-halong trabaho, fixture at programming effort, staffing, safety enclosures, at ang mga middle-ground na opsyon sa pagitan ng dalawa.
Throughput at Consistency: Saan Kumikita ang Robot
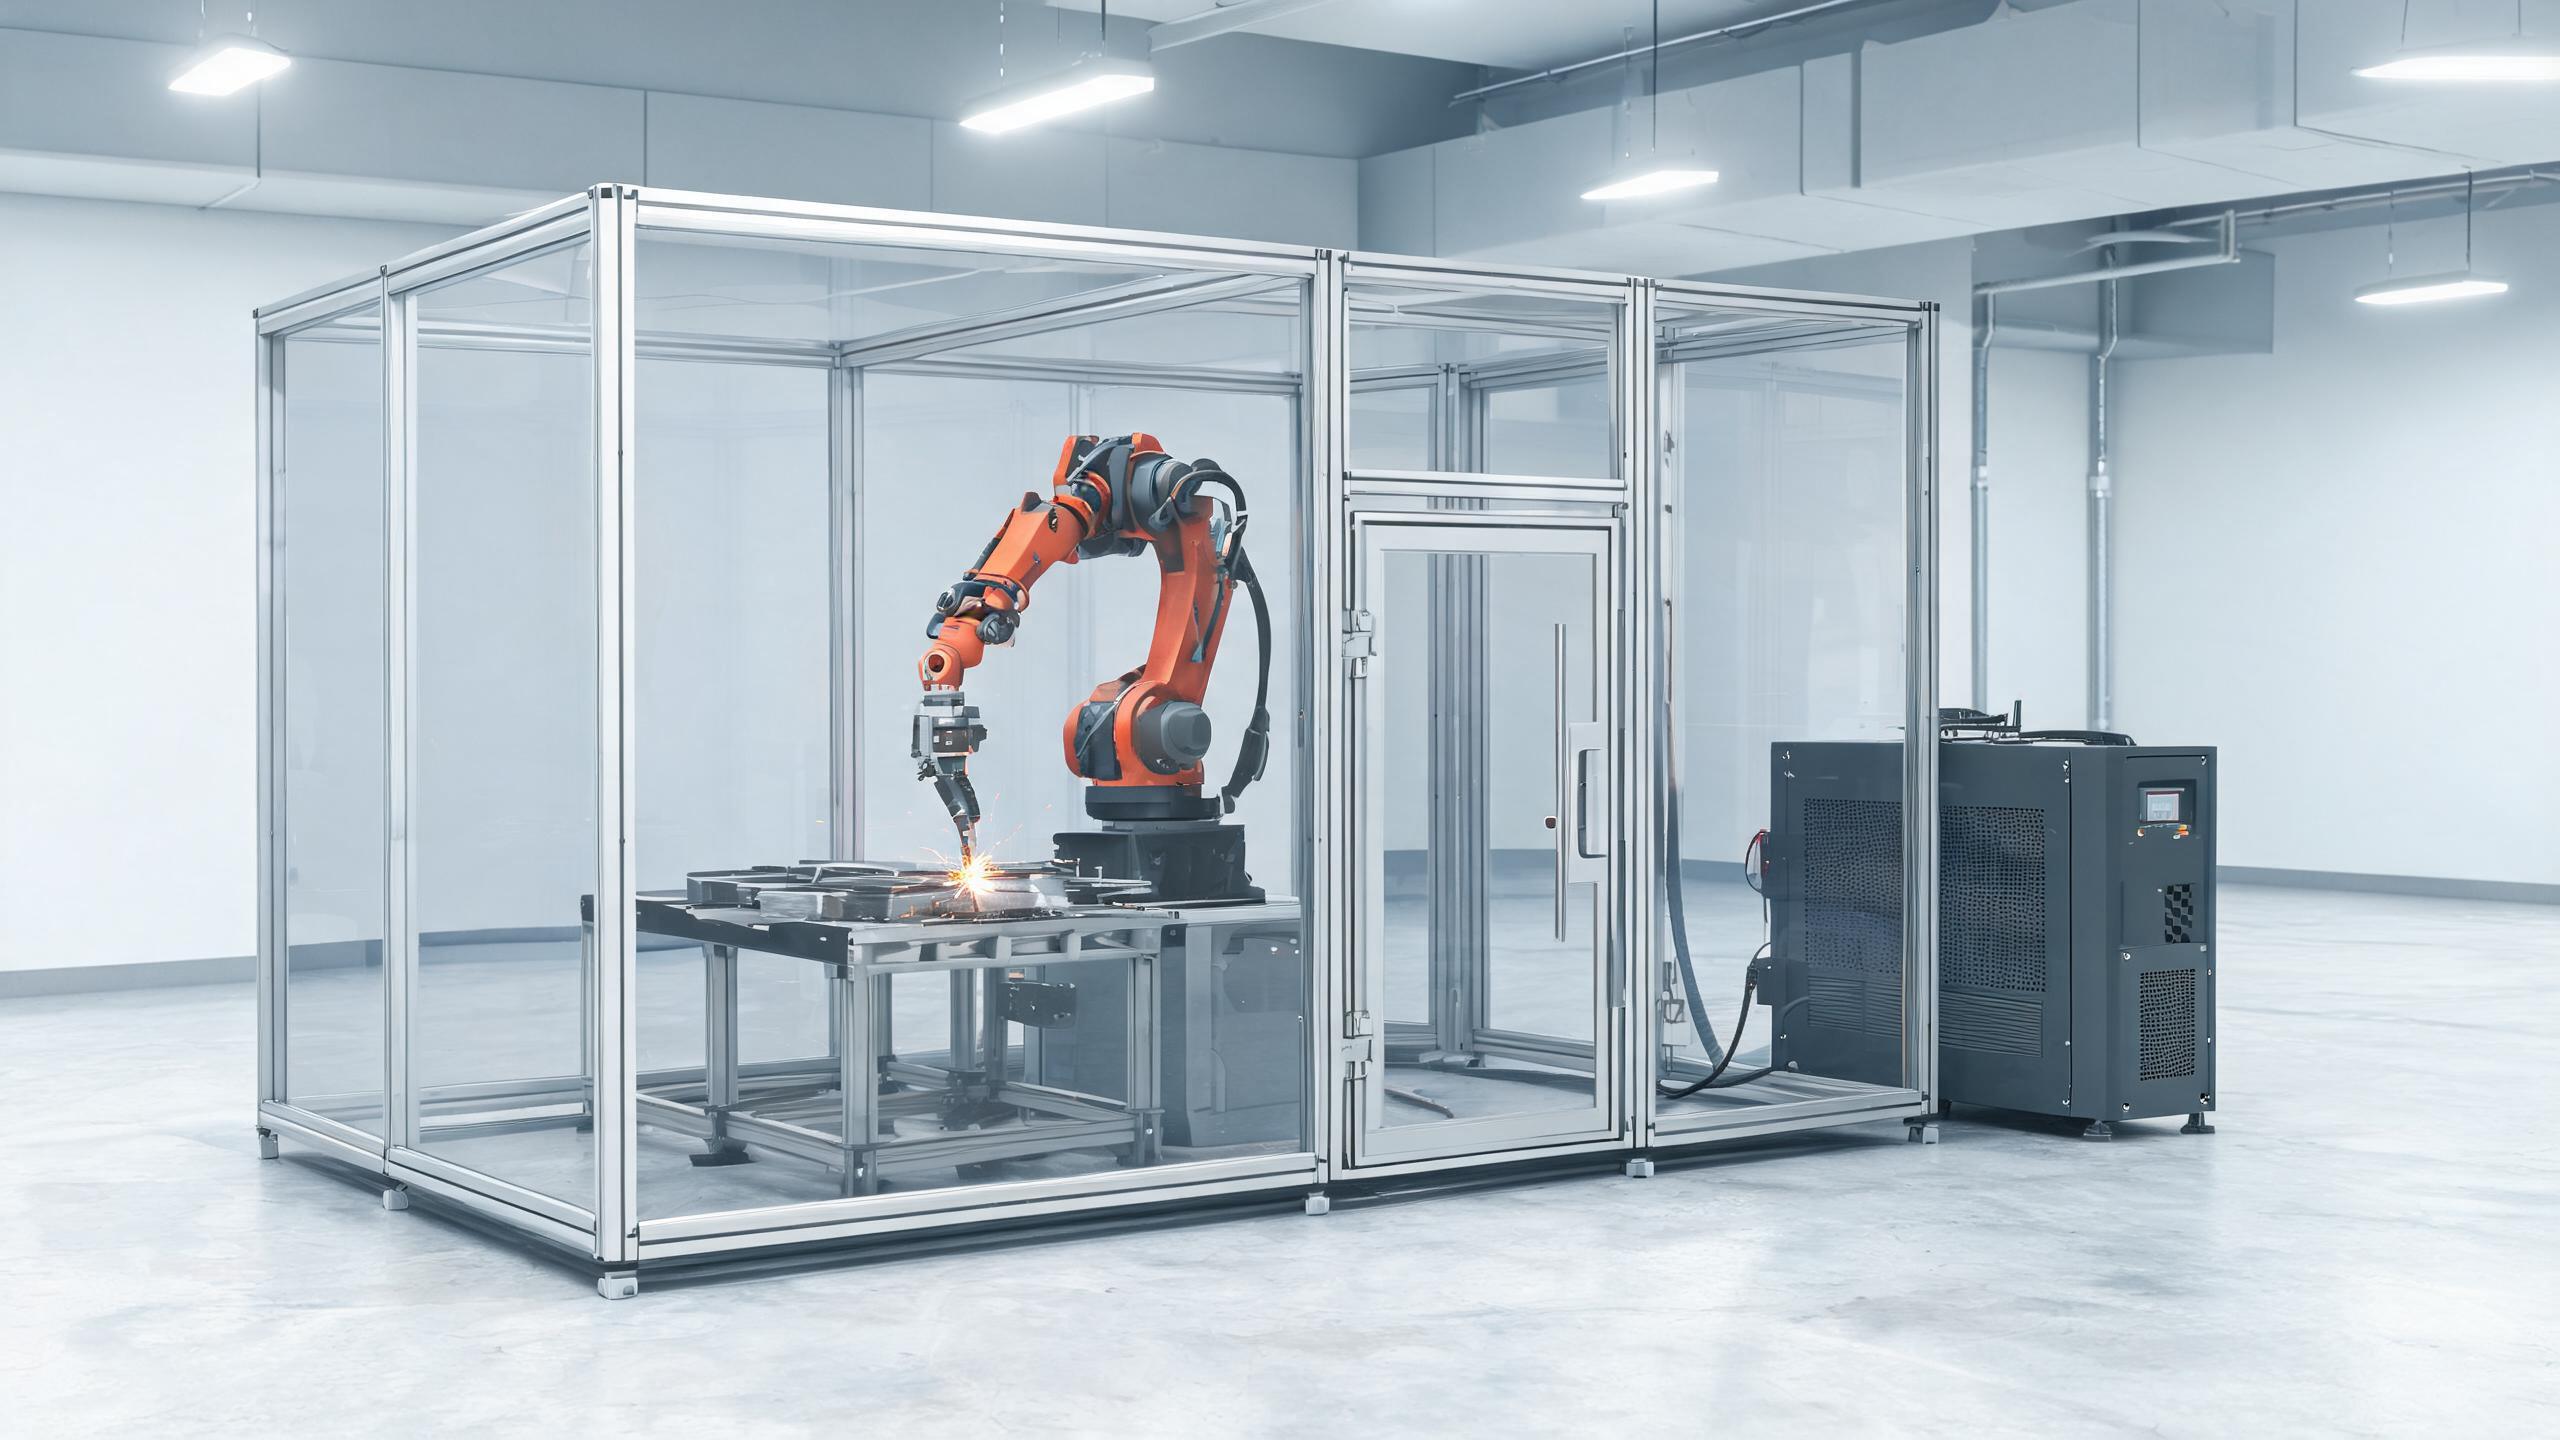
May dalawang bagay na ginagawa ang robot na hindi kayang panatilihin ng tao: inuulit nito ang isang path nang eksakto, bawat cycle, at ginagawa ito sa buong araw. Ang isang robotic laser welding cell ay ginawa para sa eksaktong iyon. Ang aming Automated Robotic Arm Fiber Laser Welding Machine ay pinagsasama ang 6-axis robot na may vision seam tracking, Schneider CNC at safety enclosure, at rated para sa 24/7 automated operation na may CE compliance.
Ang pagtaas ng consistency ay kasinghalaga ng pagtaas ng bilis. Ang handheld operator ay nag-iiba-iba: ang standoff distance, travel angle at speed ay nagbabago-bago mula sa isang weld patungo sa isa pa at mula sa isang shift patungo sa isa pa, lalo na sa mahahabang seam. Ang vision seam tracking sa robot ay nagtatama ng maliliit na pagkakaiba-iba ng part-to-part sa joint line, kaya ang weld placement ay nananatili sa parehong window buong araw. Para sa mga joint na dapat matugunan ang repeatable quality targets - brackets, enclosures, tube-to-plate work, subassemblies na papasok sa mas malaking certified product - binabawasan ng repeatability na iyon ang rework at inspection load sa paraang bihirang magawa ng operator.
Gayunpaman, gumagana lamang ang throughput math kapag ang part mix ay stable. Ang robot ay nagbabayad ng programming at fixturing cost nito sa pamamagitan ng volume. Kung paulit-ulit mong ginagawa ang parehong sampung weldment bawat buwan sa daan-daan o libu-libong piraso, babayaran ng cell ang sarili nito. Kung limampung iba't ibang trabaho ang ginagawa mo sa isa-isang piraso, karamihan ay para sa reprogramming ang binabayaran.
Flexibility: Saan Nanalo ang Handheld Torch
Ang handheld fiber laser welder ay katumbas ng pagkuha ng MIG torch - at iyon mismo ang halaga nito. Naglalakad ang operator papunta sa trabaho sa halip na ang trabaho ang pumunta sa fixture. Malalaking weldment na hindi kasya sa enclosure, one-off repairs, architectural work, on-site style patching, at short-run jobs - lahat ay pabor sa gun.
Ang aming 2000W Handheld Fiber Laser Welding Machine ay naghahatid ng 5mm penetration sa stainless steel, nag-aalok ng dual-mode continuous wave at pulsed output (CW para sa bilis sa straight seams, pulsed para sa kontrol sa heat-sensitive o manipis na materyal), at water-cooled para suportahan ang 8-oras na shift. Para sa isang job shop, ang kombinasyong iyon ay sumasaklaw sa malaking bahagi ng pang-araw-araw na trabaho nang walang anumang programming: palitan ang trabaho, palitan ang parameter set, hilahin ang trigger. Para sa kumpletong walkthrough ng handheld power classes, penetration depth at configuration options, tingnan ang aming handheld fiber laser welding machine buyer's guide.
Ang mga limitasyon ay kabaligtaran ng lakas ng robot. Ang output ay nakadepende sa kasanayan at stamina ng operator; ang isang araw ng mahahabang overhead o awkward-position seams ay mas mabagal at hindi gaanong consistent kaysa sa flat fixture. At ang penetration ay limitado ng source - ang isang 2kW class handheld machine ay may praktikal na saklaw sa paligid ng 5mm-on-stainless mark, kaya ang mas makapal na seksyon ay nangangailangan ng pagbabago sa joint design, beveling, o multi-pass approach.
Fixtures at Programming: Ang Nakatagong Gastos ng Automation
Ang nakikitang presyo ng robot cell ay ang makina. Ang nakatagong gastos ay lahat ng kailangan ng robot sa paligid nito:
- Fixturing. Bawat part family ay nangangailangan ng clamping na naglalagay ng joint sa kilalang posisyon. Pinapagaan ito ng modular fixture tables, ngunit ang bawat bagong weldment ay kumakain pa rin ng oras sa disenyo at paggawa.
- Teaching o offline programming. Ang mga path ay dapat ituro sa teach pendant o i-program offline, pagkatapos ay i-prove out sa tunay na parts. Sinasipsip ng vision seam tracking ang maliliit na deviation ngunit hindi nito pinapalitan ang maayos na taught path.
- Part presentation. Ang loading, unloading at (sa mas mataas na volume) pallet changers ang tumutukoy kung ang robot ba talaga ang bottleneck o ang operator.
Ang handheld setup ay hindi nangangailangan ng alinman sa mga ito. Ang joint ay fixtured sa parehong pamantayan na gagamitin para sa TIG - basic clamping para kontrolin ang fit-up - at walang program na isusulat. Para sa isang shop na nagwelding ng limang magkakaibang parts ngayong linggo, ang pagkakaibang iyon sa overhead ang buong desisyon.
Staffing: Operator Versus Programmer
Ang handheld welding ay nangangailangan ng sinanay na laser welding operator. Ang learning curve ay mas maikli kaysa TIG, ngunit ito ay skill role pa rin, at bawat machine-hour ay nakatali sa oras ng taong iyon. Kung ang operator ay may sakit o abala, ang welder ay idle.
Ang robotic cell ay nagbabago ng labor profile. Isang programmer/process engineer ang sumusuporta sa cell, at isang hindi gaanong espesyalisadong loader ang maaaring mag-asikaso sa produksyon kapag na-prove out na ang mga program. Epektibong ginagawang one-time engineering investment ang paulit-ulit na skilled-welding hours. Kaakit-akit ito kapag mahirap mag-hire ng skilled welders - ngunit kung nabibigyang-katwiran ng iyong volume ang pagkakaroon ng programming capacity sa staff o on call.
Safety Enclosures at Workplace Layout
Ang dalawang arkitektura ay may magkaibang paraan ng paghawak sa laser safety, at ito ang humuhubog sa iyong floor plan.
Ang robotic cell ay karaniwang tumatakbo sa loob ng interlocked safety enclosure na may filtered viewing - ang enclosure sa aming automated robotic arm machine ay bahagi ng standard configuration nito. Ang enclosure ay naglalaman ng laser radiation, spatter at malaking bahagi ng fume sa source, at pinananatiling malayo ang mga tao sa gumagalaw na arm. Ang kapalit ay floor space at gastos: ang cell footprint ay mas malaki nang malaki kaysa sa welder lamang.
Ang handheld machine ay gumagana sa open air, na nangangahulugang ang responsibilidad sa safety ay lumilipat sa workplace: controlled laser area, class-appropriate laser eyewear at PPE para sa operator at sinumang nasa line of sight ng plume, fume extraction sa trabaho, at trainee supervision. Ang mga ito ay kayang pamahalaan - tinatalakay namin ang mga ito nang detalyado sa aming gabay sa laser welding safety, radiation, fume and PPE for handheld fiber laser welders - ngunit ang mga ito ay standing requirements, hindi one-time enclosure purchase.
Ang Middle Ground: Automated Heads sa Fixed Paths
Ang pagpili ay hindi ganap na binary. Sa pagitan ng handheld gun at ng buong 6-axis cell ay may pamilya ng mga makina na nag-automate ng weld path nang walang buong robot program. Ang aming 2000W Industrial Fiber Laser Welder ay isang halimbawa: pinagsasama nito ang fixed scanning head sa robotic arm integration, naghahatid ng 5mm penetration sa stainless steel at 4mm sa aluminum, nag-aalok ng dual-mode CW/pulsed output, at may vision system na may laser crosshair para tumulong sa precise positioning. CE certified ito.
Ang mga makina sa klaseng ito ay angkop para sa mga buyer na ang trabaho ay paulit-ulit sa katangian ngunit hindi pa naaabot ang volume - o budget - ng isang buong cell: mahahabang straight seams, tube rings, at rectangular frames kung saan ang guided o integrated motion path ang gumagawa ng karamihan sa gagawin ng robot, sa mas mababang programming overhead.
Praktikal na Decision Framework
| Salik ng desisyon | Pabor sa handheld | Pabor sa robotic cell |
| Part mix | Maraming iba't ibang weldment, short runs, repairs | Ilang part family, mataas na bilang ng piraso |
| Laki ng part | Malalaking weldment, trabahong hindi maaaring i-fixture sa enclosure | Mga part na kasya sa fixture at enclosure |
| Kinakailangan sa kalidad | Kayang panatilihin ng skilled operator ang tolerance bawat trabaho | Repeatable weld placement at parameters bawat cycle |
| Staffing | May available na sinanay na operator | May programming/engineering capacity; kulang ang operator hours |
| Utilization | Single-shift, variable work | Multi-shift o 24/7 production |
| Safety layout | Open work area na may controlled laser zone at PPE | Nakabatay sa enclosure, nasa labas ang mga tao |
Maraming shop ang napupunta sa hybrid: ang handheld unit ang sumasipsip sa repair work, prototypes at malalaking assembly, habang ang robot o automated-head machine ang humahawak sa ilang part family na may tunay na volume. Ang pagbili muna ng handheld ay low-risk na paraan din upang bumuo ng laser welding competence - parameter knowledge, joint design, fume at safety practice - bago mag-commit sa automation.
Mga Madalas Itanong
Kailan talaga nagbabayad ang isang robotic laser welding cell?
Kapag mayroon kang maliit na bilang ng part family na ginagawa sa consistent na volume, sa maraming shift. Ang 24/7 capability at vision-guided repeatability ng robot ay nag-a-amortize ng fixtures at programming sa sapat na bilang ng parts. Sa ibaba ng volume na iyon, ang parehong capital ay idle sa pagitan ng changeovers.
Gaano karaming programming at fixturing ang kailangan ng robot cell?
Bawat part family ay nangangailangan ng clamping na naglalagay ng joint nang repeatable, kasama ang taught o offline-programmed na path na na-prove out sa tunay na parts. Ang vision seam tracking ay nagko-compensate para sa maliliit na deviation sa joint line, ngunit hindi nito inaalis ang pangangailangan para sa maayos na fixtures at programs. Maglaan ng engineering time bawat bagong part, hindi lamang bawat makina.
Ligtas ba ang handheld laser welder nang walang enclosure?
Oo, kapag pinapatakbo sa loob ng controlled laser area na may tamang PPE, fume extraction at sinanay na supervision. Ang mga handheld machine ay dinisenyo para sa open use; ang enclosure na ibinibigay ng robot cell ay pinapalitan ng procedural controls - eyewear, barriers, warning signage, extraction. Ang mga ito ay patuloy na responsibilidad sa halip na one-time purchase.
Anong kapal ang kayang i-weld ng 2000W handheld machine?
Ang aming 2000W handheld unit ay nakakamit ng 5mm penetration sa stainless steel, na may dual-mode CW/pulsed output upang ipagpalit ang bilis sa heat input, at water cooling na angkop para sa 8-oras na shift. Para sa mas makapal na seksyon, asahan ang joint preparation tulad ng beveling, o lumipat sa fixed-head machine tulad ng aming 2000W industrial unit, na rated sa 5mm sa stainless at 4mm sa aluminum.
Pagpili ng Iyong Makina sa Xinhong CNC
Ang tamang sagot ay nakadepende sa iyong part mix, thickness range at shift structure - hindi sa kung aling teknolohiya ang mas kahanga-hanga. Ang Xinhong CNC (Shandong Xinhong CNC Technology) ay gumagawa ng parehong dulo ng spectrum na ito, mula sa 2000W handheld welder para sa job shops hanggang sa 6-axis robotic cell na may vision seam tracking para sa automated production, at CE-certified fixed-head machines sa pagitan. Ipadala sa amin ang iyong karaniwang materyales, kapal at application, at irerekomenda namin ang arkitekturang angkop sa iyong trabaho sa halip na ang angkop sa catalog.