
النحاس هو أكثر المعادن الشائعة تطلباً للقطع بالليزر لأنه يعكس ضوء الأشعة تحت الحمراء ويبعد الحرارة عن منطقة القطع بسرعة. توضح هذه المقالة الفيزياء الكامنة وراء تلك التحديات، والسماكات الواقعية على ليزرات الألياف متوسط القدرة باستخدام بيانات آلات Xinhong الموثقة، وكيف يؤثر اختيار غاز المساعدة على القطع، ومتى يكون القطع بالماء أو البلازما أو المقص أكثر منطقية.
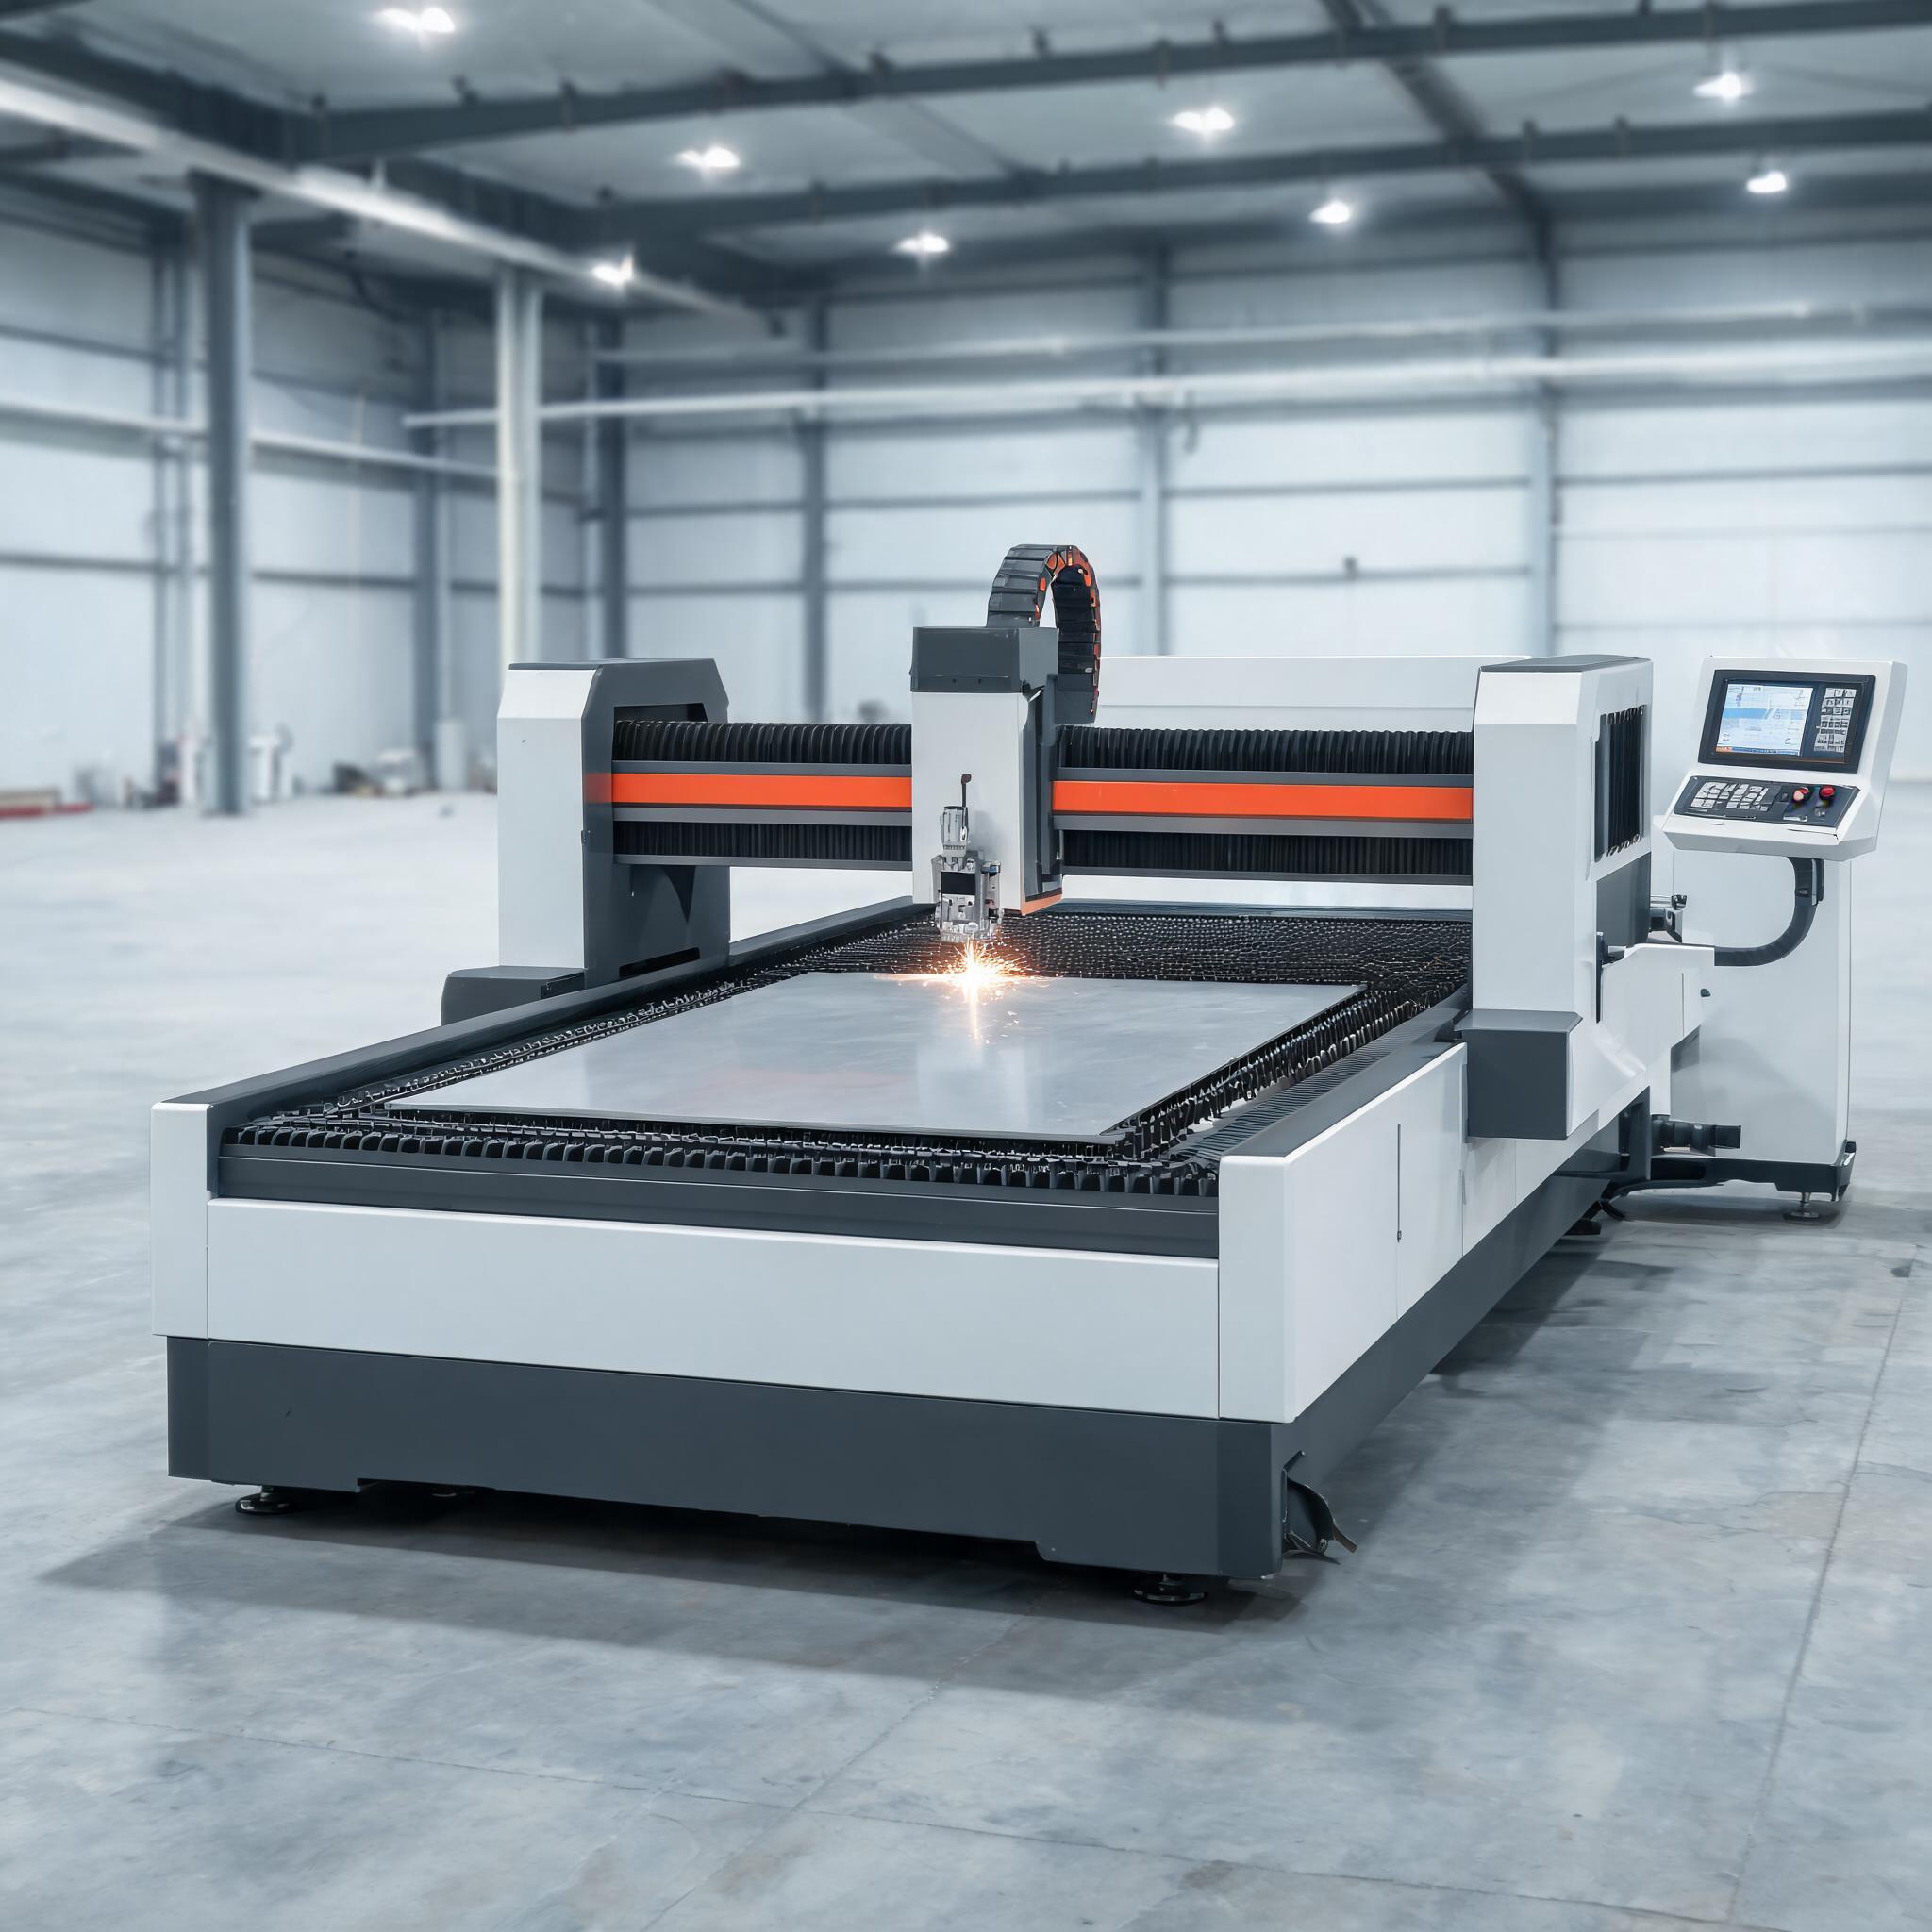
يظهر النحاس باستمرار في طلبات عروض الأسعار — قضبان التوصيل، والملامسات الكهربائية، وأجزاء المبادلات الحرارية، ومكونات التأريض — وهو أيضاً المادة التي تُربك مشتري الليزر أكثر من أي مادة أخرى. الخصائص نفسها التي تجعل النحاس قيماً في الأعمال الكهربائية تجعل قطعه بالضوء صعباً. توضح هذه المقالة السبب، والسماكات الواقعية على ليزر الألياف متوسط القدرة، وكيف يغيّر اختيار غاز المساعدة النتيجة، ومتى تكون عملية قطع أخرى هي الخيار الأفضل.
لماذا يُعد النحاس أصعب المعادن الشائعة في القطع بالليزر
خاصيتان فيزيائيتان تعملان ضد الليزر في الوقت نفسه.
انعكاسية عالية عند طول موجة الليزر
تصدر ليزرات الألياف ضوءاً بطول موجة يقارب 1 ميكرومتر (الأشعة تحت الحمراء القريبة). والنحاس من أكثر المعادن انعكاساً عند هذا الطول الموجي — إذ يرتد جزء كبير من الشعاع الساقط عن السطح بدلاً من امتصاصه. وإلى أن يسخن السطح ويبدأ بالانصهار، ينقل الشعاع طاقة قليلة إلى المادة. وبمجرد بدء الانصهار تتحسن الامتصاصية، لكن الوصول إلى تلك النقطة يتطلب كثافة قدرة أعلى بكثير مما يتطلبه الفولاذ.
الضوء المنعكس ليس مجرد مشكلة كفاءة. في الآلات سيئة الضبط، يمكن للطاقة المنعكسة أن تعود عبر الليف إلى المصدر. تتضمن مصادر ليزر الألياف الحديثة حماية من الانعكاس الخلفي، لكن إعداد العملية لا يزال مهماً: فموضع التركيز الصحيح، وحالة السطح النظيفة، وكثافة القدرة الكافية، كلها تقلل كمية الطاقة التي تعيدها الصفيحة إلى البصريات.
توصيل حراري عالٍ
يوصل النحاس الحرارة أسرع بعدة مرات من الفولاذ الكربوني. وأي طاقة يودعها الشعاع تنتشر بعيداً عن منطقة القطع على الفور تقريباً، لذا تقاوم المادة الوصول إلى درجة حرارة الانصهار موضعياً. عملياً، يعني هذا أن منطقة القطع تحتاج كثافة طاقة عالية مستمرة، وأن النحاس الرقيق قد يتصرف بشكل غير متوقع إذا كانت المعاملات حدية — فقد يبدأ القطع ثم يفقد زخمه مع تسرب الحرارة إلى الصفيحة المحيطة.
الجمع بين الامتصاصية المنخفضة وفقدان الحرارة العالي هو سبب امتلاك ليزر ألياف يتعامل بسهولة مع الفولاذ الكربوني بسماكة 6mm لقدرة أقل بكثير على النحاس. هذه خاصية للمادة وليست عيباً في الآلة، وأي مُورِّد يقدم سماكات نحاس عدوانية بقدرة متواضعة يستحق التدقيق. ولمزيد من التعمق في الآلية نفسها على الألومنيوم — المعدن غير الحديدي الآخر عالي الانعكاسية — راجع مقالتنا حول قطع الألومنيوم والنحاس بليزر الألياف: الانعكاسية وحدود السماكة.
السماكات الواقعية للنحاس حسب قدرة الآلة
نظراً لأن قدرة النحاس لا تتناسب بنفس طريقة قدرة الفولاذ، فإن الطريقة الصادقة لتقييم آلة هي النظر إلى ما تحدده الشركة المصنعة فعلياً للنحاس — وليس إلى القدرة المعلنة. وإذا أردت الصورة الأوسع لكيفية ترجمة قدرة الليزر إلى سماكة الصفيحة وتكوين الآلة عبر النطاق بأكمله، فإن دليلنا دليل شراء آلة قطع بليزر الألياف عالية القدرة يغطي سلم القدرات الكامل. وهذه مواصفات آلاتنا.
| الآلة | قدرة النحاس | مواصفات أخرى مذكورة |
| آلة قطع بليزر الألياف 1500W | النحاس حتى 3mm | الفولاذ الكربوني حتى 6mm، والألومنيوم حتى 4mm، ودقة ±0.03mm، ومنصة 1300×2500mm، وتبريد مائي، وCE/RoHS |
| آلة قطع بليزر الألياف 1000W كبيرة الحجم | النحاس مدرج ضمن المواد المدعومة في نطاق 1–12mm (الفولاذ المقاوم للصدأ، والفولاذ الكربوني، والنحاس، والتيتانيوم) | منصة 3000×1500mm أو 4000×2000mm |
نقطتان تستحقان القراءة بعناية:
آلة قطع بليزر الألياف 1500W لها حد محدد للنحاس يبلغ 3mm. وهذا الرقم يعكس بالفعل صعوبة النحاس — فالآلة نفسها تقطع الفولاذ الكربوني بسماكة 6mm، أي ضعف قدرتها على النحاس. وإذا كان عملك على النحاس في الغالب صفائح وألواح بسماكة 1–3mm، فإن هذه الفئة من الآلات تغطيه بهامش أمان.
آلة قطع بليزر الألياف 1000W كبيرة الحجم تدرج النحاس ضمن المواد التي تدعمها في نطاق 1–12mm، إلى جانب الفولاذ المقاوم للصدأ والفولاذ الكربوني والتيتانيوم. وبالنسبة لمقاطع النحاس الأكثر سماكة، فإن النهج العملي هو تأكيد سماكتك وسبيكتك المحددة مع المُورِّد قبل الالتزام، لأن سماكة النحاس القابلة للتحقيق عند قدرة معينة تعتمد على السبيكة وحالة السطح وتطوير المعاملات — وليس على القدرة الكهربائية وحدها.
لاحظ ما لا ندّعيه: آلاتنا من فئة 20kW و30kW تدرج الألومنيوم في مواصفاتها لكنها لا تنشر أرقام قطع النحاس. لا تفترض أبداً أن القدرة العالية تعني قدرة على النحاس السميك؛ اطلب البيانات الخاصة بالنحاس.
اختيار غاز المساعدة للنحاس
يؤدي غاز المساعدة ثلاث وظائف: يطرد المادة المنصهرة من شق القطع، ويحمي البصريات، و — حسب الغاز — إما يضيف حرارة إلى التفاعل أو يزيلها.
النيتروجين (القطع الخامل)
لا يتفاعل النيتروجين مع النحاس، لذا يكون القطع عملية صهر وطرد صافية. وتبقى حافة القطع لامعة وخالية من الأكسيد، وهذا مهم لقضبان التوصيل الكهربائية وأسطح الملامسات حيث تزيد طبقات الأكسيد المقاومة عند الوصلات. أما المقايضات: فيتطلب النيتروجين ضغطاً أعلى وكثافة قدرة أعلى لطرد المنصهر، لذا يستهلك غازاً أكثر، ويقلل على آلة معينة من السماكة القصوى مقارنة بالأكسجين. ولمعظم أعمال النحاس ذات الدرجة الكهربائية، يُعد النيتروجين الخيار الافتراضي.
الأكسجين
يتفاعل الأكسجين طارداً للحرارة مع العديد من المعادن ويضيف حرارة إلى القطع، مما يساعد على الاختراق. ومع النحاس، تكون الفائدة أقل من الفولاذ — إذ يتأكسد النحاس وتغيّر طبقة الأكسيد الامتصاصية، لكن التفاعل أقل حيوية من احتراق الحديد-الأكسجين في الفولاذ الكربوني. وتخرج حواف النحاس المقطوعة بالأكسجين مؤكسدة وتحتاج عادةً إلى تنظيف قبل الاستخدام الكهربائي. ويمكن أن يكون خياراً قابلاً للتطبيق حيث تكون جودة الحافة ثانوية والسرعة مهمة، لكن تحقق من النتيجة على سبيكتك وسماكتك قبل اعتماده معياراً.
الهواء المضغوط
الهواء نحو 21% أكسجين، لذا يتصرف كقطع أكسجيني معتدل بجزء من تكلفة الغاز. وتأكسد الحواف مماثل للأكسجين أو أسوأ. وبالنسبة للورش التي تقوم بأعمال نحاس عرضية حيث ستُشغَّل الحواف آلياً أو تُنهَّى لاحقاً، يبقي الهواء تكاليف التشغيل منخفضة؛ أما للمكونات الكهربائية النهائية، فخصص ميزانية للنيتروجين.
أين يُستخدم النحاس المقطوع بالليزر
يأتي الجزء الأكبر من الطلب على النحاس المقطوع بالليزر من التطبيقات الكهربائية والحرارية:
قضبان التوصيل ووصلات التوزيع — قضبان وصفائح نحاس مسطحة مقطوعة حسب الملف التعريفي، عادةً بأنماط ثقوب للوصلات المربوطة بالبراغي. ويحافظ القطع بالنيتروجين على أسطح الملامسات خالية من الأكسيد.
الملامسات والأطراف الكهربائية — أجزاء صغيرة ذات ملف تعريف حيث تقضي دقة ليزر الألياف (±0.03mm على آلة 1500W كما هو محدد) على خطوة تشغيل آلي ثانوية.
مكونات التأريض والحماية من التداخل الكهرومغناطيسي — صفائح نحاس رقيقة تُقطع بكميات كبيرة.
ألواح المبادلات الحرارية والألواح الباردة — حيث تهم جودة حافة القطع والتحكم في النتوءات للِّحام بالنحاس أو الربط اللاحق.
النحاس الرقيق هو حيث تثبت ليزرات الألياف جدواها مع هذه المادة: كثافة تعشيش عالية، وبلا أدوات، وتغييرات برامج سريعة بين مراجعات الأجزاء.
متى تكون عملية بديلة أكثر منطقية
القطع بالليزر ليس تلقائياً الإجابة الصحيحة للنحاس. فكر في البدائل في هذه الحالات:
مقاطع النحاس السميكة جداً. فوق النطاق الذي يمكن لليزر الألياف متوسط القدرة التعامل معه بموثوقية، لا يفرض القطع بالماء حداً للسماكة بسبب الانعكاسية ولا ينتج منطقة متأثرة حرارياً — على حساب قطع أبطأ وشق قطع أوسع.
القطع المستقيم البسيط في المخزون القضباني. المنشار الشريطي أو المقص أرخص لكل قطعة، والنحاس غالباً سيُشغَّل آلياً على أي حال.
أجزاء رقيقة عالية الجودة الحافة بكميات كبيرة. بالنسبة لبعض ملفات تعريف النحاس، يتفوق الحفر الكيميائي أو الختم على القطع بالليزر في حالة الحافة وتكلفة القطعة عند الكميات — رغم أن كليهما يحمل تكاليف أدوات أو إعداد يتجنبها الليزر.
خطر انعكاسية شديد على الرقائق الرقيقة جداً. تحت سماكات معينة، تصبح انعكاسية النحاس خطراً حقيقياً على بصريات الليزر إذا انحرفت المعاملات؛ وغالباً ما يكون التعامل مع الرقائق أفضل بالحفر أو القطع بالقوالب.
الاختبار الصحيح واضح: إذا كان نحاسك في حدود 1–3mm من الصفائح وتحتاج أجزاء ذات ملف تعريف دون أدوات، فإن ليزر ألياف من فئة 1000–1500W مناسب بقوة. أما إذا كان عملك على قضبان سميكة أو رقائق فائقة الرقة، فسّع العمليات البديلة بجانب الليزر.
الأسئلة الشائعة
هل يمكن لليزر الألياف قطع النحاس أصلاً نظراً لانعكاسيته؟
نعم. تقطع ليزرات الألياف الحديثة النحاس بانتظام في السماكات الرقيقة والمتوسطة. تكون الانعكاسية أعلى على سطح بارد ومصقول؛ وبمجرد أن يصهر الشعاع السطح، ترتفع الامتصاصية بشكل حاد. تحتاج الآلات إلى كثافة قدرة كافية وتركيز صحيح وحماية من الانعكاس الخلفي — ولهذا تكون قدرة النحاس أقل بكثير من قدرة الفولاذ عند القدرة نفسها، وليست صفراً.
ما سماكة النحاس التي يمكن لليزر ألياف 1500W قطعها؟
آلة قطع بليزر الألياف 1500W لدينا محددة لقطع النحاس حتى 3mm، مع الفولاذ الكربوني حتى 6mm والألومنيوم حتى 4mm، بدقة ±0.03mm على منصة 1300×2500mm. وتعكس الفجوة بين أرقام الفولاذ والنحاس امتصاص النحاس المنخفض وتوصيله الحراري العالي.
هل أقطع النحاس بالنيتروجين أم بالهواء؟
استخدم النيتروجين عندما يجب أن تبقى حافة القطع لامعة وخالية من الأكسيد — قضبان التوصيل، والملامسات، وأي شيء يُوصل كهربائياً. والهواء أرخص بكثير ويعمل عندما تُنظف الحواف أو تُشغَّل آلياً لاحقاً، لكنه يترك تأكسداً مشابهاً للقطع بالأكسجين. ويضيف الأكسجين بعض طاقة القطع لكنه ينتج حوافاً مؤكسدة على النحاس.
هل تعني قدرة الليزر الأعلى نحاساً أكثر سماكة بشكل متناسب؟
لا. تنمو قدرة النحاس أبطأ من قدرة الفولاذ مع القدرة، لأن الامتصاصية وليس القدرة الخام هي عنق الزجاجة. قيّم الآلات دائماً وفق مواصفات النحاس المنشورة لها بدلاً من افتراض انتقال أرقام الفولاذ — واطلب من الشركة المصنعة تأكيد سماكة النحاس وسبيكتك المحددة قبل الشراء.
اختيار آلتك مع Xinhong CNC
النحاس هو المادة التي تكون فيها المواصفات الصادقة الأهم. إذا أخبرتنا بنطاق سماكة النحاس، والسبيكة (C1100، C10100، إلخ)، وحجم الجزء المعتاد، وما إذا كانت الحواف يجب أن تكون خالية من الأكسيد، فسنوصي بما إذا كانت آلة من فئة 1000W أو 1500W تناسب عملك — أو نخبرك بصراحة إذا كانت عملية أخرى تخدمك بشكل أفضل. أرسل تفاصيل مادتك وتطبيقك عبر نماذج الاستفسار في صفحات منتجاتنا للحصول على توصية مستندة إلى مواصفات الآلة، لا إلى أرقام تسويقية.