
Copper is the most demanding common metal for laser cutting because it reflects infrared light and carries heat away from the cut zone quickly. This article explains the physics behind those challenges, what thicknesses are realistic on mid-power fiber lasers using verified Xinhong machine data, how assist gas choice affects the cut, and when waterjet, plasma, or shearing make more sense.
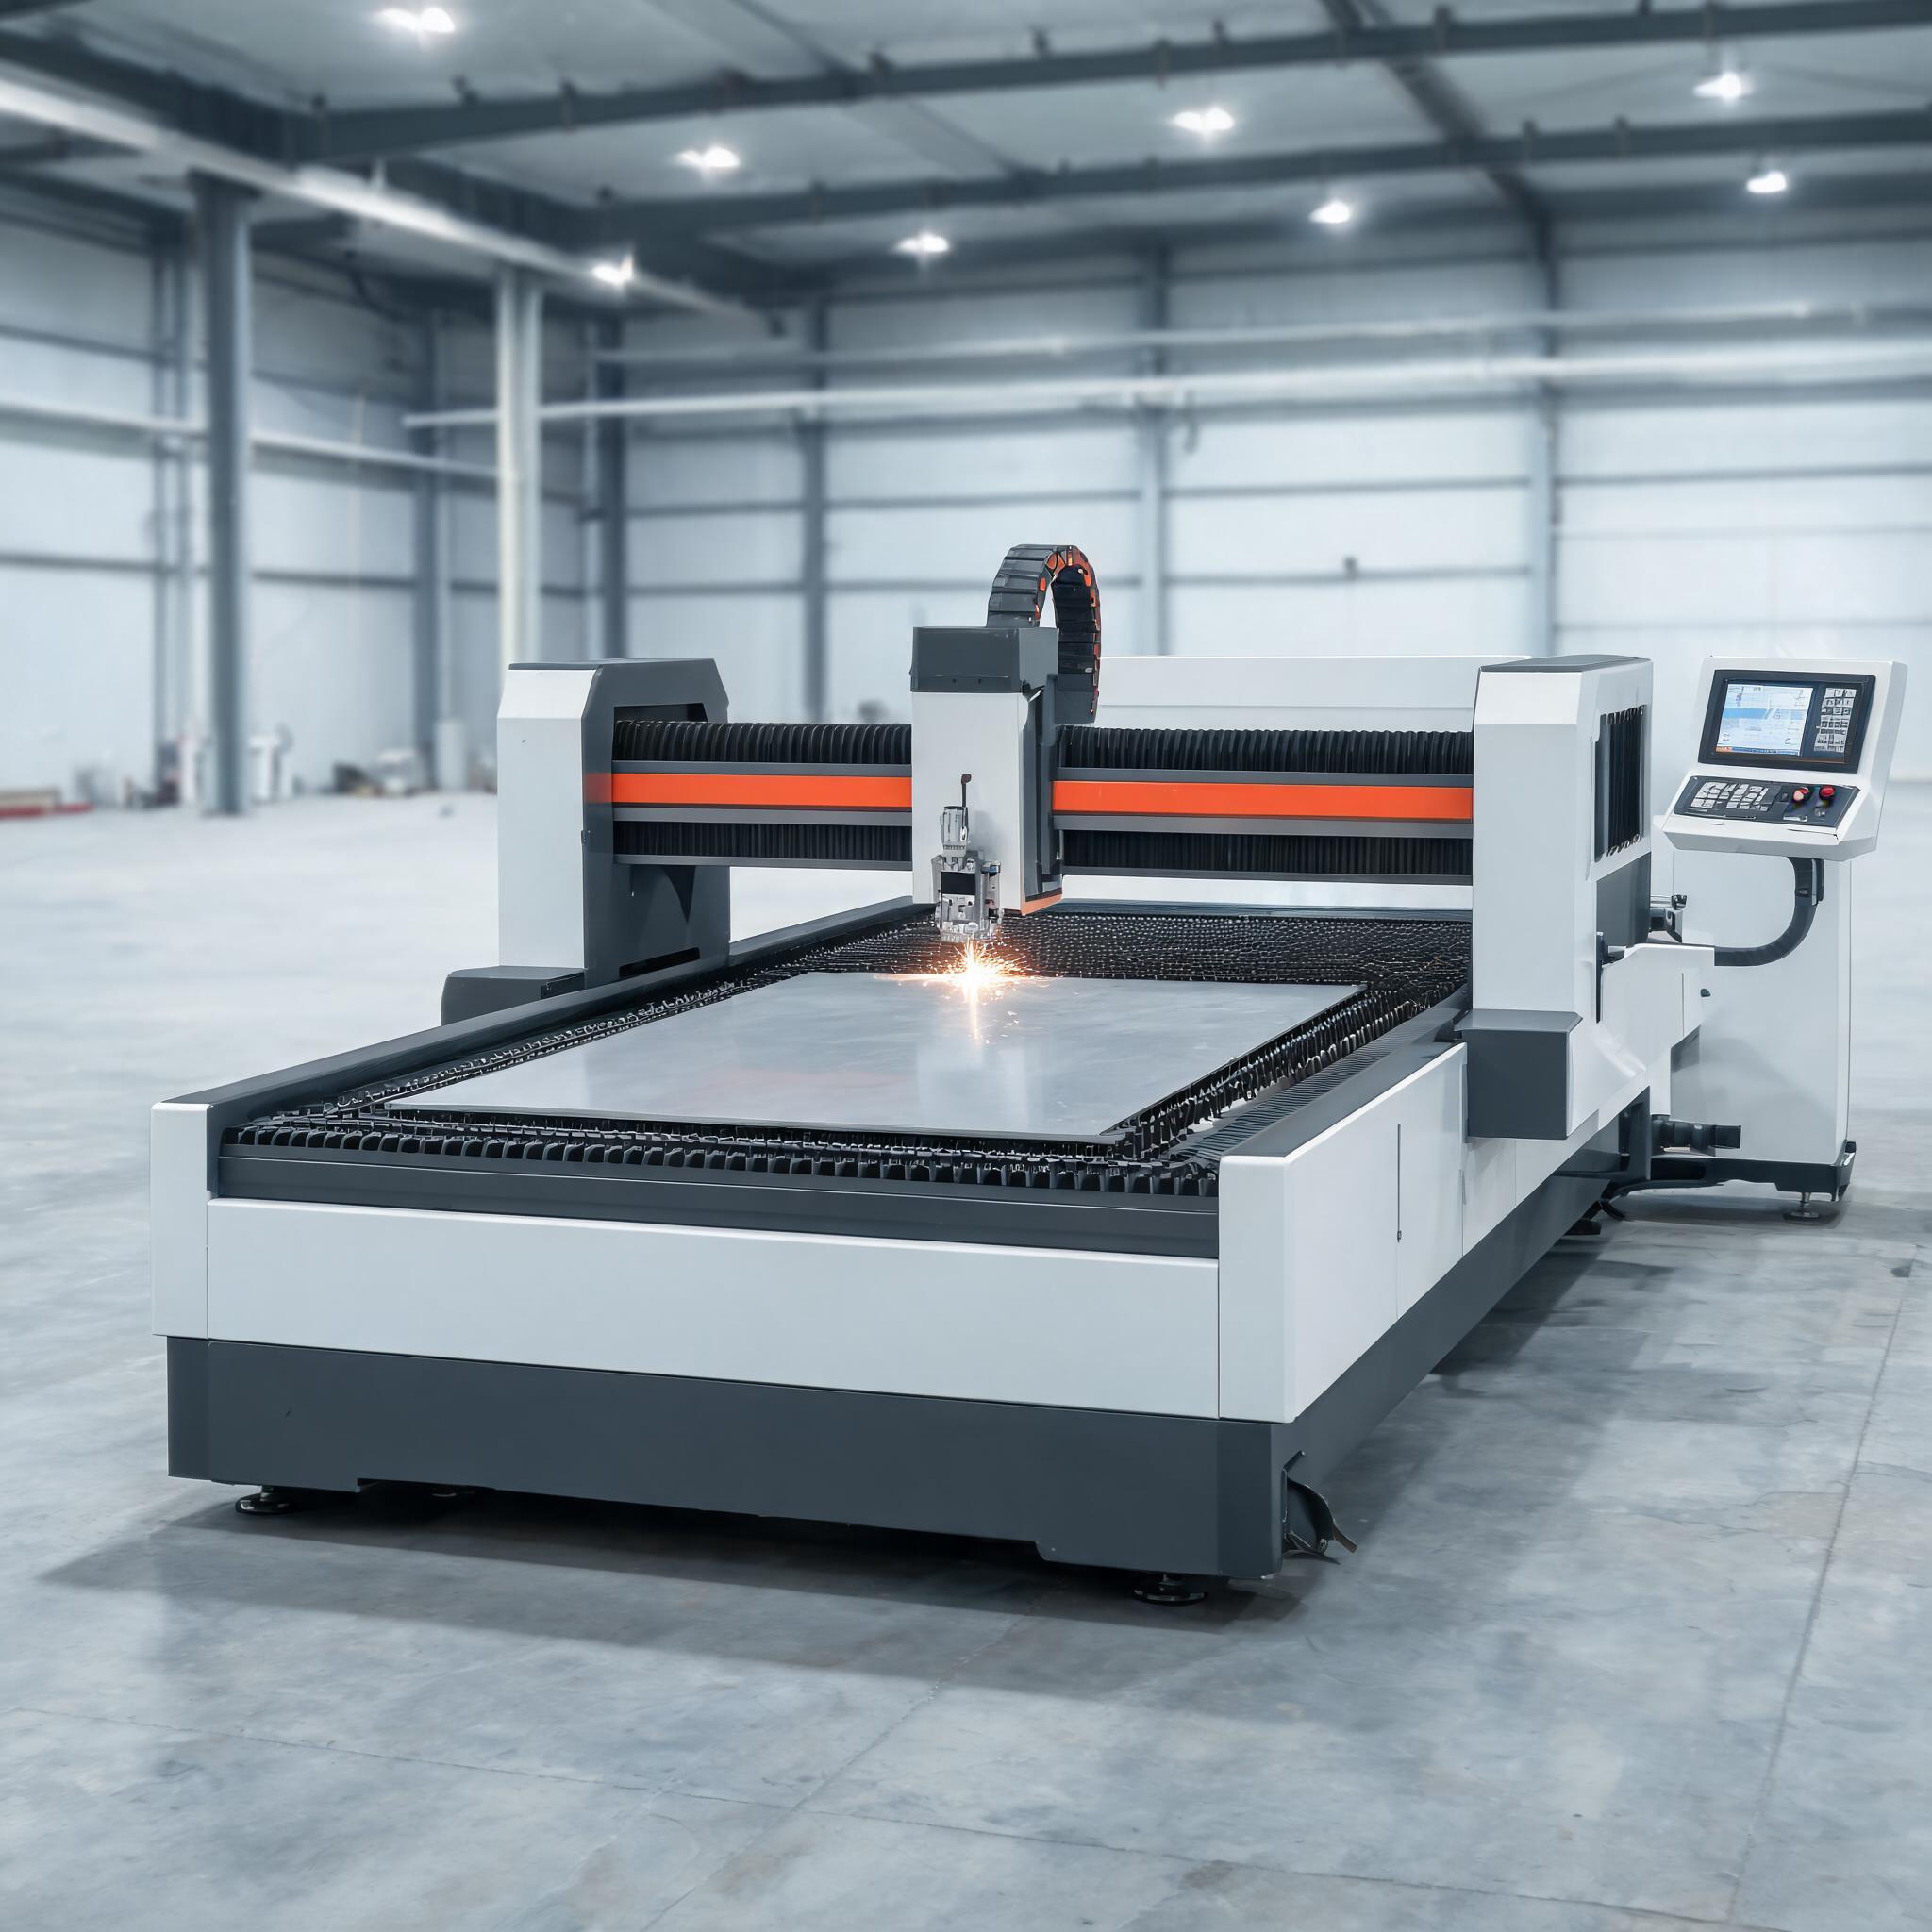
Медта се появява постоянно в запитванията за оферти — шини, електрически контакти, части за топлообменници, заземителни компоненти — и също така е материалът, който обърква повече купувачи на лазери от всеки друг. Същите свойства, които правят медта ценна в електротехниката, я правят трудна за рязане със светлина. Тази статия обяснява защо, какви дебелини са реалистични при средномощни фибърни лазери, как изборът на помощен газ променя резултата и кога друг процес на рязане е по-доброто решение.
Защо медта е най-трудният обикновен метал за лазерно рязане
Две физични свойства работят срещу лазера едновременно.
Висока отразяваща способност при дължината на вълната на лазера
Фибърните лазери излъчват светлина с дължина на вълната около 1 микрометър (близка инфрачервена). Медта е един от най-отразяващите метали при тази дължина на вълната — голяма част от падащия лъч се отразява от повърхността, вместо да бъде погълнат. Докато повърхността не се загрее и не започне да се топи, лъчът предава малко енергия на материала. След като топенето започне, поглъщането се подобрява, но достигането до тази точка изисква много по-висока плътност на мощността, отколкото при стоманата.
Отразената светлина не е само проблем с ефективността. При неправилно конфигурирани машини отразената енергия може да се върне по фибъра обратно в източника. Съвременните фибърни лазерни източници включват защита срещу обратно отражение, но настройката на процеса все още има значение: правилната позиция на фокуса, чистото състояние на повърхността и адекватната плътност на мощността намаляват количеството енергия, което листът връща към оптиката.
Висока топлопроводимост
Медта провежда топлина няколко пъти по-бързо от въглеродната стомана. Каквато и енергия да отложи лъчът, тя се разпространява от зоната на рязане почти веднага, така че металът се съпротивлява на локално достигане на температура на топене. На практика това означава, че зоната на рязане се нуждае от постоянна висока плътност на енергията, а тънката мед може да се държи непредвидимо, ако параметрите са на ръба — рязането може да започне и след това да загуби инерция, когато топлината се оттича в околния лист.
Комбинацията от ниско поглъщане и висока загуба на топлина е причината фибърен лазер, който лесно обработва 6 mm въглеродна стомана, да има много по-нисък капацитет за мед. Това е свойство на материала, а не дефект на машината, и всеки доставчик, който предлага агресивни дебелини на мед при умерена мощност, заслужава проверка. За по-задълбочен поглед върху същия механизъм при алуминия — другият силно отразяващ цветен метал — вижте нашата статия за рязане на алуминий и мед с фибърен лазер: отразяваща способност и граници на дебелината.
Реалистична дебелина на медта според мощността на машината
Тъй като капацитетът за мед не се мащабира по същия начин като капацитета за стомана, честният начин да се оцени една машина е да се погледне какво производителят действително определя за мед — а не номиналната мощност. Ако искате по-пълна картина как лазерната мощност се превръща в дебелина на плочата и конфигурация на машината в целия диапазон, нашето ръководство за закупуване на високомощна фибърна лазерна машина за рязане обхваща цялата мощностна стълбица. Ето какво могат нашите собствени машини според спецификациите.
| Машина | Възможности за мед | Други посочени спецификации |
| 1500W фибърна лазерна машина за рязане | Мед до 3 mm | Въглеродна стомана до 6 mm, алуминий до 4 mm, точност ±0.03 mm, маса 1300×2500 mm, водно охлаждане, CE/RoHS |
| 1000W фибърна лазерна машина за рязане с голям формат | Медта е посочена сред поддържаните материали в диапазона 1–12 mm (неръждаема стомана, въглеродна стомана, мед, титан) | Маса 3000×1500 mm или 4000×2000 mm |
Две точки, които си струва да се прочетат внимателно:
Най-новите 1500W фибърна лазерна машина за рязане има определен лимит за мед от 3 mm. Това число вече отразява трудността при медта — същата машина реже 6 mm въглеродна стомана, двойно на капацитета си за мед. Ако работата ви с мед е предимно лист и плоча от 1–3 mm, този клас машина го покрива с резерв.
Най-новите 1000W фибърна лазерна машина за рязане с голям формат спецификацията включва медта сред материалите, които поддържа в диапазона 1–12 mm, заедно с неръждаема стомана, въглеродна стомана и титан. За по-дебели медни сечения практическият подход е да потвърдите конкретната си дебелина и сплав с доставчика, преди да се ангажирате, тъй като постижимата дебелина на медта при дадена мощност зависи от сплавта, повърхностната обработка и разработването на параметрите — не само от мощността.
Обърнете внимание, че не твърдим: нашите машини от клас 20kW и 30kW посочват алуминий в спецификациите си, но не публикуват данни за рязане на мед. Никога не приемайте, че високата мощност се превръща в способност за дебела мед; поискайте данните специално за мед.
Избор на помощен газ за мед
Помощният газ изпълнява три задачи: издухва разтопения материал от среза, предпазва оптиката и — в зависимост от газа — добавя или отнема топлина от реакцията.
Азот (инертно рязане)
Азотът не реагира с медта, така че рязането е чист процес на топене и издухване. Ръбът на среза остава ярък и без оксиди, което е важно за електрически шини и контактни повърхности, където оксидните слоеве увеличават съпротивлението в съединенията. Компромисите: азотът изисква по-високо налягане и по-висока плътност на мощността, за да изтласка стопилката, така че консумира повече газ и при дадена машина намалява максималната дебелина в сравнение с кислорода. За повечето работи с мед с електрическо качество азотът е изборът по подразбиране.
Кислород
Кислородът реагира екзотермично с много метали и добавя топлина към среза, което подпомага пробиването. При медта ползата е по-малка, отколкото при стоманата — медта се окислява и оксидният слой променя поглъщането, но реакцията е по-слаба от горенето желязо-кислород във въглеродната стомана. Рязаните с кислород медни ръбове излизат окислени и обикновено се нуждаят от почистване преди електрическа употреба. Може да е жизнеспособна опция, когато качеството на ръба е второстепенно и скоростта е важна, но проверете резултата при вашата сплав и дебелина, преди да го стандартизирате.
Сгъстен въздух
Въздухът е приблизително 21% кислород, така че се държи като леко кислородно рязане при част от цената на газа. Окисляването на ръба е сравнимо или по-лошо от това при кислорода. За работилници, които извършват случайна работа с мед, където ръбовете ще бъдат обработени или завършени след това, въздухът поддържа оперативните разходи ниски; за готови електрически компоненти предвидете азот.
Къде се използва лазерно рязана мед
Основната част от търсенето на лазерно рязана мед идва от електрически и топлинни приложения:
Шини и разпределителни връзки — плоска медна шина и лист, изрязани по профил, обикновено с отвори за болтови съединения. Рязането с азот поддържа контактните повърхности без оксиди.
Електрически контакти и клеми — малки профилирани части, където прецизността на фибърния лазер (±0.03 mm при 1500W машината според спецификацията) елиминира втора стъпка на механична обработка.
Заземителни компоненти и компоненти за EMI екраниране — тънък меден лист, рязан в обем.
Панели за топлообменници и студени плочи — където качеството на ръба на среза и контролът на грапавините са важни за последващо спояване или свързване.
Тънката мед е областта, в която фибърните лазери печелят своето при този материал: висока плътност на вложване, без инструменти и бързи промени на програмата между ревизии на детайла.
Кога алтернативен процес има повече смисъл
Лазерното рязане не е автоматично правилният отговор за медта. Обмислете алтернативите в следните ситуации:
Много дебели медни сечения. Над диапазона, който средномощен фибърен лазер може да обработва надеждно, рязането с водна струя няма ограничение за дебелина, наложено от отразяващата способност, и не произвежда зона, засегната от топлина — на цената на по-бавно рязане и по-широк срез.
Прости прави разрези в прътов материал. Лентовият трион или ножицата са по-евтини за разрез и медта често така или иначе ще бъде механично обработена.
Тънки части с високо качество на ръба в обем. За някои медни профили химическото ецване или щамповането превъзхождат лазерното рязане по отношение на състоянието на ръба и цената за част в обем — въпреки че и двете носят разходи за инструменти или настройка, които лазерите избягват.
Екстремен риск от отражение при много тънко фолио. Под определени дебелини отразяващата способност на медта става реален риск за лазерната оптика, ако параметрите се отклонят; фолиото често се обработва по-добре чрез ецване или щанцоване.
Правилният тест е прост: ако вашата мед е приблизително 1–3 mm лист и имате нужда от профилирани части без инструменти, фибърен лазер от клас 1000–1500W е силен избор. Ако работата ви е с дебели пръти или екстремни фолиа, оценете алтернативните процеси заедно с лазера.
Често задавани въпроси
Може ли фибърен лазер да реже мед изобщо, предвид отразяващата ѝ способност?
Да. Съвременните фибърни лазери rutinно режат мед при тънки и средни дебелини. Отразяващата способност е най-висока при студена, полирана повърхност; след като лъчът разтопи повърхността, поглъщането рязко се увеличава. Машините се нуждаят от адекватна плътност на мощността, правилен фокус и защита срещу обратно отражение — поради което капацитетът за мед е много по-нисък от капацитета за стомана при същата мощност, а не нулев.
Колко дебела мед може да реже 1500W фибърен лазер?
Нашата 1500W фибърна лазерна машина за рязане е специфицирана да реже мед до 3 mm, въглеродна стомана до 6 mm и алуминий до 4 mm, с точност ±0.03 mm на маса 1300×2500 mm. Разликата между числата за стомана и мед отразява ниското поглъщане и високата топлопроводимост на медта.
Трябва ли да режа мед с азот или с въздух?
Използвайте азот, когато ръбът на среза трябва да остане ярък и без оксиди — шини, контакти и всичко, свързано електрически. Въздухът е много по-евтин и работи, когато ръбовете ще бъдат почистени или механично обработени след това, но оставя окисляване, подобно на кислородно рязане. Кислородът добавя известна енергия за рязане, но произвежда окислени ръбове при медта.
Означава ли по-високата лазерна мощност пропорционално по-дебела мед?
Не. Капацитетът за мед расте по-бавно от капацитета за стомана с мощността, защото поглъщането, а не суровата мощност, е тясното място. Винаги оценявайте машините по публикуваните им спецификации за мед, вместо да приемате, че числата за стомана се пренасят — и помолете производителя да потвърди конкретната ви дебелина и сплав на медта преди покупка.
Избор на машина с Xinhong CNC
Медта е материалът, при който честната спецификация е най-важна. Ако ни кажете вашия диапазон на дебелина на медта, сплав (C1100, C10100 и т.н.), типичен размер на детайла и дали ръбовете трябва да са без оксиди, ще препоръчаме дали машина от клас 1000W или 1500W е подходяща за вашата работа — или ще ви кажем откровено дали друг процес ви служи по-добре. Изпратете данните за материала и приложението чрез формите за запитване на нашите продуктови страници, за да получите препоръка, основана на спецификациите на машината, а не на маркетингови числа.