

Практическо ръководство за избор на правилната лазерна мощност за рязане на стоманени плочи, с пълна таблица мощност-дебелина, покриваща 500W до 30000W, избор на газ кислород срещу азот и компромиси скорост-качество за производители…
Защо изборът на мощност е важен за вашата машина за лазерно рязане на метал
Изборът на грешна лазерна мощност за вашите стоманени плочи е скъпа грешка. Твърде малка мощност и не можете да пробиете материала – или получавате бавни ръбове, покрити с шлака, които изискват шлайфане. Твърде голяма мощност и сте похарчили повече за машина, която е недостатъчно използвана, с по-високи разходи за електричество и поддръжка за капацитет, от който не се нуждаете.
A машина за лазерно рязане на метал трябва да бъде съобразена с вашия типичен диапазон на дебелина на плочата, вид материал и производствен обем. Shandong Xinhong CNC Technology Co., Ltd. произвежда машини за лазерно рязане с влакнест лазер от 500W до 30000W, което ни дава пряк опит с всяко ниво на мощност и дебелините на стоманени плочи, които всяко от тях обработва. Това ръководство ви превежда през връзката мощност-дебелина, за да можете да направите информирана инвестиция.
Мощност на влакнест лазер спрямо дебелина на стоманена плоча: Пълна таблица
Таблицата по-долу съпоставя всяко ниво на мощност на Xinhong с максималната дебелина на рязане за въглеродна стомана, неръждаема стомана и алуминий. Това са производствени максимуми – не теоретични граници – базирани на реална производителност на рязане с подходящ помощен газ.
| Лазерна мощност | Макс. въглеродна стомана | Макс. неръждаема стомана | Макс. алуминий | Работна площ |
|---|---|---|---|---|
| 500W | 3 mm | 2 mm | 1,5 mm | 1300×900 mm |
| 1000W | 12 mm | 8–10 mm | 5 mm | 3000×1500 / 4000×2000 mm |
| 1500W | 6 mm | 5 mm | 4 mm | 1300×2500 mm |
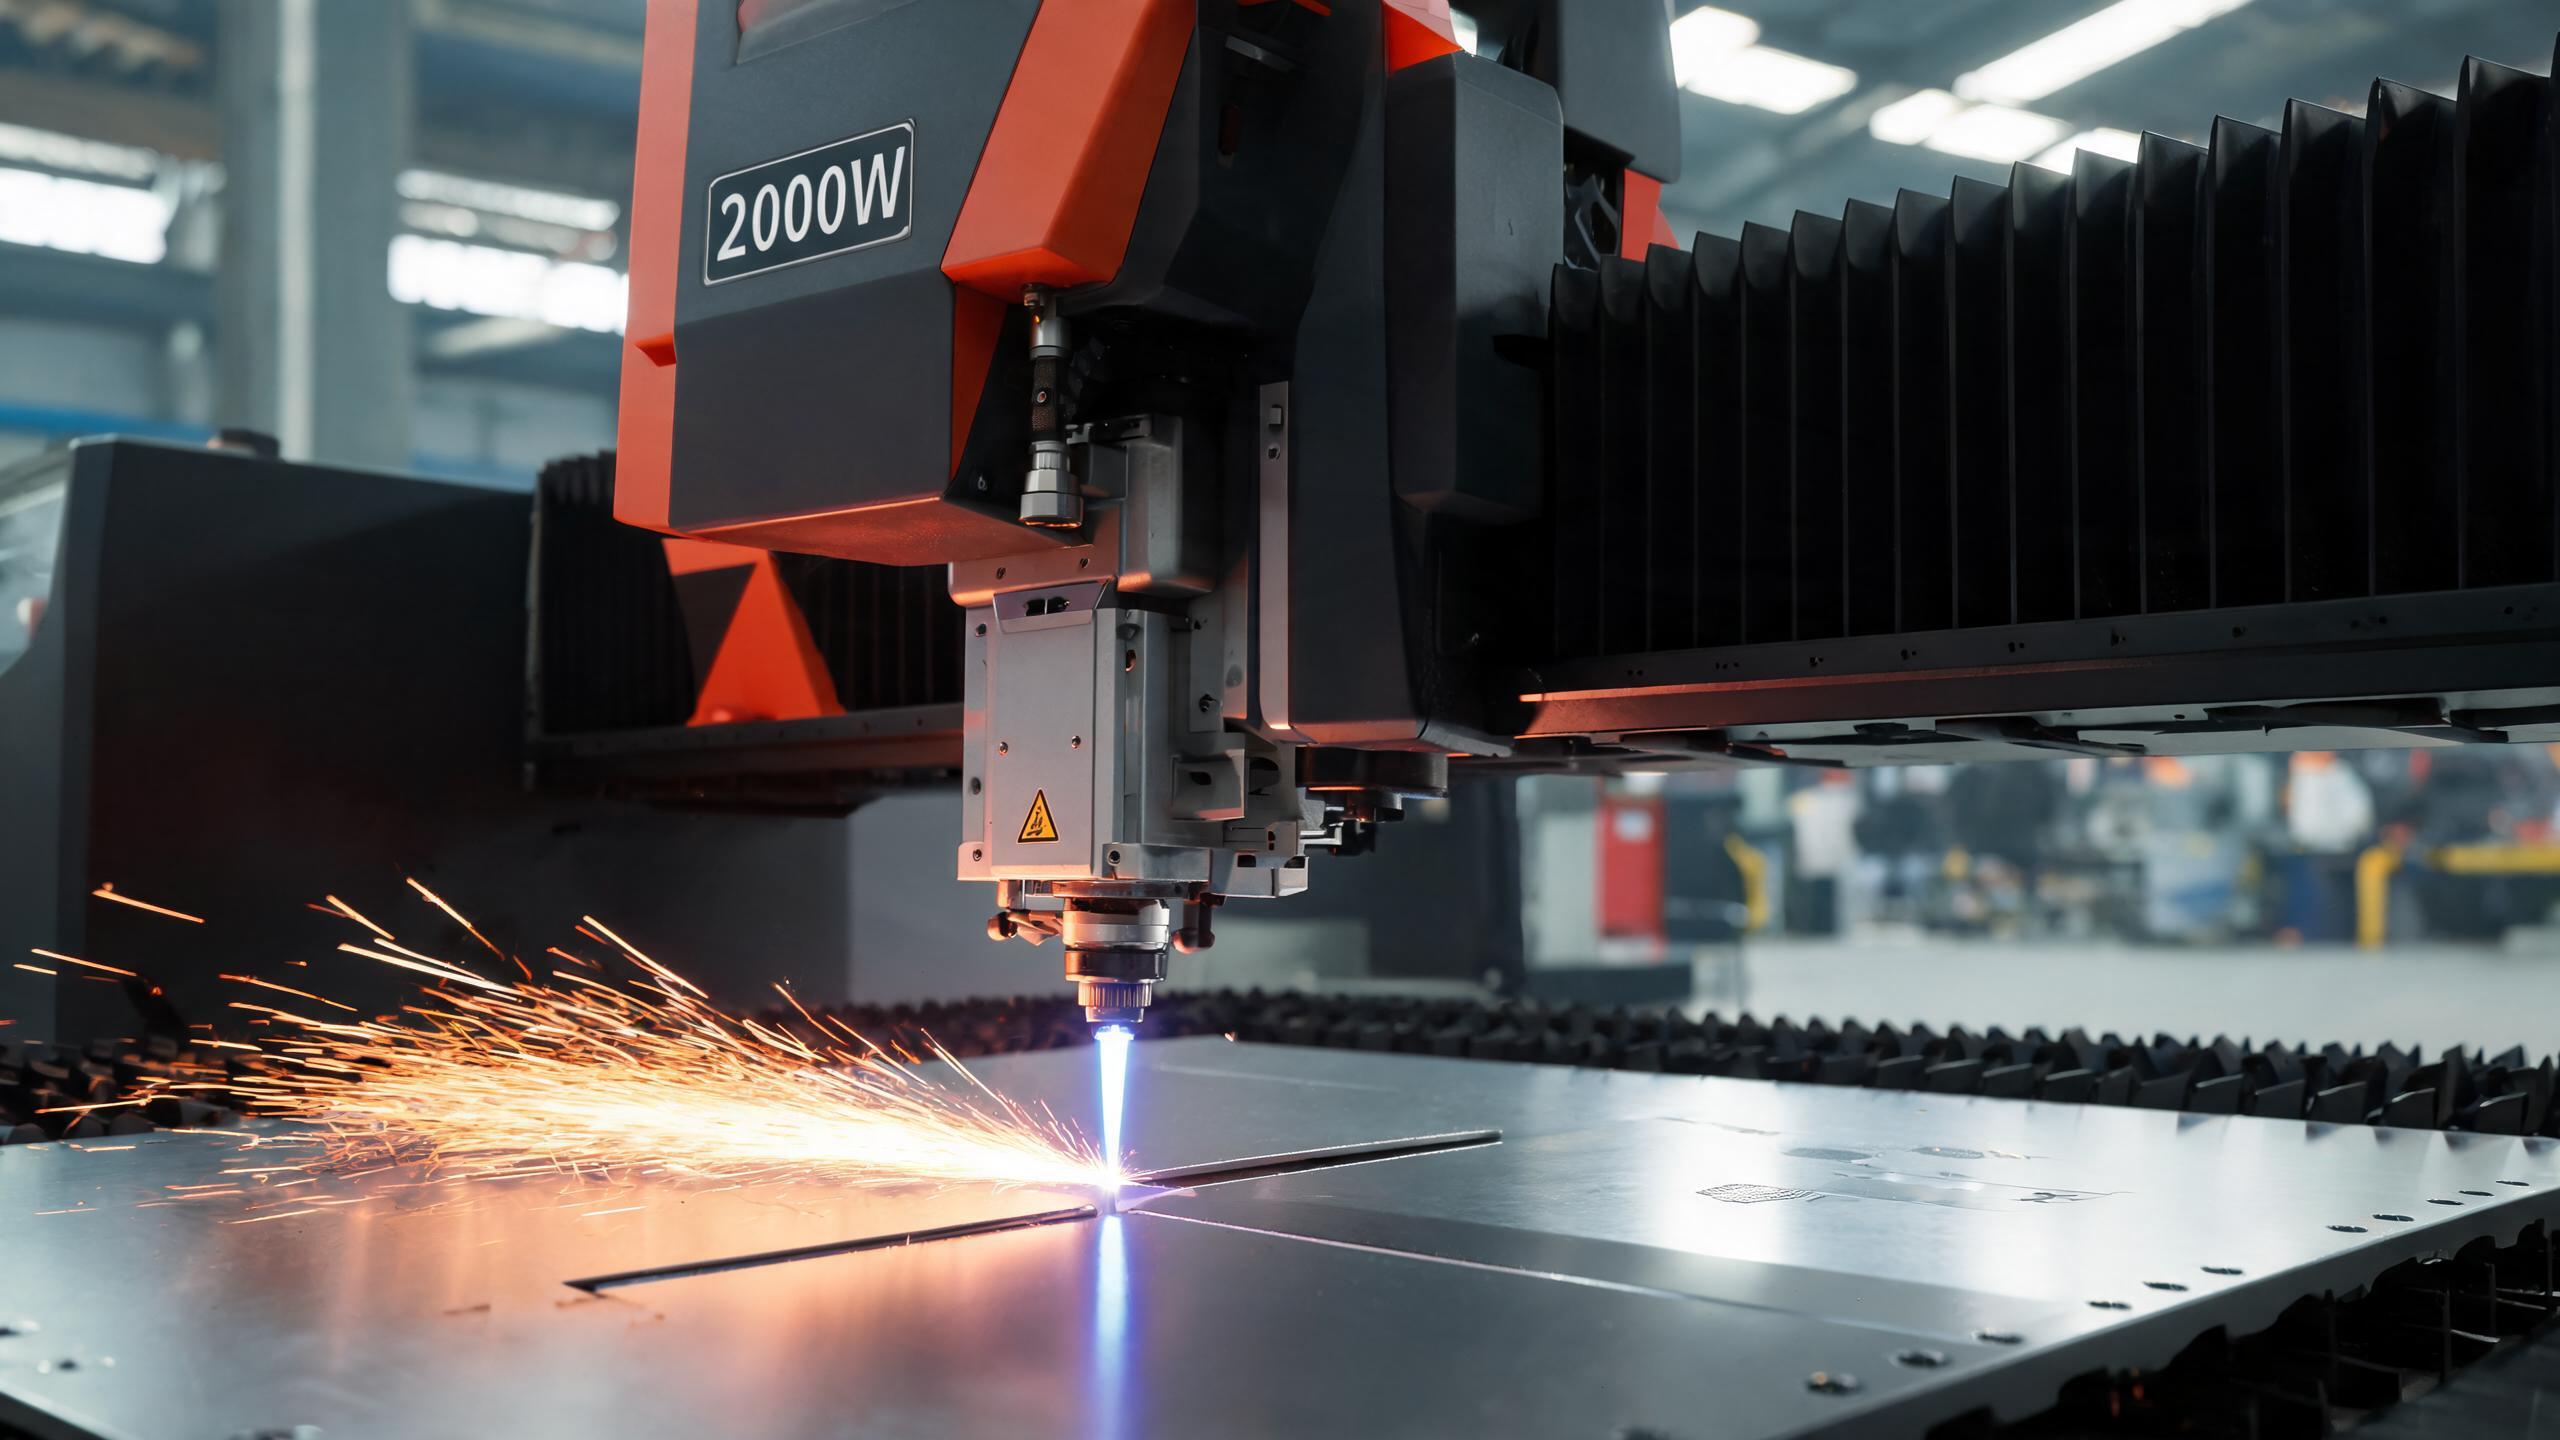
| 2000W | 8 mm | 5 mm | 4 mm | 1500×3000 mm |
| 3000W | 12 mm | 8 mm | 6 mm | 1500×3000 mm |
| 6000W | 20 mm | 12 mm | 10 mm | 2000×4000 mm |
| 12000W | 35 mm | 20 mm | 16 mm | 2000×6000 mm |
| 20000W | 50 mm | 30 mm | 20 mm | 2000×6000 mm |
| 30000W | 70 mm | 40 mm | 30 mm | 2000×6000 mm |
Забележка: Максималната дебелина предполага оптимална скорост на рязане. Производствената скорост на рязане намалява, когато дебелината се приближава до максимума. Алуминият и неръждаемата стомана изискват азотен помощен газ за ръбове без оксиден слой.
Как да четете тази таблица за вашето приложение
Ако вашият цех обработва предимно въглеродна стомана с дебелина 1–3 mm, икономична машина за лазерно рязане с влакнест лазер 500W се справя със задачата при най-ниска инвестиция. За въглеродна стомана 3–8 mm – най-често срещаният диапазон в производството на ламарина – модел 2000W или модел 3000W осигурява най-добрия баланс между капацитет на рязане и оперативни разходи. За конструкционна стомана над 20 mm, моделите 12000W и по-високи влизат в действие.
Кислород срещу азот: Избор на правилния помощен газ
Помощният газ, който използвате, е също толкова важен, колкото и лазерната мощност. Изборът между кислород и азот влияе върху скоростта на рязане, качеството на ръба и оперативните разходи.
| Фактор | Кислород (O₂) | Азот (N₂) |
|---|---|---|
| Най-подходящ за | Въглеродна стомана (дебели плочи) | Неръждаема стомана, алуминий |
| Скорост на рязане | По-бързо (екзотермична реакция добавя топлина) | По-бавно (инертен газ, само срязване на стопилката) |
| Качество на ръба | Оксиден слой върху среза | Светъл, без оксиди, готов за заваряване |
| Разход за газ | По-нисък (изисква се по-ниска чистота) | По-висок (препоръчителна чистота ≥99.9%) |
| Допълнителна обработка | Може да изисква обезмасляване/отстраняване на нагар | Не е необходима – ръбовете са готови за заваряване |
| Типично налягане | 0.5–1.0 MPa | 1.0–2.5 MPa (по-дебелите плочи изискват по-високо) |
За високообемно азотно рязане помислете за PSA азотен генератор за да елиминирате разходите за бутилиран газ – типичен период на изплащане от 6–12 месеца прави това интелигентна инвестиция за съоръжения, които редовно режат неръждаема стомана.
Скорост на рязане срещу качество на среза: Компромисът
По-високата лазерна мощност не означава автоматично по-бързо рязане при всички дебелини. Връзката между скорост и качество е нелинейна:
- Тънка ламарина (1–3 mm): Дори лазер с мощност 500W може да реже със скорост 15–20 m/min. Увеличаването до 3000W дава намаляваща възвръщаемост на скоростта – тясното място се измества към ускорението и ефективността на гнездене.
- Средна плоча (4–12 mm): Тук мощността прави видима разлика. Машина с мощност 3000W реже 8 mm въглеродна стомана приблизително 40–60% по-бързо от машина с мощност 1500W.
- Дебела плоча (20 mm+): Скоростта е ограничена от физиката на отстраняване на стопилката, не само от лазерната мощност. При въглеродна стомана 30 mm+, дори машина с мощност 12000W трябва да забави до 0.5–1.5 m/min, за да поддържа перпендикулярност на ръба и да контролира шлаката.
Реални сценарии за избор на мощност
Сценарий 1: Цех за ламарина (въглеродна стомана 1–6 mm)
Цех, който реже скоби, корпуси и панели от въглеродна стомана с дебелина 1–6 mm, получава най-добра възвръщаемост на инвестицията от машина за лазерно рязане с влакнест лазер 2000W или 3000W. Моделът 3000W се справя с случайни задачи от 8–12 mm, като същевременно поддържа висока скорост върху тънка ламарина. Опцията за обменна маса позволява непрекъснато производствено зареждане.
Сценарий 2: Производител на неръждаема стомана (2–8 mm)
За оборудване за хранително-вкусовата промишленост от неръждаема стомана и декоративни панели, азотното рязане е задължително за светли, без оксиди ръбове. Машина с мощност 3000W с PSA генератор за азот осигурява необходимата скорост и качество на ръба – като същевременно намалява разходите за газ до почти нула след изплащане.
Сценарий 3: Тежка конструкционна стомана (20–70 mm)
Производителите на кораби и тежки машини, обработващи дебели въглеродни стоманени плочи, се нуждаят от машини с мощност от 12000W до 30000W. При тези нива на мощност кислородният помощен газ максимизира скоростта на рязане чрез екзотермично нагряване. Работната зона 2000×6000 mm побира стандартни фабрични плочи без предварително рязане.
Ключови фактори извън мощността при избора на вашата машина за лазерно рязане на метал
- Работна зона: Трябва да побира вашите стандартни размери листове/плочи. Рязането на плоча 2000×6000 mm върху работна маса 1500×3000 mm изисква предварително рязане – което води до загуба на материал и време.
- Точност на позициониране: Машините Xinhong варират от ±0.02 mm (икономичен модел 500W) до ±0.05 mm (модели с висока мощност). Прецизното производство изисква ±0.03 mm или по-добре.
- Марка на лазерния източник: IPG (САЩ) предлага превъзходно качество на лъча; RAYCUS и GW предлагат отлична стойност. И трите осигуряват експлоатационен живот от 35 000–50 000+ часа.
- Контролна система: PLC на Schneider Electric със софтуер за гнездене CypCut гарантира работа в съответствие с CE и ефективно използване на материала.
- Обменна маса: За производствени среди автоматичната совалкова обменна маса може да увеличи производителността с до 40%.
За по-задълбочен поглед върху сравнението на лазерното рязане с влакнест лазер с плазменото, пламъчното и перфорационното рязане, можете също да гледате свързани видеоклипове в YouTube, като потърсите „fiber laser vs plasma cutting comparison“, за да видите демонстрации на рязане в реално време.
Всяка машина за лазерно рязане с влакнест лазер от продуктовата линия на Xinhong е изградена с лазерни източници IPG, RAYCUS или GW, контролни системи Schneider Electric и безопасна конструкция, съответстваща на CE. Сертификатът ISO 9001:2015 покрива целия производствен процес. Свържете се с нас с вашите видове материали, диапазон на дебелина и производствен обем – ние ще препоръчаме оптималното ниво на мощност и конфигурация.
Свързани статии от тази поредица
- Машина за лазерно рязане на метални листове: Пълно ръководство за купувача за 2026 г.
- CNC машина за лазерно рязане с влакнест лазер срещу традиционно рязане: Кое печели?
- CNC лазерен резач с влакнест лазер: Ключови характеристики за тежка стоманена обработка
- 5-те най-добри машини за лазерно рязане с влакнест лазер за неръждаема стомана през 2026 г.
Връзки към свързани статии ще бъдат добавени, след като всички статии от поредицата бъдат публикувани.