
Kobber er det mest krævende almindelige metal til laserskæring, fordi det reflekterer infrarødt lys og leder varme hurtigt væk fra skærezonen. Denne artikel forklarer fysikken bag disse udfordringer, hvilke tykkelser der er realistiske på mellemklasse-fiberlasere med verificerede Xinhong-maskindata, hvordan valget af hjælpegas påvirker snittet, og hvornår vandskæring, plasma eller saks giver mere mening.
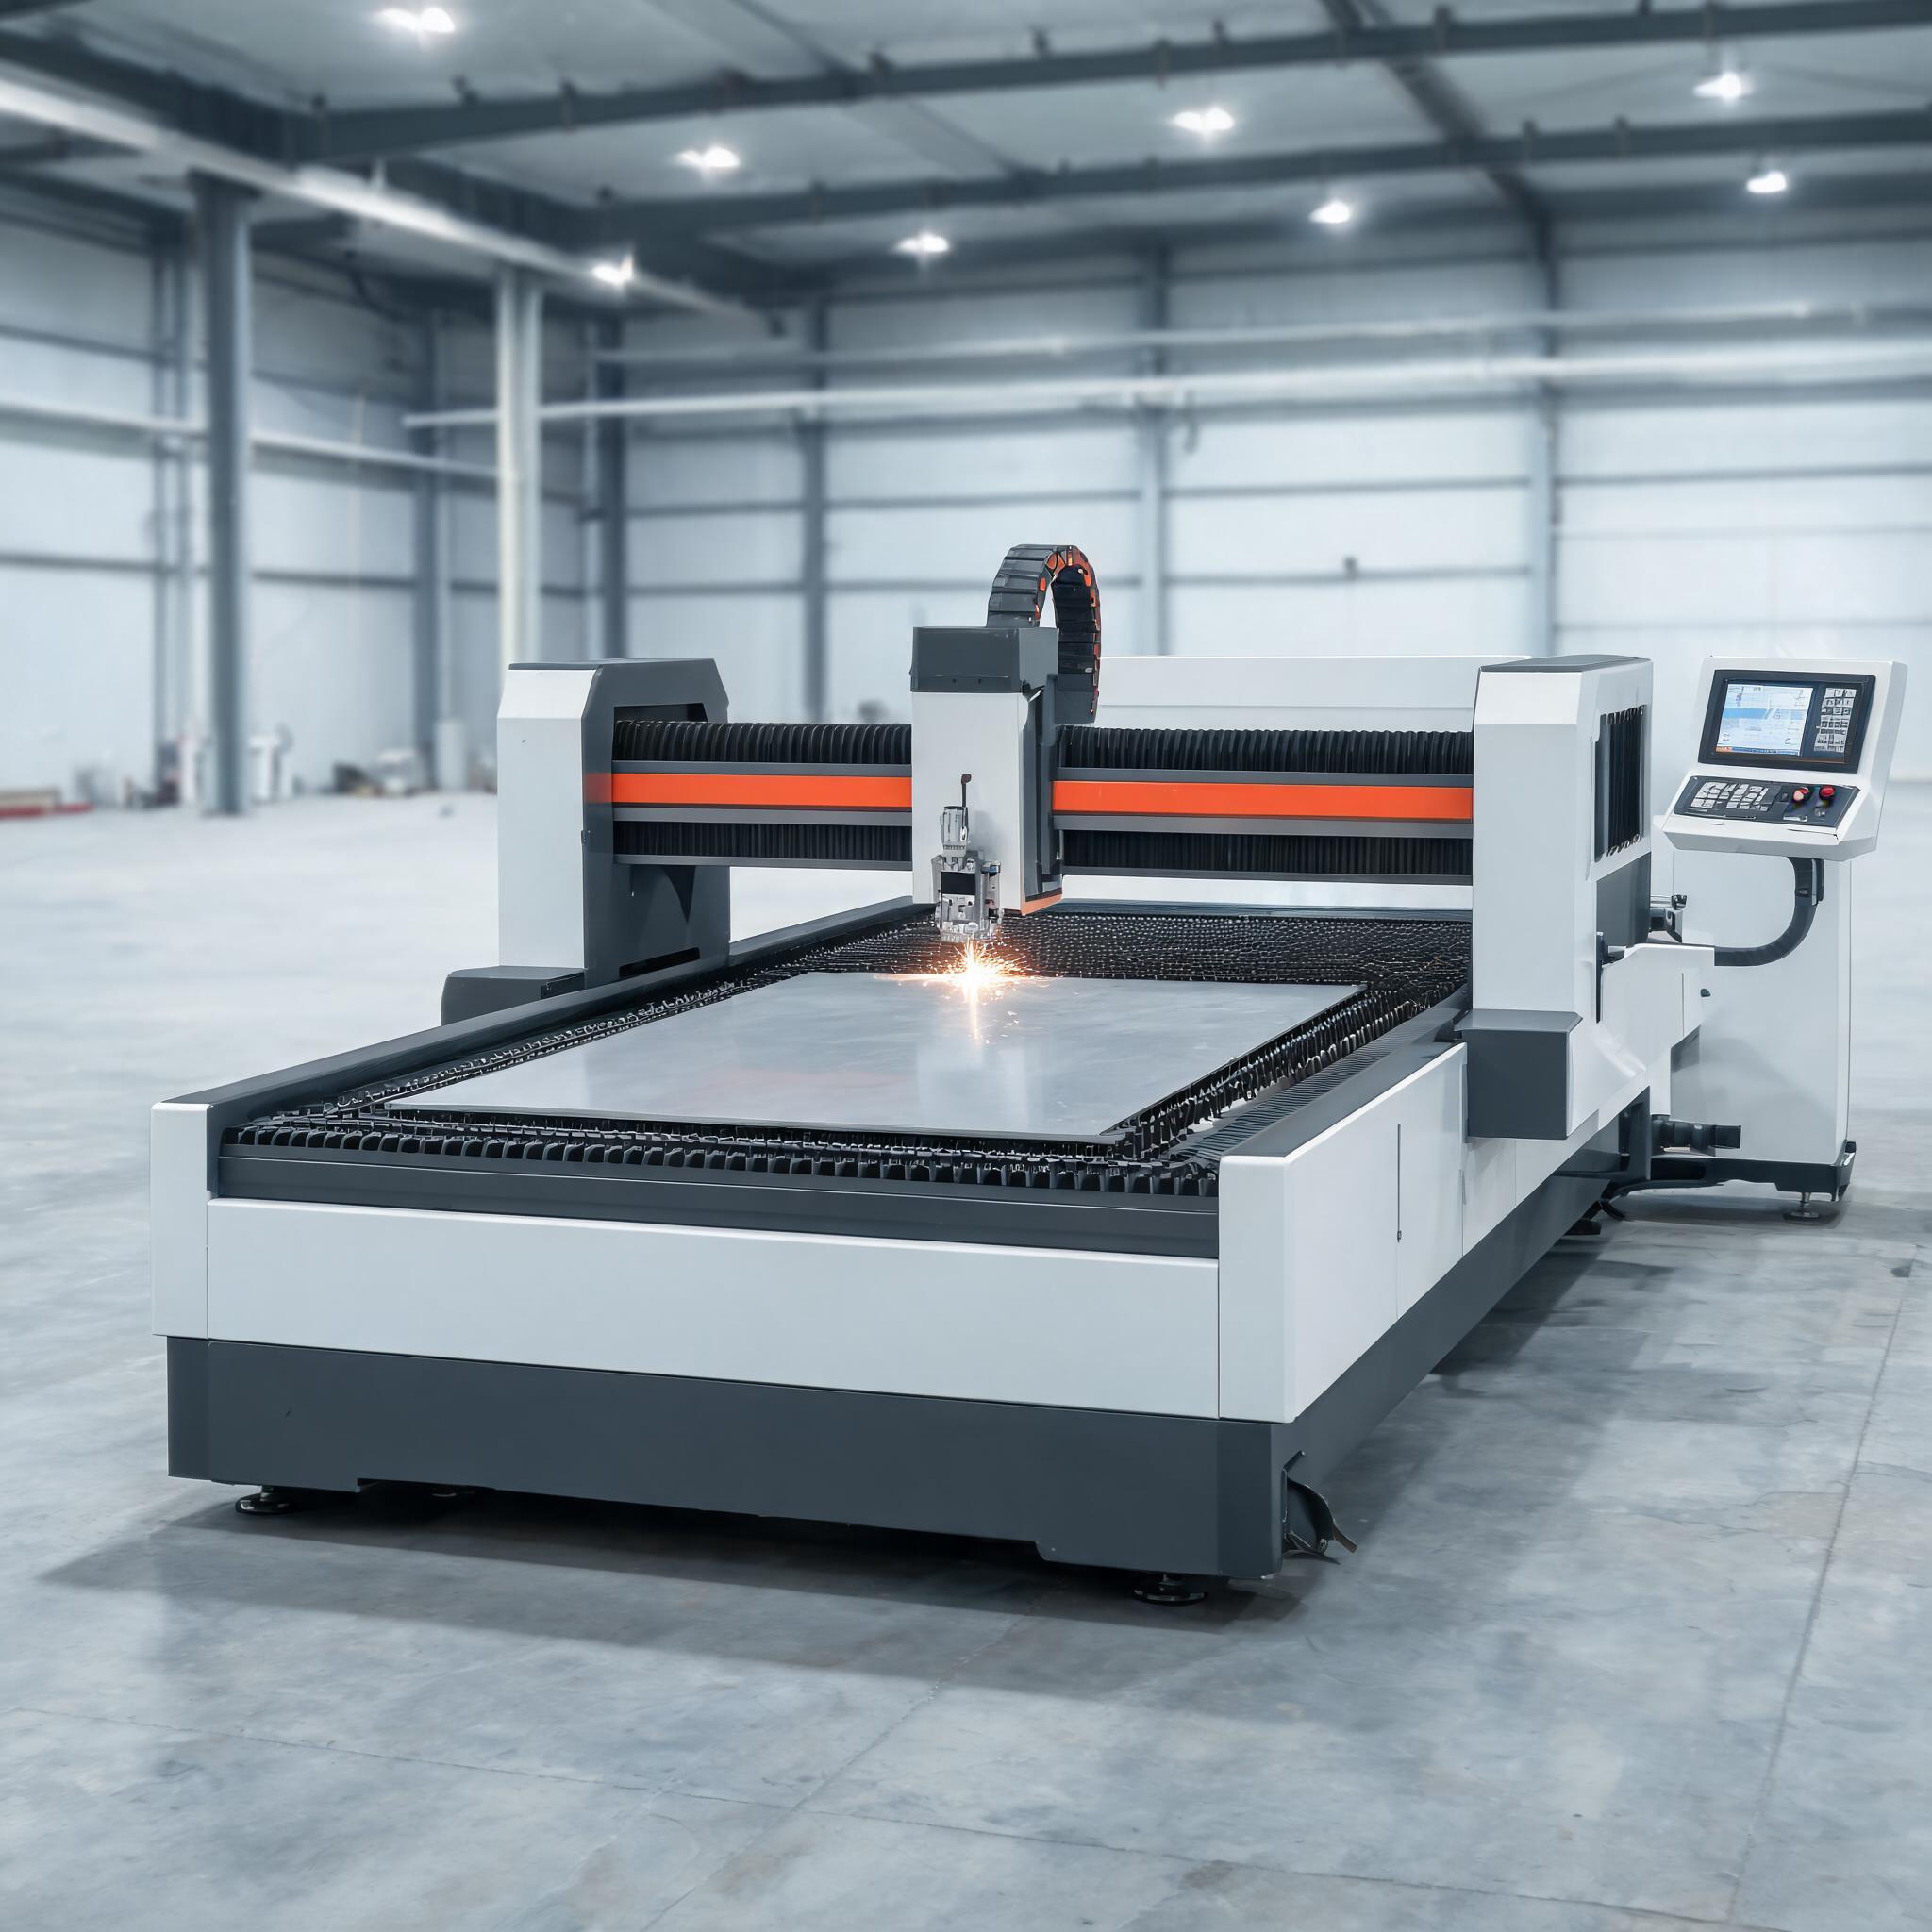
Kobber dukker konstant op i tilbudsanmodninger — samleskinner, elektriske kontakter, dele til varmevekslere, jordforbindelseskomponenter — og det er samtidig det materiale, der volder flere laserbrugere problemer end noget andet. De samme egenskaber, der gør kobber værdifuldt i elektrisk arbejde, gør det vanskeligt at skære med lys. Denne artikel forklarer hvorfor, hvilke tykkelser der er realistiske på mellemklasse-fiberlasere, hvordan valg af hjælpegas ændrer resultatet, og hvornår en anden skæreproces er det bedre valg.
Hvorfor kobber er det sværeste almindelige metal at laserskære
To fysiske egenskaber arbejder imod laseren på samme tid.
Høj reflektivitet ved laserens bølgelængde
Fiberlasere udsender lys ved en bølgelængde på ca. 1 mikrometer (nær-infrarød). Kobber er et af de mest reflekterende metaller ved denne bølgelængde — en stor del af den indkommende stråle reflekteres fra overfladen i stedet for at blive absorberet. Indtil overfladen varmes op og begynder at smelte, overfører strålen kun lidt energi til materialet. Når smeltningen først starter, forbedres absorptionen, men at nå dertil kræver meget højere effekttæthed, end det gør for stål.
Reflekteret lys er ikke kun et effektivitetsproblem. På dårligt konfigurerede maskiner kan tilbagereflekteret energi rejse tilbage gennem fiberen ind i kilden. Moderne fiberlaserkilder har beskyttelse mod tilbagerefleksion, men procesopsætningen er stadig vigtig: korrekt fokusposition, ren overflade og tilstrækkelig effekttæthed reducerer alle den mængde energi, pladen sender tilbage mod optikken.
Høj varmeledningsevne
Kobber leder varme flere gange hurtigere end kulstofstål. Den energi, strålen faktisk afsætter, spredes næsten øjeblikkeligt væk fra skærezonen, så metallet modstår at nå smeltetemperaturen lokalt. I praksis betyder det, at skærezonen har brug for vedvarende høj energitæthed, og tynd kobber kan opføre sig uforudsigeligt, hvis parametrene er marginale — snittet kan starte og derefter miste momentum, når varmen drænes ud i den omgivende plade.
Kombinationen af lav absorption og højt varmetab er grunden til, at en fiberlaser, der nemt klarer 6 mm kulstofstål, har en langt lavere kobberkapacitet. Det er en egenskab ved materialet, ikke en fejl ved maskinen, og enhver leverandør, der lover aggressive kobbertykkelser på beskeden effekt, fortjener at blive undersøgt nærmere. For en dybere gennemgang af samme mekanisme på aluminium — det andet stærkt reflekterende ikke-jernholdige metal — se vores artikel om skæring af aluminium og kobber med fiberlaser: reflektivitet og tykkelsesgrænser.
Realistisk kobbertykkelse efter maskineffekt
Fordi kobberkapacitet ikke skalerer på samme måde som stålkapacitet, er den ærlige måde at vurdere en maskine at se på, hvad producenten faktisk angiver for kobber — ikke på den officielle wattangivelse. Hvis du vil have det bredere billede af, hvordan lasereffekt omsættes til pladetykkelse og maskinkonfiguration i hele sortimentet, dækker vores købsguide til højeffekt-fiberlaserskæremaskiner hele effektstigen. Her er, hvad vores egne maskiner er specificeret til.
| Maskine | Kobberkapacitet | Andre angivne specifikationer |
| 1500W fiberlaserskæremaskine | Kobber op til 3 mm | Kulstofstål op til 6 mm, aluminium op til 4 mm, nøjagtighed ±0,03 mm, bord 1300×2500 mm, vandkølet, CE/RoHS |
| 1000W storformat-fiberlaserskæremaskine | Kobber er nævnt blandt understøttede materialer i materialebåndet 1–12 mm (rustfrit stål, kulstofstål, kobber, titan) | Bord på 3000×1500 mm eller 4000×2000 mm |
To punkter, der er værd at læse grundigt:
Den 1500W fiberlaserskæremaskine har en defineret kobbergrænse på 3 mm. Det tal afspejler allerede kobbers vanskelighed — den samme maskine skærer 6 mm kulstofstål, det dobbelte af dens kobberkapacitet. Hvis dit kobberarbejde mest er plade og pladeemner på 1–3 mm, dækker denne maskinklasse det med margin.
Den 1000W storformat-fiberlaserskæremaskine specifikationen nævner kobber blandt de materialer, den understøtter inden for båndet 1–12 mm, sammen med rustfrit stål, kulstofstål og titan. For tykkere kobbersektioner er den praktiske tilgang at bekræfte din specifikke tykkelse og legering med leverandøren, før du forpligter dig, fordi opnåelig kobbertykkelse ved en given effekt afhænger af legering, overfladefinish og parameterudvikling — ikke af watt alene.
Bemærk, hvad vi ikke påstår: vores maskiner i 20kW- og 30kW-klassen angiver aluminium i deres specifikationer, men offentliggør ikke kobberskæretal. Antag aldrig, at en høj effektklassificering oversættes til tyk-kobber-kapacitet; bed om de kobberspecifikke data.
Valg af hjælpegas til kobber
Hjælpegassen har tre opgaver: den blæser smeltet materiale ud af skærespalten, den beskytter optikken, og — afhængigt af gassen — tilfører eller fjerner den varme fra reaktionen.
Kvælstof (inert skæring)
Kvælstof reagerer ikke med kobber, så skæringen er en ren smelte-og-blæs-proces. Skærekanten forbliver blank og fri for oxid, hvilket er vigtigt for elektriske samleskinner og kontaktoverflader, hvor oxidlag øger modstanden ved samlinger. Ulemperne: kvælstof kræver højere tryk og højere effekttæthed for at presse smelten ud, så det forbruger mere gas og reducerer på en given maskine den maksimale tykkelse sammenlignet med ilt. Til det meste kobberarbejde i elektrisk kvalitet er kvælstof standardvalget.
Ilt
Ilt reagerer eksotermt med mange metaller og tilfører varme til snittet, hvilket hjælper gennemtrængningen. Med kobber er fordelen mindre end med stål — kobber oxiderer, og oxidlaget ændrer absorptionen, men reaktionen er mindre kraftig end jern-ilt-forbrændingen i kulstofstål. Ilt-skårne kobberkanter kommer ud oxiderede og kræver typisk rengøring før elektrisk brug. Det kan være en brugbar mulighed, hvor kantkvalitet er sekundær, og hastighed er vigtig, men verificér resultatet på din legering og tykkelse, før du standardiserer på det.
Trykluft
Luft er ca. 21 % ilt, så det opfører sig som et mildt iltsnit til en brøkdel af gasomkostningen. Kantoxidationen er sammenlignelig med eller værre end ved ilt. For værksteder med lejlighedsvis kobberarbejde, hvor kanterne efterfølgende skal bearbejdes eller efterbehandles, holder luft driftsomkostningerne nede; til færdige elektriske komponenter bør du budgettere med kvælstof.
Hvor laserskåret kobber anvendes
Størstedelen af efterspørgslen efter laserskåret kobber kommer fra elektriske og termiske anvendelser:
Samleskinner og fordelingsled — flad kobberstang og plade skåret til profil, normalt med hulmønstre til boltede forbindelser. Kvælstofskæring holder kontaktoverfladerne oxidfri.
Elektriske kontakter og terminaler — små profilerede dele, hvor fiberlaserens præcision (±0,03 mm på 1500W-maskinen som angivet) eliminerer et sekundært bearbejdningstrin.
Jordforbindelses- og EMI-afskærmningskomponenter — tynd kobberplade skåret i volumen.
Varmeveksler- og kølepladepaneler — hvor skærekantens kvalitet og gradkontrol er vigtig for senere lodning eller limning.
Tynd kobber er, hvor fiberlasere tjener deres værd på dette materiale: høj redeeffektivitet, ingen værktøj og hurtige programskift mellem delrevisioner.
Hvornår en alternativ proces giver mere mening
Laserskæring er ikke automatisk det rigtige svar for kobber. Overvej alternativerne i disse situationer:
Meget tykke kobbersektioner. Over det område, en mellemklasse-fiberlaser kan håndtere pålideligt, har vandskæring ingen tykkelsesgrænse pålagt af reflektivitet og producerer ingen varmepåvirket zone — på bekostning af langsommere skæring og en bredere skærespalte.
Enkle lige snit i stangmateriale. En båndsav eller saks er billigere pr. snit, og kobberet skal ofte alligevel bearbejdes.
Tynde dele med høj kantkvalitet i volumen. For nogle kobberprofiler slår kemisk ætsning eller stansning laserskæring på kanttilstand og pris pr. del i volumen — men begge har værktøjs- eller opsætningsomkostninger, som lasere undgår.
Ekstrem reflektivitetsrisiko på meget tynd folie. Under visse tykkelser bliver kobbers reflektivitet en reel risiko for laseroptikken, hvis parametrene driver; folier håndteres ofte bedre ved ætsning eller dybdetræk.
Den rigtige test er ligetil: Hvis dit kobber er ca. 1–3 mm plade, og du har brug for profilerede dele uden værktøj, passer en fiberlaser i 1000–1500W-klassen godt. Hvis dit arbejde er tyk stang eller folieekstremer, bør du prissætte de alternative processer sammen med laseren.
Ofte stillede spørgsmål
Kan en fiberlaser overhovedet skære kobber på grund af reflektiviteten?
Ja. Moderne fiberlasere skærer rutinemæssigt kobber i tynde og mellemtykke mål. Reflektiviteten er højest på en kold, poleret overflade; når strålen smelter overfladen, stiger absorptionen kraftigt. Maskinerne har brug for tilstrækkelig effekttæthed, korrekt fokus og beskyttelse mod tilbagerefleksion — hvilket er grunden til, at kobberkapaciteten er meget lavere end stålkapaciteten ved samme watt, ikke nul.
Hvor tykt kan en 1500W fiberlaser skære kobber?
Vores 1500W fiberlaserskæremaskine er specificeret til at skære kobber op til 3 mm, kulstofstål op til 6 mm og aluminium op til 4 mm med en nøjagtighed på ±0,03 mm på et bord på 1300×2500 mm. Forskellen mellem stål- og kobbertallene afspejler kobbers lave absorption og høje varmeledningsevne.
Skal jeg skære kobber med kvælstof eller luft?
Brug kvælstof, når skærekanten skal forblive blank og oxidfri — samleskinner, kontakter og alt, der samles elektrisk. Luft er langt billigere og fungerer, når kanterne skal renses eller bearbejdes bagefter, men det efterlader oxidation svarende til et iltsnit. Ilt tilfører noget skæreenergi, men producerer oxiderede kanter på kobber.
Betyder højere lasereffekt proportionalt tykkere kobber?
Nej. Kobberkapaciteten vokser langsommere end stålkapaciteten med effekten, fordi absorption, ikke rå watt, er flaskehalsen. Vurder altid maskiner på deres offentliggjorte kobberspecifikationer i stedet for at antage, at ståltallene overføres — og bed producenten bekræfte din specifikke kobbertykkelse og legering før køb.
Vælg din maskine med Xinhong CNC
Kobber er det materiale, hvor ærlig specifikation betyder mest. Hvis du fortæller os dit kobbertykkelsesområde, legering (C1100, C10100 osv.), typisk delstørrelse og om kanterne skal være oxidfri, anbefaler vi, om en maskine i 1000W- eller 1500W-klassen passer til dit arbejde — eller siger ærligt til, hvis en anden proces tjener dig bedre. Indsend dine materiale- og anvendelsesoplysninger via forespørgselsformularerne på vores produktsider for at få en anbefaling baseret på maskinspecifikationerne, ikke marketingtal.