

En praktisk guide til at vælge den rigtige lasereffekt til stålpladeskæring, med et komplet effekt-til-tykkelse-diagram, der dækker 500W til 30000W, valg af ilt vs. nitrogen gas og hastighed-kvalitet-afvejninger for fabrikanter…
Hvorfor effektvalg betyder noget for din lasermetalskæremaskine
At vælge den forkerte lasereffekt til dine stålplader er en dyr fejl. For lidt effekt, og du kan ikke skære igennem materialet – eller du får langsomme, grathærdede kanter, der kræver slibning. For meget effekt, og du har brugt for mange penge på en maskine, der er underudnyttet, med højere el- og vedligeholdelsesomkostninger for kapacitet, du ikke har brug for.
En lasermetalskæremaskine skal matches til dit typiske pladetykkelsesområde, materialetype og produktionsvolumen. Shandong Xinhong CNC Technology Co., Ltd. fremstiller fiberlaserskæremaskiner fra 500W til 30000W, hvilket giver os direkte erfaring med hvert effekttrin og de stålpladetykkelser, hver enkelt håndterer. Denne guide gennemgår forholdet mellem effekt og tykkelse, så du kan træffe en informeret investering.
Fiberlasereffekt vs. stålpladetykkelse: Det komplette diagram
Tabellen nedenfor viser hvert Xinhong-lasereffektniveau og dets maksimale skæretykkelse for kulstofstål, rustfrit stål og aluminium. Disse er produktionsvurderede maksimumsværdier – ikke teoretiske grænser – baseret på faktisk skæreydelse med passende hjælpegas.
| Lasereffekt | Maks. kulstofstål | Maks. rustfrit stål | Maks. aluminium | Arbejdsområde |
|---|---|---|---|---|
| 500W | 3 mm | 2 mm | 1,5 mm | 1300×900 mm |
| 1000W | 12 mm | 8–10 mm | 5 mm | 3000×1500 / 4000×2000 mm |
| 1500W | 6 mm | 5 mm | 4 mm | 1300×2500 mm |
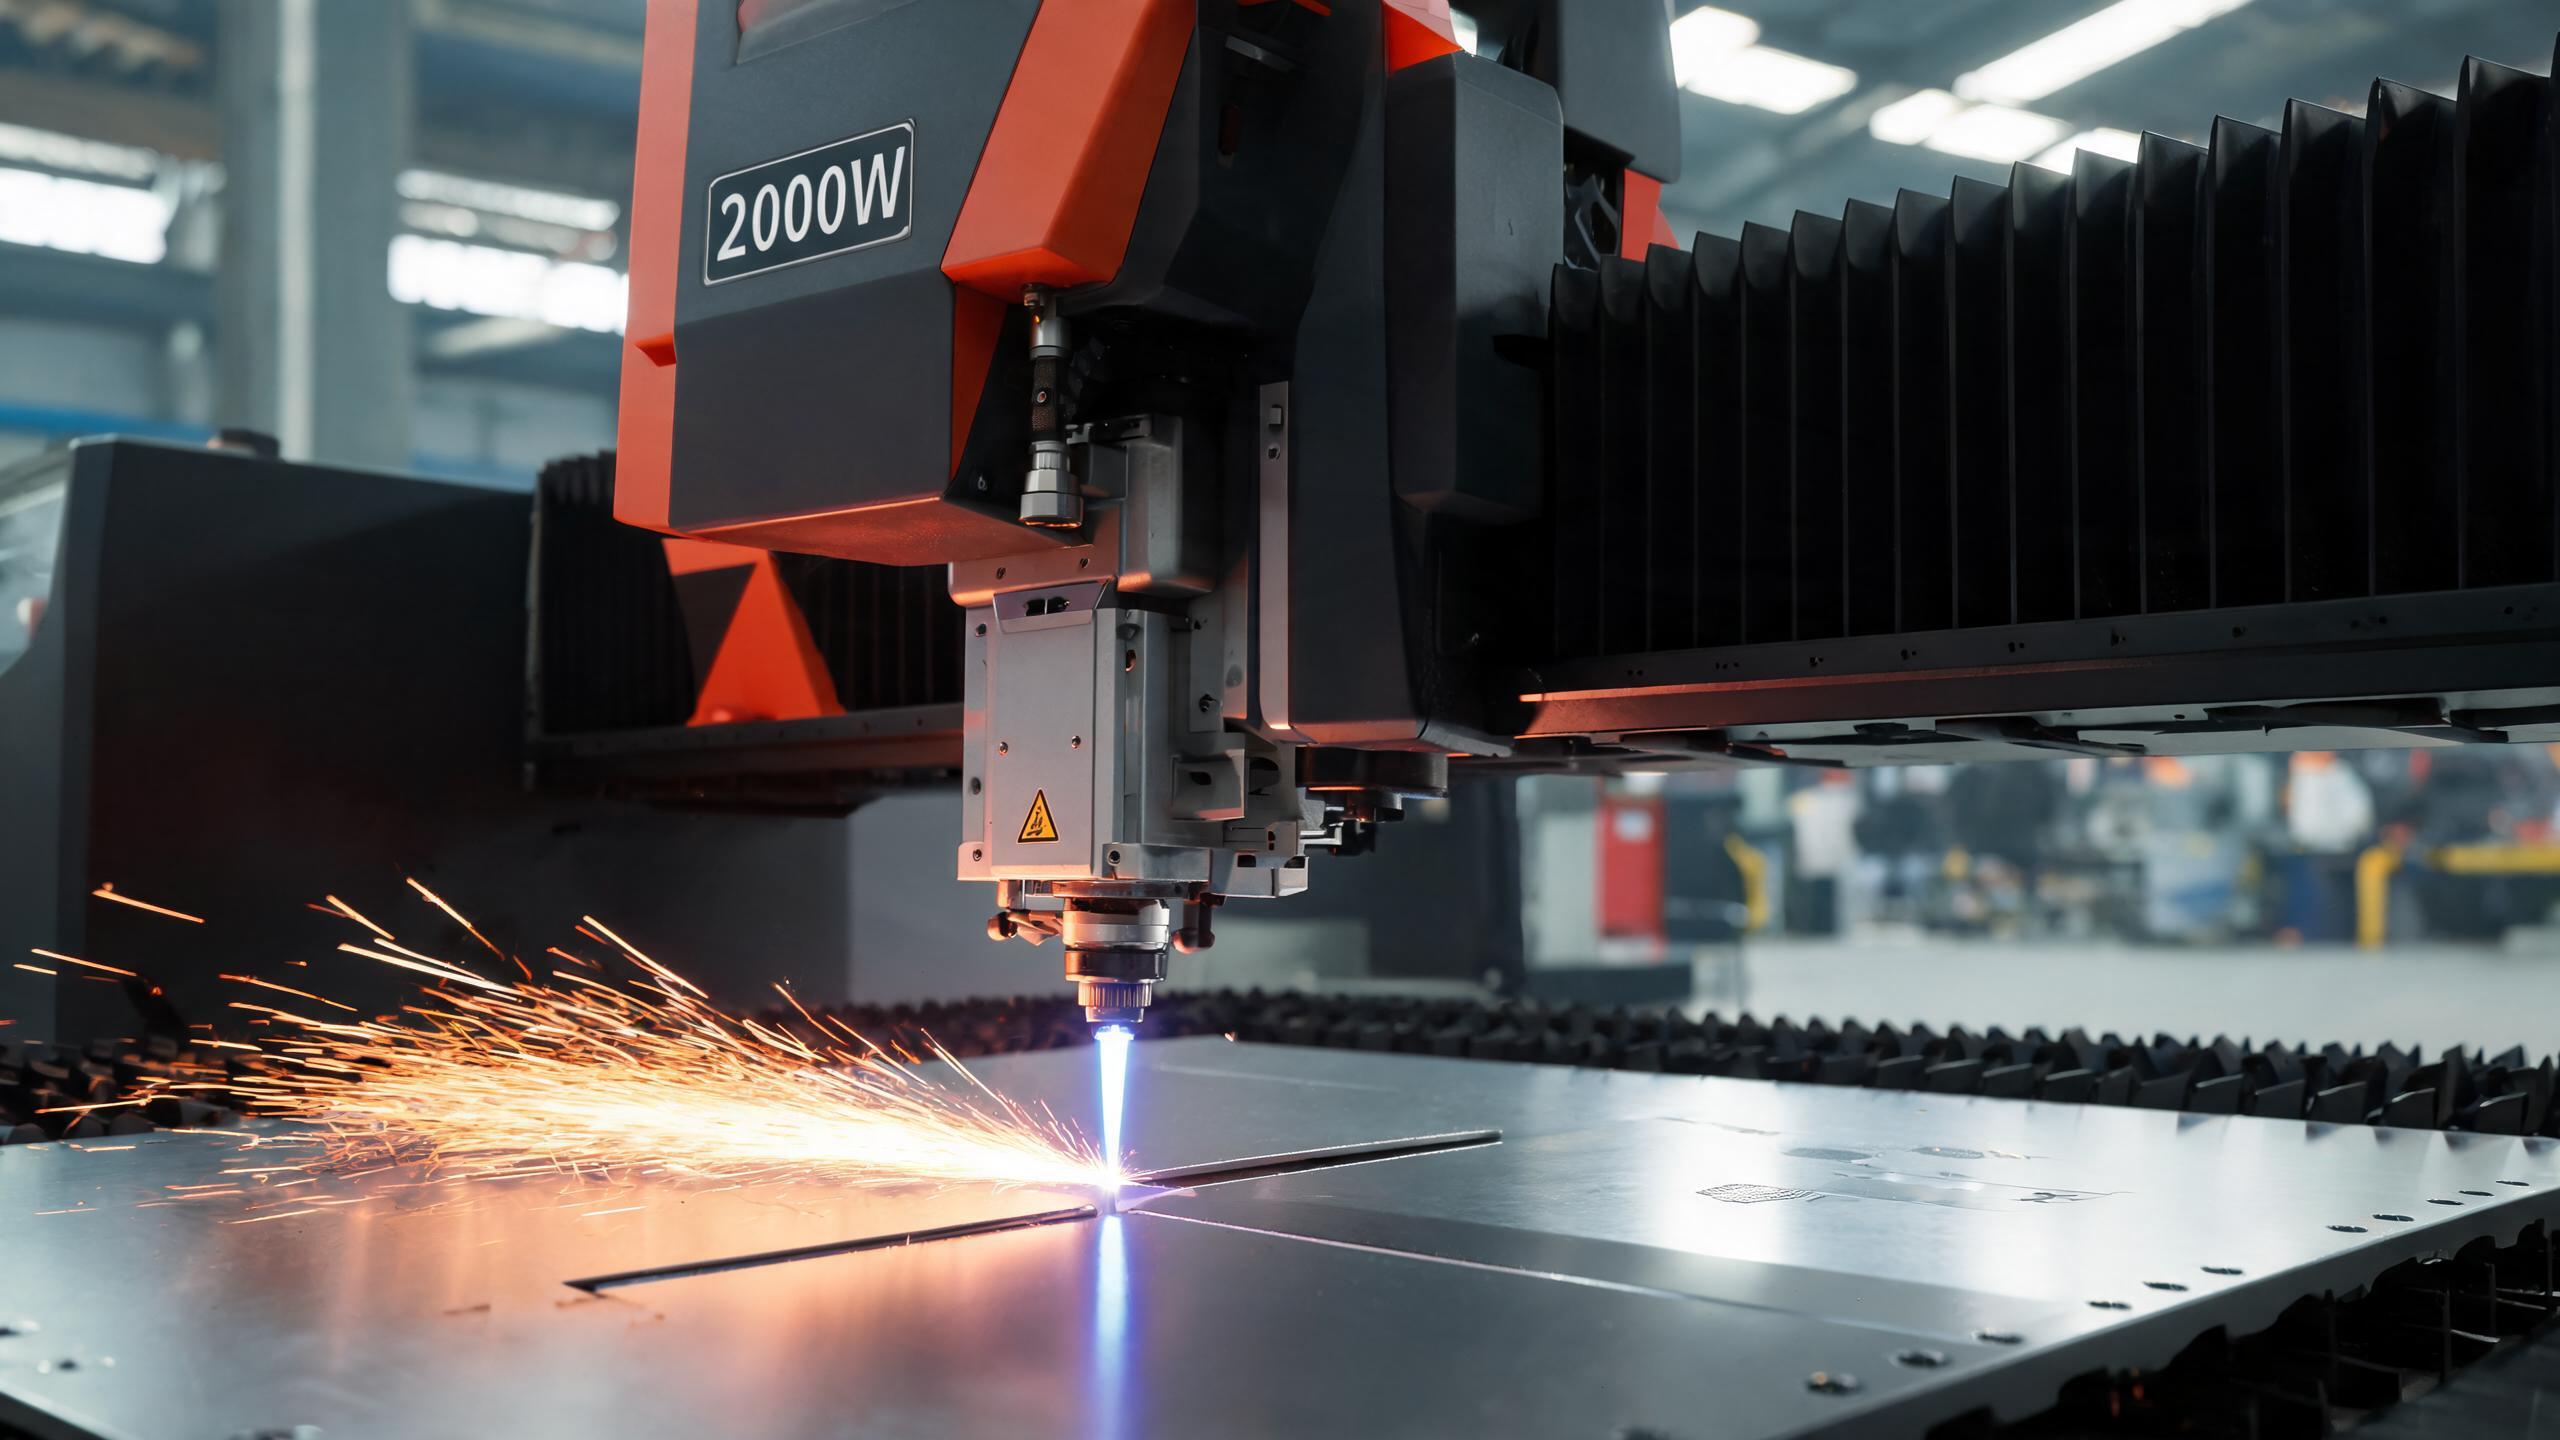
| 2000W | 8 mm | 5 mm | 4 mm | 1500×3000 mm |
| 3000W | 12 mm | 8 mm | 6 mm | 1500×3000 mm |
| 6000W | 20 mm | 12 mm | 10 mm | 2000×4000 mm |
| 12000W | 35 mm | 20 mm | 16 mm | 2000×6000 mm |
| 20000W | 50 mm | 30 mm | 20 mm | 2000×6000 mm |
| 30000W | 70 mm | 40 mm | 30 mm | 2000×6000 mm |
Bemærk: Maksimal tykkelse forudsætter optimal skærehastighed. Produktionsskærehastigheden falder, når tykkelsen nærmer sig maksimum. Aluminium og rustfrit stål kræver nitrogen som hjælpegas for oxidfrie kanter.
Sådan læser du dette diagram til din applikation
Hvis dit værksted primært forarbejder 1–3 mm kulstofstålplade, kan en 500W økonomisk fiberlaserskæremaskine klare opgaven til den laveste investering. For 3–8 mm kulstofstål – det mest almindelige område for pladeforarbejdning – giver en 2000W-model eller 3000W-model den bedste balance mellem skærekapacitet og driftsomkostninger. For konstruktionsstål over 20 mm kommer 12000W og højere modeller ind i billedet.
Ilt vs. nitrogen: Valg af den rigtige hjælpegas
Den hjælpegas, du bruger, er lige så vigtig som lasereffekten. Valget mellem ilt og nitrogen påvirker skærehastighed, kantkvalitet og driftsomkostninger.
| Faktor | Ilt (O₂) | Nitrogen (N₂) |
|---|---|---|
| Bedst til | Kulstofstål (tykke plader) | Rustfrit stål, aluminium |
| Skærehastighed | Hurtigere (eksoterm reaktion tilføjer varme) | Langsommere (inert gas, kun smelteskæring) |
| Kantkvalitet | Oxidlag på skærekanten | Blank, oxidfri, klar til svejsning |
| Gasomkostning | Lavere (lavere renhedskrav) | Højere (≥99,9% renhed anbefales) |
| Efterbehandling | Kan kræve af fedtning/afkalkning | Ingen – kanterne er svejseklare |
| Typisk tryk | 0,5–1,0 MPa | 1,0–2,5 MPa (tykkere plader kræver højere) |
Til nitrogen-skæring i store mængder bør du overveje en on-site PSA-nitrogengenerator for at eliminere flaskegasomkostninger – en typisk tilbagebetalingstid på 6–12 måneder gør dette til en smart investering for faciliteter, der regelmæssigt skærer rustfrit stål.
Skærehastighed vs. skærekvalitet: Afvejningen
Højere lasereffekt betyder ikke automatisk hurtigere skæring ved alle tykkelser. Forholdet mellem hastighed og kvalitet er ikke-lineært:
- Tynd plade (1–3 mm): Selv en 500W-laser kan skære med 15–20 m/min. At øge til 3000W giver aftagende hastighedsfordele – flaskehalsen flytter sig til acceleration og nestningseffektivitet.
- Medium plade (4–12 mm): Det er her, effekten gør en synlig forskel. En 3000W-maskine skærer 8 mm kulstofstål cirka 40–60% hurtigere end en 1500W-maskine.
- Tyk plade (20 mm+): Hastigheden er begrænset af fysikken bag smeltefjernelse, ikke kun lasereffekten. Ved 30 mm+ kulstofstål skal selv en 12000W-maskine sænke farten til 0,5–1,5 m/min for at opretholde kantperpendicularitet og kontrollere grater.
Realistiske scenarier for effektvalg
Scenarie 1: Pladebearbejdningsvirksomhed (1–6 mm kulstofstål)
En virksomhed, der skærer beslag, kabinetter og paneler i 1–6 mm kulstofstål, får det bedste afkast fra en 2000W- eller 3000W-fiberlaserskæremaskine. 3000W-modellen håndterer lejlighedsvise 8–12 mm-opgaver, mens den opretholder høj hastighed på tynde plader. Muligheden for udvekslingsbord muliggør kontinuerlig produktionsbelastning.
Scenarie 2: Rustfrit stål-fabrikant (2–8 mm)
For rustfrit stål udstyr til fødevareindustrien og dekorative paneler er nitrogensskæring obligatorisk for blanke, oxidfrie kanter. En 3000W-maskine med en PSA-nitrogengenerator leverer den hastighed og kantkvalitet, der kræves – samtidig med at gasomkostningerne reduceres til næsten nul efter tilbagebetaling.
Scenarie 3: Tungt konstruktionsstål (20–70 mm)
Skibsbygning og producenter af tunge maskiner, der forarbejder tykke kulstofstålplader, har brug for maskiner fra 12000W til 30000W. Ved disse effektniveauer maksimerer ilt som hjælpegas skærehastigheden gennem eksoterm opvarmning. Arbejdsområdet på 2000×6000 mm rummer standardværksplader uden forudgående skæring.
Nøglefaktorer ud over effekt, når du vælger din lasermetalskæremaskine
- Arbejdsområde: Skal kunne rumme dine standardplader/-plader. At skære en 2000×6000 mm plade på et 1500×3000 mm bord kræver forudgående skæring – hvilket spilder materiale og tid.
- Positioneringsnøjagtighed: Xinhong-maskiner spænder fra ±0,02 mm (500W økonomi) til ±0,05 mm (højeffektmodeller). Præcisionsfremstilling kræver ±0,03 mm eller bedre.
- Laserkilde-mærke: IPG (USA) tilbyder fremragende strålekvalitet; RAYCUS og GW leverer fremragende værdi. Alle tre har en levetid på 35.000–50.000+ timer.
- Styresystem: Schneider Electric PLC med CypCut-nestningssoftware sikrer CE-kompatibel drift og effektiv materialeudnyttelse.
- Udvekslingsbord: Til produktionsmiljøer kan et automatisk skiftebord øge gennemstrømningen med op til 40%.
For et dybere indblik i, hvordan fiberlaserskæring sammenlignes med plasma-, flammeskæring og hulstansning, kan du også se relaterede videoer på YouTube ved at søge efter ”fiber laser vs plasma cutting comparison” for at se realtids-skæredemonstrationer.
Hver fiberlaserskæremaskine i Xinhongs produktserie er bygget med IPG-, RAYCUS- eller GW-laserkilder, Schneider Electric-styresystemer og CE-kompatibelt sikkerhedsdesign. ISO 9001:2015-certificering dækker hele produktionsprocessen. Kontakt os med dine materialetyper, tykkelsesområde og produktionsvolumen – vi anbefaler det optimale effektniveau og konfiguration.
Relaterede artikler i denne serie
- Metalplade-laserskæremaskine: En komplet køberguide for 2026
- CNC-fiberlaserskæremaskine vs. traditionel skæring: Hvem vinder?
- CNC-fiberlaserskærer: Nøglefunktioner til tung stålfabrikation
- De 5 bedste fiberlaserskæremaskiner til rustfrit stål i 2026
Links til relaterede artikler tilføjes, når alle artikler i denne serie er offentliggjort.