
Kupfer ist das anspruchsvollste gängige Metall für das Laserschneiden, weil es infrarotes Licht reflektiert und Wärme schnell aus der Schnittzone abführt. Dieser Artikel erklärt die Physik hinter diesen Herausforderungen, welche Dicken auf Faserlasern mittlerer Leistung anhand verifizierter Xinhong-Maschinendaten realistisch sind, wie die Wahl des Hilfsgases den Schnitt beeinflusst und wann Wasserstrahl, Plasma oder Scheren mehr Sinn ergeben.
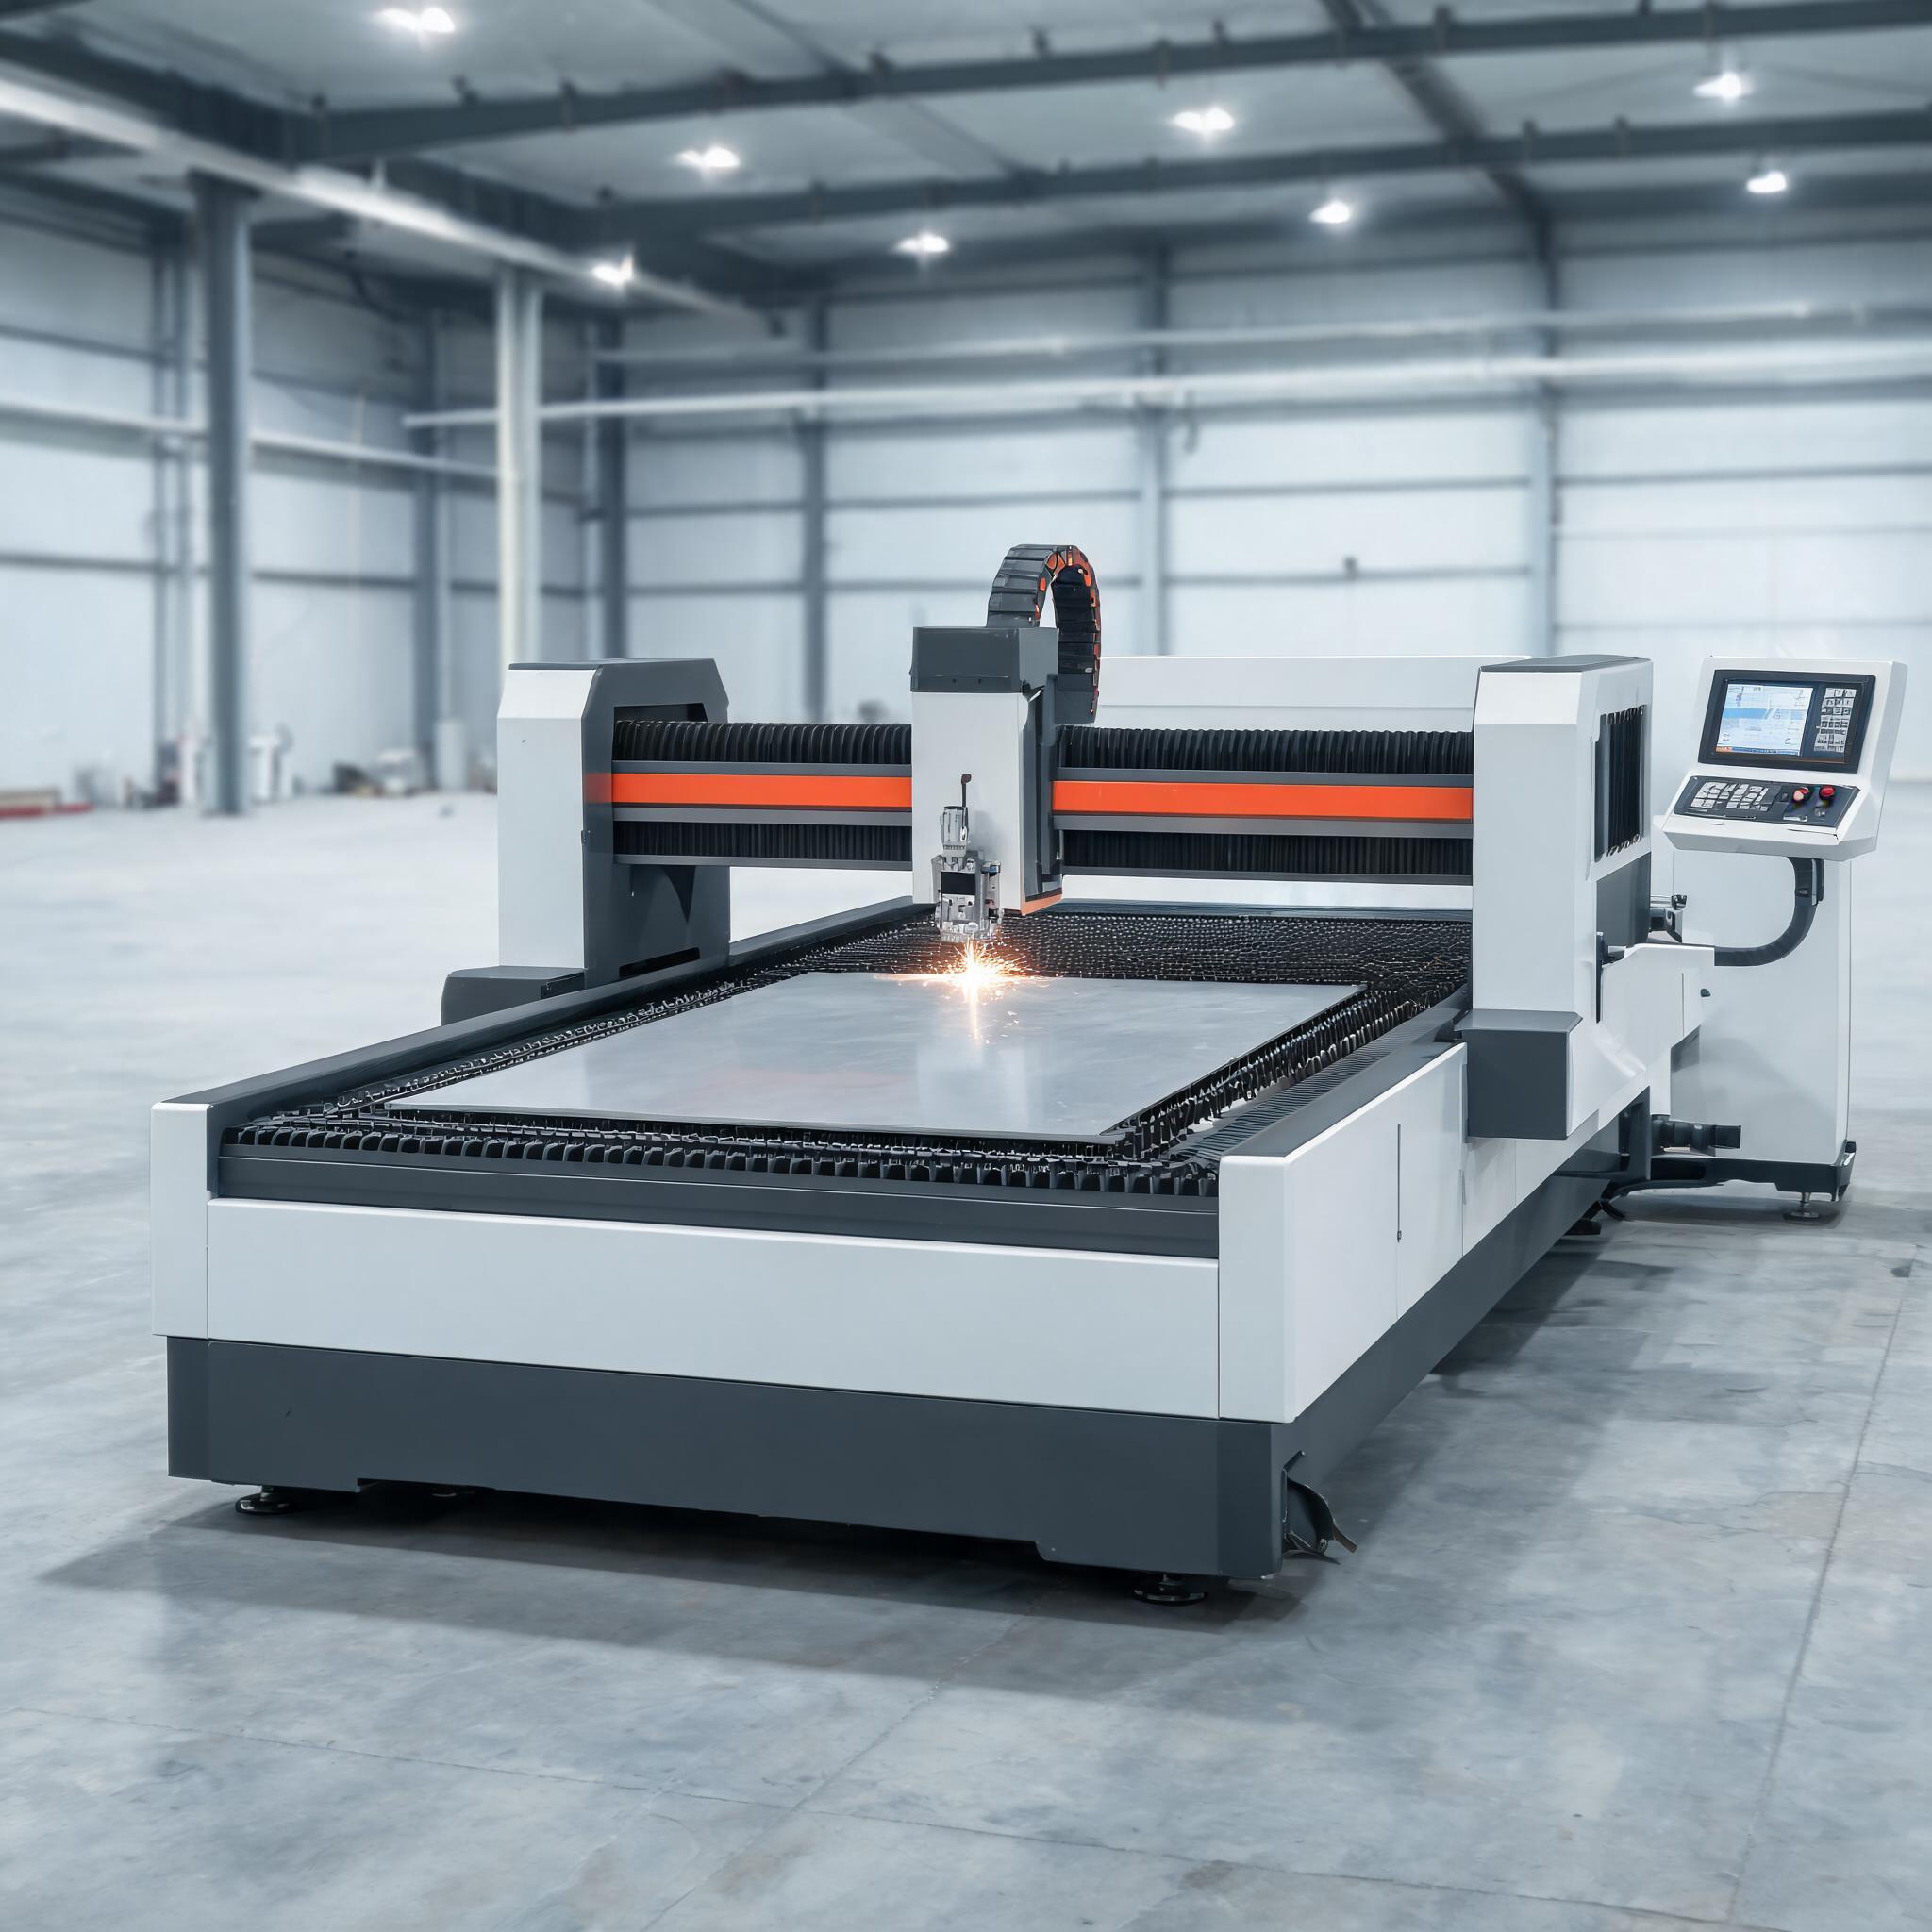
Kupfer taucht ständig in Angebotsanfragen auf — Stromschienen, elektrische Kontakte, Wärmetauscherteile, Erdungskomponenten — und es ist zugleich das Material, das bei mehr Laser-Käufern für Probleme sorgt als jedes andere. Dieselben Eigenschaften, die Kupfer in der Elektrotechnik wertvoll machen, erschweren das Schneiden mit Licht. Dieser Artikel erklärt, warum das so ist, welche Dicken auf Faserlasern mittlerer Leistung realistisch sind, wie die Wahl des Schneidgases das Ergebnis verändert und wann ein anderes Schneidverfahren die bessere Wahl ist.
Warum Kupfer das am schwersten zu laserschneidende gängige Metall ist
Zwei physikalische Eigenschaften wirken gleichzeitig gegen den Laser.
Hohe Reflexion bei der Laserwellenlänge
Faserlaser emittieren Licht mit einer Wellenlänge von etwa 1 Mikrometer (Nahinfrarot). Kupfer ist bei dieser Wellenlänge eines der am stärksten reflektierenden Metalle — ein großer Teil des einfallenden Strahls wird an der Oberfläche zurückgeworfen, statt absorbiert zu werden. Erst wenn sich die Oberfläche erwärmt und zu schmelzen beginnt, überträgt der Strahl nennenswert Energie in das Material. Sobald das Schmelzen einsetzt, verbessert sich die Absorption, doch bis zu diesem Punkt ist eine deutlich höhere Leistungsdichte erforderlich als bei Stahl.
Reflektiertes Licht ist nicht nur ein Effizienzproblem. Bei schlecht konfigurierten Maschinen kann zurückreflektierte Energie den Faserstrang hinab zurück in die Quelle gelangen. Moderne Faserlaserquellen verfügen über Rückreflexionsschutz, doch die Prozesseinrichtung bleibt entscheidend: korrekte Fokusposition, saubere Oberflächenbeschaffenheit und ausreichende Leistungsdichte verringern alle die Energiemenge, die das Blech zur Optik zurückschickt.
Hohe Wärmeleitfähigkeit
Kupfer leitet Wärme um ein Vielfaches schneller als Baustahl. Welche Energie der Strahl auch einbringt, sie breitet sich fast unmittelbar von der Schnittzone weg aus, sodass das Metall nur schwer lokal die Schmelztemperatur erreicht. In der Praxis bedeutet das: Die Schnittzone braucht eine dauerhaft hohe Energiedichte, und dünnes Kupfer kann sich unberechenbar verhalten, wenn die Parameter grenzwertig sind — der Schnitt kann beginnen und dann an Schwung verlieren, während die Wärme in das umgebende Blech abfließt.
Die Kombination aus geringer Absorption und hohem Wärmeverlust ist der Grund, warum ein Faserlaser, der 6 mm Baustahl mühelos bewältigt, eine weit geringere Kupferkapazität hat. Das ist eine Materialeigenschaft, kein Maschinenfehler, und jeder Lieferant, der auf bescheidener Leistung aggressive Kupferdicken anbietet, verdient eine genaue Prüfung. Für einen tieferen Einblick in denselben Mechanismus bei Aluminium — dem anderen stark reflektierenden Nichteisenmetall — lesen Sie unseren Artikel über das Schneiden von Aluminium und Kupfer mit dem Faserlaser: Reflexion und Dickenlimits.
Realistische Kupferdicken nach Maschinenleistung
Da sich die Kupferkapazität nicht im gleichen Maßstab wie die Stahlkapazität verhält, besteht die ehrliche Art der Maschinenbewertung darin, auf die tatsächlich vom Hersteller angegebenen Kupferwerte zu schauen — nicht auf die Spitzen-Wattzahl. Wenn Sie das größere Bild davon wünschen, wie Laserleistung über die gesamte Bandbreite in Blechdicke und Maschinenkonfiguration übersetzt wird, finden Sie in unserem Kaufratgeber für Hochleistungs-Faserlaserschneidmaschinen die vollständige Leistungsstaffel. Hier ist, wozu unsere eigenen Maschinen spezifiziert sind.
| Maschine | Kupferfähigkeit | Weitere angegebene Spezifikationen |
| 1500-W-Faserlaserschneidmaschine | Kupfer bis 3 mm | Baustahl bis 6 mm, Aluminium bis 4 mm, Genauigkeit ±0,03 mm, Bett 1300×2500 mm, wassergekühlt, CE/RoHS |
| 1000-W-Großformat-Faserlaserschneidmaschine | Kupfer ist unter den unterstützten Materialien im Materialband von 1–12 mm aufgeführt (Edelstahl, Baustahl, Kupfer, Titan) | Bett 3000×1500 mm oder 4000×2000 mm |
Zwei Punkte, die sorgfältig gelesen werden sollten:
Die 1500-W-Faserlaserschneidmaschine hat ein definiertes Kupferlimit von 3 mm. Diese Zahl spiegelt bereits die Schwierigkeit von Kupfer wider — dieselbe Maschine schneidet 6 mm Baustahl, also das Doppelte ihrer Kupferkapazität. Wenn Ihre Kupferarbeiten überwiegend 1–3 mm Blech und Platte betreffen, deckt diese Maschinenklasse dies mit Reserve ab.
Die 1000-W-Großformat-Faserlaserschneidmaschine führt Kupfer in ihrer Spezifikation unter den Materialien auf, die sie im Band von 1–12 mm unterstützt, neben Edelstahl, Baustahl und Titan. Bei dickeren Kupferquerschnitten besteht der praktische Ansatz darin, Ihre spezifische Dicke und Legierung vor der Auftragserteilung mit dem Lieferanten zu bestätigen, denn die erreichbare Kupferdicke hängt bei gegebener Leistung von Legierung, Oberflächenbeschaffenheit und Parameterentwicklung ab — nicht allein von der Wattzahl.
Beachten Sie, was wir nicht behaupten: Unsere Maschinen der 20-kW- und 30-kW-Klasse führen Aluminium in ihren Spezifikationen auf, veröffentlichen aber keine Kupfer-Schneidwerte. Gehen Sie nie davon aus, dass eine hohe Leistungsangabe automatisch Dickkupfer-Fähigkeit bedeutet; fragen Sie nach den kupferspezifischen Daten.
Wahl des Schneidgases für Kupfer
Das Schneidgas erfüllt drei Aufgaben: Es bläst geschmolzenes Material aus der Schnittfuge, es schützt die Optik und — je nach Gas — fügt es der Reaktion Wärme hinzu oder entzieht sie ihr.
Stickstoff (inertes Schneiden)
Stickstoff reagiert nicht mit Kupfer, sodass das Schneiden ein reiner Schmelz- und Ausblasprozess ist. Die Schnittkante bleibt hell und oxidfrei, was bei Stromschienen und Kontaktflächen wichtig ist, wo Oxidschichten den Widerstand an Verbindungsstellen erhöhen. Die Nachteile: Stickstoff erfordert höheren Druck und höhere Leistungsdichte, um die Schmelze auszutragen, verbraucht daher mehr Gas und verringert bei einer gegebenen Maschine die maximale Dicke im Vergleich zu Sauerstoff. Für die meisten Kupferarbeiten in Elektroqualität ist Stickstoff die Standardwahl.
Sauerstoff
Sauerstoff reagiert exotherm mit vielen Metallen und fügt dem Schnitt Wärme hinzu, was die Durchdringung unterstützt. Bei Kupfer ist der Nutzen geringer als bei Stahl — Kupfer oxidiert, und die Oxidschicht verändert die Absorption, doch die Reaktion ist weniger heftig als der Eisen-Sauerstoff-Brand in Baustahl. Mit Sauerstoff geschnittene Kupferkanten kommen oxidiert aus dem Prozess und müssen vor der elektrischen Nutzung in der Regel gereinigt werden. Es kann eine gangbare Option sein, wenn die Kantenqualität zweitrangig ist und es auf Geschwindigkeit ankommt, doch prüfen Sie das Ergebnis an Ihrer Legierung und Dicke, bevor Sie sich darauf festlegen.
Druckluft
Luft besteht zu etwa 21 % aus Sauerstoff und verhält sich daher wie ein milder Sauerstoffschnitt zu einem Bruchteil der Gaskosten. Die Kantenoxidation ist vergleichbar mit der von Sauerstoff oder schlechter. Für Betriebe mit gelegentlichen Kupferarbeiten, bei denen die Kanten anschließend bearbeitet oder nachbehandelt werden, senkt Luft die Betriebskosten; für fertige elektrische Komponenten sollten Sie Stickstoff einplanen.
Wo lasergeschnittenes Kupfer eingesetzt wird
Der Großteil der Nachfrage nach lasergeschnittenem Kupfer stammt aus elektrischen und thermischen Anwendungen:
Stromschienen und Verteilerverbindungen — flache Kupferstangen und -bleche auf Kontur geschnitten, meist mit Lochbildern für Schraubverbindungen. Stickstoffschnitt hält die Kontaktflächen oxidfrei.
Elektrische Kontakte und Anschlüsse — kleine profilierte Teile, bei denen die Faserlaser-Präzision (±0,03 mm auf der 1500-W-Maschine gemäß Spezifikation) einen zweiten Bearbeitungsschritt überflüssig macht.
Erdungs- und EMI-Abschirmkomponenten — dünnes Kupferblech in Serienfertigung geschnitten.
Wärmetauscher- und Kühlplattenpaneele — bei denen die Schnittkantenqualität und Gratkontrolle für spätere Löt- oder Klebeprozesse wichtig sind.
Dünnes Kupfer ist der Bereich, in dem Faserlaser bei diesem Material ihre Stärke ausspielen: hohe Verschachtelungsdichte, keine Werkzeuge und schnelle Programmwechsel zwischen Teileversionen.
Wann ein alternatives Verfahren sinnvoller ist
Laserschneiden ist bei Kupfer nicht automatisch die richtige Antwort. In diesen Situationen sollten Sie die Alternativen erwägen:
Sehr dicke Kupferquerschnitte. Oberhalb des Bereichs, den ein Faserlaser mittlerer Leistung zuverlässig bewältigt, hat das Wasserstrahlschneiden kein durch Reflexion bedingtes Dickenlimit und erzeugt keine wärmebeeinflusste Zone — auf Kosten langsamerer Schnitte und einer breiteren Schnittfuge.
Einfache gerade Schnitte in Stangenmaterial. Eine Bandsäge oder Schere ist pro Schnitt günstiger, und das Kupfer wird ohnehin häufig spanend bearbeitet.
Dünne Teile in Serie mit hoher Kantenqualität. Für manche Kupferprofile schlagen chemisches Ätzen oder Stanzen das Laserschneiden hinsichtlich Kantenbeschaffenheit und Stückkosten in Serie — allerdings bringen beide Werkzeug- oder Einrichtungskosten mit sich, die Laser vermeiden.
Extremes Reflexionsrisiko bei sehr dünner Folie. Unterhalb bestimmter Dicken wird die Reflexion von Kupfer zu einem echten Risiko für die Laseroptik, wenn die Parameter abweichen; Folien lassen sich oft besser durch Ätzen oder Stanzen bearbeiten.
Der richtige Test ist unkompliziert: Wenn es sich bei Ihrem Kupfer um Blech von etwa 1–3 mm handelt und Sie profilierte Teile ohne Werkzeuge benötigen, ist ein Faserlaser der 1000–1500-W-Klasse eine starke Wahl. Wenn Ihre Arbeiten dicke Stangen oder Folienextreme betreffen, kalkulieren Sie die alternativen Verfahren parallel zum Laser.
Häufig gestellte Fragen
Kann ein Faserlaser Kupfer angesichts seiner Reflexion überhaupt schneiden?
Ja. Moderne Faserlaser schneiden Kupfer bei dünnen und mittleren Dicken routinemäßig. Die Reflexion ist auf einer kalten, polierten Oberfläche am höchsten; sobald der Strahl die Oberfläche schmilzt, steigt die Absorption stark an. Die Maschinen benötigen ausreichende Leistungsdichte, korrekten Fokus und Rückreflexionsschutz — deshalb ist die Kupferkapazität bei gleicher Wattzahl deutlich geringer als die Stahlkapazität, aber nicht null.
Wie dick kann ein 1500-W-Faserlaser Kupfer schneiden?
Unsere 1500-W-Faserlaserschneidmaschine ist für das Schneiden von Kupfer bis 3 mm spezifiziert, bei Baustahl bis 6 mm und Aluminium bis 4 mm, mit einer Genauigkeit von ±0,03 mm auf einem Bett von 1300×2500 mm. Der Abstand zwischen den Stahl- und Kupferwerten spiegelt die geringe Absorption und die hohe Wärmeleitfähigkeit von Kupfer wider.
Sollte ich Kupfer mit Stickstoff oder mit Luft schneiden?
Verwenden Sie Stickstoff, wenn die Schnittkante hell und oxidfrei bleiben muss — Stromschienen, Kontakte und alles, was elektrisch verbunden wird. Luft ist deutlich günstiger und funktioniert, wenn die Kanten anschließend gereinigt oder bearbeitet werden, hinterlässt aber eine Oxidation ähnlich einem Sauerstoffschnitt. Sauerstoff fügt etwas Schneidenergie hinzu, erzeugt bei Kupfer jedoch oxidierte Kanten.
Bedeutet höhere Laserleistung proportional dickeres Kupfer?
Nein. Die Kupferkapazität wächst mit der Leistung langsamer als die Stahlkapazität, weil die Absorption und nicht die reine Wattzahl der Engpass ist. Bewerten Sie Maschinen stets anhand ihrer veröffentlichten Kupferspezifikationen, statt anzunehmen, Stahlwerte ließen sich übertragen — und lassen Sie sich vom Hersteller Ihre spezifische Kupferdicke und Legierung vor dem Kauf bestätigen.
Ihre Maschinenwahl mit Xinhong CNC
Kupfer ist das Material, bei dem eine ehrliche Spezifikation am wichtigsten ist. Wenn Sie uns Ihren Kupferdickenbereich, die Legierung (C1100, C10100 usw.), die typische Teilegröße und die Anforderung oxidfreier Kanten mitteilen, empfehlen wir Ihnen, ob eine Maschine der 1000-W- oder 1500-W-Klasse zu Ihren Arbeiten passt — oder sagen Ihnen offen, wenn ein anderes Verfahren Ihnen besser dient. Übermitteln Sie Ihre Material- und Anwendungsdetails über die Anfrageformulare auf unseren Produktseiten, um eine Empfehlung zu erhalten, die auf den Maschinenspezifikationen beruht und nicht auf Marketingzahlen.