

Ein praktischer Leitfaden zur Auswahl der richtigen Laserleistung für das Schneiden von Stahlblechen, mit einer vollständigen Leistungs-Dicken-Tabelle von 500 W bis 30000 W, Sauerstoff- vs. Stickstoffgas-Auswahl und Geschwindigkeits-Qualitäts-Kompromissen für Verarbeiter …
Warum die Leistungswahl für Ihre Laser-Metallschneidemaschine entscheidend ist
Die falsche Laserleistung für Ihre Stahlbleche zu wählen, ist ein teurer Fehler. Zu wenig Leistung und Sie können das Material nicht durchschneiden – oder Sie erhalten langsame, schlackenbehaftete Kanten, die geschliffen werden müssen. Zu viel Leistung und Sie haben zu viel für eine Maschine ausgegeben, die nicht ausgelastet ist, mit höheren Strom- und Wartungskosten für Kapazität, die Sie nicht benötigen.
Ein Laser-Metallschneidemaschine muss auf Ihren typischen Blechdickenbereich, Materialtyp und Produktionsvolumen abgestimmt sein. Die Shandong Xinhong CNC Technology Co., Ltd. stellt Faserlaser-Schneidemaschinen von 500 W bis 30000 W her und verfügt damit über direkte Erfahrung mit jeder Leistungsklasse und den Stahlblechdicken, die jede davon bewältigt. Dieser Leitfaden führt Sie durch das Verhältnis von Leistung zu Dicke, damit Sie eine fundierte Investition tätigen können.
Faserlaserleistung vs. Stahlblechdicke: Die vollständige Tabelle
Die folgende Tabelle ordnet jede Xinhong-Laserleistungsstufe ihrer maximalen Schnittdicke bei Baustahl, Edelstahl und Aluminium zu. Dies sind produktionsbewertete Maximalwerte – keine theoretischen Grenzen – basierend auf realer Schnittleistung mit geeignetem Schneidgas.
| Laserleistung | Max. Baustahl | Max. Edelstahl | Max. Aluminium | Arbeitsbereich |
|---|---|---|---|---|
| 500 W | 3 mm | 2 mm | 1,5 mm | 1300×900 mm |
| 1000 W | 12 mm | 8–10 mm | 5 mm | 3000×1500 / 4000×2000 mm |
| 1500 W | 6 mm | 5 mm | 4 mm | 1300×2500 mm |
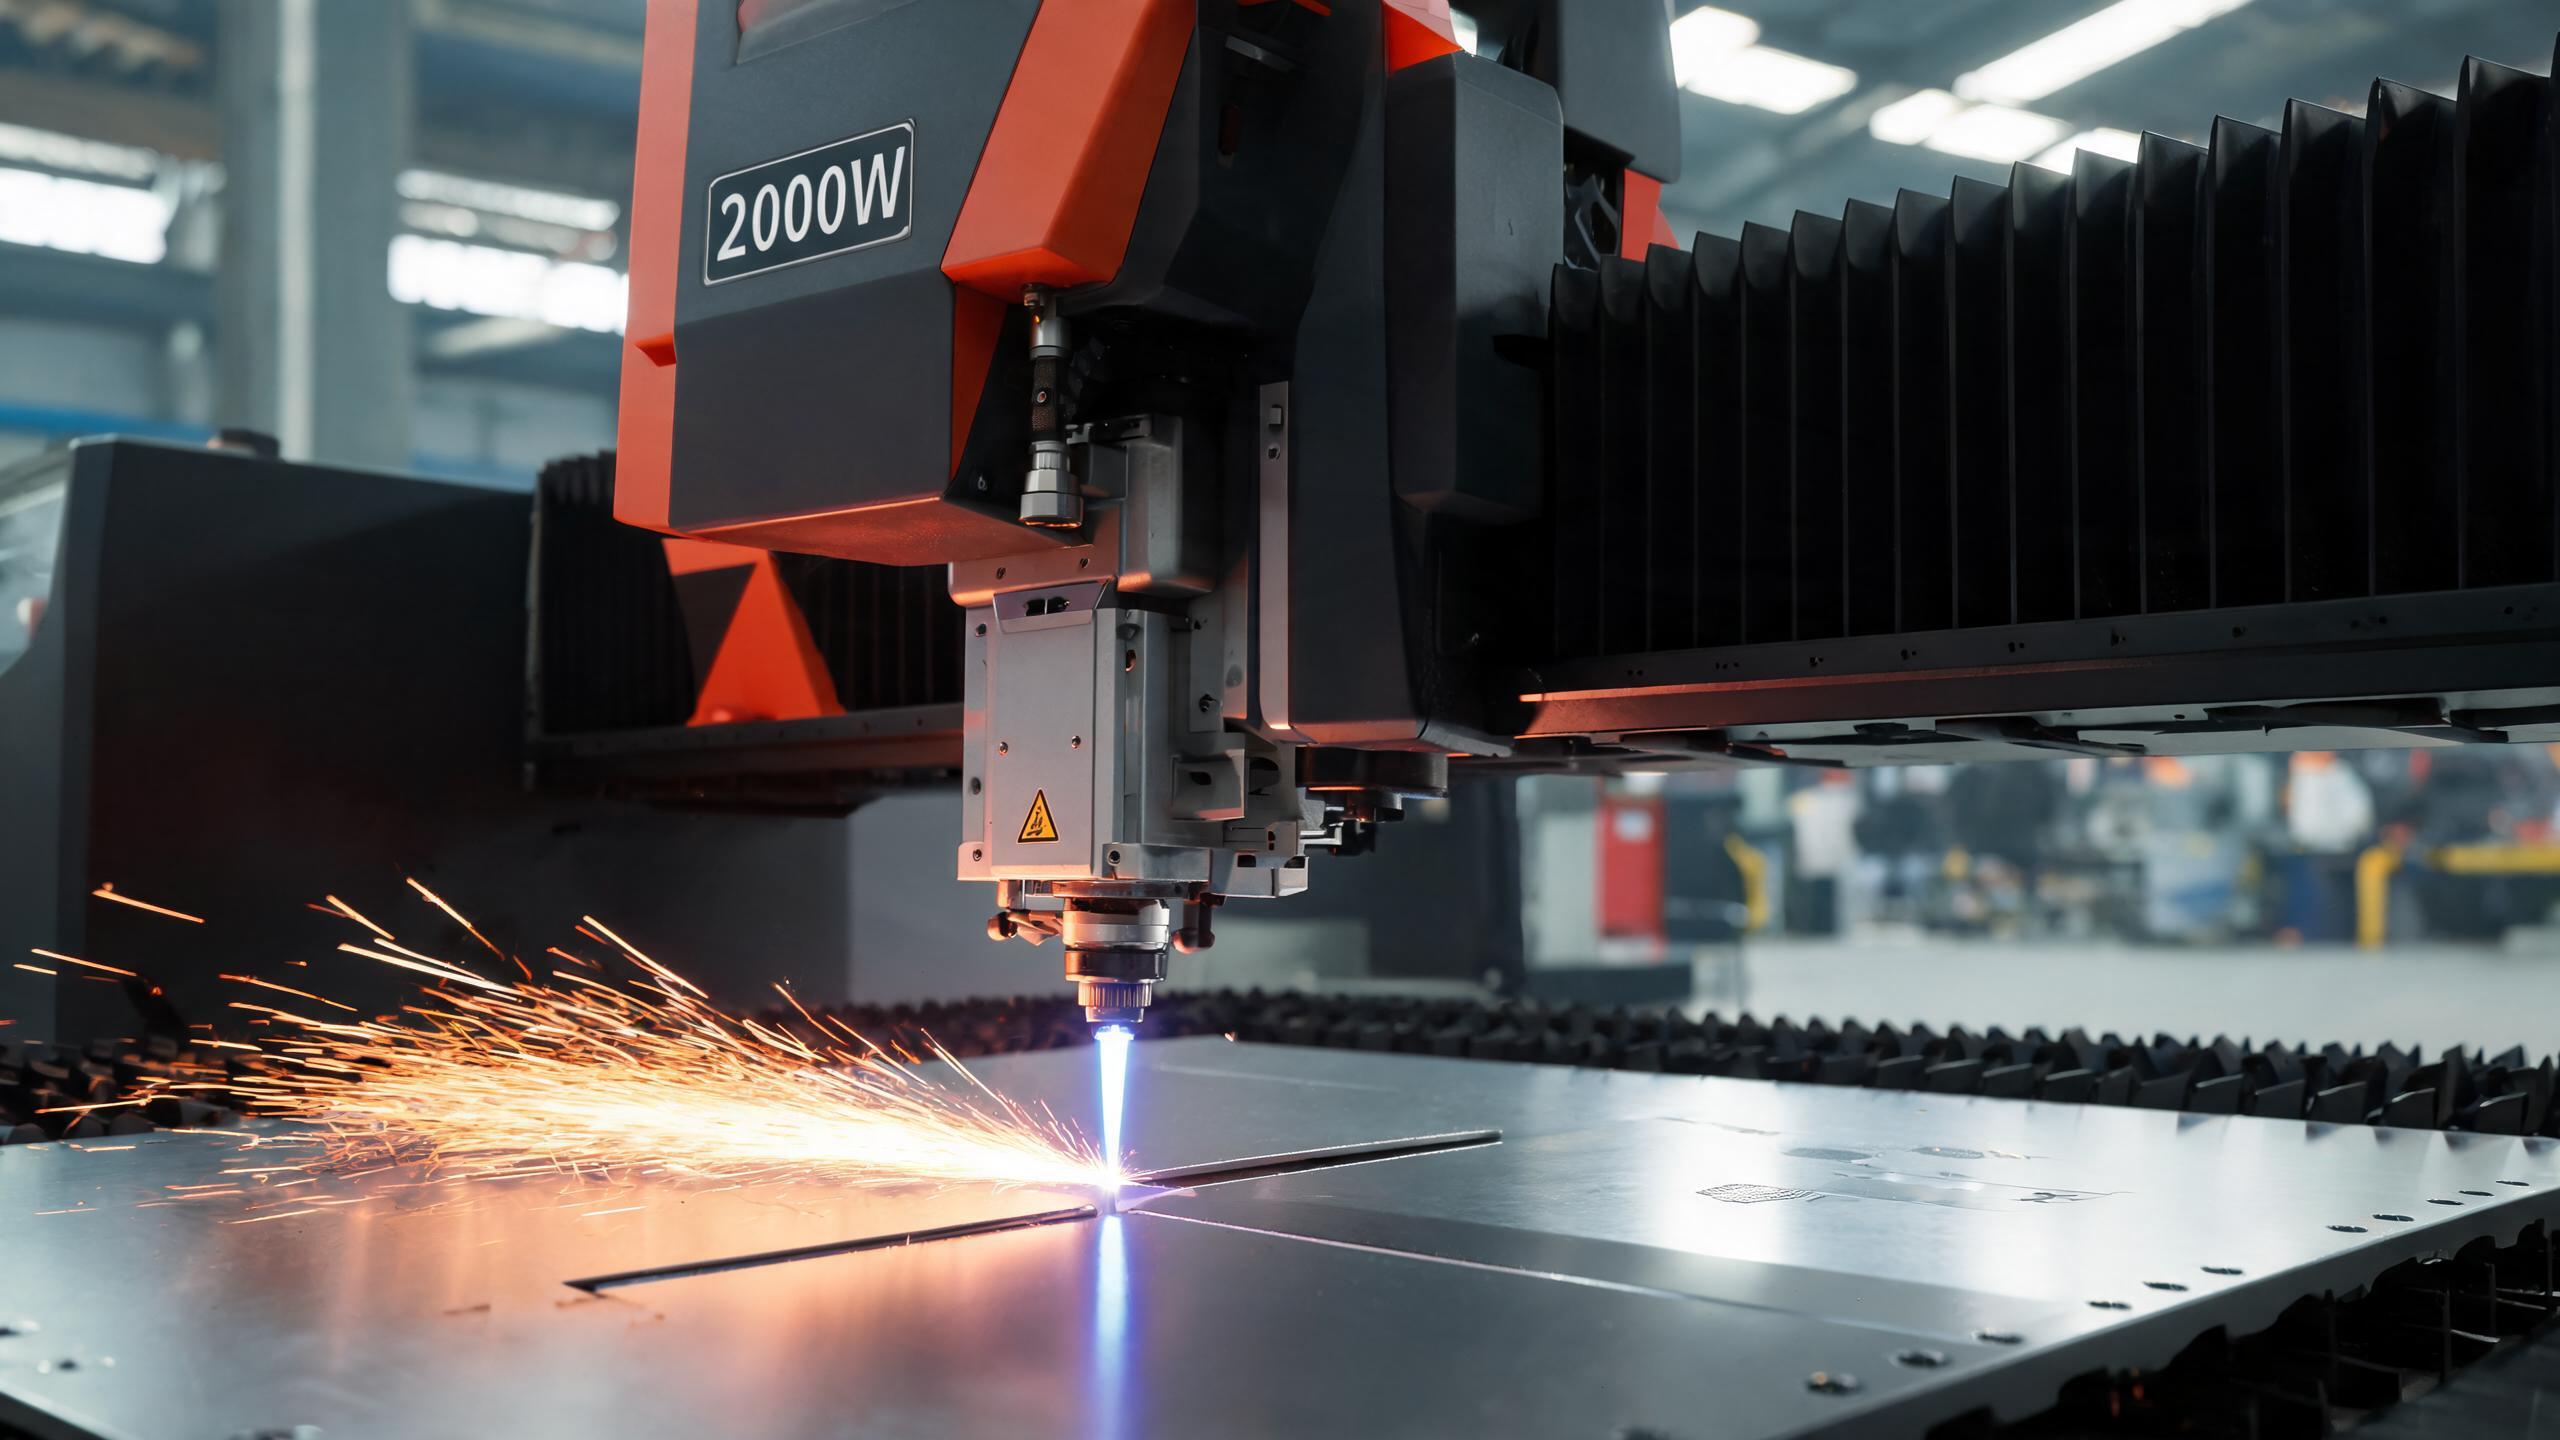
| 2000 W | 8 mm | 5 mm | 4 mm | 1500×3000 mm |
| 3000 W | 12 mm | 8 mm | 6 mm | 1500×3000 mm |
| 6000 W | 20 mm | 12 mm | 10 mm | 2000×4000 mm |
| 12000 W | 35 mm | 20 mm | 16 mm | 2000×6000 mm |
| 20000W | 50 mm | 30 mm | 20 mm | 2000×6000 mm |
| 30000 W | 70 mm | 40 mm | 30 mm | 2000×6000 mm |
Hinweis: Die maximale Dicke setzt optimale Schnittgeschwindigkeit voraus. Die Produktionsschnittgeschwindigkeit nimmt ab, wenn sich die Dicke dem Maximum nähert. Aluminium und Edelstahl erfordern Stickstoff als Schneidgas für oxidfreie Kanten.
So lesen Sie diese Tabelle für Ihre Anwendung
Wenn Ihre Werkstatt hauptsächlich 1–3 mm dicken Baustahl verarbeitet, ist eine 500-W-Wirtschafts-Faserlaser-Schneidemaschine die richtige Wahl bei geringster Investition. Für 3–8 mm Baustahl – den häufigsten Bereich in der Blechbearbeitung – bietet ein 2000-W-Modell oder 3000-W-Modell die beste Balance zwischen Schnittleistung und Betriebskosten. Für Baustahl über 20 mm Dicke kommen die 12000 W und höhere Modelle ins Spiel.
Sauerstoff vs. Stickstoff: Das richtige Schneidgas wählen
Das verwendete Schneidgas ist genauso wichtig wie die Laserleistung. Die Wahl zwischen Sauerstoff und Stickstoff beeinflusst Schnittgeschwindigkeit, Kantenqualität und Betriebskosten.
| Faktor | Sauerstoff (O₂) | Stickstoff (N₂) |
|---|---|---|
| Am besten geeignet für | Baustahl (dicke Bleche) | Edelstahl, Aluminium |
| Schnittgeschwindigkeit | Schneller (exotherme Reaktion erzeugt zusätzliche Wärme) | Langsamer (inertes Gas, nur Schmelzscheren) |
| Kantenqualität | Oxidschicht an der Schnittkante | Hell, oxidfrei, schweißfertig |
| Gaskosten | Niedriger (geringere Reinheit erforderlich) | Höher (≥99,9 % Reinheit empfohlen) |
| Nachbearbeitung | Möglicherweise Entfetten/Entzundern erforderlich | Keine – Kanten sind schweißfertig |
| Typischer Druck | 0,5–1,0 MPa | 1,0–2,5 MPa (bei dickeren Blechen höher) |
Für Stickstoffschneiden mit hohem Volumen sollten Sie einen PSA-Stickstoffgenerator um Flaschengaskosten zu eliminieren – eine typische Amortisationszeit von 6–12 Monaten macht dies zu einer klugen Investition für Betriebe, die regelmäßig Edelstahl schneiden.
Schnittgeschwindigkeit vs. Schnittqualität: Der Kompromiss
Höhere Laserleistung bedeutet nicht automatisch schnelleres Schneiden bei allen Dicken. Das Verhältnis zwischen Geschwindigkeit und Qualität ist nichtlinear:
- Dünnes Blech (1–3 mm): Selbst ein 500-W-Laser kann mit 15–20 m/min schneiden. Eine Erhöhung auf 3000 W bringt nur noch geringe Geschwindigkeitsvorteile – der Engpass verschiebt sich zu Beschleunigung und Verschachtelungseffizienz.
- Mittleres Blech (4–12 mm): Hier macht die Leistung einen sichtbaren Unterschied. Eine 3000-W-Maschine schneidet 8 mm Baustahl etwa 40–60 % schneller als eine 1500-W-Maschine.
- Dickes Blech (20 mm+): Die Geschwindigkeit wird durch die Physik des Schmelzaustrags begrenzt, nicht nur durch die Laserleistung. Bei Baustahl ab 30 mm muss selbst eine 12000-W-Maschine auf 0,5–1,5 m/min verlangsamen, um Kantensenkrechtigkeit zu erhalten und Schlacke zu kontrollieren.
Reale Szenarien für die Leistungswahl
Szenario 1: Blechbearbeitungs-Jobshop (1–6 mm Baustahl)
Ein Jobshop, der Halterungen, Gehäuse und Paneele aus 1–6 mm Baustahl schneidet, erzielt den besten ROI mit einer 2000-W- oder 3000-W-Faserlaser-Schneidemaschine. Das 3000-W-Modell bewältigt gelegentliche 8–12-mm-Aufträge und bleibt dabei auf dünnem Blech schnell. Die Wechseltisch-Option ermöglicht kontinuierliche Produktionsbeladung.
Szenario 2: Edelstahlverarbeiter (2–8 mm)
Für lebensmittelechte Edelstahlgeräte und dekorative Paneele ist Stickstoffschneiden für helle, oxidfreie Kanten unerlässlich. Eine 3000-W-Maschine mit PSA-Stickstoffgenerator liefert die erforderliche Geschwindigkeit und Kantenqualität – und reduziert die Gaskosten nach der Amortisation auf nahezu null.
Szenario 3: Schwerer Baustahl (20–70 mm)
Werften und Schwermaschinenhersteller, die dicke Baustahlbleche verarbeiten, benötigen Maschinen von 12000 W bis 30000 W. Bei diesen Leistungsstufen maximiert Sauerstoff als Schneidgas die Schnittgeschwindigkeit durch exotherme Erwärmung. Der Arbeitsbereich von 2000×6000 mm nimmt Standard-Walzbleche ohne Vorschneiden auf.
Wichtige Faktoren über die Leistung hinaus bei der Wahl Ihrer Laser-Metallschneidemaschine
- Arbeitsbereich: Muss Ihre Standard-Blech-/Plattengrößen aufnehmen. Das Schneiden einer 2000×6000-mm-Platte auf einem 1500×3000-mm-Bett erfordert Vorschneiden – Material- und Zeitverschwendung.
- Positioniergenauigkeit: Xinhong-Maschinen reichen von ±0,02 mm (500-W-Wirtschaftsmodell) bis ±0,05 mm (Hochleistungsmodelle). Präzisionsfertigung benötigt ±0,03 mm oder besser.
- Laserquellenmarke: IPG (USA) bietet erstklassige Strahlqualität; RAYCUS und GW bieten ein hervorragendes Preis-Leistungs-Verhältnis. Alle drei bieten eine Lebensdauer von 35.000–50.000+ Stunden.
- Steuerungssystem: Schneider Electric SPS mit CypCut-Verschachtelungssoftware gewährleistet CE-konformen Betrieb und effiziente Materialausnutzung.
- Wechseltisch: Für Produktionsumgebungen kann ein automatischer Wechseltisch den Durchsatz um bis zu 40 % steigern.
Für einen tieferen Einblick, wie sich Faserlaserschneiden im Vergleich zu Plasma-, Flammen- und Stanzschneiden verhält, können Sie auch verwandte Videos auf YouTube ansehen, indem Sie nach „Faserlaser vs. Plasma Schneiden Vergleich“ suchen, um Echtzeit-Schneiddemonstrationen zu sehen.
Jede Faserlaser-Schneidemaschine in Xinhongs Produktlinie ist mit IPG-, RAYCUS- oder GW-Laserquellen, Schneider-Electric-Steuerungssystemen und CE-konformem Sicherheitsdesign ausgestattet. Die ISO-9001:2015-Zertifizierung deckt den gesamten Herstellungsprozess ab. Kontaktieren Sie uns mit Ihren Materialarten, Dickenbereichen und Produktionsvolumen – wir empfehlen Ihnen die optimale Leistungsstufe und Konfiguration.
Verwandte Artikel in dieser Serie
- Metallblech-Laserschneidemaschine: Ein vollständiger Käuferleitfaden für 2026
- CNC-Faserlaser-Schneidemaschine vs. traditionelles Schneiden: Wer gewinnt?
- CNC-Faserlaser: Hauptmerkmale für die Schwerstahlbearbeitung
- Die 5 besten Faserlaser-Schneidemaschinen für Edelstahl im Jahr 2026
Links zu verwandten Artikeln werden hinzugefügt, sobald alle Artikel dieser Serie veröffentlicht sind.