
Bakar je najzahtjevniji uobičajeni metal za lasersko rezanje jer reflektira infracrvenu svjetlost i brzo odvodi toplinu iz zone rezanja. Ovaj članak objašnjava fiziku iza tih izazova, koje su debljine realne na vlaknastim laserima srednje snage na temelju provjerenih podataka Xinhong strojeva, kako izbor pomoćnog plina utječe na rez i kada vodeni mlaz, plazma ili rezanje škarama imaju više smisla.
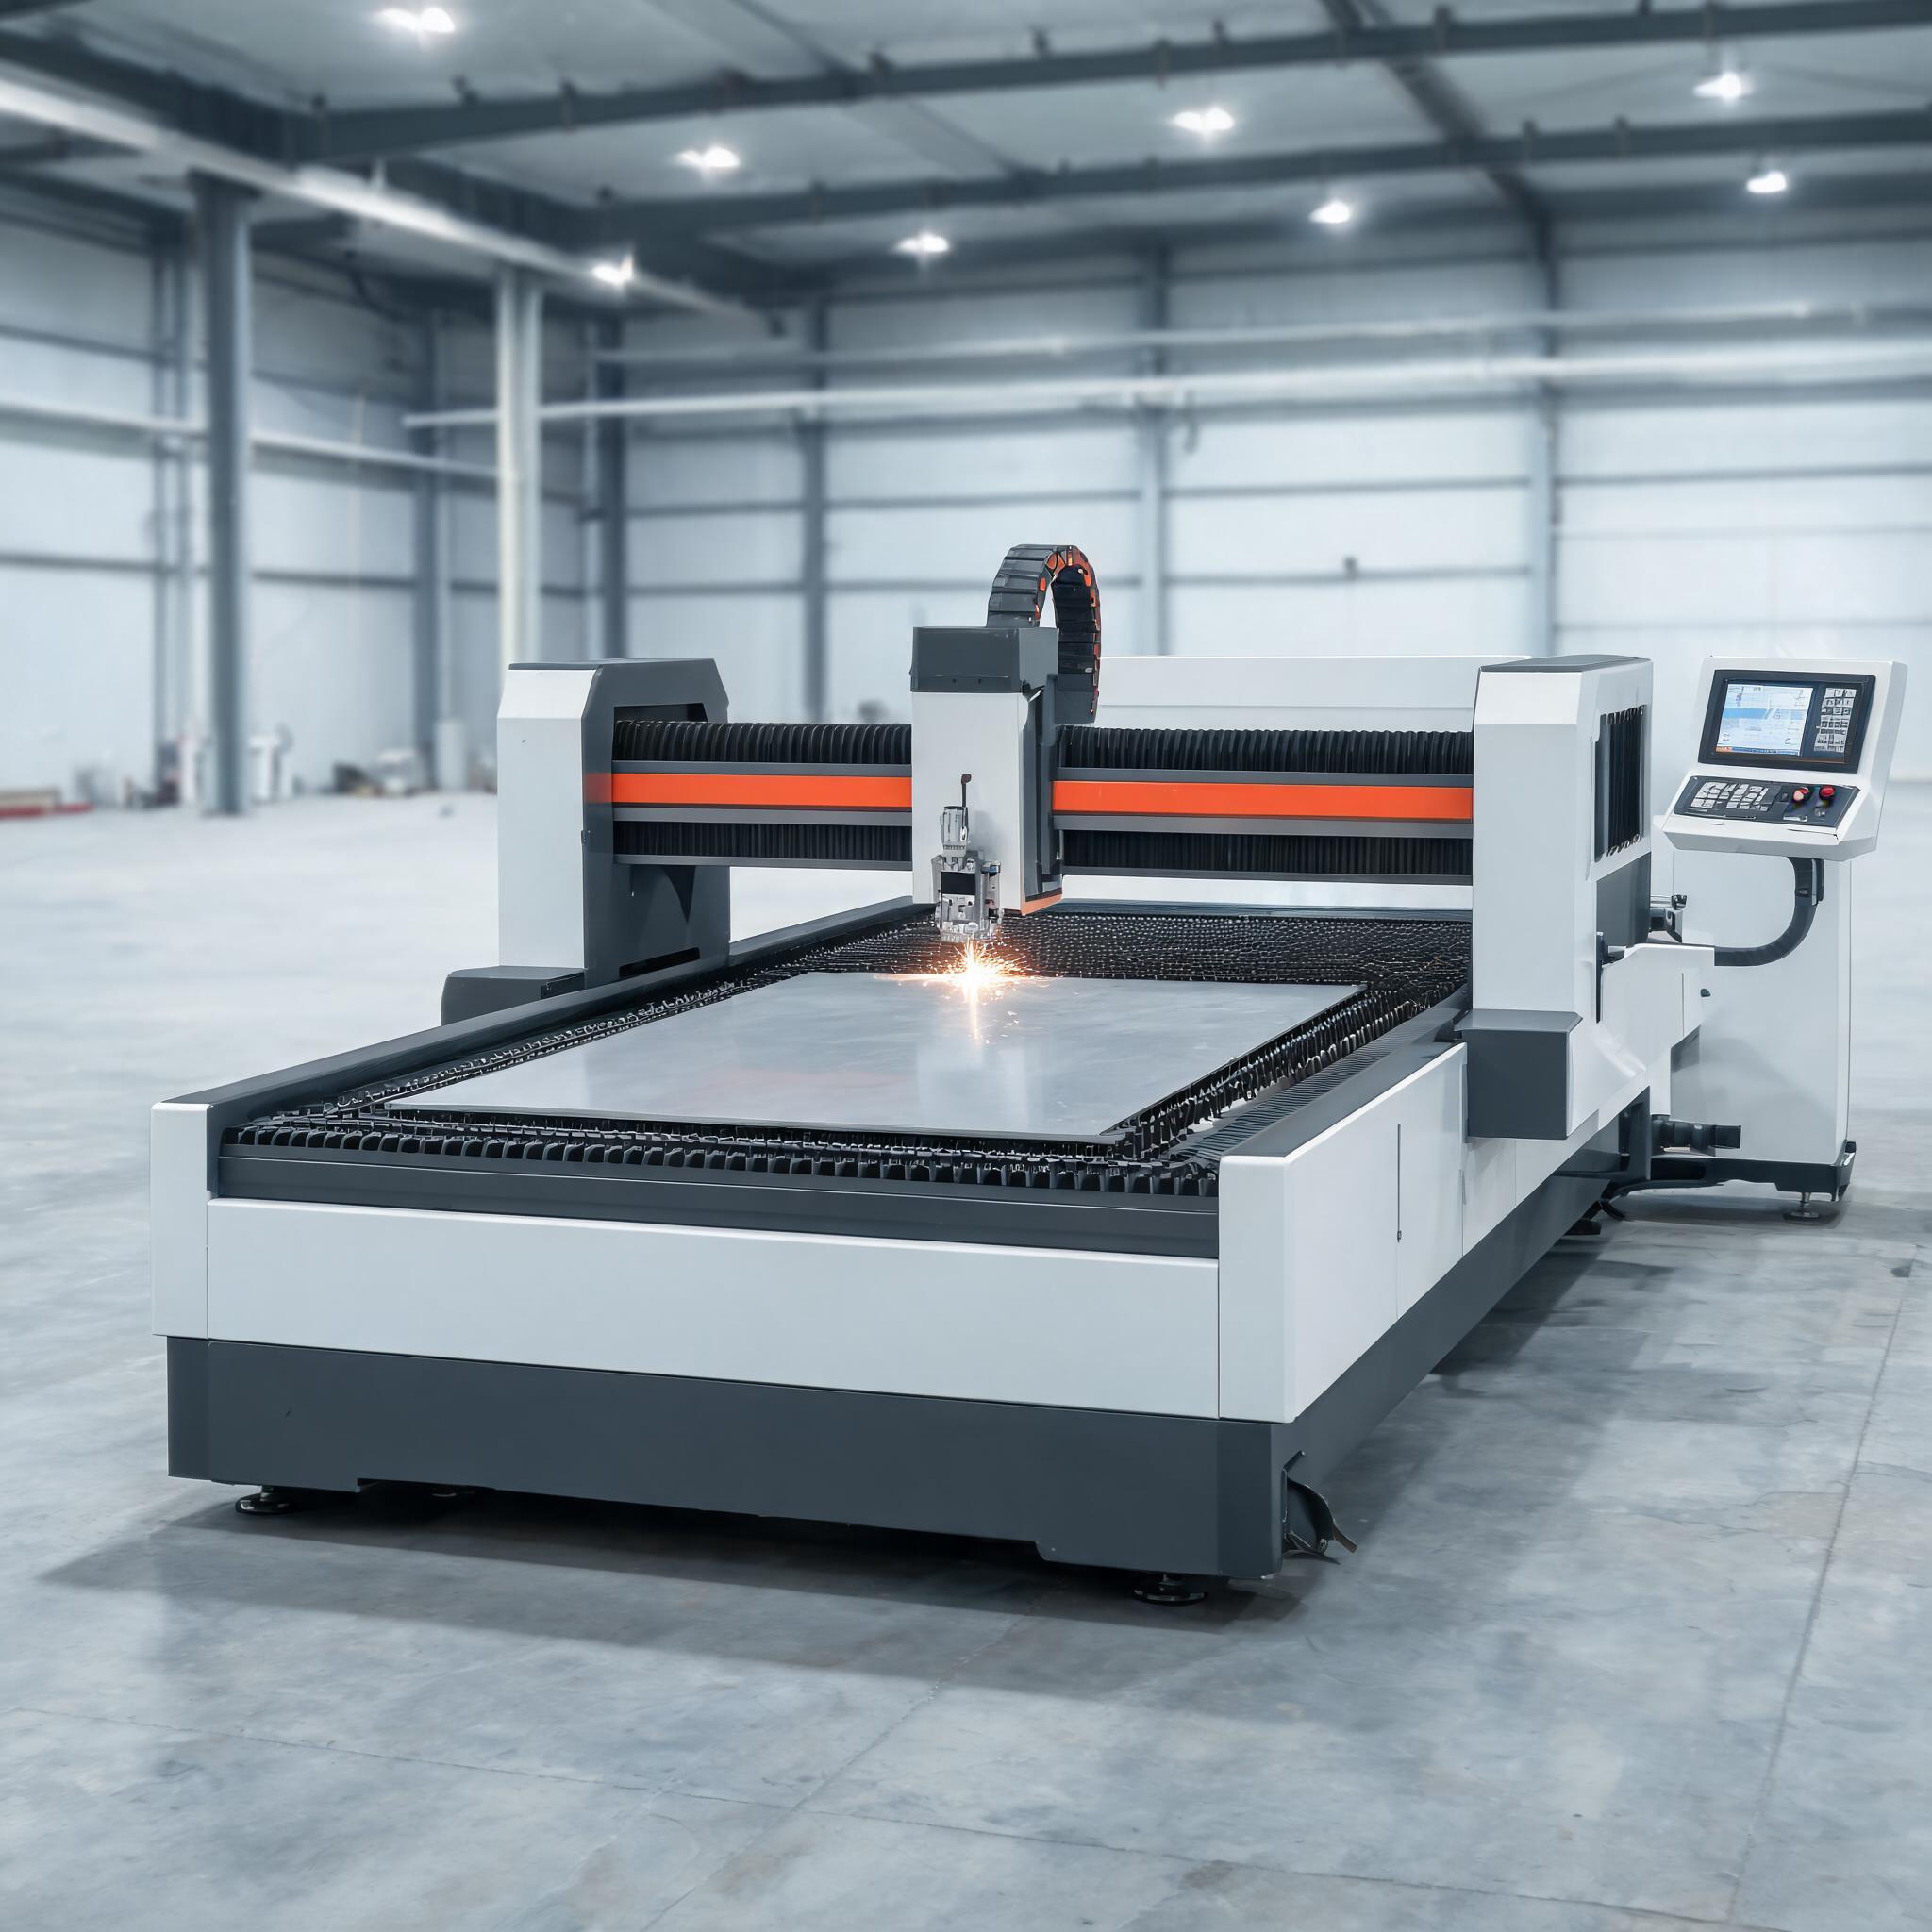
Bakar se stalno pojavljuje u upitima za ponudu — sabirnice, električni kontakti, dijelovi izmjenjivača topline, komponente za uzemljenje — a to je i materijal koji zbunjuje više kupaca lasera nego bilo koji drugi. Ista svojstva koja bakar čine vrijednim u elektrotehnici čine ga teškim za rezanje svjetlom. Ovaj članak objašnjava zašto, koje su debljine realne na vlaknastim laserima srednje snage, kako izbor pomoćnog plina mijenja rezultat i kada je bolje odabrati drugi postupak rezanja.
Zašto je bakar najteži uobičajeni metal za lasersko rezanje
Dva fizička svojstva istovremeno djeluju protiv lasera.
Visoka refleksivnost na valnoj duljini lasera
Vlaknasti laseri emitiraju svjetlost na valnoj duljini od približno 1 mikrometra (blizu infracrvenog). Bakar je jedan od metala s najvećom refleksijom na toj valnoj duljini — veliki dio upadnog snopa odbija se od površine umjesto da se apsorbira. Dok se površina ne zagrije i ne počne taliti, snop prenosi malo energije u materijal. Kad taljenje započne, apsorpcija se poboljšava, ali da bi se došlo do te točke potrebna je mnogo veća gustoća snage nego kod čelika.
Reflektirana svjetlost nije samo problem učinkovitosti. Na loše konfiguriranim strojevima povratno reflektirana energija može putovati natrag kroz vlakno u izvor. Moderni izvori vlaknastih lasera imaju zaštitu od povratne refleksije, ali postavke procesa i dalje su važne: ispravan položaj fokusa, čista površina i odgovarajuća gustoća snage smanjuju količinu energije koju lim vraća prema optici.
Visoka toplinska vodljivost
Bakar provodi toplinu nekoliko puta brže od ugljičnog čelika. Koja god energija da se taloži iz snopa, gotovo se odmah širi iz zone rezanja, pa se metal lokalno opire postizanju temperature taljenja. U praksi to znači da zona rezanja treba kontinuiranu visoku gustoću energije, a tanki bakar može se ponašati nepredvidivo ako su parametri granični — rez može započeti i zatim izgubiti zamah dok toplina odlazi u okolni lim.
Kombinacija niske apsorpcije i visokog gubitka topline razlog je zašto će vlaknasti laser koji lako reže 6 mm ugljičnog čelika imati mnogo manji kapacitet za bakar. To je svojstvo materijala, a ne mana stroja, i svaki dobavljač koji na skromnoj snazi nudi agresivne debljine bakra zaslužuje dodatnu provjeru. Za dublji uvid u isti mehanizam na aluminiju — drugom visoko refleksivnom obojenom metalu — pogledajte naš članak o rezanju aluminija i bakra vlaknastim laserom: refleksivnost i ograničenja debljine.
Realne debljine bakra prema snazi stroja
Budući da se kapacitet za bakar ne skalira kao kapacitet za čelik, iskren način procjene stroja jest pogledati što proizvođač stvarno navodi za bakar — a ne samo nazivnu snagu u vatima. Ako želite širu sliku o tome kako se snaga lasera prevodi u debljinu ploče i konfiguraciju stroja u cijelom rasponu, naš vodič za kupnju stroja za lasersko rezanje vlaknastim laserom velike snage pokriva cijelu ljestvicu snage. Evo što naši strojevi mogu prema specifikacijama.
| Stroj | Mogućnost za bakar | Ostale navedene specifikacije |
| Stroj za lasersko rezanje vlaknastim laserom od 1500 W | Bakar do 3 mm | Ugljični čelik do 6 mm, aluminij do 4 mm, točnost ±0,03 mm, radna površina 1300×2500 mm, vodeno hlađenje, CE/RoHS |
| Stroj za lasersko rezanje vlaknastim laserom velikog formata od 1000 W | Bakar je naveden među podržanim materijalima u rasponu materijala 1–12 mm (nehrđajući čelik, ugljični čelik, bakar, titanij) | Radna površina 3000×1500 mm ili 4000×2000 mm |
Dvije stvari vrijedi pažljivo pročitati:
Ovo Stroj za lasersko rezanje vlaknastim laserom od 1500 W ima definiranu granicu za bakar od 3 mm. Taj broj već odražava težinu rezanja bakra — isti stroj reže 6 mm ugljičnog čelika, dvostruko više od kapaciteta za bakar. Ako je vaš rad s bakrom uglavnom lim i ploča od 1–3 mm, ova klasa stroja pokriva to s rezervom.
Ovo Stroj za lasersko rezanje vlaknastim laserom velikog formata od 1000 W u specifikaciji navodi bakar među materijalima koje podržava u rasponu 1–12 mm, uz nehrđajući čelik, ugljični čelik i titanij. Za deblje dijelove bakra praktičan je pristup potvrditi konkretnu debljinu i leguru s dobavljačem prije narudžbe, jer ostvariva debljina bakra pri određenoj snazi ovisi o leguri, završnoj obradi površine i razvoju parametara — ne samo o snazi u vatima.
Obratite pozornost na to što ne tvrdimo: naši strojevi klase 20 kW i 30 kW navode aluminij u svojim specifikacijama, ali ne objavljuju brojke za rezanje bakra. Nikada ne pretpostavljajte da se visoka nazivna snaga prevodi u mogućnost rezanja debelog bakra; zatražite podatke specifične za bakar.
Izbor pomoćnog plina za bakar
Pomoćni plin ima tri uloge: ispuhuje rastaljeni materijal iz reza, štiti optiku i — ovisno o plinu — dodaje ili oduzima toplinu reakciji.
Dušik (inertno rezanje)
Dušik ne reagira s bakrom, pa je rezanje čisti proces taljenja i ispuhivanja. Rub reza ostaje sjajan i bez oksida, što je važno za električne sabirnice i kontaktne površine gdje oksidni slojevi povećavaju otpor na spojevima. Nedostaci: dušik zahtijeva veći tlak i veću gustoću snage za istiskivanje rastaljenog materijala, pa troši više plina i na određenom stroju smanjuje najveću debljinu u usporedbi s kisikom. Za većinu radova s bakrom električne kvalitete dušik je zadani izbor.
Kisik
Kisik egzotermno reagira s mnogim metalima i dodaje toplinu rezu, što pomaže prodiranju. Kod bakra je korist manja nego kod čelika — bakar oksidira i oksidni sloj mijenja apsorpciju, ali reakcija je manje burna od izgaranja željeza i kisika u ugljičnom čeliku. Rubovi bakra rezanog kisikom izlaze oksidirani i obično ih je potrebno očistiti prije električne upotrebe. Može biti održiva opcija gdje je kvaliteta ruba sekundarna i brzina važna, ali provjerite rezultat na svojoj leguri i debljini prije nego što to standardizirate.
Komprimirani zrak
Zrak je približno 21 % kisika, pa se ponaša kao blagi rez kisikom uz djelić cijene plina. Oksidacija ruba usporediva je s kisikom ili lošija. Za radionice koje povremeno rade s bakrom gdje će se rubovi naknadno strojno obraditi ili doraditi, zrak smanjuje operativne troškove; za gotove električne komponente predvidite dušik.
Gdje se koristi laserski rezani bakar
Najveći dio potražnje za laserski rezaním bakrom dolazi iz električnih i toplinskih primjena:
Sabirnice i distribucijski spojevi — ravna bakrena šipka i lim rezani po profilu, obično s uzorkom rupa za vijčane spojeve. Rezanje dušikom održava kontaktne površine bez oksida.
Električni kontakti i priključnice — mali profilirani dijelovi kod kojih preciznost vlaknastog lasera (±0,03 mm na stroju od 1500 W prema specifikaciji) uklanja sekundarni korak strojne obrade.
Komponente za uzemljenje i EMI zaštitu — tanki bakreni lim rezan u velikim količinama.
Paneli izmjenjivača topline i hladnih ploča — gdje su kvaliteta ruba reza i kontrola srha važni za kasnije lemljenje ili spajanje.
Tanki bakar je područje gdje vlaknasti laseri opravdavaju svoju primjenu na ovom materijalu: visoka gustoća ugnježđivanja, bez alata i brze promjene programa između revizija dijelova.
Kada alternativni postupak ima više smisla
Lasersko rezanje nije automatski pravi odgovor za bakar. Razmotrite alternative u ovim situacijama:
Vrlo debeli dijelovi bakra. Iznad raspona koji vlaknasti laser srednje snage može pouzdano obraditi, rezanje vodenim mlazom nema ograničenja debljine zbog refleksivnosti i ne stvara zonu pod utjecajem topline — uz cijenu sporijeg rezanja i šireg reza.
Jednostavni ravni rezovi u šipkama. Tračna pila ili škare jeftiniji su po rezu, a bakar će se ionako često strojno obrađivati.
Tanki dijelovi visoke kvalitete ruba u velikim količinama. Za neke profile bakra kemijsko nagrizanje ili štancanje nadmašuju lasersko rezanje po stanju ruba i cijeni po dijelu u velikim količinama — iako oba nose troškove alata ili postavljanja koje laser izbjegava.
Ekstremni rizik od refleksivnosti na vrlo tankoj foliji. Ispod određenih debljina refleksivnost bakra postaje stvarni rizik za laser optiku ako parametri odstupe; folije je često bolje obraditi nagrizanjem ili rezanjem matricom.
Pravi test je jednostavan: ako je vaš bakar uglavnom lim od 1–3 mm i trebate profilirane dijelove bez alata, vlaknasti laser u klasi 1000–1500 W snažno odgovara. Ako radite s debelim šipkama ili ekstremno tankim folijama, usporedite cijene alternativnih postupaka uz laser.
Često postavljana pitanja
Može li vlaknasti laser uopće rezati bakar s obzirom na njegovu refleksivnost?
Da. Moderni vlaknasti laseri rutinski režu bakar u tankim i srednjim debljinama. Refleksivnost je najveća na hladnoj, poliranoj površini; kad snop rastopi površinu, apsorpcija naglo raste. Strojevi trebaju odgovarajuću gustoću snage, ispravan fokus i zaštitu od povratne refleksije — zato je kapacitet za bakar mnogo manji od kapaciteta za čelik pri istoj snazi, ali ne nula.
Koliko debeli bakar može rezati vlaknasti laser od 1500 W?
Naš stroj za lasersko rezanje vlaknastim laserom od 1500 W prema specifikaciji reže bakar do 3 mm, ugljični čelik do 6 mm i aluminij do 4 mm, s točnošću ±0,03 mm na radnoj površini 1300×2500 mm. Razlika između brojki za čelik i bakar odražava nisku apsorpciju i visoku toplinsku vodljivost bakra.
Trebam li rezati bakar dušikom ili zrakom?
Koristite dušik kada rub reza mora ostati sjajan i bez oksida — sabirnice, kontakti i sve što se električno spaja. Zrak je mnogo jeftiniji i djeluje kada će se rubovi naknadno čistiti ili strojno obrađivati, ali ostavlja oksidaciju sličnu rezu kisikom. Kisik dodaje nešto energije rezanja, ali na bakru stvara oksidirane rubove.
Znači li veća snaga lasera proporcionalno deblji bakar?
Ne. Kapacitet za bakar raste sporije od kapaciteta za čelik s povećanjem snage jer je apsorpcija, a ne sirova snaga u vatima, uska grla. Uvijek procjenjujte strojeve prema objavljenim specifikacijama za bakar umjesto pretpostavke da se brojke za čelik prenose — i zatražite od proizvođača da potvrdi vašu konkretnu debljinu i leguru bakra prije kupnje.
Odaberite svoj stroj uz Xinhong CNC
Bakar je materijal kod kojeg je iskrena specifikacija najvažnija. Ako nam kažete svoj raspon debljine bakra, leguru (C1100, C10100 itd.), tipičnu veličinu dijela i moraju li rubovi biti bez oksida, preporučit ćemo odgovara li vam stroj klase 1000 W ili 1500 W — ili ćemo vam iskreno reći ako vas bolje služi drugi postupak. Pošaljite podatke o materijalu i primjeni putem obrazaca za upit na našim stranicama proizvoda kako biste dobili preporuku utemeljenu na specifikacijama stroja, a ne marketinškim brojkama.