

Praktičan vodič za odabir prave snage lasera za rezanje čeličnih ploča, s potpunom tablicom snage i debljine koja pokriva 500 W do 30000 W, odabir kisika i dušika te kompromise između brzine i kvalitete za proizvođače…
Zašto je odabir snage važan za vaš stroj za lasersko rezanje metala
Odabir pogrešne laserske snage za vaše čelične ploče je skupa pogreška. Premalo snage i ne možete prorezati materijal – ili dobivate spore rubove prekrivene troskom koji zahtijevaju brušenje. Previše snage i preplatili ste stroj koji je nedovoljno iskorišten, s većim troškovima električne energije i održavanja za kapacitet koji vam ne treba.
A laserski stroj za rezanje metala mora biti usklađen s vašim tipičnim rasponom debljine ploče, vrstom materijala i obujmom proizvodnje. Shandong Xinhong CNC Technology Co., Ltd. proizvodi fiber laserske strojeve za rezanje od 500W do 30000W, što nam daje izravno iskustvo sa svakom razinom snage i debljinama čeličnih ploča koje svaka od njih obrađuje. Ovaj vodič provodi vas kroz odnos snage i debljine kako biste mogli donijeti informiranu investicijsku odluku.
Snaga fiber lasera u odnosu na debljinu čelične ploče: Potpuna tablica
Donja tablica prikazuje svaku razinu snage Xinhong lasera s maksimalnom debljinom rezanja za ugljični čelik, nehrđajući čelik i aluminij. To su maksimumi prema proizvodnim specifikacijama – ne teorijska ograničenja – temeljeni na stvarnim performansama rezanja s odgovarajućim pomoćnim plinom.
| Snaga lasera | Maks. ugljični čelik | Maks. nehrđajući čelik | Maks. aluminij | Radno područje |
|---|---|---|---|---|
| 500W | 3 mm | 2 mm | 1,5 mm | 1300×900 mm |
| 1000W | 12 mm | 8–10 mm | 5 mm | 3000×1500 / 4000×2000 mm |
| 1500W | 6 mm | 5 mm | 4 mm | 1300×2500 mm |
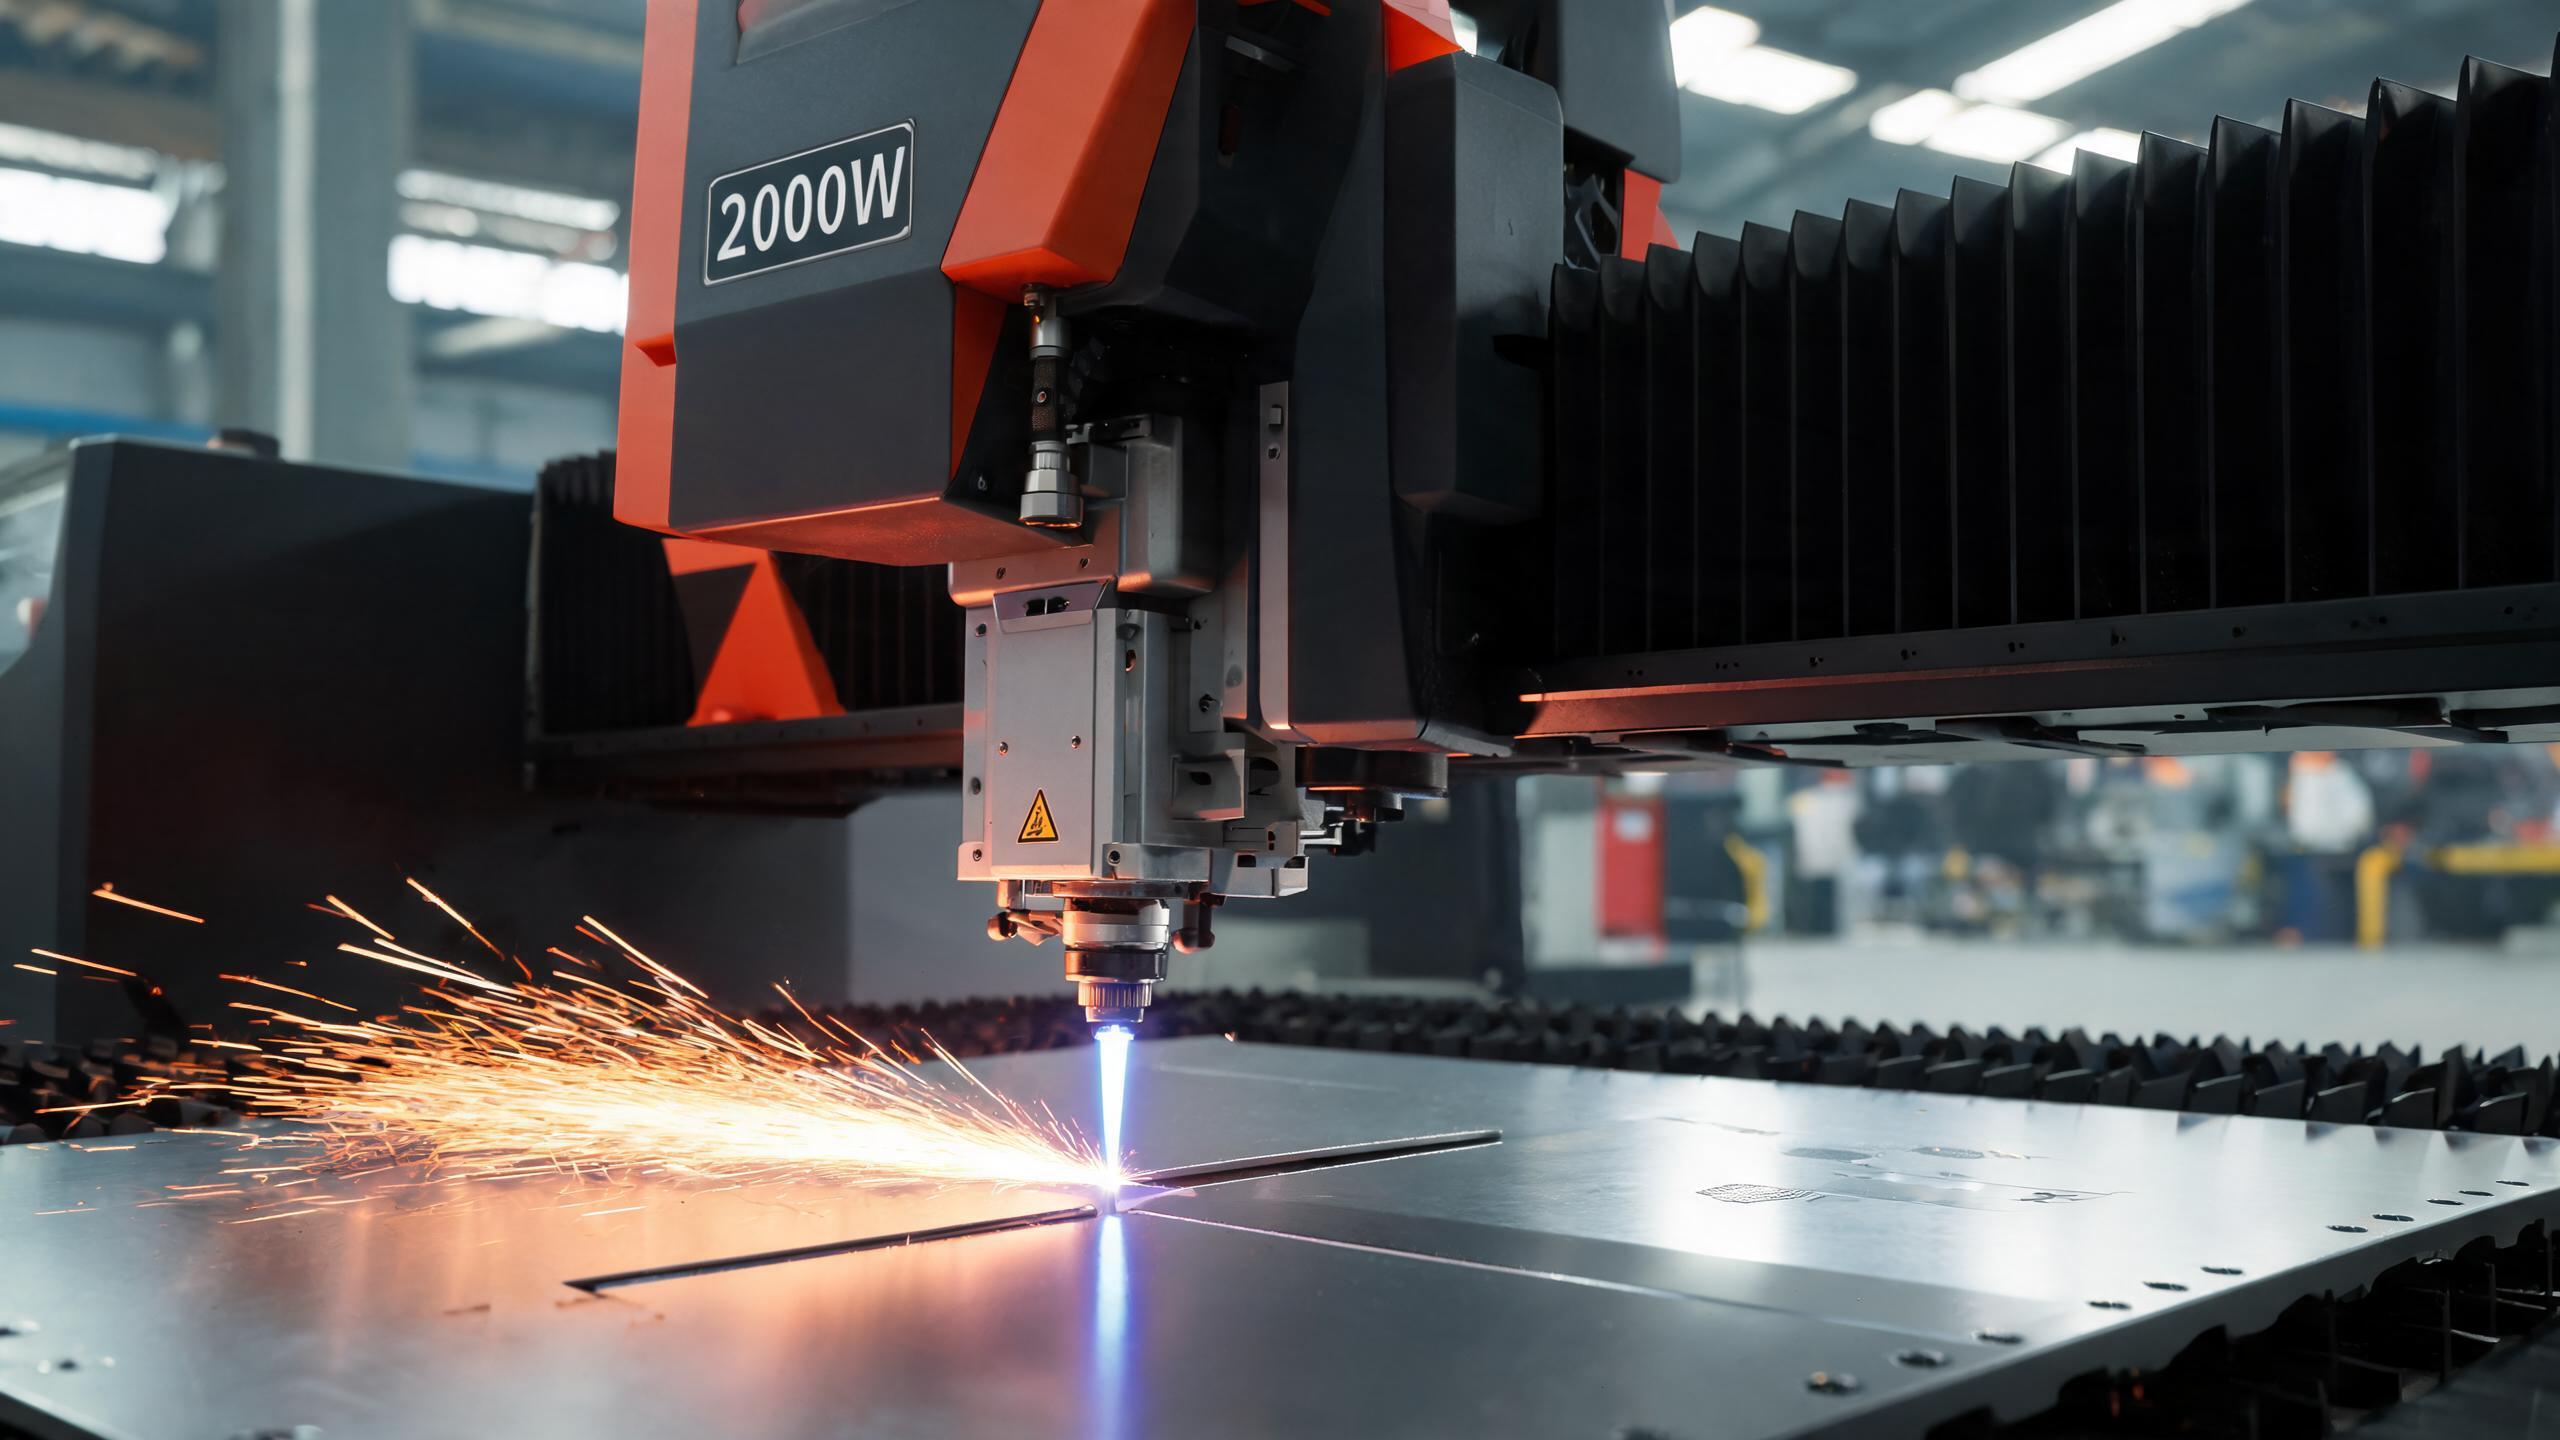
| 2000W | 8 mm | 5 mm | 4 mm | 1500×3000 mm |
| 3000W | 12 mm | 8 mm | 6 mm | 1500×3000 mm |
| 6000W | 20 mm | 12 mm | 10 mm | 2000×4000 mm |
| 12000W | 35 mm | 20 mm | 16 mm | 2000×6000 mm |
| 20000W | 50 mm | 30 mm | 20 mm | 2000×6000 mm |
| 30000W | 70 mm | 40 mm | 30 mm | 2000×6000 mm |
Napomena: Maksimalna debljina pretpostavlja optimalnu brzinu rezanja. Brzina proizvodnog rezanja smanjuje se kako se debljina približava maksimumu. Aluminij i nehrđajući čelik zahtijevaju dušik kao pomoćni plin za rubove bez oksidacije.
Kako čitati ovu tablicu za vašu primjenu
Ako vaša radionica obrađuje uglavnom čelični lim debljine 1–3 mm, stroj za ekonomično lasersko rezanje vlaknima od 500 W obavlja posao uz najniže ulaganje. Za ugljični čelik od 3–8 mm—najčešći raspon u obradi lima— model od 2000 W ili model od 3000 W pruža najbolju ravnotežu između kapaciteta rezanja i operativnih troškova. Za konstrukcijski čelik iznad 20 mm, modeli od 12000W i viši modeli dolaze u obzir.
Kisik vs. dušik: Odabir pravog pomoćnog plina
Pomoćni plin koji koristite jednako je važan kao i snaga lasera. Izbor između kisika i dušika utječe na brzinu rezanja, kvalitetu ruba i operativne troškove.
| Čimbenik | Kisik (O₂) | Dušik (N₂) |
|---|---|---|
| Najbolje za | Ugljični čelik (debele ploče) | Nehrđajući čelik, aluminij |
| Brzina rezanja | Veća (egzotermna reakcija dodaje toplinu) | Manja (inertni plin, samo smicanje rastaljenog metala) |
| Kvaliteta ruba | Oksidni sloj na rubu reza | Svijetao, bez oksida, spreman za zavarivanje |
| Trošak plina | Niži (potrebna niža čistoća) | Viši (preporučena čistoća ≥99,9 %) |
| Naknadna obrada | Može zahtijevati odmašćivanje/uklanjanje kamenca | Nijedan—rubovi su spremni za zavarivanje |
| Tipični tlak | 0,5–1,0 MPa | 1,0–2,5 MPa (deblje ploče zahtijevaju viši) |
Za rezanje dušikom u velikim količinama, razmotrite PSA generator dušika na licu mjesta kako biste eliminirali troškove plina u bocama—tipično razdoblje povrata od 6–12 mjeseci čini ovo pametnim ulaganjem za pogone koji redovito režu nehrđajući čelik.
Brzina rezanja vs. kvaliteta reza: kompromis
Veća snaga lasera ne znači automatski brže rezanje pri svim debljinama. Odnos između brzine i kvalitete nije linearan:
- Tanki lim (1–3 mm): Čak i laser od 500 W može rezati brzinom od 15–20 m/min. Povećanje na 3000 W donosi sve manje povećanje brzine—uskog grla postaju ubrzanje i učinkovitost gniježđenja.
- Srednja ploča (4–12 mm): Ovdje snaga čini vidljivu razliku. Stroj od 3000 W reže ugljični čelik od 8 mm otprilike 40–60 % brže od stroja od 1500 W.
- Debela ploča (20 mm+): Brzina je ograničena fizikom uklanjanja rastaljenog metala, ne samo snagom lasera. Kod ugljičnog čelika od 30 mm+, čak i stroj od 12000 W mora usporiti na 0,5–1,5 m/min kako bi održao okomitost ruba i kontrolirao trosku.
Scenariji odabira snage u stvarnom svijetu
Scenarij 1: Radionica za obradu lima (ugljični čelik 1–6 mm)
Radionica koja reže nosače, kućišta i panele od ugljičnog čelika debljine 1–6 mm ostvaruje najbolji ROI sa strojem za lasersko rezanje vlaknima od 2000 W ili 3000 W. Model od 3000 W rješava povremene poslove od 8–12 mm, zadržavajući veliku brzinu na tankom limu. Opcija izmjenjivog stola omogućuje kontinuirani utovar tijekom proizvodnje.
Scenarij 2: Prerađivač nehrđajućeg čelika (2–8 mm)
Za opremu za prehrambenu industriju od nehrđajućeg čelika i dekorativne panele, rezanje dušikom obavezno je za svijetle rubove bez oksida. Stroj od 3000 W s PSA generatorom dušika pruža potrebnu brzinu i kvalitetu ruba—dok troškove plina smanjuje na gotovo nulu nakon povrata ulaganja.
Scenarij 3: Teški konstrukcijski čelik (20–70 mm)
Brodogradilišta i proizvođači teške strojarske opreme koji obrađuju debele ploče od ugljičnog čelika trebaju strojeve od 12000 W do 30000 W. Pri tim razinama snage, kisik kao pomoćni plin maksimizira brzinu rezanja kroz egzotermno zagrijavanje. Radno područje od 2000×6000 mm omogućuje obradu standardnih valjaničkih ploča bez prethodnog rezanja.
Ključni čimbenici osim snage pri odabiru vašeg stroja za lasersko rezanje metala
- Radno područje: Mora odgovarati vašim standardnim veličinama lima/ploče. Rezanje ploče 2000×6000 mm na stolu 1500×3000 mm zahtijeva prethodno rezanje—što je gubitak materijala i vremena.
- Točnost pozicioniranja: Strojevi Xinhong imaju točnost od ±0,02 mm (ekonomični model od 500 W) do ±0,05 mm (modeli velike snage). Precizna obrada zahtijeva ±0,03 mm ili bolje.
- Marka laserskog izvora: IPG (SAD) nudi vrhunsku kvalitetu snopa; RAYCUS i GW pružaju izvrsnu vrijednost. Sva tri imaju radni vijek od 35 000–50 000+ sati.
- Upravljački sustav: Schneider Electric PLC sa softverom za gniježđenje CypCut osigurava rad u skladu s CE normama i učinkovito iskorištenje materijala.
- Izmjenjivi stol: Za proizvodna okruženja, automatski izmjenjivi stol može povećati propusnost do 40 %.
Za dublji uvid u usporedbu laserskog rezanja vlaknima s plazmom, plamenom i probijanjem, možete pogledati i povezane videozapise na YouTubeu pretraživanjem "fiber laser vs plasma cutting comparison" kako biste vidjeli demonstracije rezanja u stvarnom vremenu.
Svaki stroj za lasersko rezanje vlaknima iz Xinhongove linije proizvoda izrađen je s laserskim izvorima IPG, RAYCUS ili GW, upravljačkim sustavima Schneider Electric i sigurnosnim dizajnom u skladu s CE normama. Certifikat ISO 9001:2015 pokriva cijeli proizvodni proces. Kontaktirajte nas s vašim vrstama materijala, rasponom debljina i obujmom proizvodnje—preporučit ćemo optimalnu razinu snage i konfiguraciju.
Povezani članci u ovoj seriji
- Stroj za lasersko rezanje metalnog lima: Potpuni vodič za kupce za 2026.
- CNC stroj za lasersko rezanje s vlaknima naspram tradicionalnog rezanja: Što pobjeđuje?
- CNC stroj za lasersko rezanje vlaknastim laserom: Ključne značajke za tešku čeličnu obradu
- 5 najboljih strojeva za lasersko rezanje vlaknima za nehrđajući čelik u 2026.
Poveznice na povezane članke bit će dodane nakon što svi članci u ovoj seriji budu objavljeni.