
A réz a legigényesebb gyakori fém a lézervágáshoz, mert visszaveri az infravörös fényt és gyorsan elvonja a hőt a vágási zónából. Ez a cikk elmagyarázza a kihívások mögötti fizikát, hogy milyen vastagságok reálisak a közepes teljesítményű szálas lézereken ellenőrzött Xinhong gép adatokkal, hogyan befolyásolja a segédgáz választása a vágást, és mikor van értelme a vízsugaras, plazma- vagy ollós vágásnak.
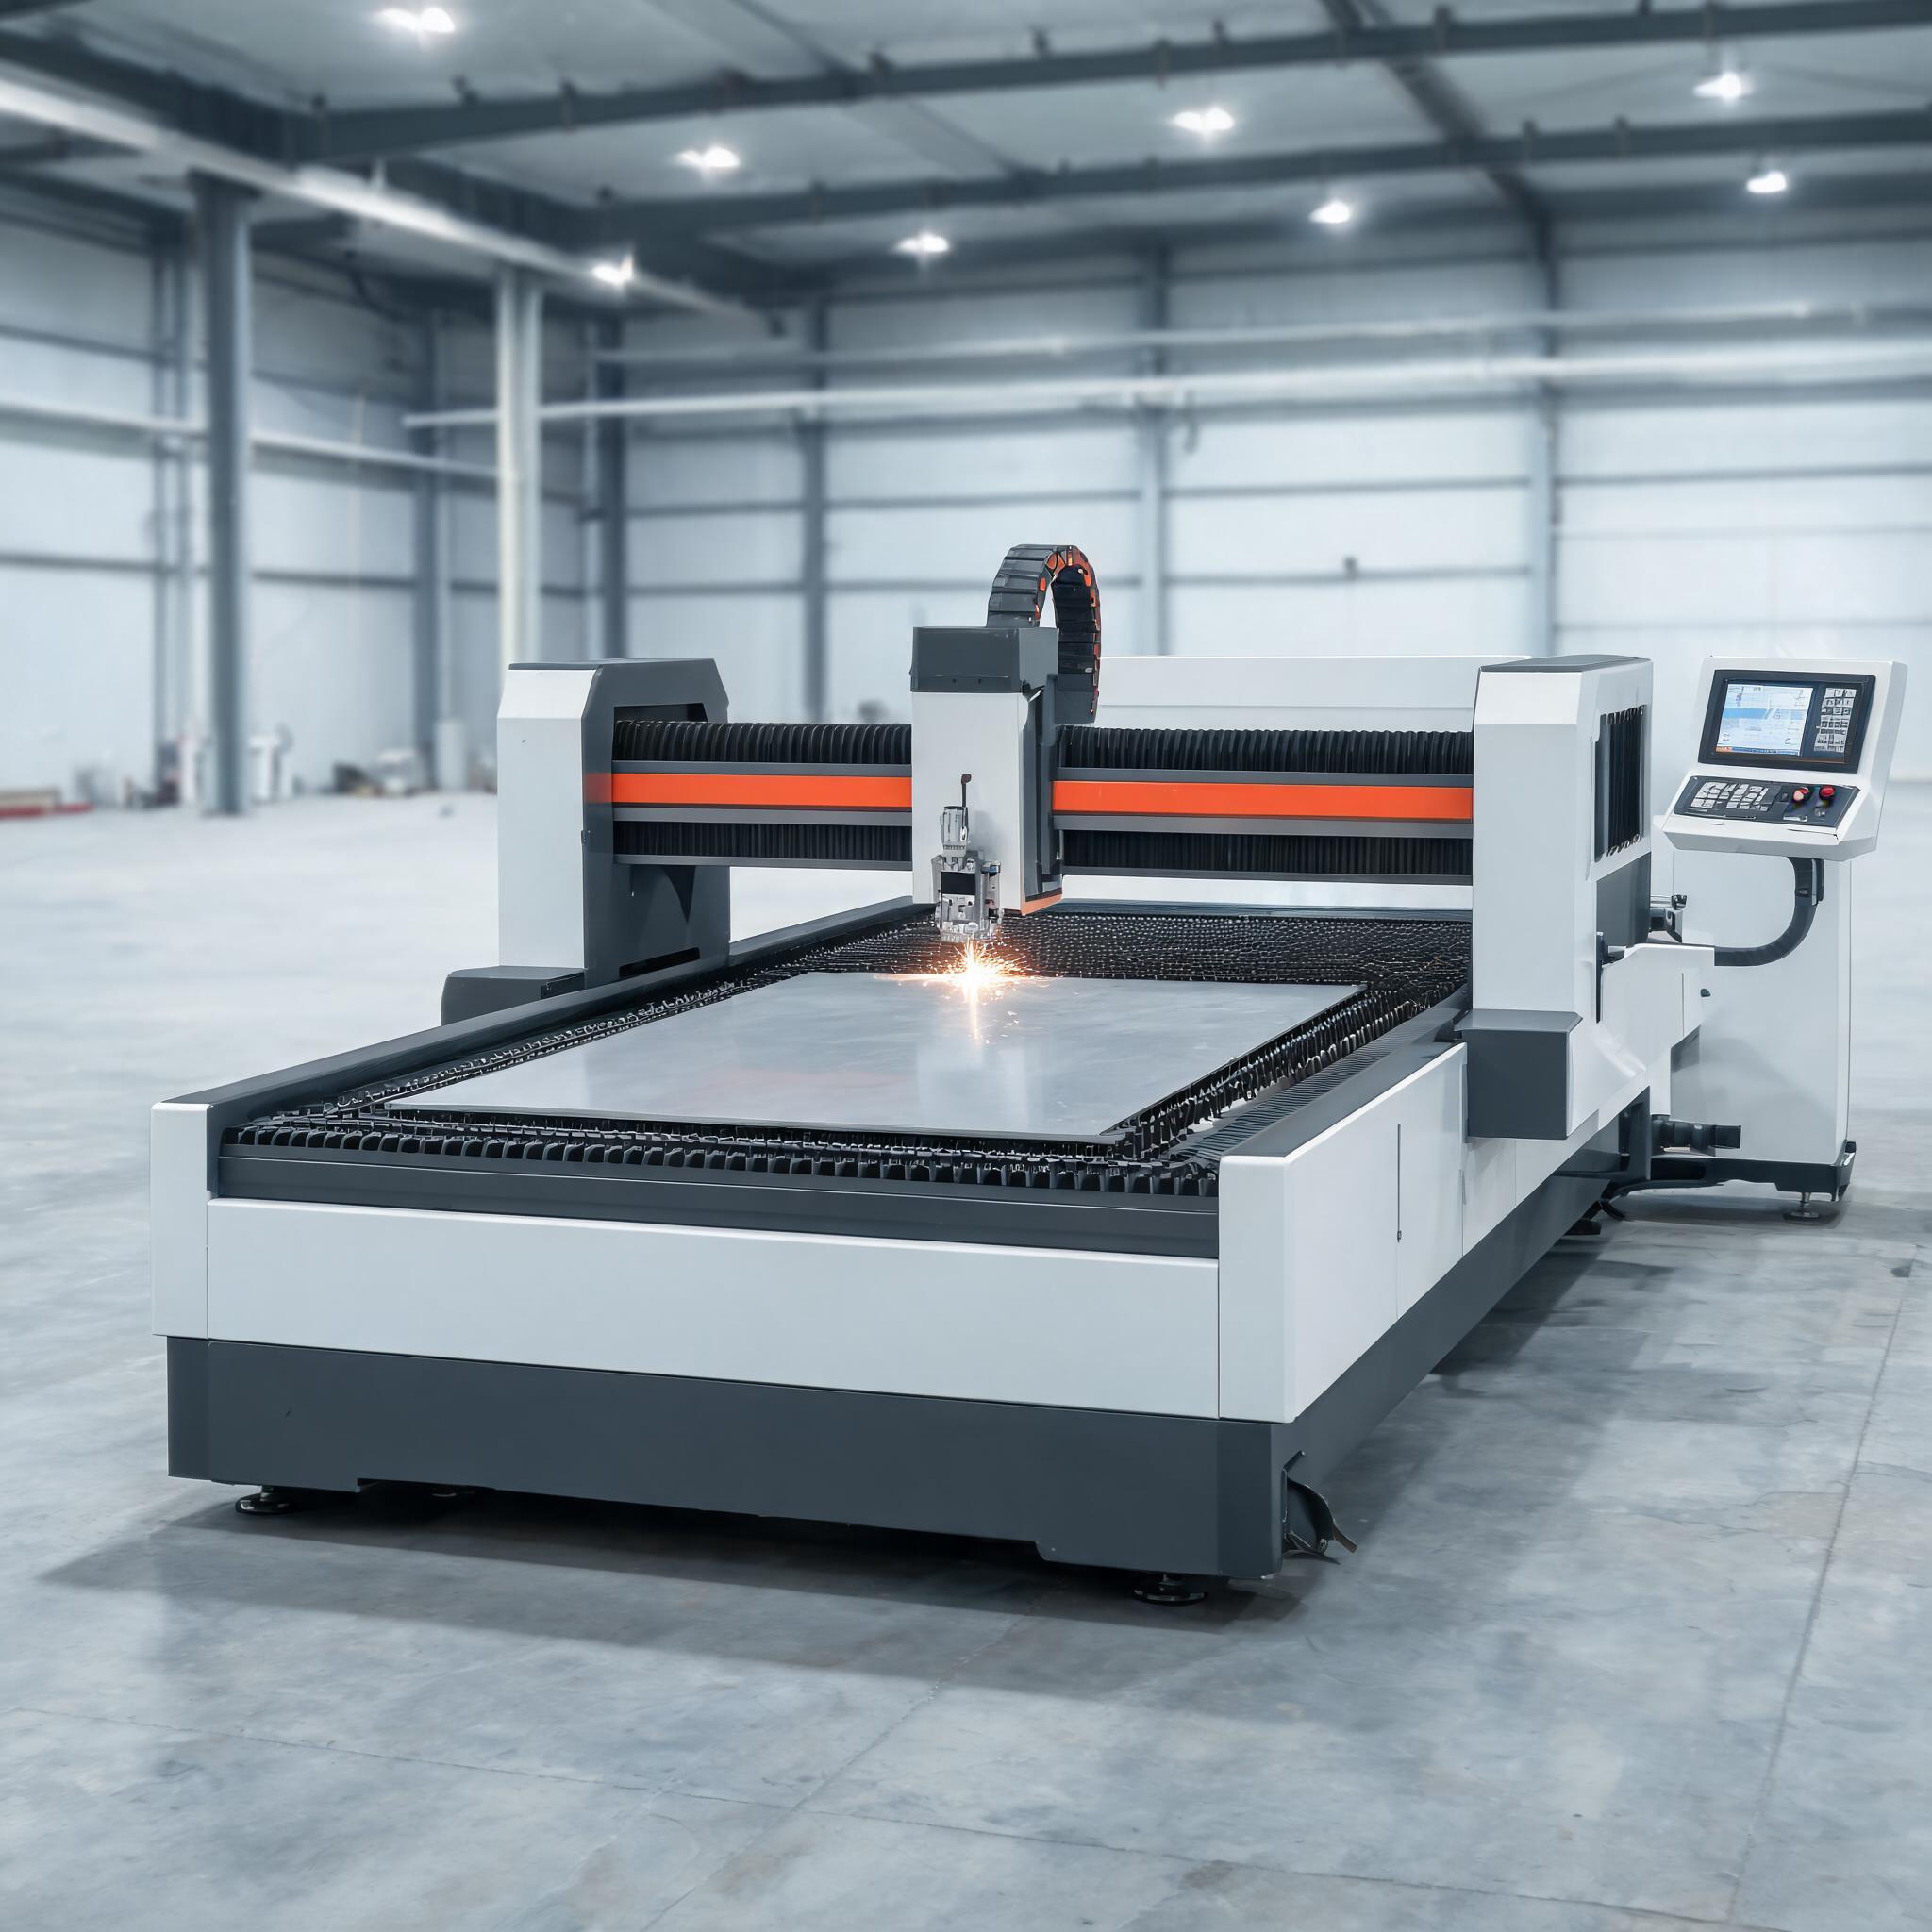
A réz folyamatosan megjelenik az ajánlatkérésekben — gyűjtősínek, elektromos érintkezők, hőcserélő alkatrészek, földelő elemek —, és ez az az anyag, amely több lézervásárlót zavar össze, mint bármelyik másik. Ugyanazok a tulajdonságok, amelyek a rezet értékessé teszik az elektromos munkákban, megnehezítik a fénnyel történő vágását. Ez a cikk elmagyarázza, miért, milyen vastagságok reálisak a közepes teljesítményű szálaserlézereken, hogyan változtatja meg a segédgáz választása az eredményt, és mikor jobb döntés egy másik vágási eljárás.
Miért a réz a legnehezebben lézervágható gyakori fém
Két fizikai tulajdonság dolgozik egyszerre a lézer ellen.
Nagy visszaverő képesség a lézer hullámhosszán
A szálaserlézerek körülbelül 1 mikrométer hullámhosszú fényt bocsátanak ki (közeli infravörös). A réz az egyik legjobban visszaverő fém ezen a hullámhosszon — a beérkező nyaláb jelentős része visszaverődik a felületről ahelyett, hogy elnyelődne. Amíg a felület fel nem melegszik és el nem kezd olvadni, a nyaláb kevés energiát ad át az anyagnak. Amint az olvadás megindul, a fényelnyelés javul, de ennek eléréséhez sokkal nagyobb teljesítménysűrűség szükséges, mint az acél esetében.
A visszavert fény nem csupán hatékonysági probléma. A rosszul beállított gépeken a visszavert energia visszajuthat a szálon keresztül a fényforrásba. A modern szálaserlézer-források visszaverődés elleni védelemmel rendelkeznek, de a folyamat beállítása továbbra is számít: a helyes fókuszpozíció, a tiszta felület és a megfelelő teljesítménysűrűség mind csökkenti a lemez által az optikára visszaküldött energia mennyiségét.
Nagy hővezetőképesség
A réz többszörösen gyorsabban vezeti a hőt, mint a szénacél. A nyaláb által leadott energia szinte azonnal eloszlik a vágási zónából, így a fém helyileg ellenáll az olvadási hőmérséklet elérésének. A gyakorlatban ez azt jelenti, hogy a vágási zónának tartósan nagy energiasűrűségre van szüksége, és a vékony réz kiszámíthatatlanul viselkedhet, ha a paraméterek határesetiek — a vágás elindulhat, majd lendületet veszíthet, ahogy a hő elszivárog a környező lemezbe.
A kis fényelnyelés és a nagy hőveszteség kombinációja az oka annak, hogy egy szálaserlézer, amely könnyedén kezeli a 6 mm-es szénacélt, sokkal kisebb rézkapacitással rendelkezik. Ez az anyag tulajdonsága, nem a gép hibája, és minden beszállító, aki mérsékelt teljesítményen agresszív rézvastagságokat ajánl, gyanút érdemel. A hasonló mechanizmus mélyebb elemzéséért alumíniumon — a másik erősen visszaverő színesfémen —, lásd cikkünket a alumínium és réz szálaserlézeres vágása: visszaverődés és vastagsági korlátok.
Reális rézvastagság gép teljesítménye szerint
Mivel a rézkapacitás nem úgy skálázódik, mint az acélkapacitás, a gép értékelésének őszinte módja az, hogy megnézzük, mit határoz meg a gyártó ténylegesen a rézre — nem a névleges teljesítményt. Ha a teljes képet szeretné látni arról, hogyan fordul át a lézerteljesítmény a lemezvastagságba és a gépkonfigurációba a teljes kínálatban, a nagy teljesítményű szálaserlézer vágógép vásárlási útmutató a teljes teljesítménylétrát lefedi. Íme, mire vannak a saját gépeink specifikálva.
| Gép | Rézképesség | Egyéb megadott specifikációk |
| 1500 W-os szálaserlézer vágógép | Réz 3 mm-ig | Szénacél 6 mm-ig, alumínium 4 mm-ig, ±0,03 mm pontosság, 1300×2500 mm-es ágy, vízhűtéses, CE/RoHS |
| 1000 W-os nagy formátumú szálaserlézer vágógép | A réz a támogatott anyagok között szerepel az 1–12 mm-es anyagsávban (rozsdamentes acél, szénacél, réz, titán) | 3000×1500 mm-es vagy 4000×2000 mm-es ágy |
Két pont, amit érdemes figyelmesen elolvasni:
A 1500 W-os szálaserlézer vágógép meghatározott rézkorlátja 3 mm. Ez a szám már tükrözi a réz nehézségét — ugyanez a gép 6 mm-es szénacélt vág, ami a rézkapacitás kétszerese. Ha a rézmunkája főként 1–3 mm-es lemez és tábla, ez a gépkategória tartalékkal lefedi.
Az 1000 W-os nagy formátumú szálaserlézer vágógép specifikációja a rézt a támogatott anyagok között sorolja fel az 1–12 mm-es sávban, a rozsdamentes acél, a szénacél és a titán mellett. Vastagabb rézszelvények esetén a gyakorlati megközelítés az, hogy a megrendelés előtt egyeztesse a konkrét vastagságot és ötvözetet a beszállítóval, mert az adott teljesítményen elérhető rézvastagság az ötvözettől, a felületi minőségtől és a paraméterek kidolgozásától függ — nem kizárólag a teljesítménytől.
Figyelje, mit nem állítunk: a 20 kW-os és 30 kW-os osztályú gépeink specifikációiban az alumínium szerepel, de rézvágási számokat nem tesznek közzé. Soha ne feltételezze, hogy a nagy teljesítményű besorolás vastag réz képességét jelenti; kérje a rézre vonatkozó adatokat.
Segédgáz választás rézhez
A segédgáz három feladatot lát el: kifújja az olvadt anyagot a vágási résből, védi az optikát, és — a gáztól függően — hőt ad a reakcióhoz vagy elvonja azt.
Nitrogén (inert vágás)
A nitrogén nem reagál a rézzel, így a vágás tiszta olvasztás-és-kifúvás folyamat. A vágott él fényes és oxidmentes marad, ami fontos az elektromos gyűjtősínek és érintkezőfelületek esetében, ahol az oxidrétegek növelik az ellenállást az illesztéseknél. A kompromisszumok: a nitrogén nagyobb nyomást és nagyobb teljesítménysűrűséget igényel az olvadék kifúvásához, így több gázt fogyaszt, és adott gépen csökkenti a maximális vastagságot az oxigénhez képest. A legtöbb elektromos minőségű rézmunka esetében a nitrogén az alapértelmezett választás.
Oxigén
Az oxigén sok fémmel exoterm módon reagál, és hőt ad a vágáshoz, ami segíti a behatolást. Réznél a haszon kisebb, mint acélnál — a réz oxidálódik, és az oxidréteg megváltoztatja az abszorpciót, de a reakció kevésbé heves, mint a szénacél vas-oxigén égése. Az oxigénnel vágott rézélek oxidáltan kerülnek ki, és általában tisztítást igényelnek elektromos használat előtt. Ez életképes lehetőség lehet ott, ahol az élminőség másodlagos és a sebesség számít, de a szabványosítás előtt ellenőrizze az eredményt az adott ötvözeten és vastagságon.
Sűrített levegő
A levegő körülbelül 21 % oxigént tartalmaz, így enyhe oxigénes vágásként viselkedik a gázköltség töredékéért. Az él oxidációja az oxigénnel összehasonlítható vagy annál rosszabb. Azoknak a műhelyeknek, amelyek alkalomszerűen végeznek rézmunkát, ahol az éleket utólag megmunkálják vagy felületkezelik, a levegő alacsonyan tartja az üzemeltetési költségeket; kész elektromos alkatrészekhez viszont számoljon nitrogénnel.
Hol használják a lézervágott rezet
A lézervágott réz iránti kereslet nagy része elektromos és hőtechnikai alkalmazásokból származik:
Gyűjtősínek és elosztó kapcsolatok — profilra vágott lapos rézrúd és lemez, általában csavarozott kötésekhez kialakított furatmintázattal. A nitrogénes vágás oxidmentesen tartja az érintkezőfelületeket.
Elektromos érintkezők és csatlakozók — kis méretű, profilos alkatrészek, ahol a szálaserlézer pontossága (a specifikáció szerint ±0,03 mm az 1500 W-os gépen) kiküszöböli a másodlagos megmunkálási lépést.
Földelő és EMI-árnyékoló alkatrészek — sorozatban vágott vékony rézlemez.
Hőcserélő és hűtőlemez panelek — ahol a vágott él minősége és a sorjakezelés fontos a későbbi forrasztáshoz vagy ragasztáshoz.
A vékony réz az, ahol a szálaserlézerek ezen az anyagon bizonyítanak: nagy fészekelrendezési sűrűség, szerszám nélkül, és gyors programváltás az alkatrészek módosításai között.
Mikor van több értelme alternatív eljárásnak
A lézervágás nem automatikusan a helyes válasz a rézre. Ezekben a helyzetekben fontolja meg az alternatívákat:
Nagyon vastag rézszelvények. Afelett a tartomány felett, amelyet egy közepes teljesítményű szálaserlézer megbízhatóan kezel, a vízsugaras vágásnak nincs a visszaverődés által szabott vastagsági korlátja, és nem hoz létre hőhatásövezetet — a lassabb vágás és a szélesebb vágási rés árán.
Egyszerű egyenes vágások rúdanyagban. A szalagfűrész vagy a olló vágásonként olcsóbb, és a rezet gyakran amúgy is megmunkálják.
Nagy élminőségű vékony alkatrészek sorozatban. Egyes rézprofilok esetében a vegyi maratás vagy a sajtolás felülmúlja a lézervágást az élállapot és a darabonkénti költség tekintetében sorozatgyártásban — bár mindkettő szerszám- vagy beállítási költséggel jár, amelyet a lézer elkerül.
Szélsőséges visszaverődési kockázat nagyon vékony fólián. Bizonyos vastagságok alatt a réz visszaverő képessége valódi kockázatot jelent a lézeroptikára, ha a paraméterek elmozdulnak; a fóliákat gyakran jobb maratással vagy bélyegzéssel kezelni.
A helyes teszt egyszerű: ha a réz nagyjából 1–3 mm-es lemez, és profilozott alkatrészeket igényel szerszám nélkül, egy 1000–1500 W-os osztályú szálaserlézer erős választás. Ha a munkája vastag rúd vagy fólia szélsőségek, árazza be az alternatív eljárásokat a lézer mellett.
Gyakran ismételt kérdések
Egyáltalán tud rézt vágni a szálaserlézer a visszaverő képessége miatt?
Igen. A modern szálaserlézerek rutinszerűen vágnak rezet vékony és közepes vastagságban. A visszaverődés a hideg, polírozott felületen a legnagyobb; amint a nyaláb megolvasztja a felületet, az abszorpció meredeken nő. A gépeknek megfelelő teljesítménysűrűségre, helyes fókuszra és visszaverődés elleni védelemre van szükségük — ezért sokkal alacsonyabb a rézkapacitás, mint az acélkapacitás ugyanazon a teljesítményen, de nem nulla.
Milyen vastag rezet tud vágni egy 1500 W-os szálaserlézer?
Az 1500 W-os szálaserlézer vágógépünk specifikációja szerint 3 mm-ig vág rezet, szénacélt 6 mm-ig és alumíniumot 4 mm-ig, ±0,03 mm pontossággal, 1300×2500 mm-es ágyon. Az acél és a réz számai közötti különbség a réz alacsony abszorpcióját és nagy hővezetőképességét tükrözi.
Nitrogénnel vagy levegővel vágjam a rezet?
Használjon nitrogént, ha a vágott élnek fényesnek és oxidmentesnek kell maradnia — gyűjtősínek, érintkezők és minden elektromosan összekapcsolt elem esetében. A levegő sokkal olcsóbb, és akkor működik, ha az éleket utólag tisztítják vagy megmunkálják, de az oxidáció hasonló az oxigénes vágáshoz. Az oxigén némi vágási energiát ad, de oxidált éleket hoz létre a rézen.
A nagyobb lézerteljesítmény arányosan vastagabb rezet jelent?
Nem. A rézkapacitás lassabban növekszik, mint az acélkapacitás a teljesítménnyel, mert az abszorpció, nem a nyers teljesítmény a szűk keresztmetszet. Mindig a közzétett réz-specifikációk alapján értékelje a gépeket, ahelyett hogy feltételezné, hogy az acél számai átvihetők — és a vásárlás előtt kérje meg a gyártót, hogy erősítse meg a konkrét rézvastagságot és ötvözetet.
A gép kiválasztása a Xinhong CNC-vel
A réz az az anyag, ahol az őszinte specifikáció a legfontosabb. Ha megadja nekünk a rézvastagság-tartományát, az ötvözetet (C1100, C10100, stb.), a tipikus alkatrészméretet, és hogy az éleknek oxidmentesnek kell-e maradniuk, javasoljuk, hogy egy 1000 W-os vagy 1500 W-os osztályú gép illik-e a munkájához — vagy őszintén megmondjuk, ha egy másik eljárás jobban szolgálja. Küldje el az anyag- és alkalmazásadatokat a termékoldalainkon található ajánlatkérő űrlapokon keresztül, hogy a gép specifikációin alapuló ajánlást kapjon, nem marketing számokat.