

Gyakorlati útmutató a megfelelő lézerteljesítmény kiválasztásához acéllemez vágáshoz, teljes teljesítmény-vastagság táblázattal 500W-tól 30000W-ig, oxigén vs. nitrogén gázválasztással, és sebesség-minőség kompromisszumokkal a feldolgozók számára…
Miért fontos a teljesítmény kiválasztása a lézeres fémvágó gépnél
Rossz lézerteljesítményt választani acéllemezeihez költséges hiba. Túl kevés teljesítmény esetén nem tud átvágni az anyagon – vagy lassú, salakos éleket kap, amelyek csiszolást igényelnek. Túl sok teljesítmény esetén túlköltekezett egy kihasználatlan gépre, magasabb áram- és karbantartási költségekkel olyan kapacitásért, amelyre nincs szüksége.
A lézeres fémvágó gép az Ön tipikus lemezvastagság-tartományához, anyagtípusához és gyártási mennyiségéhez kell igazítani. A Shandong Xinhong CNC Technology Co., Ltd. 500W-tól 30000W-ig gyárt szálas lézeres vágógépeket, így közvetlen tapasztalattal rendelkezünk minden teljesítménykategóriában és az általuk kezelt acéllemez-vastagságokban. Ez az útmutató végigvezeti Önt a teljesítmény-vastagság összefüggésén, hogy megalapozott beruházási döntést hozhasson.
Szálas lézer teljesítmény vs. acéllemez vastagság: A teljes táblázat
Az alábbi táblázat az egyes Xinhong lézerteljesítmény-szinteket a maximális vágási vastagsághoz rendeli szénacél, rozsdamentes acél és alumínium esetén. Ezek gyártási minősítésű maximumok – nem elméleti határértékek – valós vágási teljesítményen alapulnak, megfelelő segédgázzal.
| Lézer teljesítmény | Max. szénacél vastagság | Max. rozsdamentes acél | Max. alumínium | Munkaterület |
|---|---|---|---|---|
| 500W | 3 mm | 2 mm | 1,5 mm | 1300×900 mm |
| 1000 W | 12 mm | 8–10 mm | 5 mm | 3000×1500 / 4000×2000 mm |
| 1500 W | 6 mm | 5 mm | 4 mm | 1300×2500 mm |
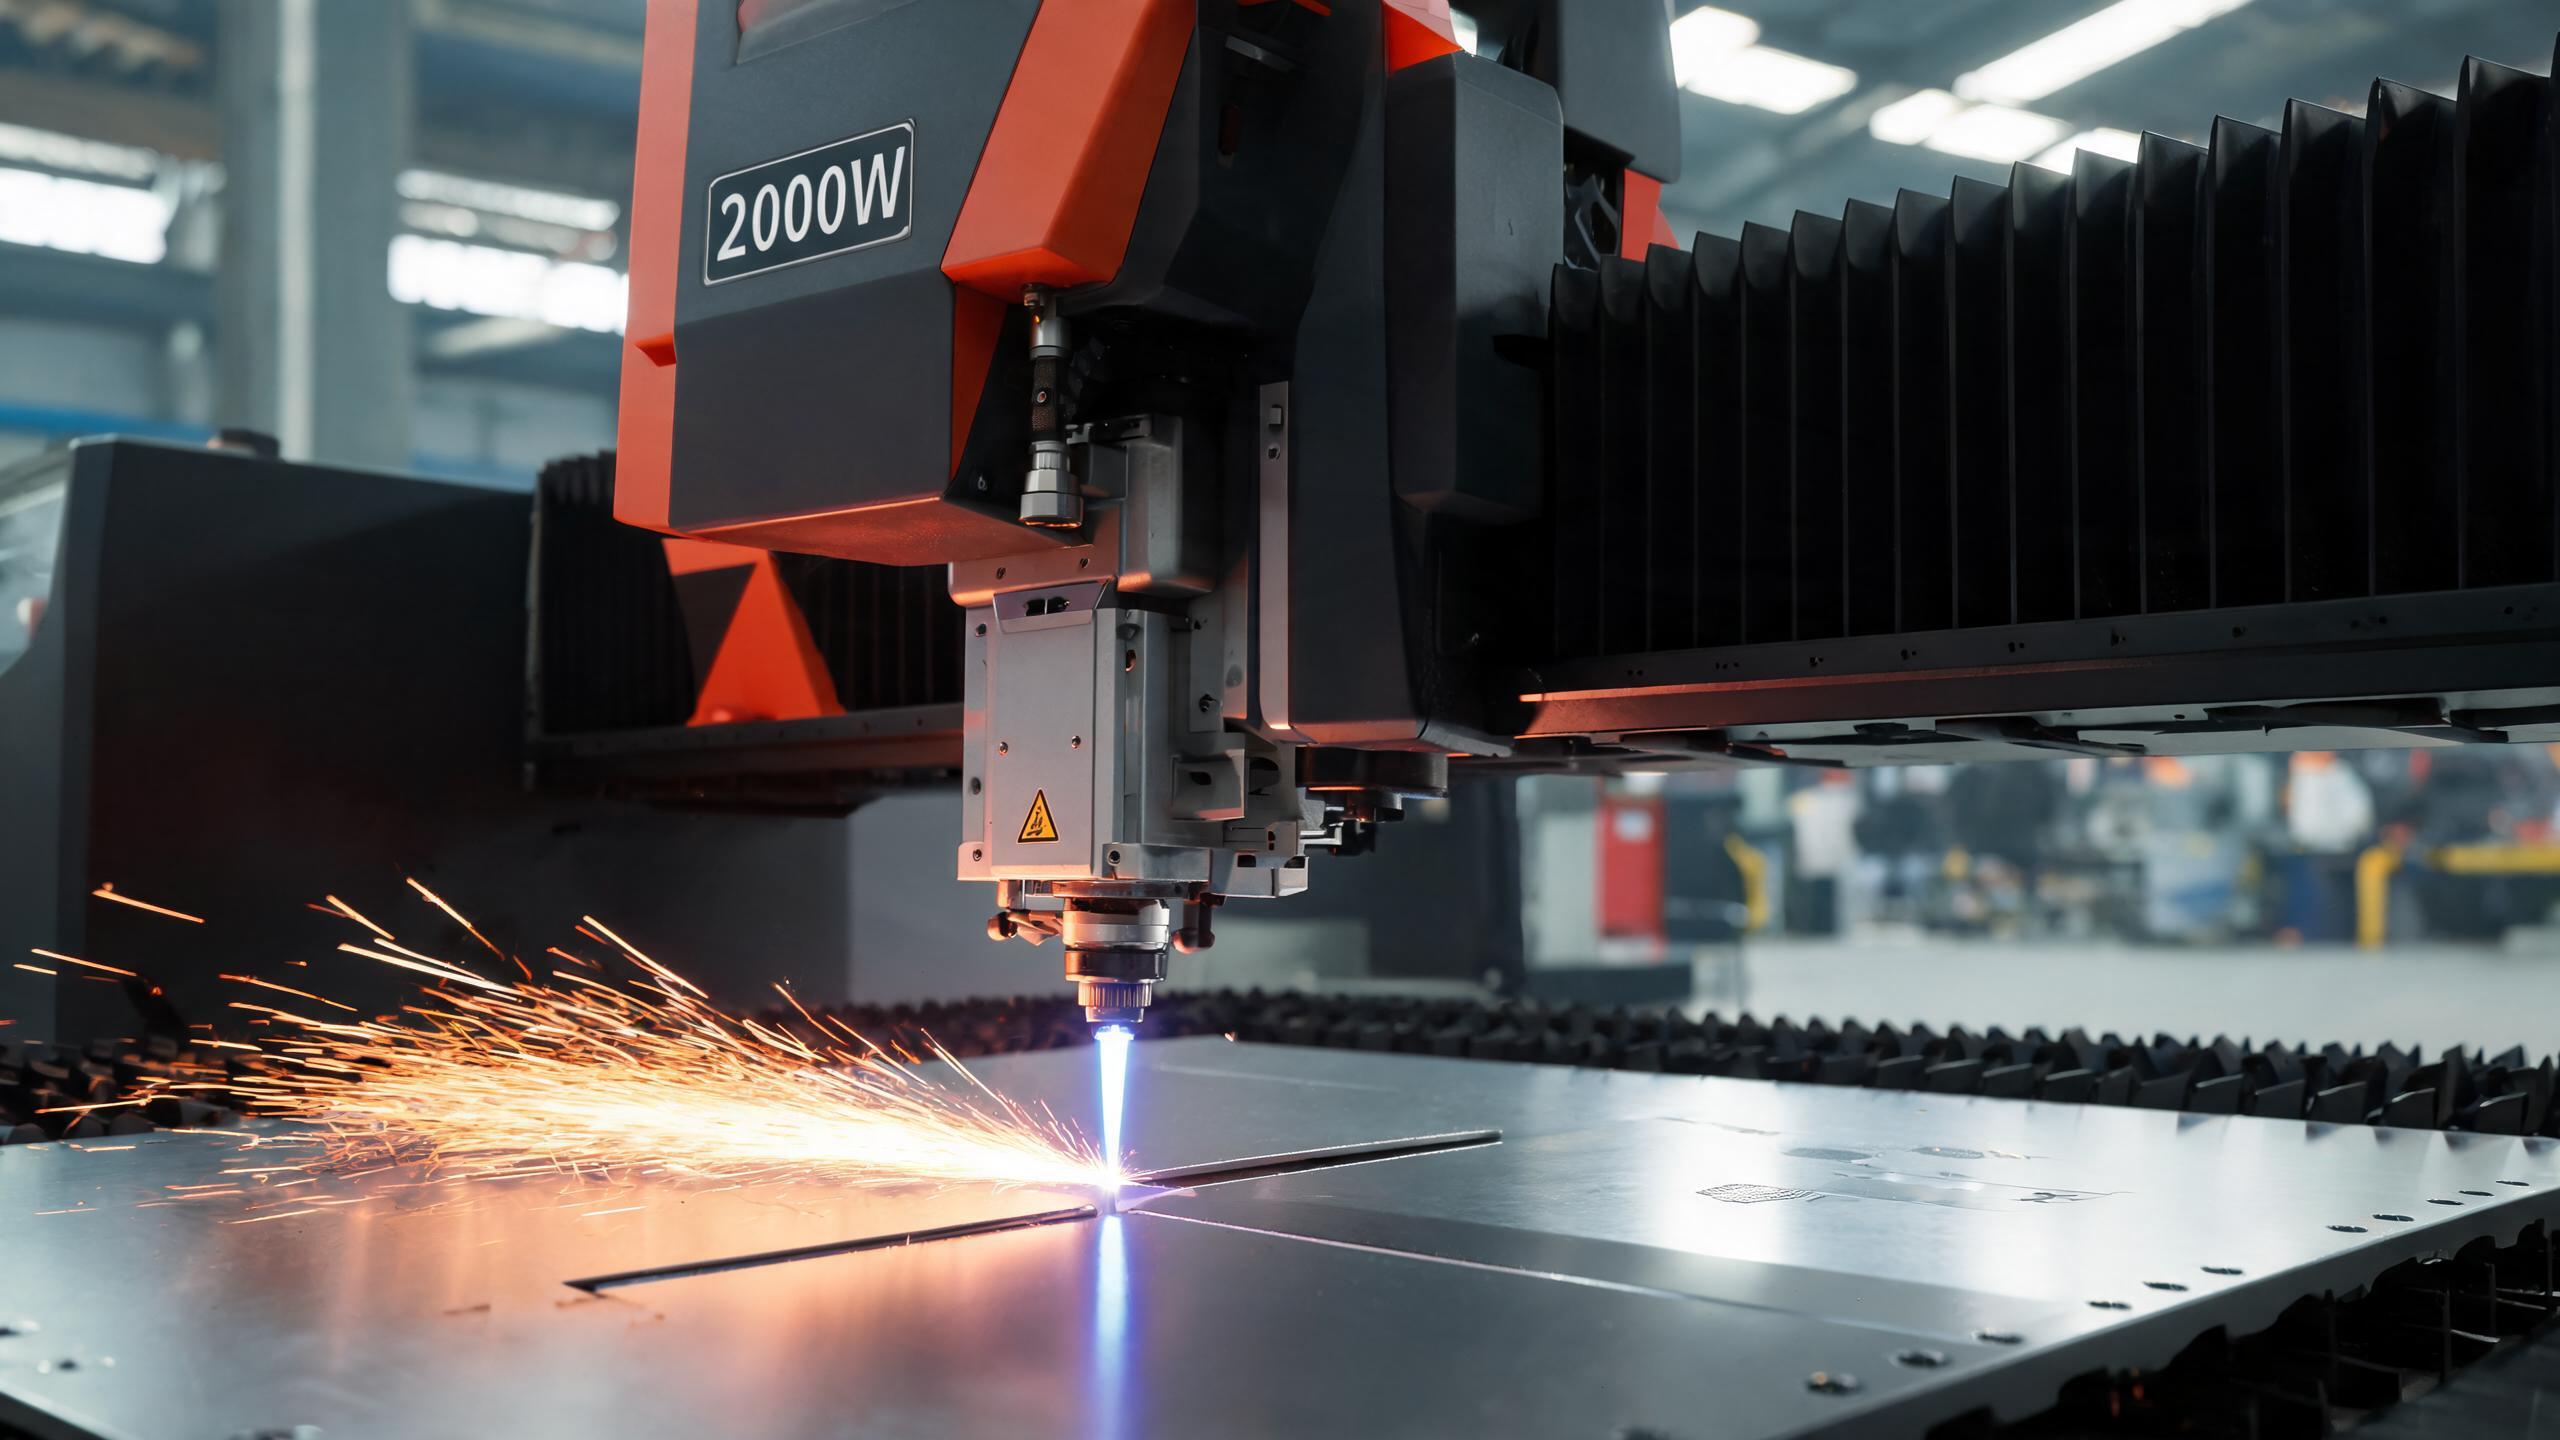
| 2000 W | 8 mm | 5 mm | 4 mm | 1500×3000 mm |
| 3000 W | 12 mm | 8 mm | 6 mm | 1500×3000 mm |
| 6000W | 20 mm | 12 mm | 10 mm | 2000×4000 mm |
| 12000W | 35 mm | 20 mm | 16 mm | 2000×6000 mm |
| 20000 W | 50 mm | 30 mm | 20 mm | 2000×6000 mm |
| 30000W | 70 mm | 40 mm | 30 mm | 2000×6000 mm |
Megjegyzés: A maximális vastagság optimális vágási sebességet feltételez. A gyártási vágási sebesség csökken, ahogy a vastagság megközelíti a maximumot. Az alumínium és a rozsdamentes acél nitrogén segédgázt igényel az oxidmentes élekhez.
Hogyan értelmezze ezt a táblázatot az Ön alkalmazásához
Ha műhelye elsősorban 1–3 mm-es szénacéllemezt dolgoz fel, egy 500W-os gazdaságos szálas lézeres vágógép a legalacsonyabb beruházással elvégzi a munkát. 3–8 mm-es szénacélhoz – a leggyakoribb lemezfeldolgozási tartomány – egy 2000W-os modell vagy 3000W-os modell a legjobb egyensúlyt kínálja vágási kapacitás és üzemeltetési költség között. 20 mm feletti szerkezeti acélhoz a 12000W és annál nagyobb modellek jönnek szóba.
Oxigén vs. nitrogén: A megfelelő segédgáz kiválasztása
Az Ön által használt segédgáz ugyanolyan fontos, mint a lézerteljesítmény. Az oxigén és a nitrogén közötti választás befolyásolja a vágási sebességet, az élminőséget és az üzemeltetési költséget.
| Tényező | Oxigén (O₂) | Nitrogén (N₂) |
|---|---|---|
| Legjobb | Szénacél (vastag lemezek) | Rozsdamentes acél, alumínium |
| Vágási sebesség | Gyorsabb (exoterm reakció hőt ad hozzá) | Lassabb (inert gáz, csak olvadék nyírás) |
| Élminőség | Oxidréteg a vágott élen | Fényes, oxidmentes, hegesztésre kész |
| Gázköltség | Alacsonyabb (alacsonyabb tisztaság szükséges) | Magasabb (≥99,9% tisztaság ajánlott) |
| Utólagos megmunkálás | Zsírtalanítást/skálázást igényelhet | Nincs – az élek hegesztésre készek |
| Tipikus nyomás | 0,5–1,0 MPa | 1,0–2,5 MPa (vastagabb lemezeknél magasabb) |
Nagy volumenű nitrogénes vágáshoz fontolja meg egy helyszíni PSA nitrogéngenerátorba a palackos gázköltségek kiküszöbölésére – a tipikus 6–12 hónapos megtérülési idő okos befektetéssé teszi ezt a rozsdamentes acélt rendszeresen vágó létesítmények számára.
Vágási sebesség vs. vágási minőség: A kompromisszum
A nagyobb lézerteljesítmény nem feltétlenül jelent gyorsabb vágást minden vastagságnál. A sebesség és a minőség közötti kapcsolat nem lineáris:
- Vékony lemez (1–3 mm): Már egy 500W-os lézer is képes 15–20 m/perc sebességgel vágni. 3000W-ra növelve a sebességnövekedés csökkenő – a szűk keresztmetszet a gyorsulásra és a kihelyezési hatékonyságra tolódik át.
- Közepes lemez (4–12 mm): Itt a teljesítmény érezhető különbséget tesz. Egy 3000W-os gép körülbelül 40–60%-kal gyorsabban vág 8 mm-es szénacélt, mint egy 1500W-os gép.
- Vastag lemez (20 mm+): A sebességet az olvadék eltávolításának fizikája korlátozza, nem csak a lézerteljesítmény. 30 mm+ szénacélnál még egy 12000W-os gépnek is 0,5–1,5 m/perc sebességre kell lassulnia az él merőlegességének fenntartásához és a salak szabályozásához.
Valós teljesítményválasztási forgatókönyvek
1. forgatókönyv: Lemezmegmunkáló műhely (1–6 mm szénacél)
Egy 1–6 mm-es szénacélból konzolokat, burkolatokat és paneleket vágó műhely a legjobb megtérülést egy 2000W-os vagy 3000W-os szálas lézeres vágógéppel éri el. A 3000W-os modell alkalmankénti 8–12 mm-es munkákat is elvégez, miközben vékony lemezen nagy sebességet tart. A cserélőasztal opció lehetővé teszi a folyamatos gyártási rakodást.
2. forgatókönyv: Rozsdamentes acél feldolgozó (2–8 mm)
Rozsdamentes acél élelmiszeripari berendezésekhez és dekorációs panelekhez a nitrogénes vágás kötelező a fényes, oxidmentes élekhez. Egy 3000W-os gép PSA nitrogéngenerátorral biztosítja a szükséges sebességet és élminőséget – miközben a gázköltséget a megtérülés után közel nullára csökkenti.
3. forgatókönyv: Nehéz szerkezeti acél (20–70 mm)
A hajógyártás és a nehézgépipar vastag szénacéllemezt feldolgozó gyártói számára 12000W-tól 30000W-ig terjedő gépekre van szükség. Ezeknél a teljesítményszinteknél az oxigén segédgáz maximalizálja a vágási sebességet az exoterm hevítés révén. A 2000×6000 mm-es munkaterület elővágás nélkül befogadja a szabványos hengerelt lemezeket.
A teljesítményen túli kulcsfontosságú tényezők a lézeres fémvágó gép kiválasztásakor
- Munkaterület: Alkalmazkodnia kell a szabványos lemez-/táblaméretekhez. Egy 2000×6000 mm-es lemez vágása 1500×3000 mm-es asztalon elővágást igényel – anyag- és időpazarlás.
- Pozicionálási pontosság: A Xinhong gépek ±0,02 mm-től (500W gazdaságos) ±0,05 mm-ig (nagy teljesítményű modellek) terjednek. A precíziós feldolgozáshoz ±0,03 mm vagy jobb szükséges.
- Lézerforrás márka: Az IPG (USA) prémium sugárminőséget kínál; a RAYCUS és a GW kiváló ár-érték arányt nyújt. Mindhárom 35 000–50 000+ órás élettartamot biztosít.
- Vezérlőrendszer: A Schneider Electric PLC a CypCut kihelyező szoftverrel CE-megfelelő működést és hatékony anyagkihasználást biztosít.
- Csereasztal: Gyártási környezetben egy automata oda-vissza cserélőasztal akár 40%-kal növelheti az áteresztőképességet.
Ha mélyebben szeretné megvizsgálni, hogyan viszonyul a szálas lézervágás a plazmához, lángvágáshoz és lyukasztáshoz, nézze meg a kapcsolódó videókat a YouTube-on a „fiber laser vs plasma cutting comparison” kifejezésre keresve, hogy valós idejű vágási bemutatókat lásson.
A Xinhong termékcsaládjának minden szálas lézeres vágógépe IPG, RAYCUS vagy GW lézerforrással, Schneider Electric vezérlőrendszerrel és CE-megfelelő biztonsági kialakítással készül. Az ISO 9001:2015 tanúsítvány a teljes gyártási folyamatra kiterjed. Vegye fel velünk a kapcsolatot anyagtípusaival, vastagságtartományával és gyártási mennyiségével – mi ajánljuk az optimális teljesítményszintet és konfigurációt.
Kapcsolódó cikkek ebben a sorozatban
- Fémlemez lézeres vágógép: Teljes vásárlói útmutató 2026-ra
- CNC szálas lézeres vágógép vs. hagyományos vágás: Melyik nyer?
- CNC szálas lézeres vágó: Kulcsfontosságú jellemzők nehézipari acélfeldolgozáshoz
- Az 5 legjobb szálas lézeres vágógép rozsdamentes acélhoz 2026-ban
A kapcsolódó cikkek linkjeit akkor adjuk hozzá, amikor a sorozat összes cikke megjelent.