

Panduan praktis untuk memilih daya laser yang tepat untuk pemotongan pelat baja, dengan bagan daya-ke-ketebalan lengkap yang mencakup 500W hingga 30000W, pemilihan gas oksigen vs. nitrogen, dan trade-off kecepatan-kualitas untuk fabrikator…
Mengapa Pemilihan Daya Penting untuk Mesin Pemotong Logam Laser Anda
Memilih daya laser yang salah untuk pelat baja Anda adalah kesalahan yang mahal. Daya terlalu kecil dan Anda tidak dapat memotong material—atau Anda mendapatkan tepi yang lambat dan berkerak yang memerlukan penggerindaan. Daya terlalu besar dan Anda telah mengeluarkan biaya berlebih untuk mesin yang kurang dimanfaatkan, dengan biaya listrik dan perawatan yang lebih tinggi untuk kapasitas yang tidak Anda butuhkan.
Sebuah mesin pemotong logam laser harus disesuaikan dengan rentang ketebalan pelat tipikal Anda, jenis material, dan volume produksi. Shandong Xinhong CNC Technology Co., Ltd. memproduksi mesin pemotong laser serat dari 500W hingga 30000W, memberi kami pengalaman langsung dengan setiap tingkat daya dan ketebalan pelat baja yang ditangani masing-masing. Panduan ini memandu Anda melalui hubungan daya-ke-ketebalan sehingga Anda dapat membuat investasi yang tepat.
Daya Laser Serat vs. Ketebalan Pelat Baja: Bagan Lengkap
Tabel di bawah ini memetakan setiap tingkat daya laser Xinhong ke ketebalan pemotongan maksimumnya pada baja karbon, baja tahan karat, dan aluminium. Ini adalah maksimum yang dinilai produksi—bukan batas teoretis—berdasarkan kinerja pemotongan nyata dengan gas bantu yang sesuai.
| Daya Laser | Baja Karbon Maksimum | Maks. Baja Tahan Karat | Aluminium Maks. | Area Kerja |
|---|---|---|---|---|
| 500W | 3 mm | 2 mm | 1,5 mm | 1300×900 mm |
| 1000W | 12 mm | 8–10 mm | 5 mm | 3000×1500 / 4000×2000 mm |
| 1500W | 6 mm | 5 mm | 4 mm | 1300×2500 mm |
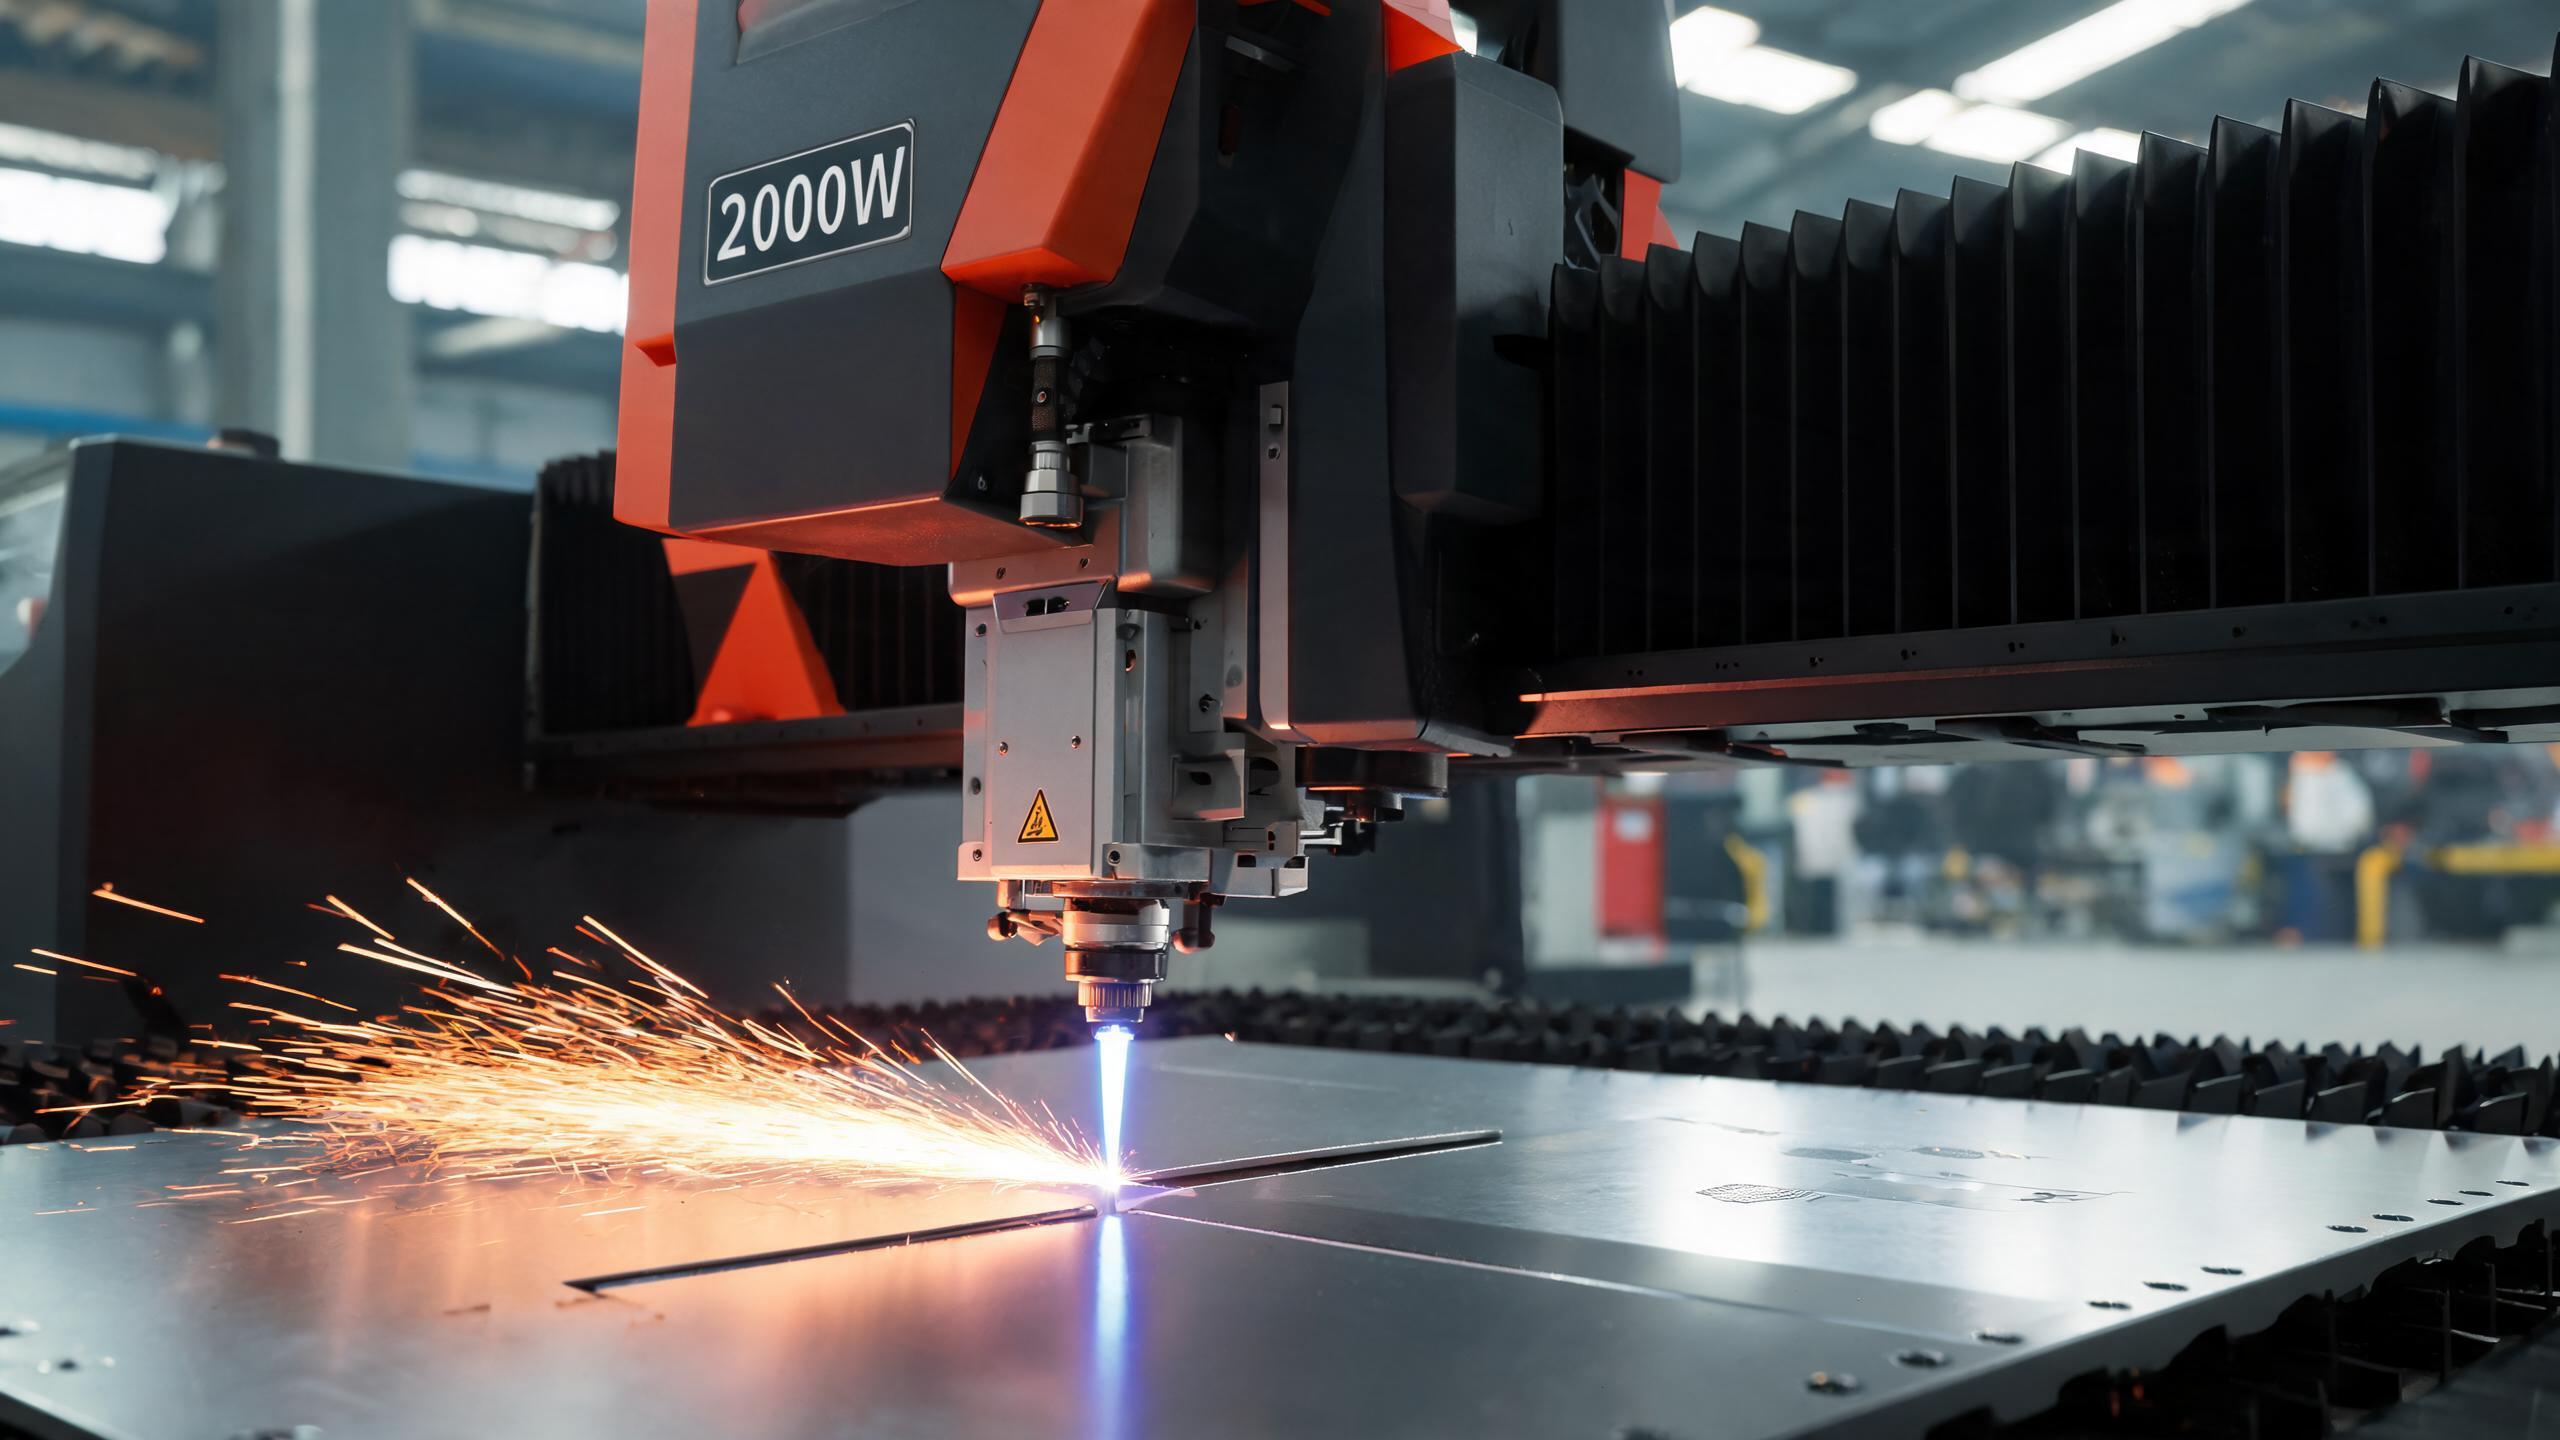
| 2000W | 8 mm | 5 mm | 4 mm | 1500×3000 mm |
| 3000W | 12 mm | 8 mm | 6 mm | 1500×3000 mm |
| 6000W | 20 mm | 12 mm | 10 mm | 2000×4000 mm |
| 12000W | 35 mm | 20 mm | 16 mm | 2000×6000 mm |
| 20000W | 50 mm | 30 mm | 20 mm | 2000×6000 mm |
| 30000W | 70 mm | 40 mm | 30 mm | 2000×6000 mm |
Catatan: Ketebalan maksimum mengasumsikan kecepatan pemotongan optimal. Kecepatan pemotongan produksi menurun saat ketebalan mendekati maksimum. Aluminium dan baja tahan karat memerlukan gas bantu nitrogen untuk tepi bebas oksida.
Cara Membaca Bagan Ini untuk Aplikasi Anda
Jika bengkel Anda memproses terutama lembaran baja karbon 1–3mm, mesin pemotong laser serat ekonomis 500W menangani pekerjaan dengan investasi terendah. Untuk baja karbon 3–8mm—rentang fabrikasi logam lembaran yang paling umum— model 2000W atau model 3000W memberikan keseimbangan terbaik antara kapasitas pemotongan dan biaya operasional. Untuk baja struktural di atas 20mm, model 12000W dan yang lebih tinggi mulai berperan.
Oksigen vs. Nitrogen: Memilih Gas Bantu yang Tepat
Gas bantu yang Anda gunakan sama pentingnya dengan daya laser. Pilihan antara oksigen dan nitrogen memengaruhi kecepatan pemotongan, kualitas tepi, dan biaya operasional.
| Faktor | Oksigen (O₂) | Nitrogen (N₂) |
|---|---|---|
| Terbaik untuk | Baja karbon (pelat tebal) | Baja tahan karat, aluminium |
| Kecepatan pemotongan | Lebih cepat (reaksi eksotermik menambah panas) | Lebih lambat (gas inert, hanya geser lelehan) |
| Kualitas tepi | Lapisan oksida pada tepi potongan | Terang, bebas oksida, siap untuk pengelasan |
| Biaya gas | Lebih rendah (kemurnian yang dibutuhkan lebih rendah) | Lebih tinggi (kemurnian ≥99,9% direkomendasikan) |
| Penyelesaian sekunder | Mungkin memerlukan penghilangan lemak/kerak | Tidak ada—tepi siap las |
| Tekanan tipikal | 0,5–1,0 MPa | 1,0–2,5 MPa (pelat lebih tebal membutuhkan lebih tinggi) |
Untuk pemotongan nitrogen volume tinggi, pertimbangkan generator nitrogen PSA untuk menghilangkan biaya gas botol—periode pengembalian modal tipikal 6–12 bulan menjadikan ini investasi cerdas untuk fasilitas yang secara rutin memotong baja tahan karat.
Kecepatan Pemotongan vs. Kualitas Potongan: Trade-Off
Daya laser yang lebih tinggi tidak otomatis berarti pemotongan lebih cepat pada semua ketebalan. Hubungan antara kecepatan dan kualitas bersifat non-linear:
- Lembaran tipis (1–3mm): Bahkan laser 500W dapat memotong pada 15–20 m/menit. Meningkatkan ke 3000W menawarkan peningkatan kecepatan yang semakin berkurang—kemacetan bergeser ke akselerasi dan efisiensi penyarangan.
- Pelat sedang (4–12mm): Di sinilah daya membuat perbedaan yang terlihat. Mesin 3000W memotong baja karbon 8mm sekitar 40–60% lebih cepat daripada mesin 1500W.
- Pelat tebal (20mm+): Kecepatan dibatasi oleh fisika penghilangan lelehan, bukan hanya daya laser. Pada baja karbon 30mm+, bahkan mesin 12000W harus melambat hingga 0,5–1,5 m/menit untuk mempertahankan ketegaklurusan tepi dan mengendalikan kerak.
Skenario Pemilihan Daya di Dunia Nyata
Skenario 1: Bengkel Logam Lembaran (baja karbon 1–6mm)
Bengkel yang memotong braket, penutup, dan panel dari baja karbon 1–6mm mendapatkan ROI terbaik dari mesin pemotong laser serat 2000W atau 3000W. Model 3000W menangani pekerjaan 8–12mm sesekali sambil mempertahankan kecepatan tinggi pada lembaran tipis. Opsi meja tukar memungkinkan pemuatan produksi berkelanjutan.
Skenario 2: Fabrikator Baja Tahan Karat (2–8mm)
Untuk peralatan food-grade baja tahan karat dan panel dekoratif, pemotongan nitrogen wajib untuk tepi yang terang dan bebas oksida. Mesin 3000W dengan generator nitrogen PSA memberikan kecepatan dan kualitas tepi yang dibutuhkan—sambil mengurangi biaya gas hingga hampir nol setelah pengembalian modal.
Skenario 3: Baja Struktural Berat (20–70mm)
Fabrikator kapal dan mesin berat yang memproses pelat baja karbon tebal membutuhkan mesin 12000W hingga 30000W. Pada tingkat daya ini, gas bantu oksigen memaksimalkan kecepatan pemotongan melalui pemanasan eksotermik. Area kerja 2000×6000mm mengakomodasi pelat pabrik standar tanpa pemotongan awal.
Faktor Kunci Selain Daya Saat Memilih Mesin Pemotong Logam Laser Anda
- Area kerja: Harus mengakomodasi ukuran lembaran/pelat standar Anda. Memotong pelat 2000×6000mm di atas meja 1500×3000mm memerlukan pemotongan awal—membuang material dan waktu.
- Akurasi posisi: Mesin Xinhong berkisar dari ±0,02mm (ekonomis 500W) hingga ±0,05mm (model daya tinggi). Fabrikasi presisi membutuhkan ±0,03mm atau lebih baik.
- Merek sumber laser: IPG (AS) menawarkan kualitas sinar premium; RAYCUS dan GW memberikan nilai yang sangat baik. Ketiganya menyediakan masa pakai 35.000–50.000+ jam.
- Sistem kontrol: PLC Schneider Electric dengan perangkat lunak penyarangan CypCut memastikan pengoperasian yang memenuhi standar CE dan pemanfaatan material yang efisien.
- Meja tukar: Untuk lingkungan produksi, meja tukar antar-jemput otomatis dapat meningkatkan throughput hingga 40%.
Untuk melihat lebih dalam bagaimana pemotongan laser serat dibandingkan dengan pemotongan plasma, api, dan pons, Anda juga dapat menonton video terkait di YouTube dengan mencari “perbandingan pemotongan laser serat vs plasma” untuk melihat demonstrasi pemotongan waktu nyata.
Setiap mesin pemotong laser serat di lini produk Xinhong dibuat dengan sumber laser IPG, RAYCUS, atau GW, sistem kontrol Schneider Electric, dan desain keselamatan yang memenuhi standar CE. Sertifikasi ISO 9001:2015 mencakup seluruh proses manufaktur. Hubungi kami dengan jenis material, rentang ketebalan, dan volume produksi Anda—kami akan merekomendasikan tingkat daya dan konfigurasi yang optimal.
Artikel Terkait dalam Seri Ini
- Mesin Pemotong Laser Lembaran Logam: Panduan Pembeli Lengkap untuk 2026
- Mesin Pemotong Laser Serat CNC vs. Pemotongan Tradisional: Mana yang Menang?
- Pemotong Laser Serat CNC: Fitur Utama untuk Fabrikasi Baja Berat
- 5 Mesin Pemotong Laser Serat Terbaik untuk Baja Tahan Karat di 2026
Tautan ke artikel terkait akan ditambahkan setelah semua artikel dalam seri ini diterbitkan.