
Il rame è il metallo comune più impegnativo per il taglio laser perché riflette la luce infrarossa e allontana rapidamente il calore dalla zona di taglio. Questo articolo spiega la fisica alla base di queste sfide, quali spessori sono realistici sui laser a fibra di media potenza utilizzando dati verificati delle macchine Xinhong, come la scelta del gas di assistenza influisce sul taglio e quando il taglio ad acqua, il plasma o la cesoiatura hanno più senso.
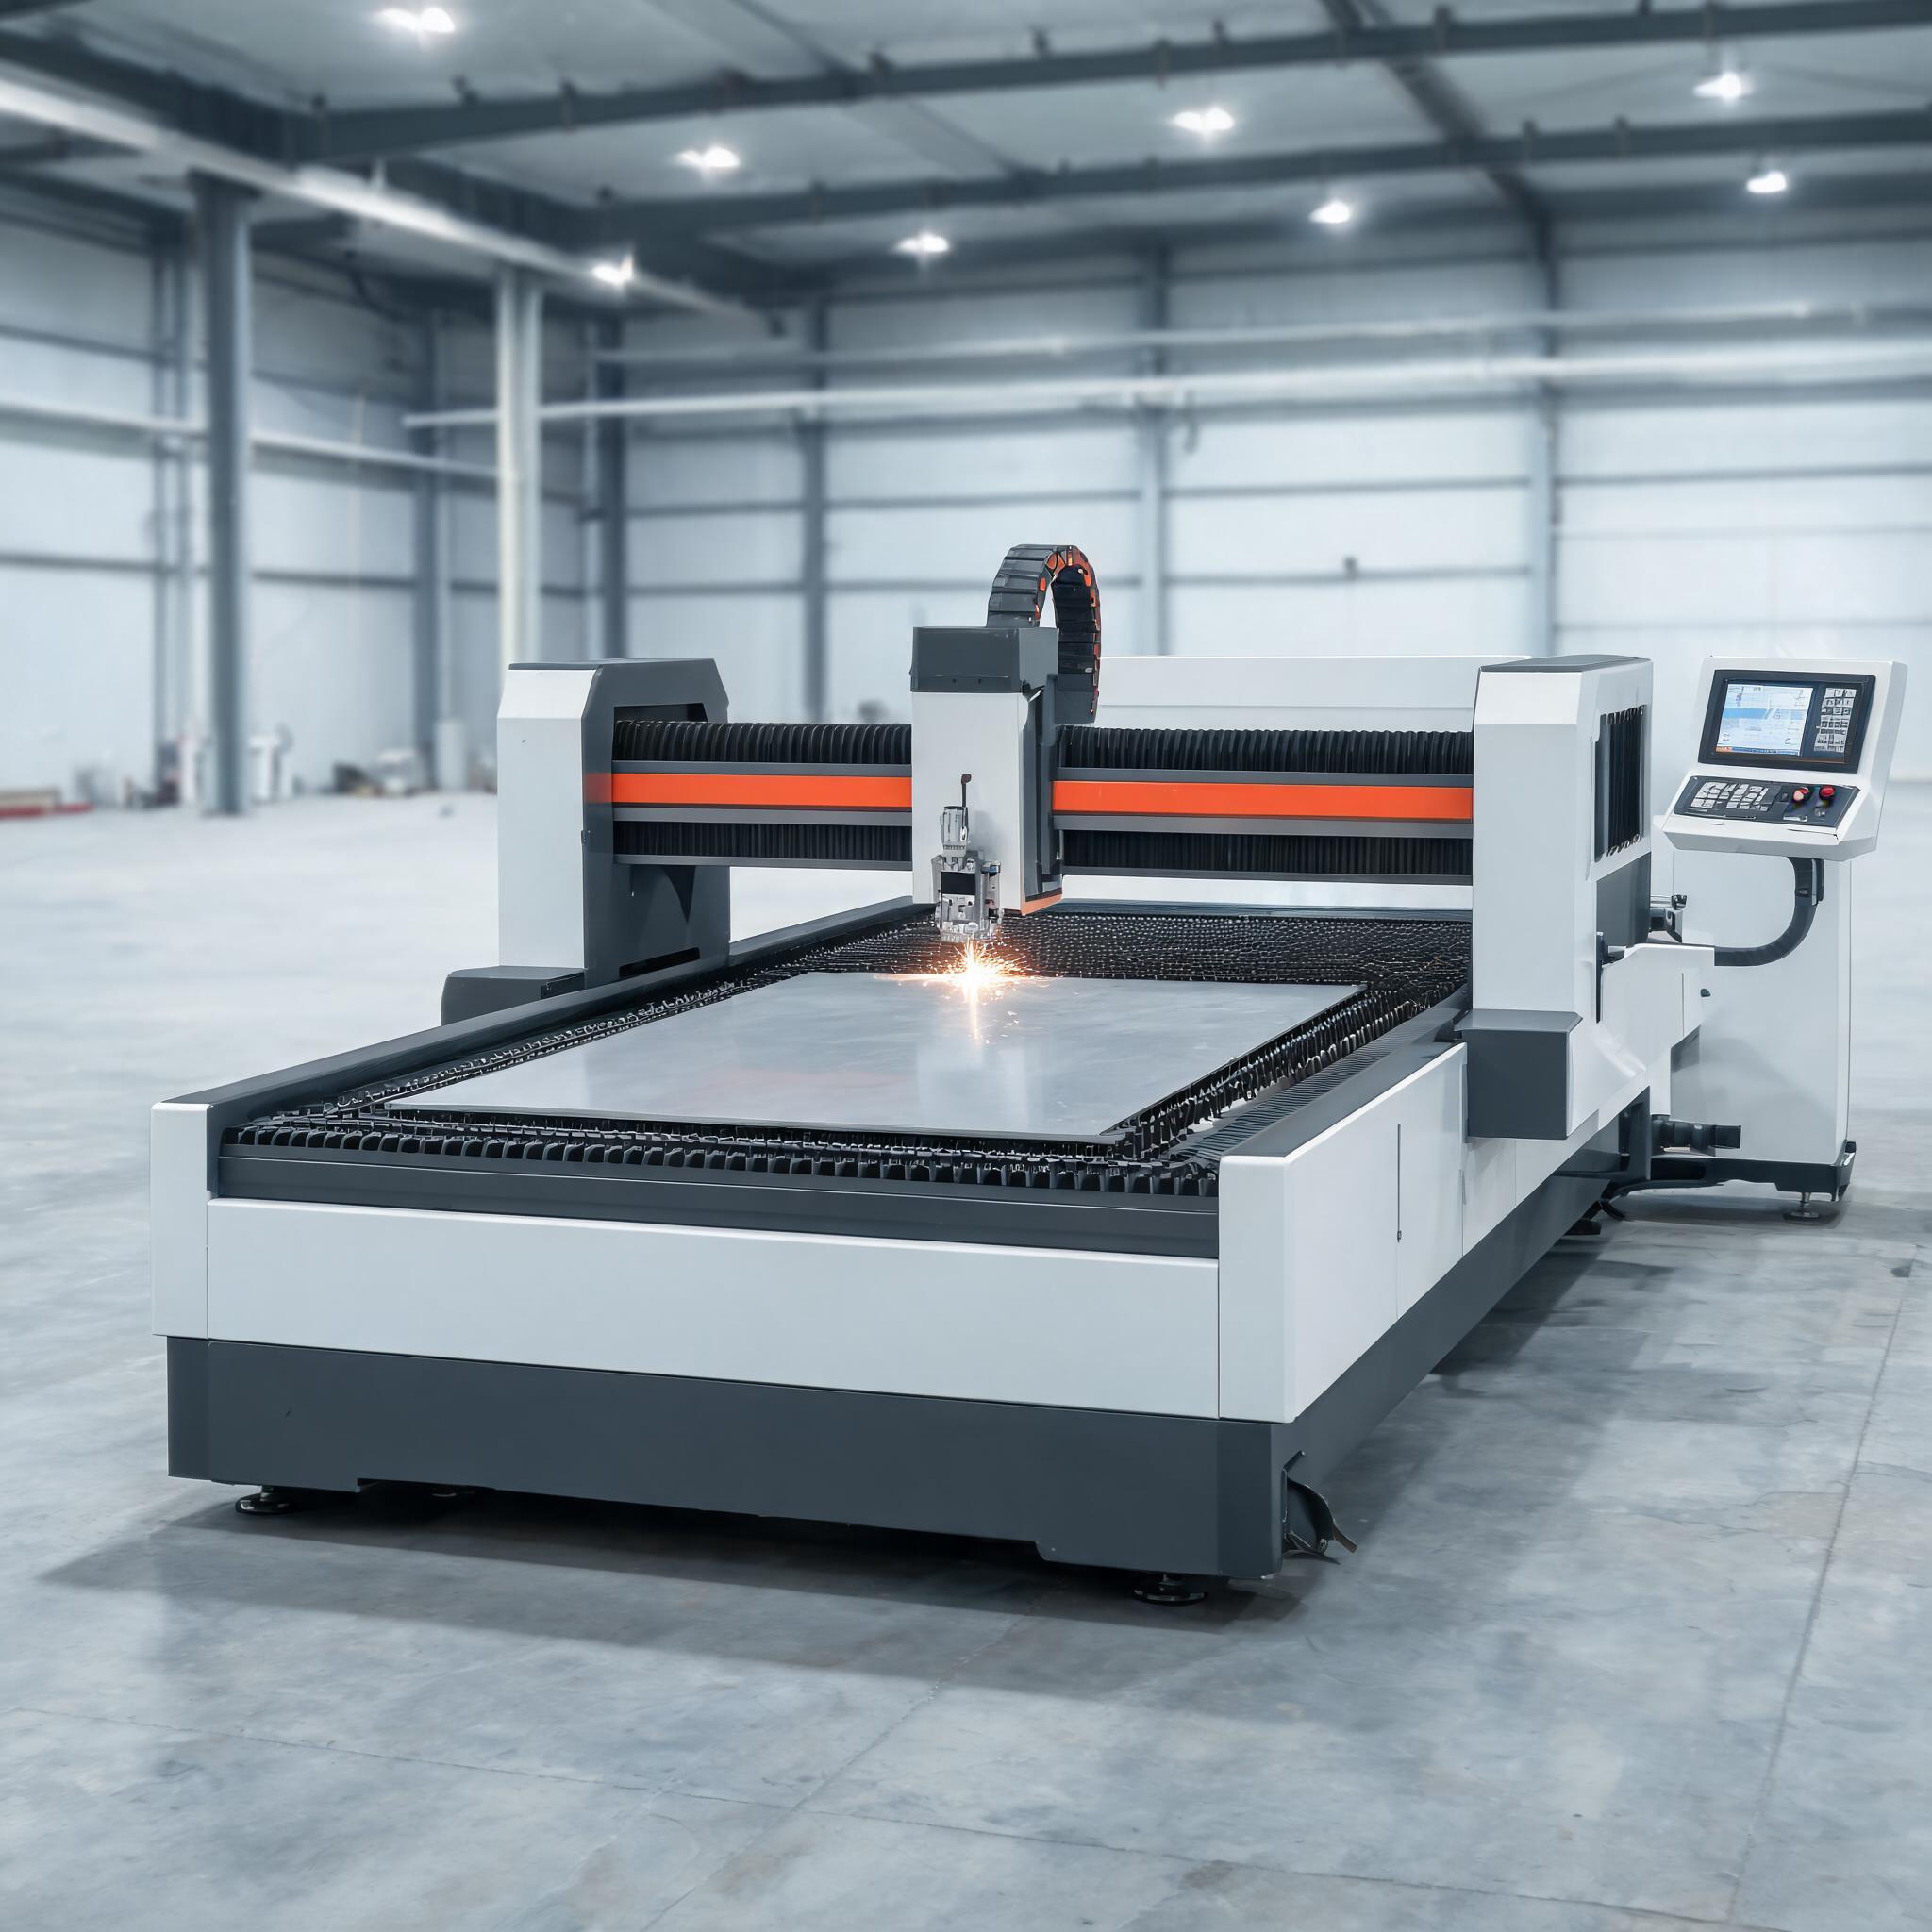
Il rame compare continuamente nelle richieste di offerta — barre collettrici, contatti elettrici, parti per scambiatori di calore, componenti di messa a terra — ed è anche il materiale che mette in difficoltà più acquirenti di laser rispetto a qualsiasi altro. Le stesse proprietà che rendono il rame prezioso nei lavori elettrici lo rendono difficile da tagliare con la luce. Questo articolo spiega perché, quali spessori sono realistici sui laser a fibra di media potenza, come la scelta del gas di assistenza cambia il risultato e quando un diverso processo di taglio è la scelta migliore.
Perché il rame è il metallo comune più difficile da tagliare al laser
Due proprietà fisiche ostacolano il laser contemporaneamente.
Elevata riflettività alla lunghezza d'onda del laser
I laser a fibra emettono luce a una lunghezza d'onda di circa 1 micrometro (vicino all'infrarosso). Il rame è uno dei metalli più riflettenti a questa lunghezza d'onda: gran parte del fascio in arrivo rimbalza sulla superficie invece di essere assorbito. Finché la superficie non si riscalda e inizia a fondere, il fascio trasferisce poca energia al materiale. Una volta iniziata la fusione, l'assorbimento migliora, ma per arrivare a quel punto è necessaria una densità di potenza molto superiore rispetto all'acciaio.
La luce riflessa non è solo un problema di efficienza. Su macchine configurate male, l'energia retroriflessa può tornare indietro lungo la fibra fino alla sorgente. Le moderne sorgenti laser a fibra includono una protezione contro la retroriflessione, ma la configurazione del processo conta comunque: posizione di fuoco corretta, superficie pulita e adeguata densità di potenza riducono tutte la quantità di energia che il lamierino rimanda verso l'ottica.
Elevata conduttività termica
Il rame conduce il calore diverse volte più rapidamente dell'acciaio al carbonio. Qualsiasi energia il fascio depositi si diffonde via dalla zona di taglio quasi immediatamente, quindi il metallo resiste a raggiungere localmente la temperatura di fusione. In pratica questo significa che la zona di taglio necessita di un'elevata densità di energia sostenuta, e il rame sottile può comportarsi in modo imprevedibile se i parametri sono al limite: il taglio può iniziare e poi perdere slancio mentre il calore si disperde nel lamierino circostante.
La combinazione di basso assorbimento e elevata perdita di calore è il motivo per cui un laser a fibra che gestisce facilmente 6 mm di acciaio al carbonio avrà una capacità molto inferiore sul rame. Questa è una proprietà del materiale, non un difetto della macchina, e qualsiasi fornitore che dichiari spessori di rame aggressivi con potenze modeste merita un esame approfondito. Per un approfondimento sullo stesso meccanismo con l'alluminio — l'altro metallo non ferroso altamente riflettente — consulti il nostro articolo su taglio di alluminio e rame con laser a fibra: riflettività e limiti di spessore.
Spessori realistici del rame in base alla potenza della macchina
Poiché la capacità sul rame non scala come quella sull'acciaio, il modo onesto di valutare una macchina è guardare ciò che il produttore specifica effettivamente per il rame, non la potenza nominale. Se desidera un quadro più ampio di come la potenza del laser si traduce in spessore della lamiera e configurazione della macchina in tutta la gamma, la nostra guida all'acquisto di macchine da taglio laser a fibra ad alta potenza copre l'intera scala di potenza. Ecco cosa sono specificate a fare le nostre macchine.
| Macchina | Capacità sul rame | Altre specifiche dichiarate |
| Macchina da taglio laser a fibra 1500W | Rame fino a 3 mm | Acciaio al carbonio fino a 6 mm, alluminio fino a 4 mm, precisione ±0,03 mm, piano 1300×2500 mm, raffreddamento ad acqua, CE/RoHS |
| Macchina da taglio laser a fibra 1000W per grandi formati | Rame elencato tra i materiali supportati nella fascia 1–12 mm (inox, acciaio al carbonio, rame, titanio) | Piano 3000×1500 mm o 4000×2000 mm |
Due punti da leggere attentamente:
La macchina da taglio laser a fibra 1500W ha un limite definito per il rame di 3 mm. Quel numero riflette già la difficoltà del rame: la stessa macchina taglia 6 mm di acciaio al carbonio, il doppio della sua capacità sul rame. Se il Suo lavoro sul rame riguarda principalmente lamierino e piastre da 1–3 mm, questa classe di macchina lo copre con margine.
La macchina da taglio laser a fibra 1000W per grandi formati elenca il rame tra i materiali supportati nella fascia 1–12 mm, insieme a inox, acciaio al carbonio e titanio. Per spessori di rame maggiori, l'approccio pratico è confermare lo spessore e la lega specifici con il fornitore prima di impegnarsi, perché lo spessore di rame ottenibile a una data potenza dipende dalla lega, dalla finitura superficiale e dallo sviluppo dei parametri, non solo dalla potenza.
Noti cosa non stiamo dichiarando: le nostre macchine della classe 20kW e 30kW elencano l'alluminio nelle loro specifiche ma non pubblicano dati di taglio del rame. Non presuma mai che una potenza nominale elevata si traduca in capacità su rame spesso; chieda i dati specifici per il rame.
Scelta del gas di assistenza per il rame
Il gas di assistenza svolge tre funzioni: soffia il materiale fuso fuori dal taglio, protegge l'ottica e, a seconda del gas, aggiunge o sottrae calore dalla reazione.
Azoto (taglio inerte)
L'azoto non reagisce con il rame, quindi il taglio è un processo puro di fusione e soffiaggio. Il bordo di taglio rimane lucido e privo di ossido, il che è importante per barre collettrici e superfici di contatto dove gli strati di ossido aumentano la resistenza nei giunti. I compromessi: l'azoto richiede pressione e densità di potenza più elevate per espellere il fuso, quindi consuma più gas e, su una data macchina, riduce lo spessore massimo rispetto all'ossigeno. Per la maggior parte dei lavori su rame di grado elettrico, l'azoto è la scelta predefinita.
Ossigeno
L'ossigeno reagisce esotermicamente con molti metalli e aggiunge calore al taglio, il che aiuta la penetrazione. Con il rame, il beneficio è minore rispetto all'acciaio: il rame si ossida e lo strato di ossido modifica l'assorbimento, ma la reazione è meno vigorosa della combustione ferro-ossigeno nell'acciaio al carbonio. I bordi di rame tagliati a ossigeno risultano ossidati e in genere richiedono pulizia prima dell'uso elettrico. Può essere un'opzione valida dove la qualità del bordo è secondaria e la velocità conta, ma verifichi il risultato sulla Sua lega e spessore prima di standardizzarlo.
Aria compressa
L'aria è circa il 21% di ossigeno, quindi si comporta come un taglio blando a ossigeno a una frazione del costo del gas. L'ossidazione del bordo è paragonabile o peggiore rispetto all'ossigeno. Per le officine che eseguono lavori occasionali sul rame dove i bordi verranno successivamente lavorati o finiti, l'aria mantiene bassi i costi operativi; per componenti elettrici finiti, preveda l'azoto.
Dove viene utilizzato il rame tagliato al laser
La maggior parte della domanda di rame tagliato al laser proviene da applicazioni elettriche e termiche:
Barre collettrici e collegamenti di distribuzione — barre e lamierini di rame tagliati a profilo, solitamente con fori per connessioni bullonate. Il taglio con azoto mantiene le superfici di contatto prive di ossido.
Contatti e terminali elettrici — piccole parti profilate dove la precisione del laser a fibra (±0,03 mm sulla macchina 1500W come specificato) elimina una fase di lavorazione secondaria.
Componenti per messa a terra e schermatura EMI — lamierino di rame sottile tagliato in volume.
Pannelli per scambiatori di calore e piastre fredde — dove la qualità del bordo di taglio e il controllo delle bave sono importanti per successive brasature o incollaggi.
Il rame di calibro sottile è il campo in cui i laser a fibra si distinguono su questo materiale: elevata densità di annidamento, nessuna attrezzatura e rapidi cambi di programma tra revisioni delle parti.
Quando un processo alternativo ha più senso
Il taglio laser non è automaticamente la risposta giusta per il rame. Consideri le alternative in queste situazioni:
Sezioni di rame molto spesse. Oltre la gamma che un laser a fibra di media potenza può gestire in modo affidabile, il taglio ad acqua non ha limiti di spessore imposti dalla riflettività e non produce zona termicamente alterata, al costo di un taglio più lento e un taglio più largo.
Tagli rettilinei semplici su barre. Una sega a nastro o una cesoia costa meno per taglio e il rame verrà spesso comunque lavorato.
Parti sottili in volume con elevata qualità del bordo. Per alcuni profili in rame, la incisione chimica o lo stampaggio battono il taglio laser in termini di condizione del bordo e costo per pezzo in volume, sebbene entrambi comportino costi di attrezzaggio o setup che i laser evitano.
Rischio estremo di riflettività su fogli molto sottili. Al di sotto di certi spessori, la riflettività del rame diventa un rischio reale per l'ottica del laser se i parametri si discostano; i fogli sottili sono spesso meglio gestiti mediante incisione chimica o fustellatura.
Il test giusto è semplice: se il Suo rame è lamierino da circa 1–3 mm e ha bisogno di parti profilate senza attrezzaggio, un laser a fibra della classe 1000–1500W è una scelta valida. Se il Suo lavoro riguarda barre spesse o fogli estremamente sottili, valuti il costo dei processi alternativi insieme al laser.
Domande frequenti
Un laser a fibra può tagliare il rame, data la sua riflettività?
Sì. I moderni laser a fibra tagliano il rame abitualmente su calibri sottili e medi. La riflettività è massima su una superficie fredda e lucida; una volta che il fascio fonde la superficie, l'assorbimento aumenta bruscamente. Le macchine necessitano di adeguata densità di potenza, messa a fuoco corretta e protezione contro la retroriflessione: ecco perché la capacità sul rame è molto inferiore a quella sull'acciaio a parità di potenza, non zero.
Quanto spesso può tagliare il rame un laser a fibra da 1500W?
La nostra macchina da taglio laser a fibra 1500W è specificata per tagliare il rame fino a 3 mm, con acciaio al carbonio fino a 6 mm e alluminio fino a 4 mm, a una precisione di ±0,03 mm su un piano da 1300×2500 mm. Il divario tra i numeri dell'acciaio e quelli del rame riflette il basso assorbimento e l'elevata conduttività termica del rame.
Devo tagliare il rame con azoto o aria?
Usi l'azoto quando il bordo di taglio deve rimanere lucido e privo di ossido: barre collettrici, contatti e qualsiasi cosa unita elettricamente. L'aria è molto più economica e funziona quando i bordi verranno puliti o lavorati successivamente, ma lascia un'ossidazione simile a un taglio a ossigeno. L'ossigeno aggiunge un po' di energia di taglio ma produce bordi ossidati sul rame.
Una potenza laser maggiore significa rame proporzionalmente più spesso?
No. La capacità sul rame cresce più lentamente di quella sull'acciaio con la potenza perché l'assorbimento, non la potenza nominale, è il collo di bottiglia. Valuti sempre le macchine sulle loro specifiche pubblicate per il rame invece di presumere che i numeri dell'acciaio si trasferiscano, e chieda al produttore di confermare lo spessore e la lega di rame specifici prima dell'acquisto.
Scegliere la Sua macchina con Xinhong CNC
Il rame è il materiale in cui una specifica onesta conta di più. Se ci comunica il Suo intervallo di spessore del rame, la lega (C1100, C10100, ecc.), la dimensione tipica delle parti e se i bordi devono essere privi di ossido, Le consiglieremo se una macchina della classe 1000W o 1500W è adatta al Suo lavoro, oppure Le diremo francamente se un altro processo La serve meglio. Invii i dettagli del materiale e dell'applicazione tramite i moduli di richiesta nelle nostre pagine prodotto per ottenere una raccomandazione basata sulle specifiche della macchina, non su numeri di marketing.