
Tembaga adalah logam biasa yang paling mencabar untuk pemotongan laser kerana ia memantulkan cahaya inframerah dan mengalirkan haba keluar dari zon potong dengan cepat. Artikel ini menerangkan fizik di sebalik cabaran tersebut, ketebalan yang realistik pada laser gentian kuasa sederhana menggunakan data mesin Xinhong yang disahkan, bagaimana pilihan gas bantuan mempengaruhi potongan, dan bila pancutan air, plasma, atau gunting lebih wajar.
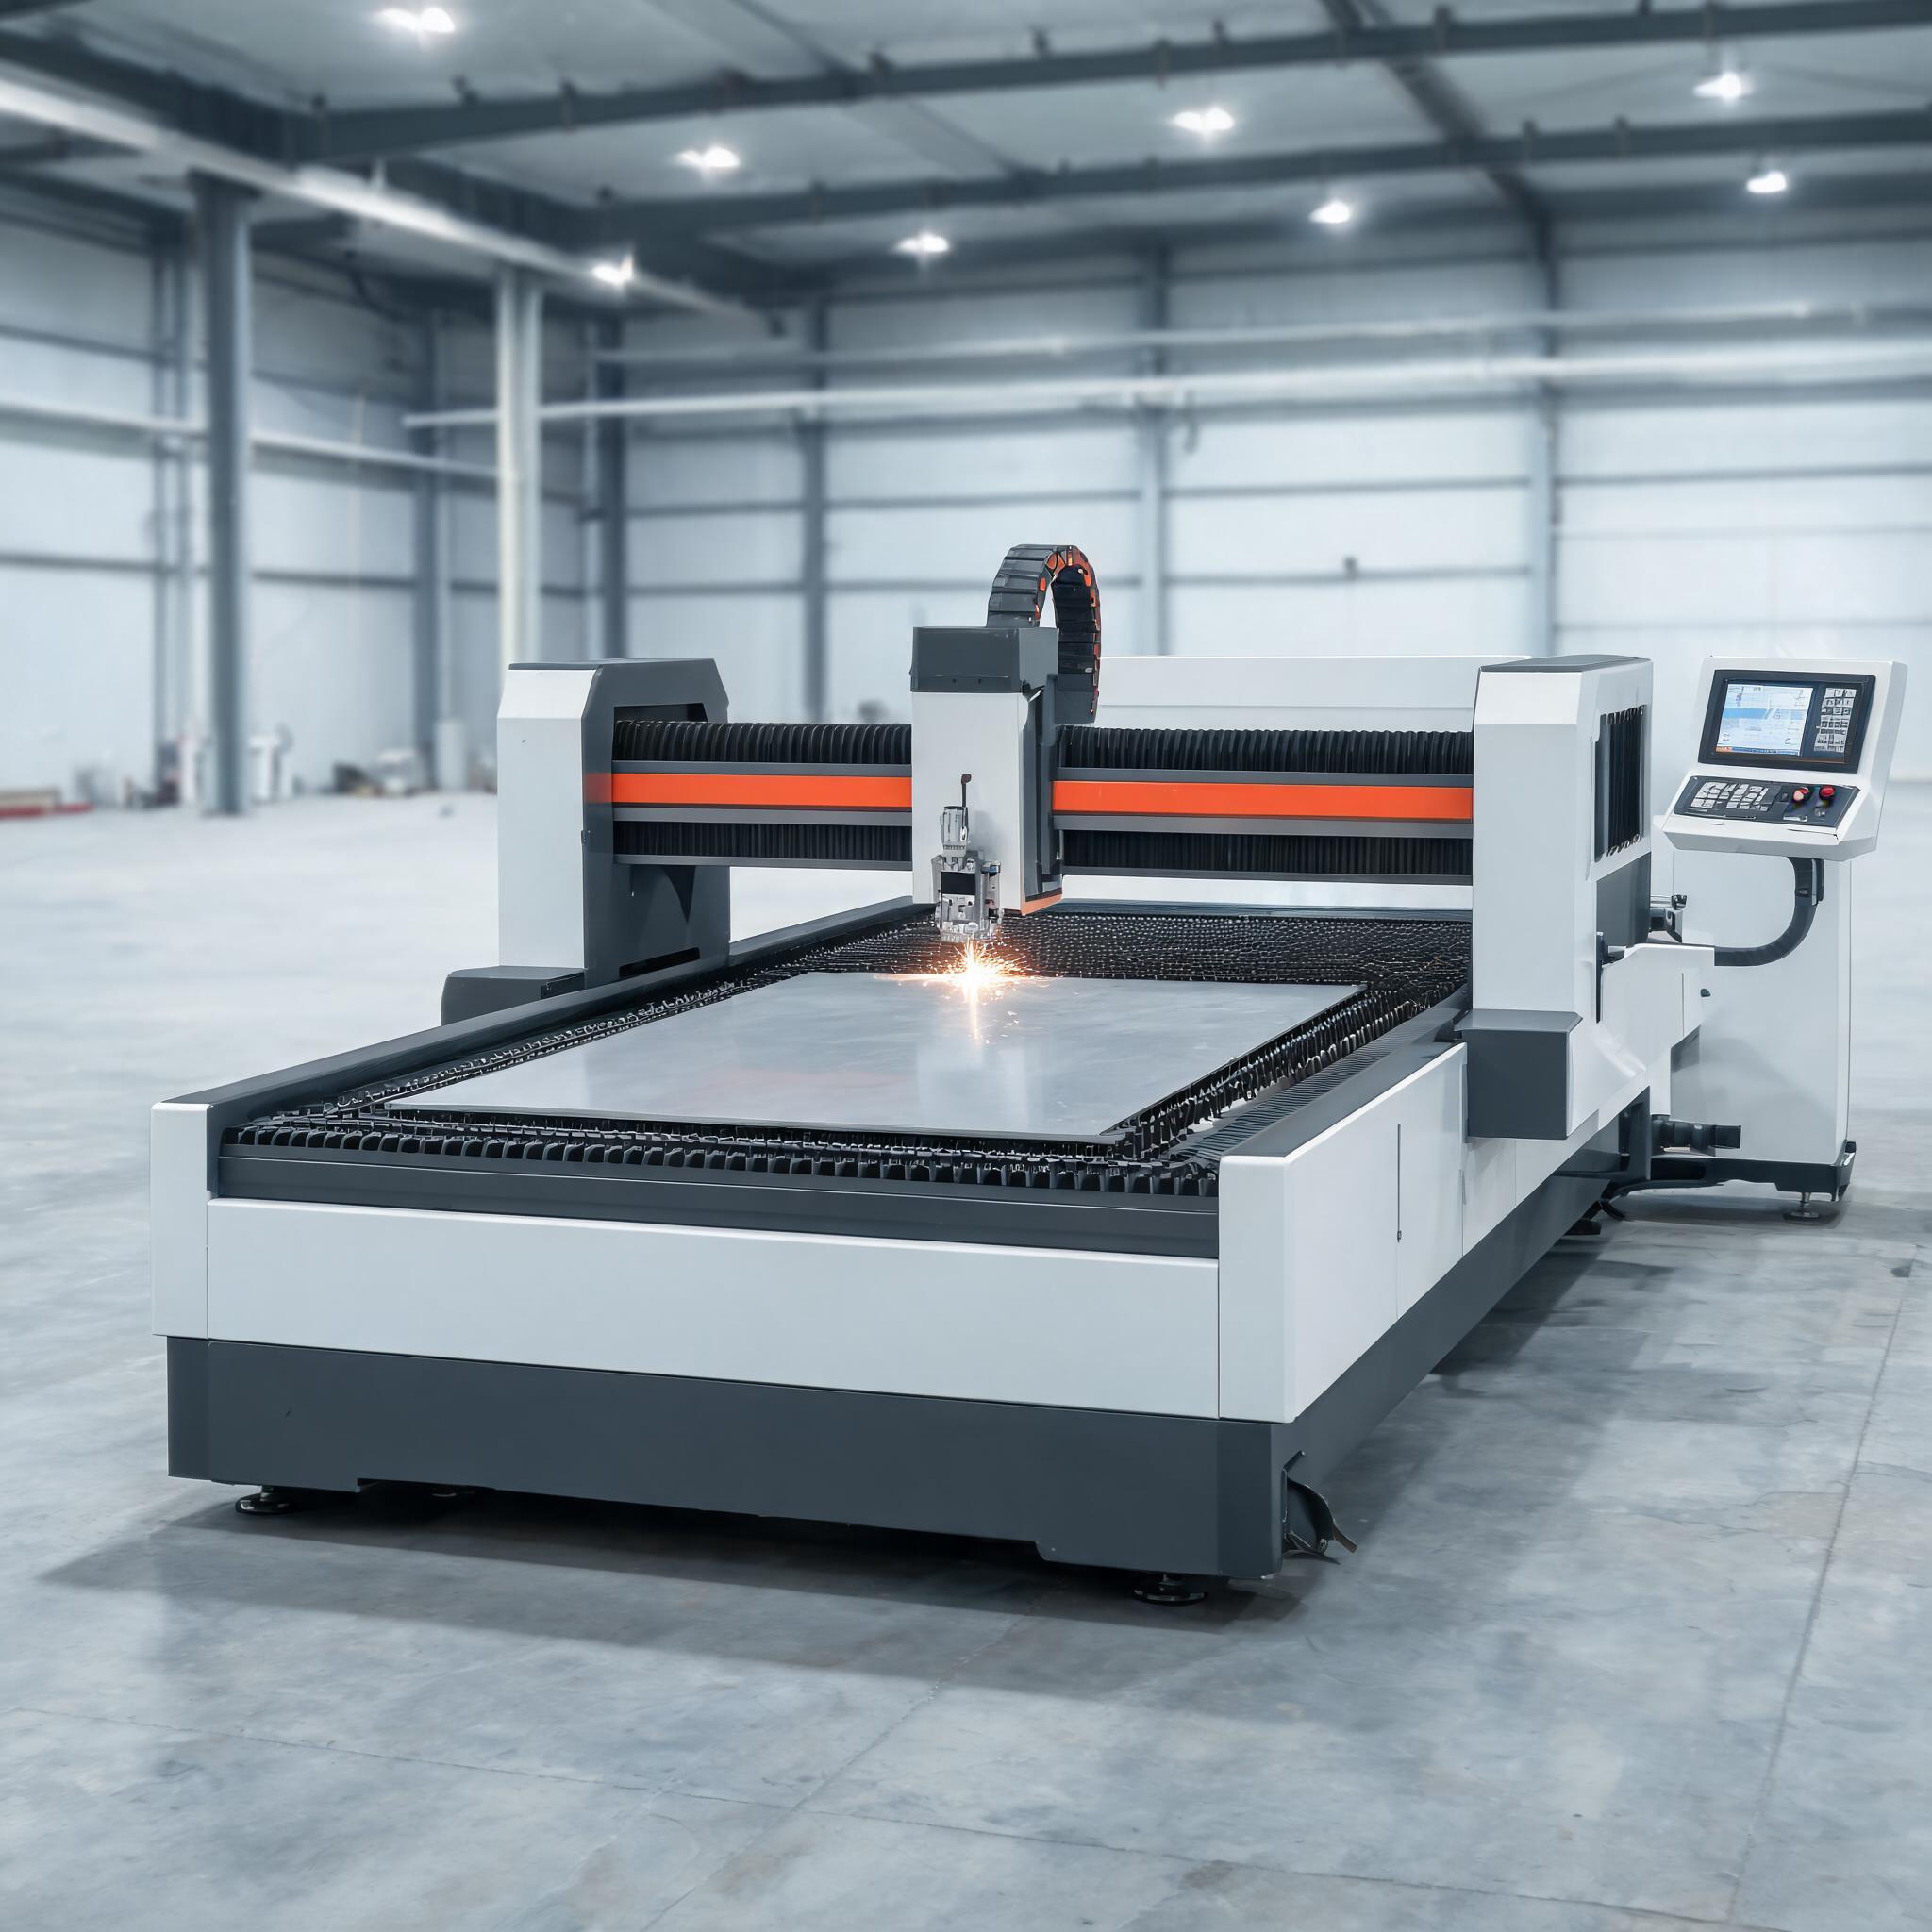
Tembaga sering muncul dalam permintaan sebut harga — bar bas, sesentuh elektrik, bahagian penukar haba, komponen pembumian — dan ia juga bahan yang paling kerap menyukarkan pembeli laser berbanding bahan lain. Sifat yang sama yang menjadikan tembaga bernilai dalam kerja elektrik menjadikannya sukar dipotong dengan cahaya. Artikel ini menerangkan mengapa, ketebalan yang realistik pada laser gentian kuasa sederhana, bagaimana pemilihan gas bantuan mengubah hasilnya, dan bila proses pemotongan lain adalah pilihan yang lebih baik.
Mengapa Tembaga Adalah Logam Biasa yang Paling Sukar Dipotong Laser
Dua sifat fizikal bertindak terhadap laser pada masa yang sama.
Kereflektifan tinggi pada panjang gelombang laser
Laser gentian memancarkan cahaya pada panjang gelombang kira-kira 1 mikrometer (inframerah hampir). Tembaga adalah salah satu logam paling reflektif pada panjang gelombang ini — sebahagian besar pancaran yang masuk memantul dari permukaan dan bukannya diserap. Sehingga permukaan menjadi panas dan mula melebur, pancaran hanya memindahkan sedikit tenaga ke dalam bahan. Setelah peleburan bermula, penyerapan bertambah baik, tetapi untuk mencapai tahap itu memerlukan ketumpatan kuasa yang jauh lebih tinggi berbanding keluli.
Cahaya yang dipantulkan bukan sekadar masalah kecekapan. Pada mesin yang dikonfigurasikan dengan buruk, tenaga yang dipantulkan semula boleh bergerak kembali melalui gentian ke sumber. Sumber laser gentian moden dilengkapi perlindungan pantulan balik, tetapi persediaan proses tetap penting: kedudukan fokus yang betul, keadaan permukaan yang bersih, dan ketumpatan kuasa yang mencukupi semuanya mengurangkan jumlah tenaga yang dihantar semula oleh kepingan ke optik.
Kekonduksian terma yang tinggi
Tembaga mengalirkan haba beberapa kali lebih cepat daripada keluli karbon. Apa jua tenaga yang disimpan oleh pancaran merebak keluar dari zon potong hampir serta-merta, jadi logam menentang pencapaian suhu lebur secara setempat. Dalam praktiknya, ini bermakna zon potong memerlukan ketumpatan tenaga tinggi yang berterusan, dan tembaga nipis boleh berkelakuan tidak menentu jika parameter marginal — potongan mungkin bermula dan kemudian kehilangan momentum apabila haba mengalir ke kepingan sekeliling.
Gabungan penyerapan rendah dan kehilangan haba tinggi adalah sebab laser gentian yang mudah mengendalikan keluli karbon 6mm akan mempunyai kapasiti tembaga yang jauh lebih rendah. Ini adalah sifat bahan, bukan kecacatan mesin, dan mana-mana pembekal yang menawarkan ketebalan tembaga agresif pada kuasa sederhana wajar disemak dengan teliti. Untuk penerangan lebih mendalam tentang mekanisme yang sama pada aluminium — logam bukan ferus lain yang sangat reflektif — lihat artikel kami tentang memotong aluminium dan tembaga dengan laser gentian: had kereflektifan dan ketebalan.
Ketebalan Tembaga Realistik mengikut Kuasa Mesin
Oleh kerana kapasiti tembaga tidak meningkat seperti kapasiti keluli, cara jujur untuk menilai mesin adalah dengan melihat apa yang sebenarnya dinyatakan oleh pengeluar untuk tembaga — bukan pada watt tertinggi. Jika anda mahukan gambaran lebih luas tentang bagaimana kuasa laser diterjemahkan kepada ketebalan plat dan konfigurasi mesin merentas keseluruhan julat, panduan kami panduan pembelian mesin pemotong laser gentian kuasa tinggi meliputi keseluruhan tangga kuasa. Berikut adalah apa yang dinyatakan untuk mesin kami sendiri.
| Mesin | Keupayaan tembaga | Spesifikasi lain yang dinyatakan |
| Mesin Pemotong Laser Gentian 1500W | Tembaga sehingga 3mm | Keluli karbon sehingga 6mm, aluminium sehingga 4mm, ketepatan ±0.03mm, katil 1300×2500mm, disejukkan air, CE/RoHS |
| Mesin Pemotong Laser Gentian Format Besar 1000W | Tembaga disenaraikan antara bahan yang disokong dalam jalur bahan 1–12mm (keluli tahan karat, keluli karbon, tembaga, titanium) | Katil 3000×1500mm atau 4000×2000mm |
Dua perkara yang wajar dibaca dengan teliti:
Mesin mesin pemotong laser gentian 1500W mempunyai had tembaga yang ditetapkan pada 3mm. Nombor itu sudah mencerminkan kesukaran tembaga — mesin yang sama memotong keluli karbon 6mm, dua kali kapasiti tembaganya. Jika kerja tembaga anda kebanyakannya kepingan dan plat 1–3mm, kelas mesin ini meliputiinya dengan margin.
Mesin mesin pemotong laser gentian format besar 1000W spesifikasi menyenaraikan tembaga antara bahan yang disokong dalam jalur 1–12mm, bersama keluli tahan karat, keluli karbon, dan titanium. Untuk bahagian tembaga yang lebih tebal, pendekatan praktikal adalah dengan mengesahkan ketebalan dan aloi khusus anda dengan pembekal sebelum membuat komitmen, kerana ketebalan tembaga yang boleh dicapai pada kuasa tertentu bergantung pada aloi, kemasan permukaan, dan pembangunan parameter — bukan pada watt sahaja.
Perhatikan apa yang kami tidak dakwa: mesin kelas 20kW dan 30kW kami menyenaraikan aluminium dalam spesifikasi mereka tetapi tidak menerbitkan nombor pemotongan tembaga. Jangan sekali-kali menganggap penarafan kuasa tinggi diterjemahkan kepada keupayaan tembaga tebal; minta data khusus tembaga.
Pilihan Gas Bantuan untuk Tembaga
Gas bantuan melakukan tiga tugas: ia meniup bahan lebur keluar dari kerf, ia melindungi optik, dan — bergantung pada gas — ia sama ada menambah atau mengurangkan haba daripada tindak balas.
Nitrogen (pemotongan lengai)
Nitrogen tidak bertindak balas dengan tembaga, jadi pemotongan adalah proses lebur-dan-tiup tulen. Tepi potongan kekal cerah dan bebas oksida, yang penting untuk bar bas elektrik dan permukaan sesentuh di mana lapisan oksida meningkatkan rintangan pada sambungan. Kekurangan: nitrogen memerlukan tekanan lebih tinggi dan ketumpatan kuasa lebih tinggi untuk menolak leburan keluar, jadi ia menggunakan lebih banyak gas dan, pada mesin tertentu, mengurangkan ketebalan maksimum berbanding oksigen. Untuk kebanyakan kerja tembaga gred elektrik, nitrogen adalah pilihan lalai.
Oksigen
Oksigen bertindak balas secara eksotermik dengan banyak logam dan menambah haba pada potongan, yang membantu penembusan. Dengan tembaga, manfaatnya lebih kecil berbanding keluli — tembaga teroksida dan lapisan oksida mengubah penyerapan, tetapi tindak balasnya kurang kuat berbanding pembakaran besi-oksigen dalam keluli karbon. Tepi tembaga yang dipotong dengan oksigen keluar teroksida dan biasanya perlu dibersihkan sebelum penggunaan elektrik. Ia boleh menjadi pilihan yang berdaya maju apabila kualiti tepi adalah sekunder dan kelajuan penting, tetapi sahkan hasilnya pada aloi dan ketebalan anda sebelum menetapkannya sebagai standard.
Udara termampat
Udara mengandungi kira-kira 21% oksigen, jadi ia berkelakuan seperti potongan oksigen ringan pada sebahagian kecil kos gas. Pengoksidaan tepi adalah setanding atau lebih teruk berbanding oksigen. Untuk bengkel yang melakukan kerja tembaga sekali-sekala di mana tepi akan dimesin atau dikemaskan selepasnya, udara mengekalkan kos operasi rendah; untuk komponen elektrik siap, peruntukkan bajet untuk nitrogen.
Di Mana Tembaga Potong Laser Digunakan
Sebahagian besar permintaan tembaga potong laser datang daripada aplikasi elektrik dan terma:
Bar bas dan pautan pengagihan — bar dan kepingan tembaga rata dipotong mengikut profil, biasanya dengan corak lubang untuk sambungan berbolt. Pemotongan nitrogen mengekalkan permukaan sesentuh bebas oksida.
Sesentuh dan terminal elektrik — bahagian berprofil kecil di mana ketepatan laser gentian (±0.03mm pada mesin 1500W seperti yang dinyatakan) menghapuskan langkah pemesinan sekunder.
Komponen pembumian dan perlindungan EMI — kepingan tembaga nipis dipotong dalam kuantiti besar.
Panel penukar haba dan plat sejuk — di mana kualiti tepi potongan dan kawalan burr penting untuk pematerian atau ikatan seterusnya.
Tembaga tolok nipis adalah tempat laser gentian membuktikan nilainya untuk bahan ini: ketumpatan sarang tinggi, tiada perkakas, dan perubahan program pantas antara semakan bahagian.
Bila Proses Alternatif Lebih Wajar
Pemotongan laser bukan secara automatik jawapan yang betul untuk tembaga. Pertimbangkan alternatif dalam situasi ini:
Bahagian tembaga yang sangat tebal. Di atas julat yang boleh dikendalikan dengan pasti oleh laser gentian kuasa sederhana, pemotongan pancutan air tiada had ketebalan yang dikenakan oleh kereflektifan dan tidak menghasilkan zon terjejas haba — dengan kos pemotongan lebih perlahan dan kerf lebih lebar.
Potongan lurus mudah dalam stok bar. Gergaji jalur atau gunting adalah lebih murah setiap potongan dan tembaga selalunya akan dimesin juga.
Bahagian nipis berkualiti tepi tinggi dalam kuantiti besar. Untuk sesetengah profil tembaga, punaran kimia atau pengecapan mengalahkan pemotongan laser dari segi keadaan tepi dan kos setiap bahagian pada kuantiti besar — walaupun kedua-duanya membawa kos perkakas atau persediaan yang dielakkan oleh laser.
Risiko kereflektifan melampau pada foil sangat nipis. Di bawah ketebalan tertentu, kereflektifan tembaga menjadi risiko sebenar kepada optik laser jika parameter berubah; foil selalunya lebih baik dikendalikan melalui punaran atau pemotongan die.
Ujian yang betul adalah mudah: jika tembaga anda kira-kira kepingan 1–3mm dan anda memerlukan bahagian berprofil tanpa perkakas, laser gentian dalam kelas 1000–1500W adalah padanan yang kukuh. Jika kerja anda adalah bar tebal atau foil melampau, harga proses alternatif bersama laser.
Soalan Lazim
Bolehkah laser gentian memotong tembaga sama sekali, memandangkan kereflektifannya?
Ya. Laser gentian moden memotong tembaga secara rutin pada tolok nipis dan sederhana. Kereflektifan adalah tertinggi pada permukaan sejuk dan berkilat; setelah pancaran meleburkan permukaan, penyerapan meningkat dengan mendadak. Mesin memerlukan ketumpatan kuasa yang mencukupi, fokus yang betul, dan perlindungan pantulan balik — itulah sebabnya kapasiti tembaga jauh lebih rendah daripada kapasiti keluli pada watt yang sama, bukan sifar.
Setebal manakah laser gentian 1500W boleh memotong tembaga?
Mesin pemotong laser gentian 1500W kami dinyatakan untuk memotong tembaga sehingga 3mm, dengan keluli karbon sehingga 6mm dan aluminium sehingga 4mm, pada ketepatan ±0.03mm di atas katil 1300×2500mm. Jurang antara nombor keluli dan tembaga mencerminkan penyerapan rendah dan kekonduksian terma tinggi tembaga.
Patutkah saya memotong tembaga dengan nitrogen atau udara?
Gunakan nitrogen apabila tepi potongan mesti kekal cerah dan bebas oksida — bar bas, sesentuh, dan apa-apa yang disambung secara elektrik. Udara jauh lebih murah dan berfungsi apabila tepi akan dibersihkan atau dimesin selepasnya, tetapi ia meninggalkan pengoksidaan yang serupa dengan potongan oksigen. Oksigen menambah sedikit tenaga pemotongan tetapi menghasilkan tepi teroksida pada tembaga.
Adakah kuasa laser lebih tinggi bermakna tembaga lebih tebal secara berkadar?
Tidak. Kapasiti tembaga berkembang lebih perlahan berbanding kapasiti keluli dengan kuasa kerana penyerapan, bukan watt mentah, adalah halangan utama. Sentiasa nilai mesin berdasarkan spesifikasi tembaga yang diterbitkan dan bukannya menganggap nombor keluli terpakai — dan minta pengeluar mengesahkan ketebalan dan aloi tembaga khusus anda sebelum pembelian.
Memilih Mesin Anda dengan Xinhong CNC
Tembaga adalah bahan di mana spesifikasi jujur paling penting. Jika anda memberitahu kami julat ketebalan tembaga anda, aloi (C1100, C10100, dll.), saiz bahagian biasa, dan sama ada tepi mesti bebas oksida, kami akan mengesyorkan sama ada mesin kelas 1000W atau 1500W sesuai dengan kerja anda — atau memberitahu anda secara terus terang jika proses lain lebih baik untuk anda. Hantarkan butiran bahan dan aplikasi anda melalui borang pertanyaan pada halaman produk kami untuk mendapatkan saranan yang berasaskan spesifikasi mesin, bukan nombor pemasaran.