

Panduan praktikal untuk memilih kuasa laser yang tepat untuk pemotongan plat keluli, dengan carta kuasa-ke-ketebalan lengkap yang merangkumi 500W hingga 30000W, pemilihan gas oksigen vs. nitrogen, dan pertukaran kelajuan-kualiti untuk fabrikator…
Mengapa Pemilihan Kuasa Penting untuk Mesin Pemotong Laser Logam Anda
Memilih kuasa laser yang salah untuk plat keluli anda adalah kesilapan yang mahal. Kuasa terlalu rendah dan anda tidak dapat memotong bahan—atau anda mendapat tepi yang perlahan dan dipenuhi sanga yang memerlukan pengisaran. Kuasa terlalu tinggi dan anda telah membelanjakan lebih untuk mesin yang tidak digunakan sepenuhnya, dengan kos elektrik dan penyelenggaraan yang lebih tinggi untuk kapasiti yang anda tidak perlukan.
A mesin pemotong laser logam mesti dipadankan dengan julat ketebalan plat biasa anda, jenis bahan, dan volum pengeluaran. Shandong Xinhong CNC Technology Co., Ltd. mengeluarkan mesin pemotong laser gentian dari 500W hingga 30000W, memberikan kami pengalaman langsung dengan setiap tahap kuasa dan ketebalan plat keluli yang dikendalikan oleh setiap satu. Panduan ini membimbing anda melalui hubungan kuasa-ke-ketebalan supaya anda dapat membuat pelaburan yang tepat.
Kuasa Laser Gentian vs. Ketebalan Plat Keluli: Carta Lengkap
Jadual di bawah memetakan setiap tahap kuasa laser Xinhong kepada ketebalan pemotongan maksimum merentasi keluli karbon, keluli tahan karat, dan aluminium. Ini adalah maksimum berasaskan pengeluaran—bukan had teori—berdasarkan prestasi pemotongan sebenar dengan gas bantu yang sesuai.
| Kuasa Laser | Keluli Karbon Maksimum | Maksimum Keluli Tahan Karat | Aluminium Maks | Kawasan Kerja |
|---|---|---|---|---|
| 500W | 3 mm | 2 mm | 1.5 mm | 1300×900 mm |
| 1000W | 12 mm | 8–10 mm | 5 mm | 3000×1500 / 4000×2000 mm |
| 1500W | 6 mm | 5 mm | 4 mm | 1300×2500 mm |
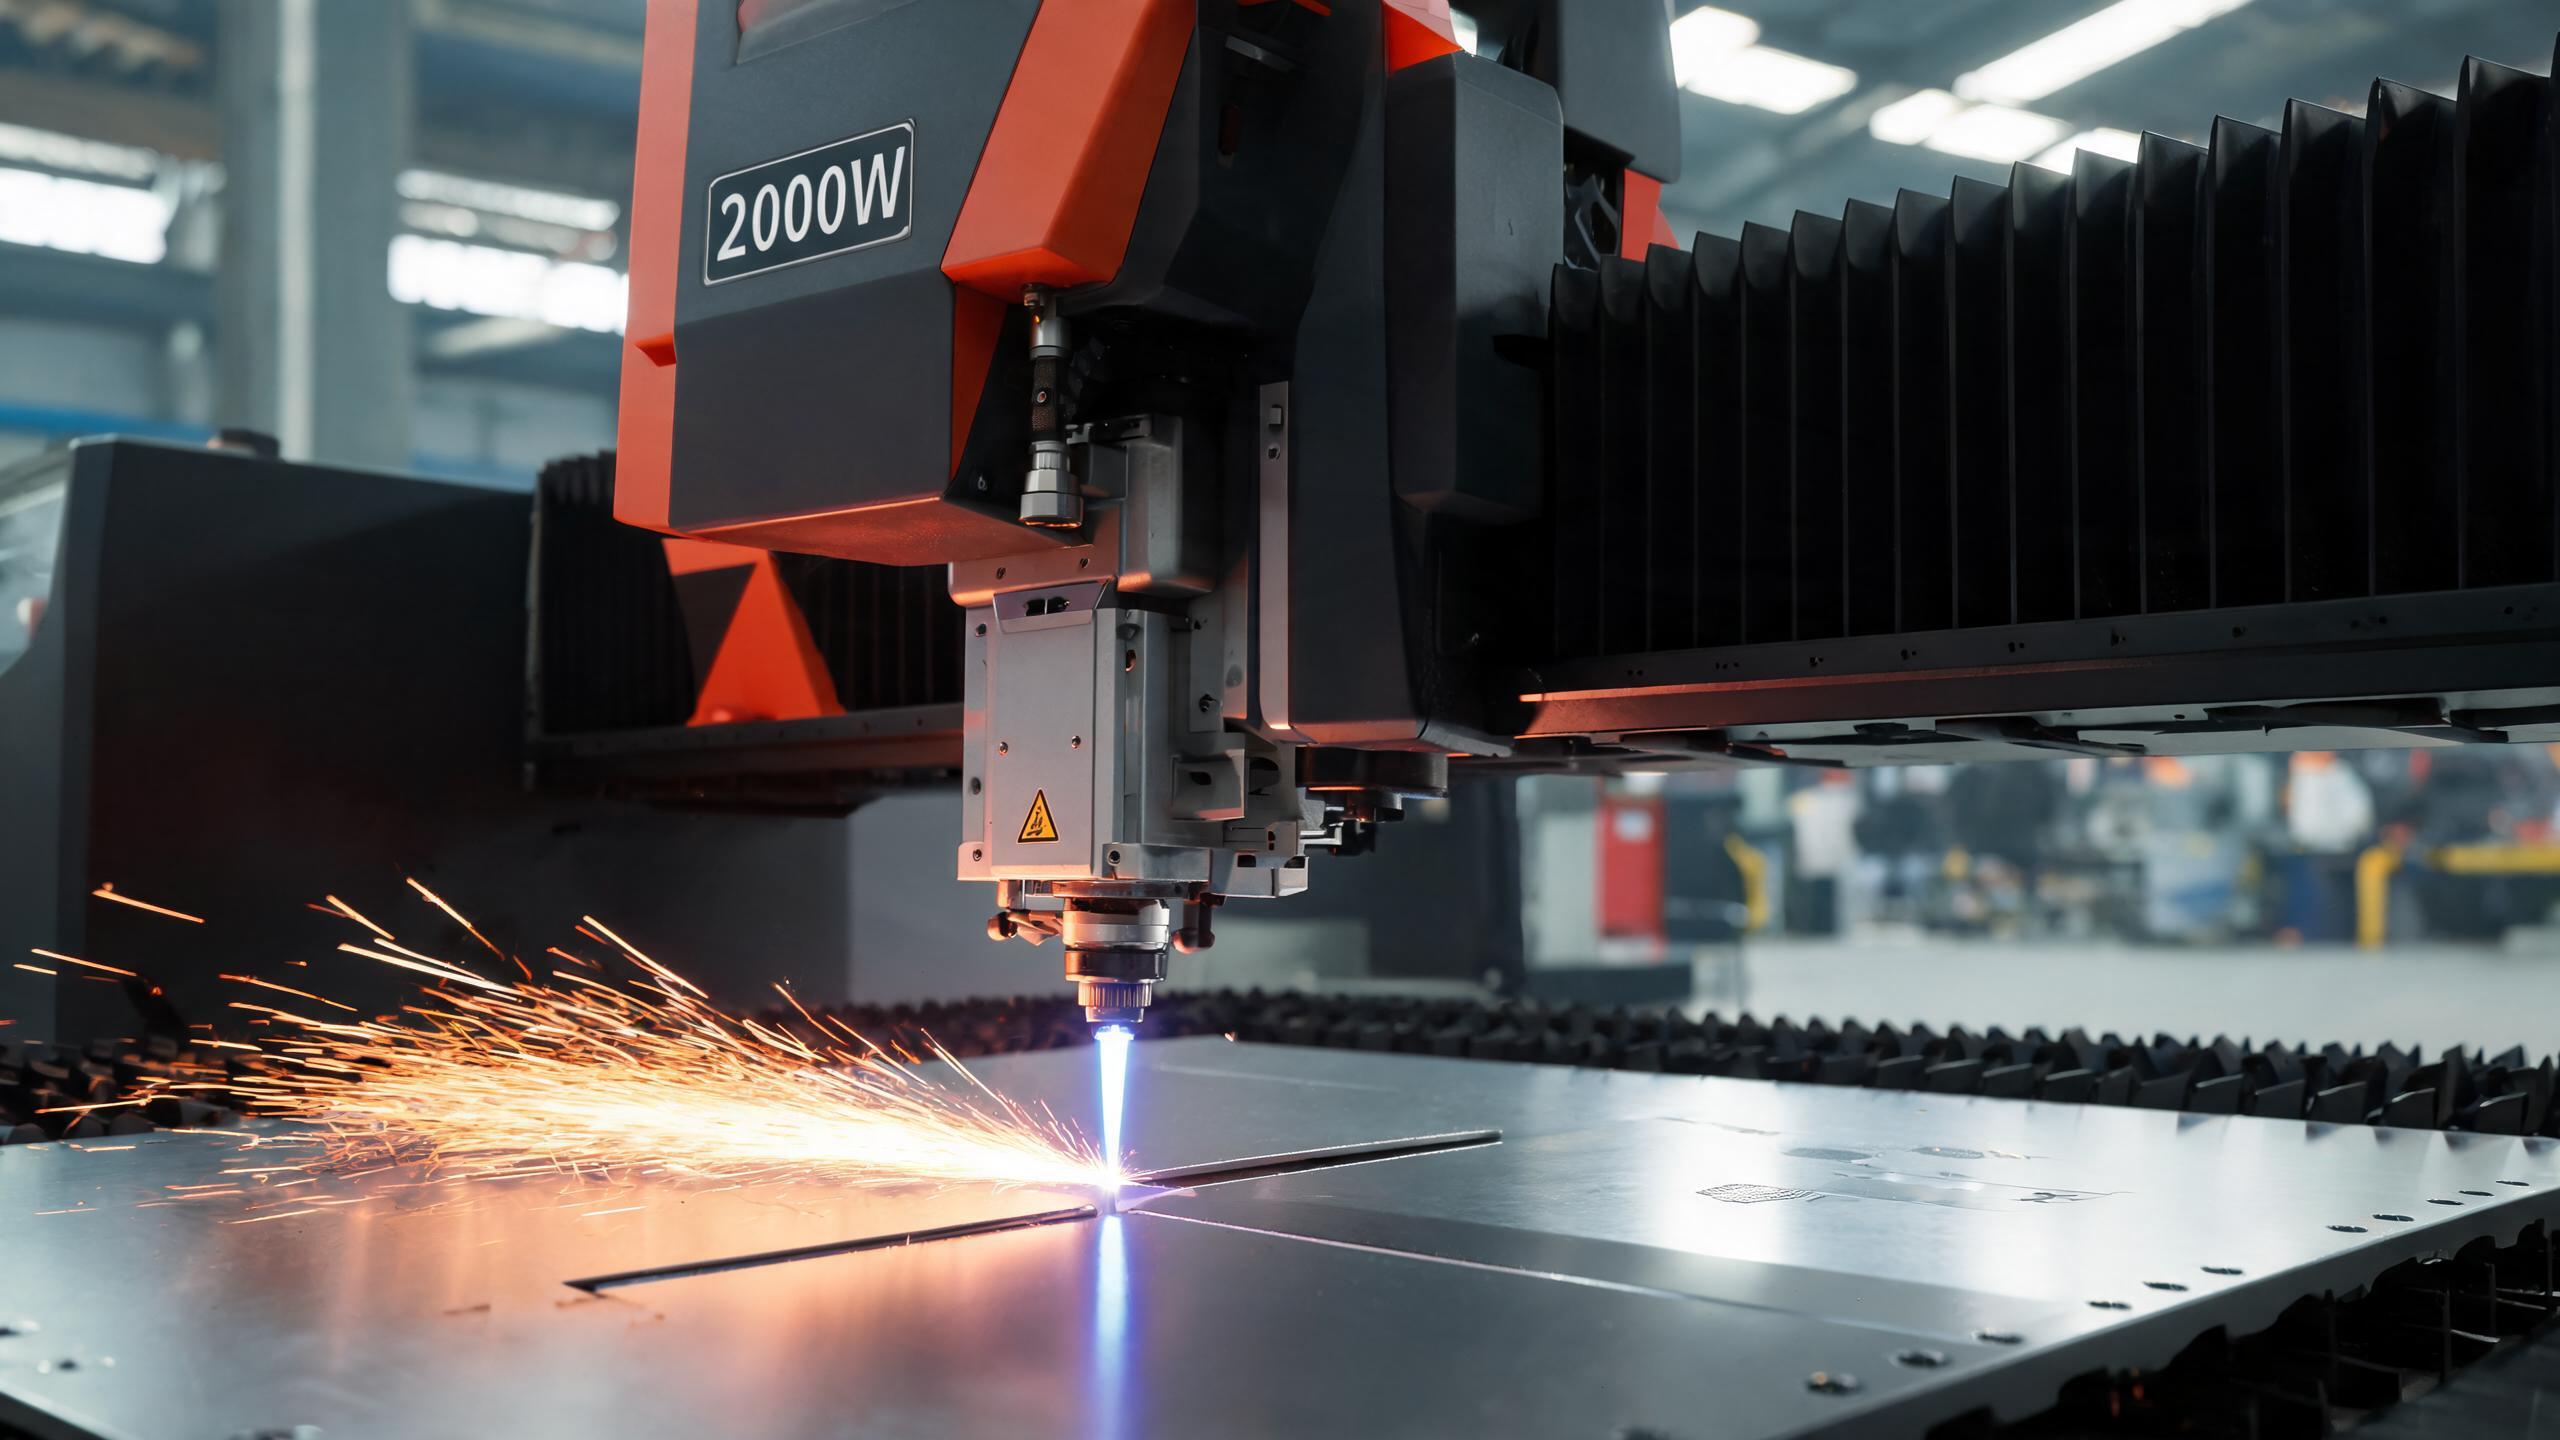
| 2000W | 8 mm | 5 mm | 4 mm | 1500×3000 mm |
| 3000W | 12 mm | 8 mm | 6 mm | 1500×3000 mm |
| 6000W | 20 mm | 12 mm | 10 mm | 2000×4000 mm |
| 12000W | 35 mm | 20 mm | 16 mm | 2000×6000 mm |
| 20000W | 50 mm | 30 mm | 20 mm | 2000×6000 mm |
| 30000W | 70 mm | 40 mm | 30 mm | 2000×6000 mm |
Nota: Ketebalan maksimum mengandaikan kelajuan pemotongan optimum. Kelajuan pemotongan pengeluaran berkurangan apabila ketebalan menghampiri maksimum. Aluminium dan keluli tahan karat memerlukan gas bantu nitrogen untuk tepi bebas oksida.
Cara Membaca Carta Ini untuk Aplikasi Anda
Jika bengkel anda memproses terutamanya kepingan keluli karbon 1–3mm, mesin pemotong laser gentian ekonomi 500W menangani kerja tersebut dengan pelaburan terendah. Untuk keluli karbon 3–8mm—julat fabrikasi kepingan logam yang paling biasa—model 2000W atau model 3000W memberikan keseimbangan terbaik antara kapasiti pemotongan dan kos operasi. Untuk keluli struktur melebihi 20mm, model 12000W dan lebih tinggi mula digunakan.
Oksigen vs. Nitrogen: Memilih Gas Bantu yang Tepat
Gas bantu yang anda gunakan sama pentingnya dengan kuasa laser. Pilihan antara oksigen dan nitrogen mempengaruhi kelajuan pemotongan, kualiti tepi, dan kos operasi.
| Faktor | Oksigen (O₂) | Nitrogen (N₂) |
|---|---|---|
| Sesuai untuk | Keluli karbon (plat tebal) | Keluli tahan karat, aluminium |
| Kelajuan pemotongan | Lebih pantas (tindak balas eksotermik menambah haba) | Lebih perlahan (gas lengai, ricih lebur sahaja) |
| Kualiti tepi | Lapisan oksida pada tepi potongan | Cerah, bebas oksida, sedia untuk dikimpal |
| Kos gas | Lebih rendah (ketulenan lebih rendah diperlukan) | Lebih tinggi (ketulenan ≥99.9% disyorkan) |
| Kemasan sekunder | Mungkin memerlukan penyahgris/penyahskala | Tiada—tepi sedia untuk dikimpal |
| Tekanan biasa | 0.5–1.0 MPa | 1.0–2.5 MPa (plat lebih tebal memerlukan lebih tinggi) |
Untuk pemotongan nitrogen volum tinggi, pertimbangkan penjana nitrogen PSA untuk menghapuskan kos gas botol—tempoh bayaran balik biasa 6–12 bulan menjadikan ini pelaburan pintar untuk kemudahan yang memotong keluli tahan karat secara tetap.
Kelajuan Pemotongan vs. Kualiti Potongan: Pertukaran
Kuasa laser yang lebih tinggi tidak secara automatik bermakna pemotongan lebih pantas pada semua ketebalan. Hubungan antara kelajuan dan kualiti adalah tidak linear:
- Kepingan nipis (1–3mm): Malah laser 500W boleh memotong pada 15–20 m/min. Meningkatkan kepada 3000W menawarkan pulangan kelajuan yang berkurangan—kesesakan beralih kepada pecutan dan kecekapan penyusunan.
- Plat sederhana (4–12mm): Di sinilah kuasa membuat perbezaan yang ketara. Mesin 3000W memotong keluli karbon 8mm kira-kira 40–60% lebih pantas daripada mesin 1500W.
- Plat tebal (20mm+): Kelajuan dihadkan oleh fizik penyingkiran lebur, bukan hanya kuasa laser. Pada keluli karbon 30mm+, mesin 12000W pun mesti perlahan kepada 0.5–1.5 m/min untuk mengekalkan keserenjangan tepi dan mengawal sanga.
Senario Pemilihan Kuasa Dunia Sebenar
Senario 1: Kedai Kerja Kepingan Logam (keluli karbon 1–6mm)
Kedai kerja yang memotong pendakap, bekas, dan panel dalam keluli karbon 1–6mm mendapat ROI terbaik daripada mesin pemotong laser gentian 2000W atau 3000W. Model 3000W mengendalikan kerja 8–12mm sekali-sekala sambil mengekalkan kelajuan tinggi pada kepingan nipis. Pilihan meja tukar membolehkan pemuatan pengeluaran berterusan.
Senario 2: Fabrikator Keluli Tahan Karat (2–8mm)
Untuk peralatan gred makanan keluli tahan karat dan panel hiasan, pemotongan nitrogen adalah wajib untuk tepi yang cerah dan bebas oksida. Mesin 3000W dengan penjana nitrogen PSA memberikan kelajuan dan kualiti tepi yang diperlukan—sambil mengurangkan kos gas kepada hampir sifar selepas bayaran balik.
Senario 3: Keluli Struktur Berat (20–70mm)
Fabrikator pembinaan kapal dan jentera berat yang memproses plat keluli karbon tebal memerlukan mesin 12000W hingga 30000W. Pada tahap kuasa ini, gas bantu oksigen memaksimumkan kelajuan pemotongan melalui pemanasan eksotermik. Kawasan kerja 2000×6000mm menampung plat kilang standard tanpa pemotongan awal.
Faktor Utama Selain Kuasa Apabila Memilih Mesin Pemotong Laser Logam Anda
- Kawasan kerja: Mesti menampung saiz kepingan/plat standard anda. Memotong plat 2000×6000mm pada katil 1500×3000mm memerlukan pemotongan awal—membazirkan bahan dan masa.
- Ketepatan kedudukan: Mesin Xinhong berkisar dari ±0.02mm (ekonomi 500W) hingga ±0.05mm (model kuasa tinggi). Fabrikasi ketepatan memerlukan ±0.03mm atau lebih baik.
- Jenama sumber laser: IPG (USA) menawarkan kualiti rasuk premium; RAYCUS dan GW memberikan nilai yang sangat baik. Ketiga-tiganya menyediakan hayat perkhidmatan 35,000–50,000+ jam.
- Sistem kawalan: PLC Schneider Electric dengan perisian penyusunan CypCut memastikan operasi mematuhi CE dan penggunaan bahan yang cekap.
- Meja pertukaran: Untuk persekitaran pengeluaran, meja tukar auto-shuttle boleh meningkatkan daya pemprosesan sehingga 40%.
Untuk melihat dengan lebih mendalam bagaimana pemotongan laser gentian dibandingkan dengan pemotongan plasma, nyalaan, dan tebuk, anda juga boleh menonton video berkaitan di YouTube dengan mencari “perbandingan pemotongan laser gentian vs plasma” untuk melihat demonstrasi pemotongan masa nyata.
Setiap mesin pemotong laser gentian dalam barisan produk Xinhong dibina dengan sumber laser IPG, RAYCUS, atau GW, sistem kawalan Schneider Electric, dan reka bentuk keselamatan mematuhi CE. Pensijilan ISO 9001:2015 meliputi keseluruhan proses pengeluaran. Hubungi kami dengan jenis bahan, julat ketebalan, dan volum pengeluaran anda—kami akan mengesyorkan tahap kuasa dan konfigurasi yang optimum.
Artikel Berkaitan dalam Siri Ini
- Mesin Pemotong Laser Kepingan Logam: Panduan Pembeli Lengkap untuk 2026
- Mesin Pemotong Laser Gentian CNC vs. Pemotongan Tradisional: Mana Yang Menang?
- Pemotong Laser Gentian CNC: Ciri Utama untuk Fabrikasi Keluli Tugas Berat
- 5 Mesin Pemotong Laser Gentian Terbaik untuk Keluli Tahan Karat pada 2026
Pautan ke artikel berkaitan akan ditambah setelah semua artikel dalam siri ini diterbitkan.