

Praktyczny przewodnik po doborze odpowiedniej mocy lasera do cięcia blach stalowych, z pełną tabelą mocy do grubości obejmującą zakres 500 W – 30000 W, wyborem gazu: tlen vs. azot oraz kompromisami między prędkością a jakością dla producentów…
Dlaczego dobór mocy ma znaczenie dla Twojej laserowej maszyny do cięcia metalu
Wybór niewłaściwej mocy lasera do blach stalowych to kosztowny błąd. Zbyt mała moc uniemożliwia przecięcie materiału – lub powoduje wolne cięcie i krawędzie pokryte żużlem, wymagające szlifowania. Zbyt duża moc oznacza przepłacenie za maszynę, która nie jest w pełni wykorzystywana, a także wyższe koszty energii i konserwacji za zbędną wydajność.
A laserowa maszyna do cięcia metalu musi być dopasowana do typowego zakresu grubości blach, rodzaju materiału i wielkości produkcji. Firma Shandong Xinhong CNC Technology Co., Ltd. produkuje światłowodowe maszyny do cięcia laserowego o mocy od 500 W do 30000 W, dzięki czemu mamy bezpośrednie doświadczenie z każdym poziomem mocy i grubościami blach stalowych, które obsługują. Ten przewodnik przeprowadzi Cię przez zależność mocy od grubości, abyś mógł podjąć świadomą decyzję inwestycyjną.
Moc lasera światłowodowego a grubość blachy stalowej: pełna tabela
Poniższa tabela przedstawia maksymalną grubość cięcia dla każdego poziomu mocy lasera Xinhong w przypadku stali węglowej, stali nierdzewnej i aluminium. Są to maksymalne wartości produkcyjne – a nie teoretyczne – oparte na rzeczywistej wydajności cięcia z odpowiednim gazem wspomagającym.
| Moc lasera | Maks. stal węglowa | Maks. stal nierdzewna | Maks. aluminium | Obszar roboczy |
|---|---|---|---|---|
| 500 W | 3 mm | 2 mm | 1,5 mm | 1300×900 mm |
| 1000 W | 12 mm | 8–10 mm | 5 mm | 3000×1500 / 4000×2000 mm |
| 1500 W | 6 mm | 5 mm | 4 mm | 1300×2500 mm |
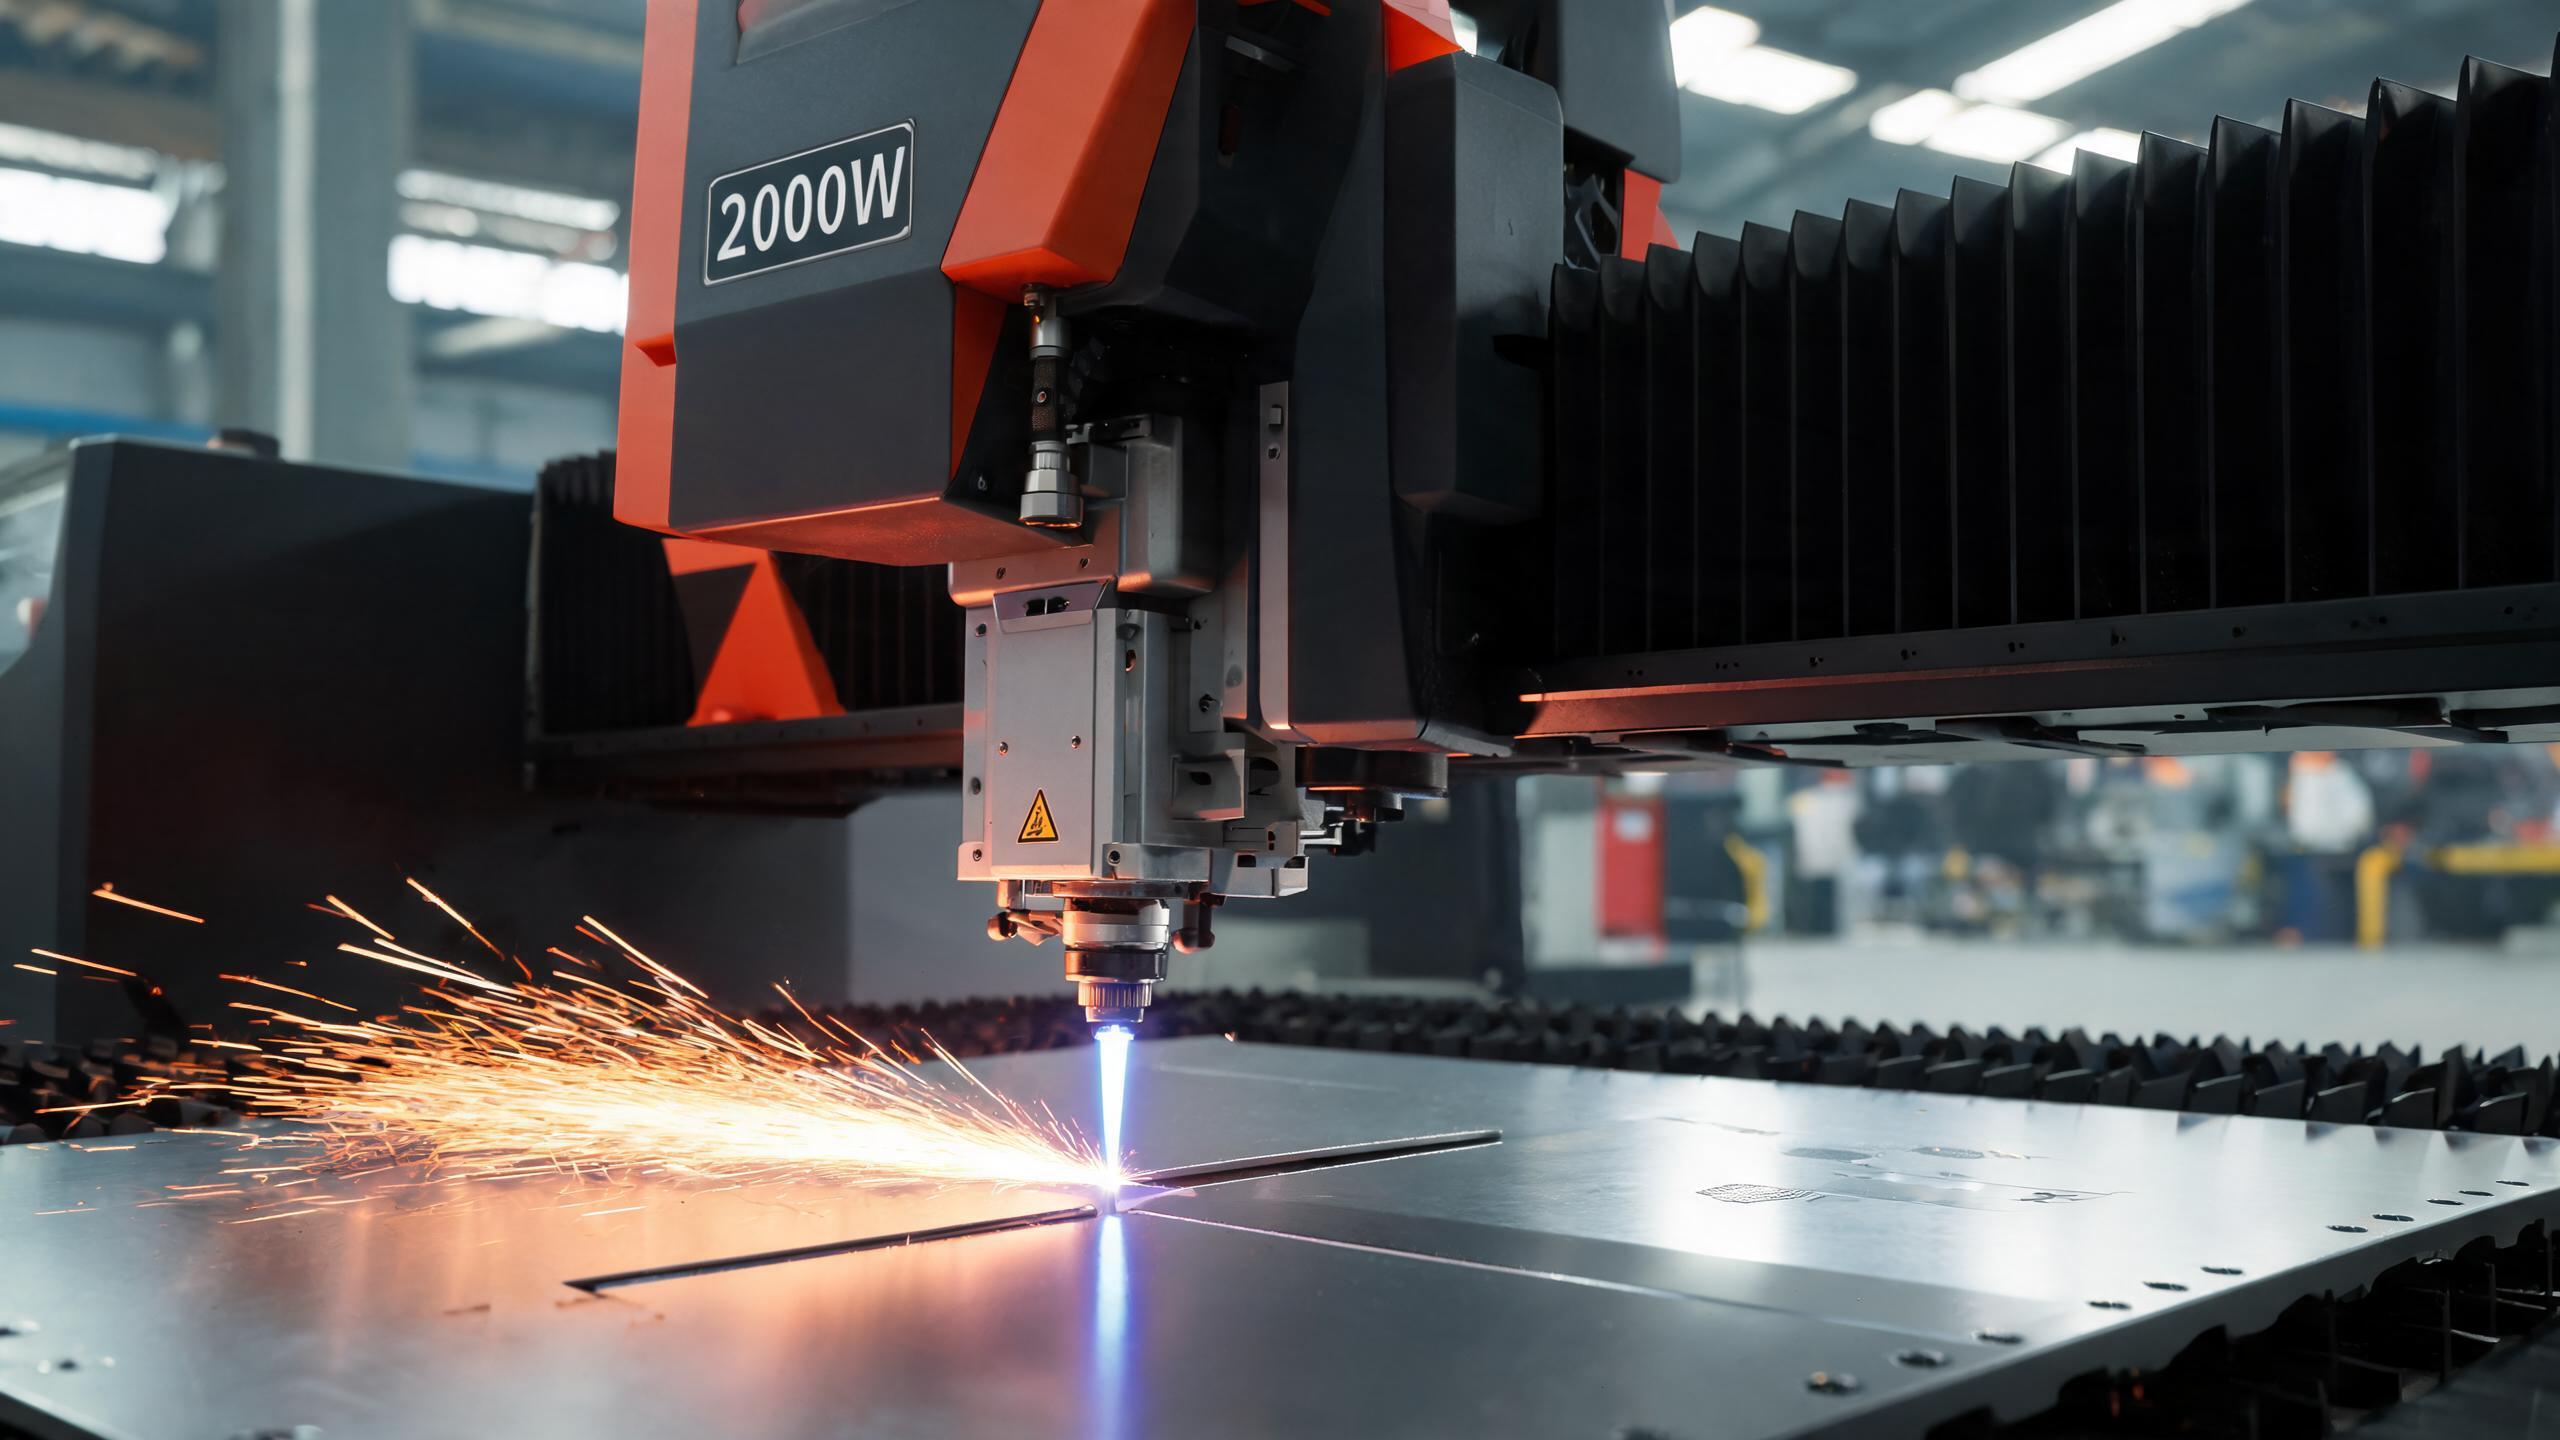
| 2000 W | 8 mm | 5 mm | 4 mm | 1500×3000 mm |
| 3000 W | 12 mm | 8 mm | 6 mm | 1500×3000 mm |
| 6000W | 20 mm | 12 mm | 10 mm | 2000×4000 mm |
| 12000W | 35 mm | 20 mm | 16 mm | 2000×6000 mm |
| 20000 W | 50 mm | 30 mm | 20 mm | 2000×6000 mm |
| 30000W | 70 mm | 40 mm | 30 mm | 2000×6000 mm |
Uwaga: Maksymalna grubość zakłada optymalną prędkość cięcia. Prędkość cięcia produkcyjnego maleje, gdy grubość zbliża się do maksymalnej. Aluminium i stal nierdzewna wymagają azotu jako gazu wspomagającego, aby uzyskać krawędzie bez tlenków.
Jak czytać tę tabelę dla swojego zastosowania
Jeśli w Państwa warsztacie przetwarzana jest głównie blacha ze stali węglowej o grubości 1–3 mm, wówczas ekonomiczna światłowodowa maszyna do cięcia laserowego o mocy 500 W poradzi sobie z tym zadaniem przy najniższej inwestycji. Dla stali węglowej o grubości 3–8 mm – najczęstszego zakresu w obróbce blach – model o mocy 2000 W lub model o mocy 3000 W zapewnia najlepszy balans między wydajnością cięcia a kosztami eksploatacji. Dla stali konstrukcyjnej powyżej 20 mm, modele 12000W i wyższe wchodzą w grę.
Tlen vs. azot: wybór odpowiedniego gazu wspomagającego
Gaz wspomagający, którego używasz, jest równie ważny jak moc lasera. Wybór między tlenem a azotem wpływa na prędkość cięcia, jakość krawędzi i koszty eksploatacji.
| Czynnik | Tlen (O₂) | Azot (N₂) |
|---|---|---|
| Najlepszy do | Stal węglowa (grube blachy) | Stal nierdzewna, aluminium |
| Prędkość cięcia | Szybsze (reakcja egzotermiczna dodaje ciepło) | Wolniejsze (gaz obojętny, tylko ścinanie stopu) |
| Jakość krawędzi | Warstwa tlenków na krawędzi cięcia | Jasna, bez tlenków, gotowa do spawania |
| Koszt gazu | Niższy (wymagana niższa czystość) | Wyższy (zalecana czystość ≥99,9%) |
| Obróbka wykańczająca | Może wymagać odtłuszczenia/odkamieniania | Brak – krawędzie gotowe do spawania |
| Typowe ciśnienie | 0,5–1,0 MPa | 1,0–2,5 MPa (grubsze blachy wymagają wyższego) |
W przypadku cięcia azotem o dużej objętości warto rozważyć generator azotu PSA aby wyeliminować koszty butli z gazem – typowy okres zwrotu 6–12 miesięcy sprawia, że jest to mądra inwestycja dla zakładów regularnie tnących stal nierdzewną.
Prędkość cięcia a jakość cięcia: kompromis
Wyższa moc lasera nie oznacza automatycznie szybszego cięcia przy wszystkich grubościach. Zależność między prędkością a jakością jest nieliniowa:
- Cienka blacha (1–3 mm): Nawet laser o mocy 500 W może ciąć z prędkością 15–20 m/min. Zwiększenie mocy do 3000 W daje malejące korzyści prędkościowe – wąskim gardłem staje się przyspieszenie i efektywność gniazdowania.
- Średnia blacha (4–12 mm): Tutaj moc robi widoczną różnicę. Maszyna o mocy 3000 W tnie stal węglową o grubości 8 mm około 40–60% szybciej niż maszyna o mocy 1500 W.
- Gruba blacha (20 mm+): Prędkość jest ograniczona fizyką usuwania stopu, a nie tylko mocą lasera. Przy stali węglowej o grubości 30 mm+ nawet maszyna o mocy 12000 W musi zwolnić do 0,5–1,5 m/min, aby zachować prostopadłość krawędzi i kontrolować żużel.
Rzeczywiste scenariusze doboru mocy
Scenariusz 1: Warsztat obróbki blach (stal węglowa 1–6 mm)
Warsztat zajmujący się cięciem wsporników, obudów i paneli ze stali węglowej o grubości 1–6 mm uzyska najlepszy zwrot z inwestycji dzięki światłowodowej maszynie do cięcia laserowego o mocy 2000 W lub 3000 W. Model o mocy 3000 W obsługuje okazjonalne zadania z blachą 8–12 mm, zachowując wysoką prędkość na cienkich blachach. Opcja stołu wymiennego umożliwia ciągłe ładowanie produkcyjne.
Scenariusz 2: Przetwórca stali nierdzewnej (2–8 mm)
W przypadku urządzeń ze stali nierdzewnej do kontaktu z żywnością i paneli dekoracyjnych cięcie azotem jest obowiązkowe, aby uzyskać jasne krawędzie bez tlenków. Maszyna o mocy 3000 W z generatorem azotu PSA zapewnia wymaganą prędkość i jakość krawędzi – jednocześnie redukując koszty gazu do prawie zera po okresie zwrotu.
Scenariusz 3: Ciężka stal konstrukcyjna (20–70 mm)
Stocznie i producenci ciężkich maszyn przetwarzający grube blachy ze stali węglowej potrzebują maszyn o mocy 12000 W do 30000 W. Przy tych poziomach mocy tlen jako gaz wspomagający maksymalizuje prędkość cięcia dzięki egzotermicznemu ogrzewaniu. Obszar roboczy 2000×6000 mm umożliwia obróbkę standardowych blach walcowanych bez wstępnego cięcia.
Kluczowe czynniki poza mocą przy wyborze laserowej maszyny do cięcia metalu
- Obszar roboczy: Musi być dostosowana do standardowych rozmiarów blach. Cięcie blachy 2000×6000 mm na stole 1500×3000 mm wymaga wstępnego cięcia – co marnuje materiał i czas.
- Dokładność pozycjonowania: Maszyny Xinhong charakteryzują się dokładnością od ±0,02 mm (model ekonomiczny 500 W) do ±0,05 mm (modele o wysokiej mocy). Precyzyjna obróbka wymaga dokładności ±0,03 mm lub lepszej.
- Marka źródła lasera: IPG (USA) oferuje najwyższą jakość wiązki; RAYCUS i GW zapewniają doskonały stosunek jakości do ceny. Wszystkie trzy zapewniają żywotność 35 000–50 000+ godzin.
- System sterowania: Sterownik PLC Schneider Electric z oprogramowaniem do gniazdowania CypCut zapewnia zgodność z CE i efektywne wykorzystanie materiału.
- Stół wymienny: W środowiskach produkcyjnych automatyczny stół wymienny może zwiększyć wydajność nawet o 40%.
Aby dokładniej porównać cięcie laserem światłowodowym z cięciem plazmowym, tlenowym i wykrawaniem, można również obejrzeć powiązane filmy na YouTube, wyszukując „fiber laser vs plasma cutting comparison”, aby zobaczyć pokazy cięcia w czasie rzeczywistym.
Każda światłowodowa maszyna do cięcia laserowego w ofercie Xinhong jest wyposażona w źródła laserowe IPG, RAYCUS lub GW, systemy sterowania Schneider Electric oraz konstrukcję bezpieczną zgodną z CE. Certyfikat ISO 9001:2015 obejmuje cały proces produkcyjny. Skontaktuj się z nami, podając rodzaje materiałów, zakres grubości i wielkość produkcji – doradzimy optymalny poziom mocy i konfigurację.
Powiązane artykuły z tej serii
- Maszyna do cięcia laserowego blach: kompletny poradnik kupującego na 2026 rok
- CNC światłowodowa maszyna do cięcia laserowego vs. tradycyjne cięcie: która wygrywa?
- CNC światłowodowa przecinarka laserowa: kluczowe cechy do ciężkiej obróbki stali
- 5 najlepszych światłowodowych maszyn do cięcia laserowego stali nierdzewnej w 2026 roku
Linki do powiązanych artykułów zostaną dodane po opublikowaniu wszystkich artykułów z tej serii.