
O cobre é o metal comum mais exigente para corte a laser porque reflete a luz infravermelha e afasta o calor rapidamente da zona de corte. Este artigo explica a física por trás desses desafios, quais espessuras são realistas em lasers de fibra de média potência com base em dados verificados das máquinas Xinhong, como a escolha do gás de assistência afeta o corte e quando o jato de água, o plasma ou a guilhotina fazem mais sentido.
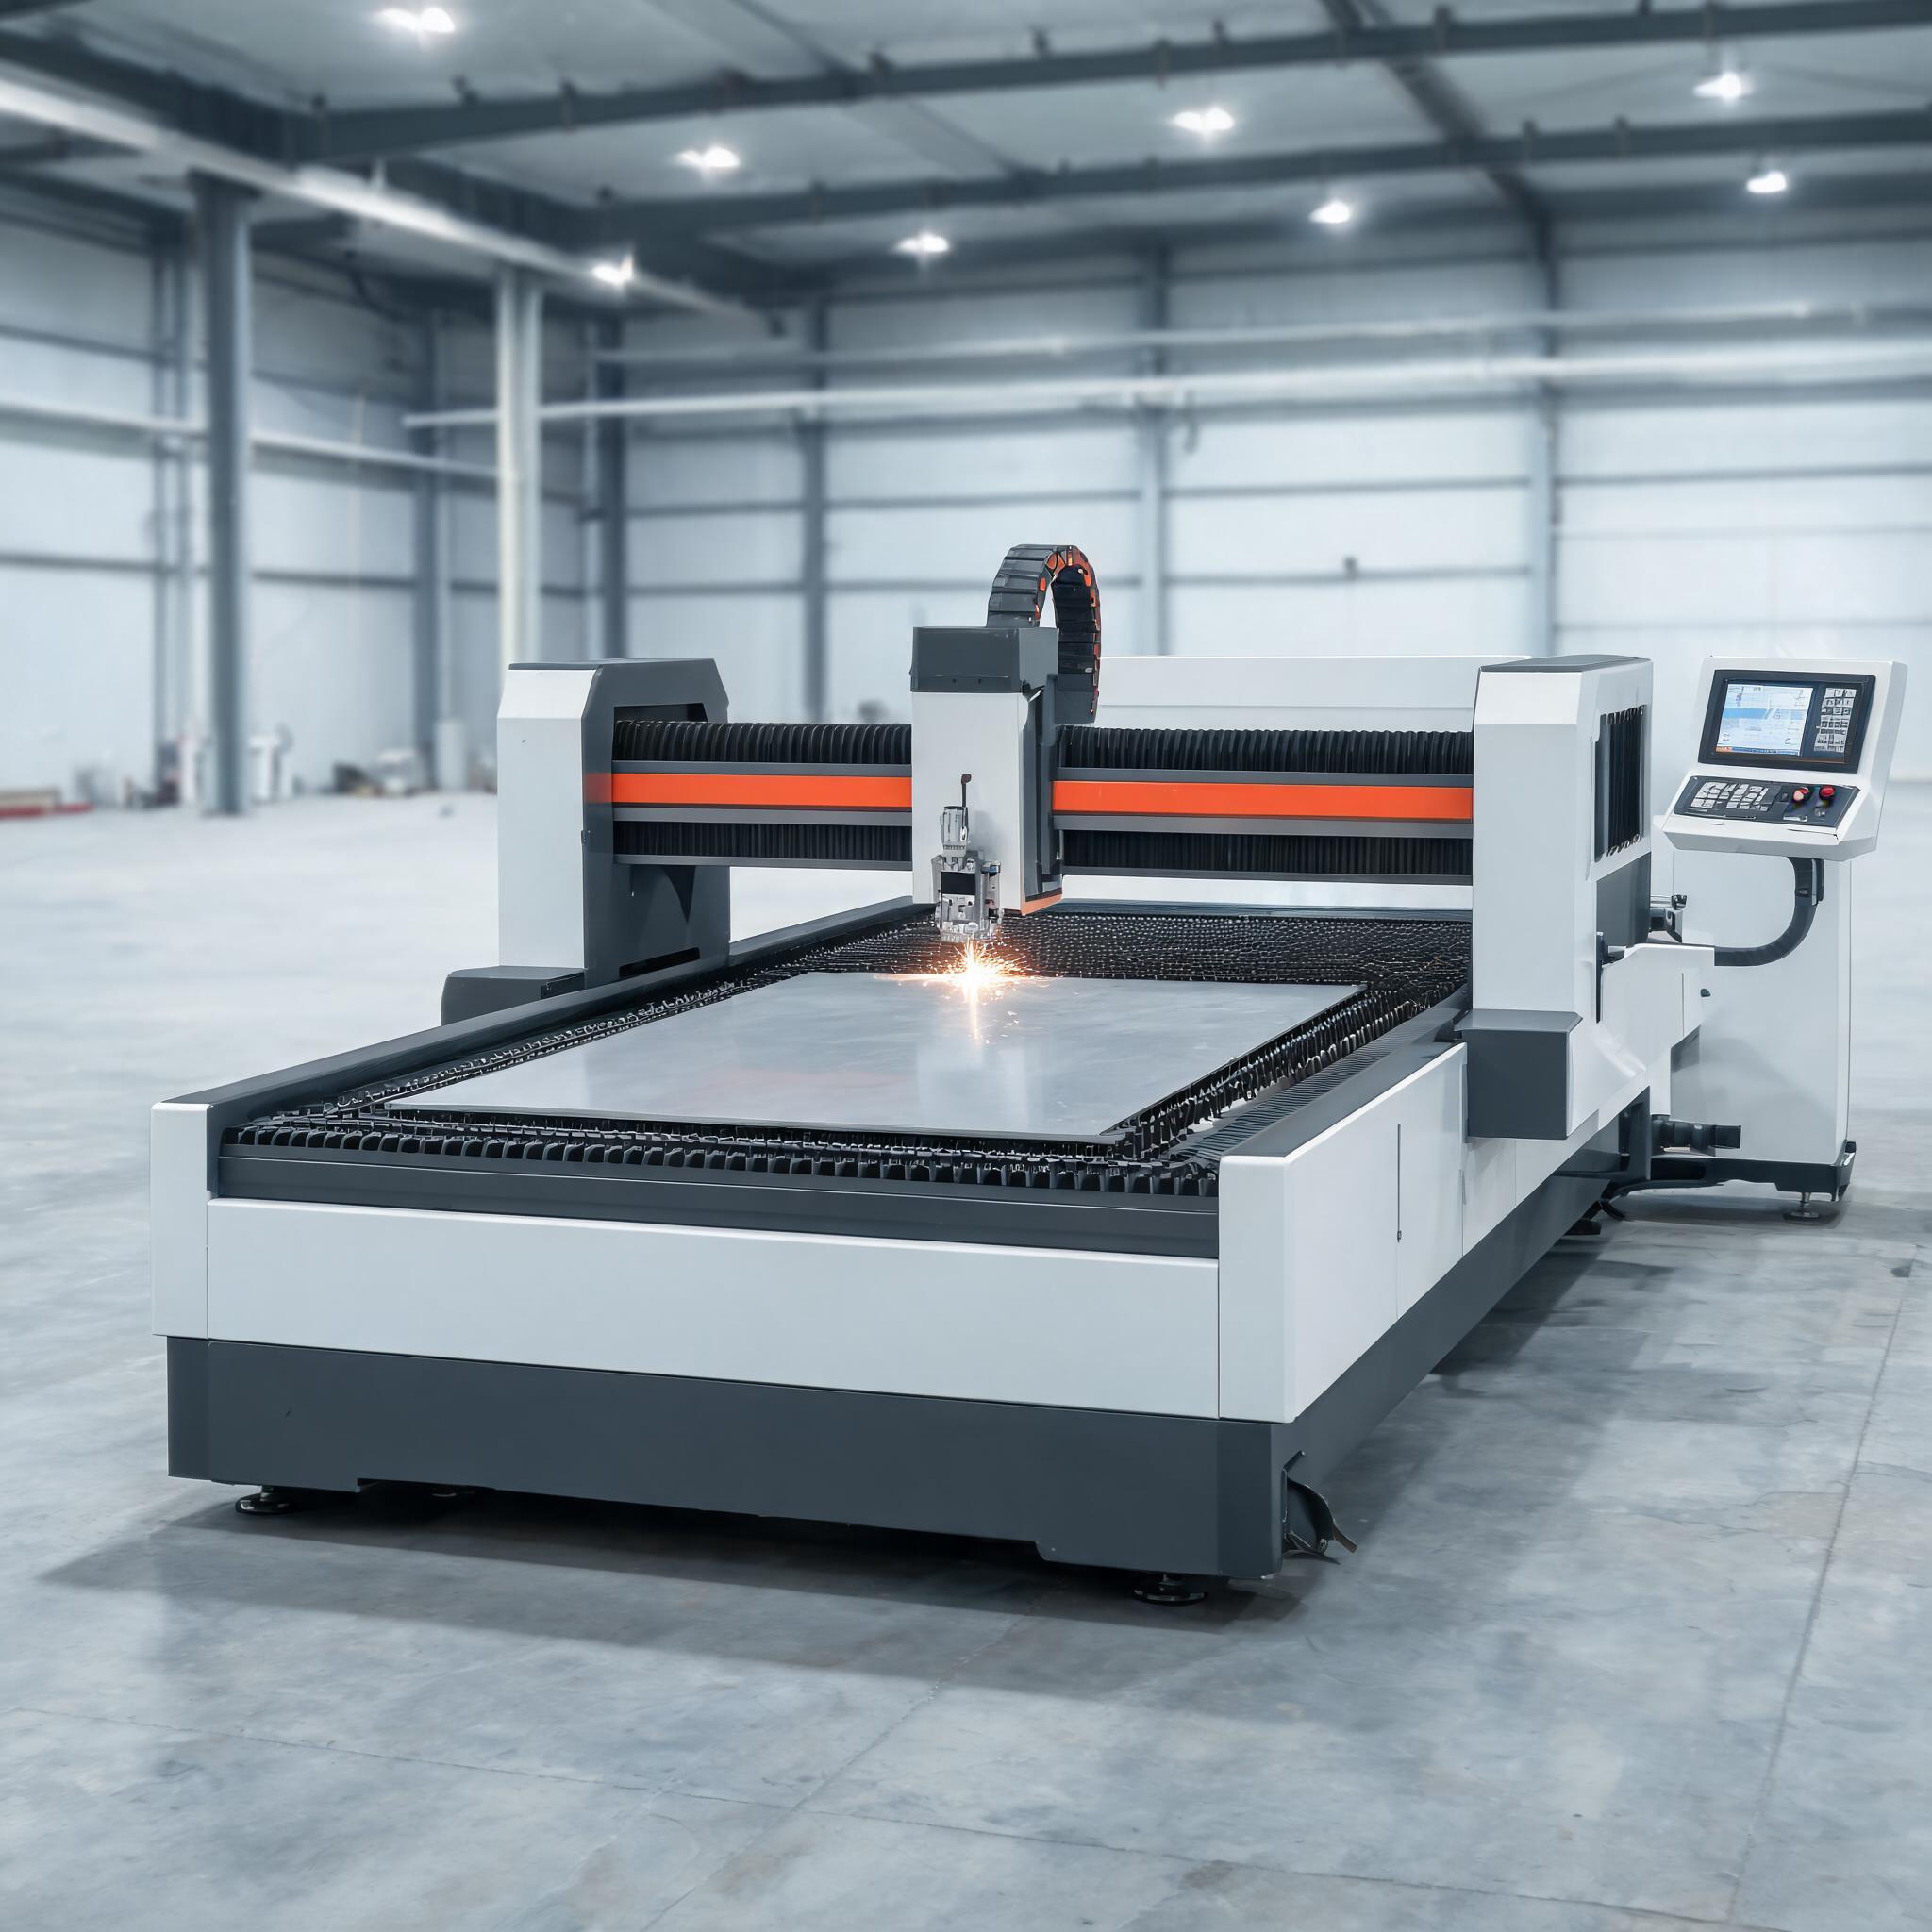
O cobre surge constantemente nos pedidos de cotação — barras de cobre, contactos elétricos, peças para permutadores de calor, componentes de ligação à terra — e é também o material que mais confunde os compradores de lasers. As mesmas propriedades que tornam o cobre valioso em trabalho elétrico tornam difícil o seu corte com luz. Este artigo explica porquê, que espessuras são realistas em lasers de fibra de potência média, como a escolha do gás de assistência altera o resultado e quando um processo de corte diferente é a melhor opção.
Porque o cobre é o metal comum mais difícil de cortar a laser
Duas propriedades físicas atuam contra o laser ao mesmo tempo.
Elevada refletividade no comprimento de onda do laser
Os lasers de fibra emitem luz com um comprimento de onda de cerca de 1 micrómetro (infravermelho próximo). O cobre é um dos metais mais refletores neste comprimento de onda — uma grande parte do feixe incidente é refletida pela superfície em vez de ser absorvida. Até que a superfície aqueça e comece a fundir, o feixe transfere pouca energia para o material. Uma vez iniciada a fusão, a absorção melhora, mas chegar a esse ponto exige uma densidade de potência muito superior à do aço.
A luz refletida não é apenas um problema de eficiência. Em máquinas mal configuradas, a energia refletida para trás pode percorrer a fibra de volta até à fonte. As fontes laser de fibra modernas incluem proteção contra reflexão traseira, mas a configuração do processo continua a ser importante: a posição de focagem correta, a condição limpa da superfície e uma densidade de potência adequada reduzem todas a quantidade de energia que a chapa devolve à ótica.
Elevada condutividade térmica
O cobre conduz calor várias vezes mais depressa do que o aço-carbono. Qualquer energia que o feixe deposite espalha-se para fora da zona de corte quase imediatamente, pelo que o metal resiste a atingir localmente a temperatura de fusão. Na prática, isto significa que a zona de corte necessita de uma densidade energética elevada sustentada, e o cobre fino pode comportar-se de forma imprevisível se os parâmetros forem marginais — o corte pode iniciar-se e depois perder ímpeto à medida que o calor se dissipa na chapa circundante.
A combinação de baixa absorção e elevada perda de calor é a razão pela qual um laser de fibra que corta facilmente aço-carbono de 6 mm terá uma capacidade muito inferior para cobre. Esta é uma propriedade do material, não um defeito da máquina, e qualquer fornecedor que anuncie espessuras agressivas de cobre com potência modesta merece escrutínio. Para um aprofundamento do mesmo mecanismo no alumínio — o outro metal não ferroso altamente refletor — consulte o nosso artigo sobre corte de alumínio e cobre com laser de fibra: refletividade e limites de espessura.
Espessura realista de cobre por potência da máquina
Como a capacidade para cobre não escala da mesma forma que a capacidade para aço, a forma honesta de avaliar uma máquina é observar o que o fabricante especifica efetivamente para cobre — não a potência nominal. Se pretende uma visão mais ampla de como a potência do laser se traduz em espessura de chapa e configuração da máquina em toda a gama, o nosso guia de compra de máquinas de corte a laser de fibra de alta potência abrange toda a escala de potência. Eis o que as nossas próprias máquinas estão especificadas para fazer.
| Máquina | Capacidade para cobre | Outras especificações indicadas |
| Máquina de corte a laser de fibra de 1500 W | Cobre até 3 mm | Aço-carbono até 6 mm, alumínio até 4 mm, precisão de ±0,03 mm, mesa de 1300×2500 mm, arrefecimento a água, CE/RoHS |
| Máquina de corte a laser de fibra de grande formato de 1000 W | Cobre listado entre os materiais suportados na faixa de 1–12 mm (inox, aço-carbono, cobre, titânio) | Mesa de 3000×1500 mm ou 4000×2000 mm |
Dois pontos que merecem leitura atenta:
A máquina de corte a laser de fibra de 1500 W tem um limite definido de cobre de 3 mm. Esse número já reflete a dificuldade do cobre — a mesma máquina corta aço-carbono de 6 mm, o dobro da sua capacidade para cobre. Se o seu trabalho com cobre for sobretudo chapa e placa de 1–3 mm, esta classe de máquina cobre-o com margem.
A máquina de corte a laser de fibra de grande formato de 1000 W especificação lista o cobre entre os materiais que suporta na faixa de 1–12 mm, a par do inox, do aço-carbono e do titânio. Para secções de cobre mais espessas, a abordagem prática é confirmar a sua espessura e liga específicas com o fornecedor antes de se comprometer, porque a espessura de cobre alcançável a uma dada potência depende da liga, do acabamento superficial e do desenvolvimento de parâmetros — não apenas da potência.
Note o que não estamos a afirmar: as nossas máquinas da classe de 20 kW e 30 kW listam o alumínio nas suas especificações, mas não publicam valores de corte de cobre. Nunca assuma que uma classificação de alta potência se traduz em capacidade para cobre espesso; peça os dados específicos para cobre.
Escolha do gás de assistência para cobre
O gás de assistência desempenha três funções: expulsa o material fundido do corte, protege a ótica e — dependendo do gás — adiciona ou remove calor da reação.
Azoto (corte inerte)
O azoto não reage com o cobre, pelo que o corte é um processo puro de fusão e sopro. O bordo de corte mantém-se brilhante e isento de óxido, o que é importante para barras de cobre e superfícies de contacto onde as camadas de óxido aumentam a resistência nas juntas. As contrapartidas: o azoto exige pressão mais elevada e maior densidade de potência para expulsar a fusão, pelo que consome mais gás e, numa dada máquina, reduz a espessura máxima em comparação com o oxigénio. Para a maioria do trabalho com cobre de qualidade elétrica, o azoto é a escolha predefinida.
Oxigénio
O oxigénio reage exotermicamente com muitos metais e adiciona calor ao corte, o que ajuda a penetração. Com o cobre, o benefício é menor do que com o aço — o cobre oxida e a camada de óxido altera a absorção, mas a reação é menos vigorosa do que a combustão ferro-oxigénio no aço-carbono. Os bordos de cobre cortados com oxigénio saem oxidados e normalmente necessitam de limpeza antes do uso elétrico. Pode ser uma opção viável onde a qualidade do bordo é secundária e a velocidade importa, mas verifique o resultado na sua liga e espessura antes de o adotar como padrão.
Ar comprimido
O ar é aproximadamente 21% oxigénio, pelo que se comporta como um corte suave com oxigénio a uma fração do custo do gás. A oxidação do bordo é comparável ou pior do que com oxigénio. Para oficinas que realizam trabalho ocasional com cobre onde os bordos serão maquinados ou acabados posteriormente, o ar mantém os custos operacionais baixos; para componentes elétricos acabados, preveja azoto.
Onde é utilizado o cobre cortado a laser
A maior parte da procura de cobre cortado a laser vem de aplicações elétricas e térmicas:
Barras de cobre e ligações de distribuição — barra e chapa de cobre planas cortadas à medida, geralmente com padrões de furos para ligações aparafusadas. O corte com azoto mantém as superfícies de contacto isentas de óxido.
Contactos e terminais elétricos — peças perfiladas pequenas onde a precisão do laser de fibra (±0,03 mm na máquina de 1500 W, conforme especificado) elimina uma etapa de maquinação secundária.
Componentes de ligação à terra e de blindagem EMI — chapa de cobre fina cortada em volume.
Painéis para permutadores de calor e placas frias — onde a qualidade do bordo de corte e o controlo de rebarbas são importantes para posterior brasagem ou colagem.
O cobre de bitola fina é onde os lasers de fibra se destacam neste material: elevada densidade de encaixe, sem ferramental e mudanças rápidas de programa entre revisões de peças.
Quando um processo alternativo faz mais sentido
O corte a laser não é automaticamente a resposta certa para o cobre. Considere as alternativas nestas situações:
Secções de cobre muito espessas. Acima da gama que um laser de fibra de potência média consegue processar de forma fiável, o corte por jato de água não tem limite de espessura imposto pela refletividade e não produz zona afetada pelo calor — à custa de um corte mais lento e de um corte mais largo.
Cortes retos simples em barra. Uma serra de fita ou tesoura é mais barata por corte e o cobre será frequentemente maquinado de qualquer forma.
Peças finas de alta qualidade de bordo em volume. Para alguns perfis de cobre, a corrosão química ou a estampagem superam o corte a laser em condição de bordo e custo por peça em volume — embora ambos acarretem custos de ferramental ou de preparação que os lasers evitam.
Risco extremo de refletividade em folha muito fina. Abaixo de certas espessuras, a refletividade do cobre torna-se um risco genuíno para a ótica do laser se os parâmetros se desviarem; as folhas são frequentemente melhor processadas por corrosão química ou corte por estampagem.
O teste certo é simples: se o seu cobre for aproximadamente chapa de 1–3 mm e precisar de peças perfiladas sem ferramental, um laser de fibra na classe de 1000–1500 W é uma forte opção. Se o seu trabalho for barra espessa ou extremos de folha, compare os preços dos processos alternativos com o laser.
Perguntas frequentes
Um laser de fibra consegue cortar cobre, dada a sua refletividade?
Sim. Os lasers de fibra modernos cortam cobre rotineiramente em bitolas finas e médias. A refletividade é mais elevada numa superfície fria e polida; assim que o feixe funde a superfície, a absorção aumenta acentuadamente. As máquinas necessitam de densidade de potência adequada, focagem correta e proteção contra reflexão traseira — e é por isso que a capacidade para cobre é muito inferior à capacidade para aço com a mesma potência, não nula.
Que espessura de cobre pode cortar um laser de fibra de 1500 W?
A nossa máquina de corte a laser de fibra de 1500 W está especificada para cortar cobre até 3 mm, com aço-carbono até 6 mm e alumínio até 4 mm, com precisão de ±0,03 mm numa mesa de 1300×2500 mm. A diferença entre os valores para aço e cobre reflete a baixa absorção e a elevada condutividade térmica do cobre.
Devo cortar cobre com azoto ou com ar?
Utilize azoto quando o bordo de corte tiver de permanecer brilhante e isento de óxido — barras de cobre, contactos e qualquer peça unida eletricamente. O ar é muito mais barato e funciona quando os bordos forem limpos ou maquinados posteriormente, mas deixa oxidação semelhante à de um corte com oxigénio. O oxigénio adiciona alguma energia de corte, mas produz bordos oxidados no cobre.
Uma potência laser superior significa cobre proporcionalmente mais espesso?
Não. A capacidade para cobre cresce mais lentamente do que a capacidade para aço com a potência, porque a absorção, e não a potência bruta, é o fator limitante. Avalie sempre as máquinas pelas suas especificações publicadas para cobre em vez de assumir que os valores para aço se aplicam — e peça ao fabricante para confirmar a sua espessura e liga específicas de cobre antes da compra.
Escolher a sua máquina com a Xinhong CNC
O cobre é o material onde a especificação honesta mais importa. Se nos indicar a sua gama de espessuras de cobre, a liga (C1100, C10100, etc.), o tamanho típico das peças e se os bordos têm de estar isentos de óxido, recomendaremos se uma máquina da classe de 1000 W ou 1500 W se adequa ao seu trabalho — ou diremos francamente se outro processo o serve melhor. Envie os detalhes do seu material e aplicação através dos formulários de pedido de informação nas nossas páginas de produtos para obter uma recomendação baseada nas especificações da máquina, não em números de marketing.