
Медь — самый требовательный распространённый металл для лазерной резки, потому что она отражает инфракрасный свет и быстро отводит тепло из зоны реза. В этой статье объясняется физика этих проблем, какие толщины реалистичны на волоконных лазерах средней мощности с использованием проверенных данных станков Xinhong, как выбор вспомогательного газа влияет на рез и когда гидроабразивная резка, плазма или гильотина имеют больше смысла.
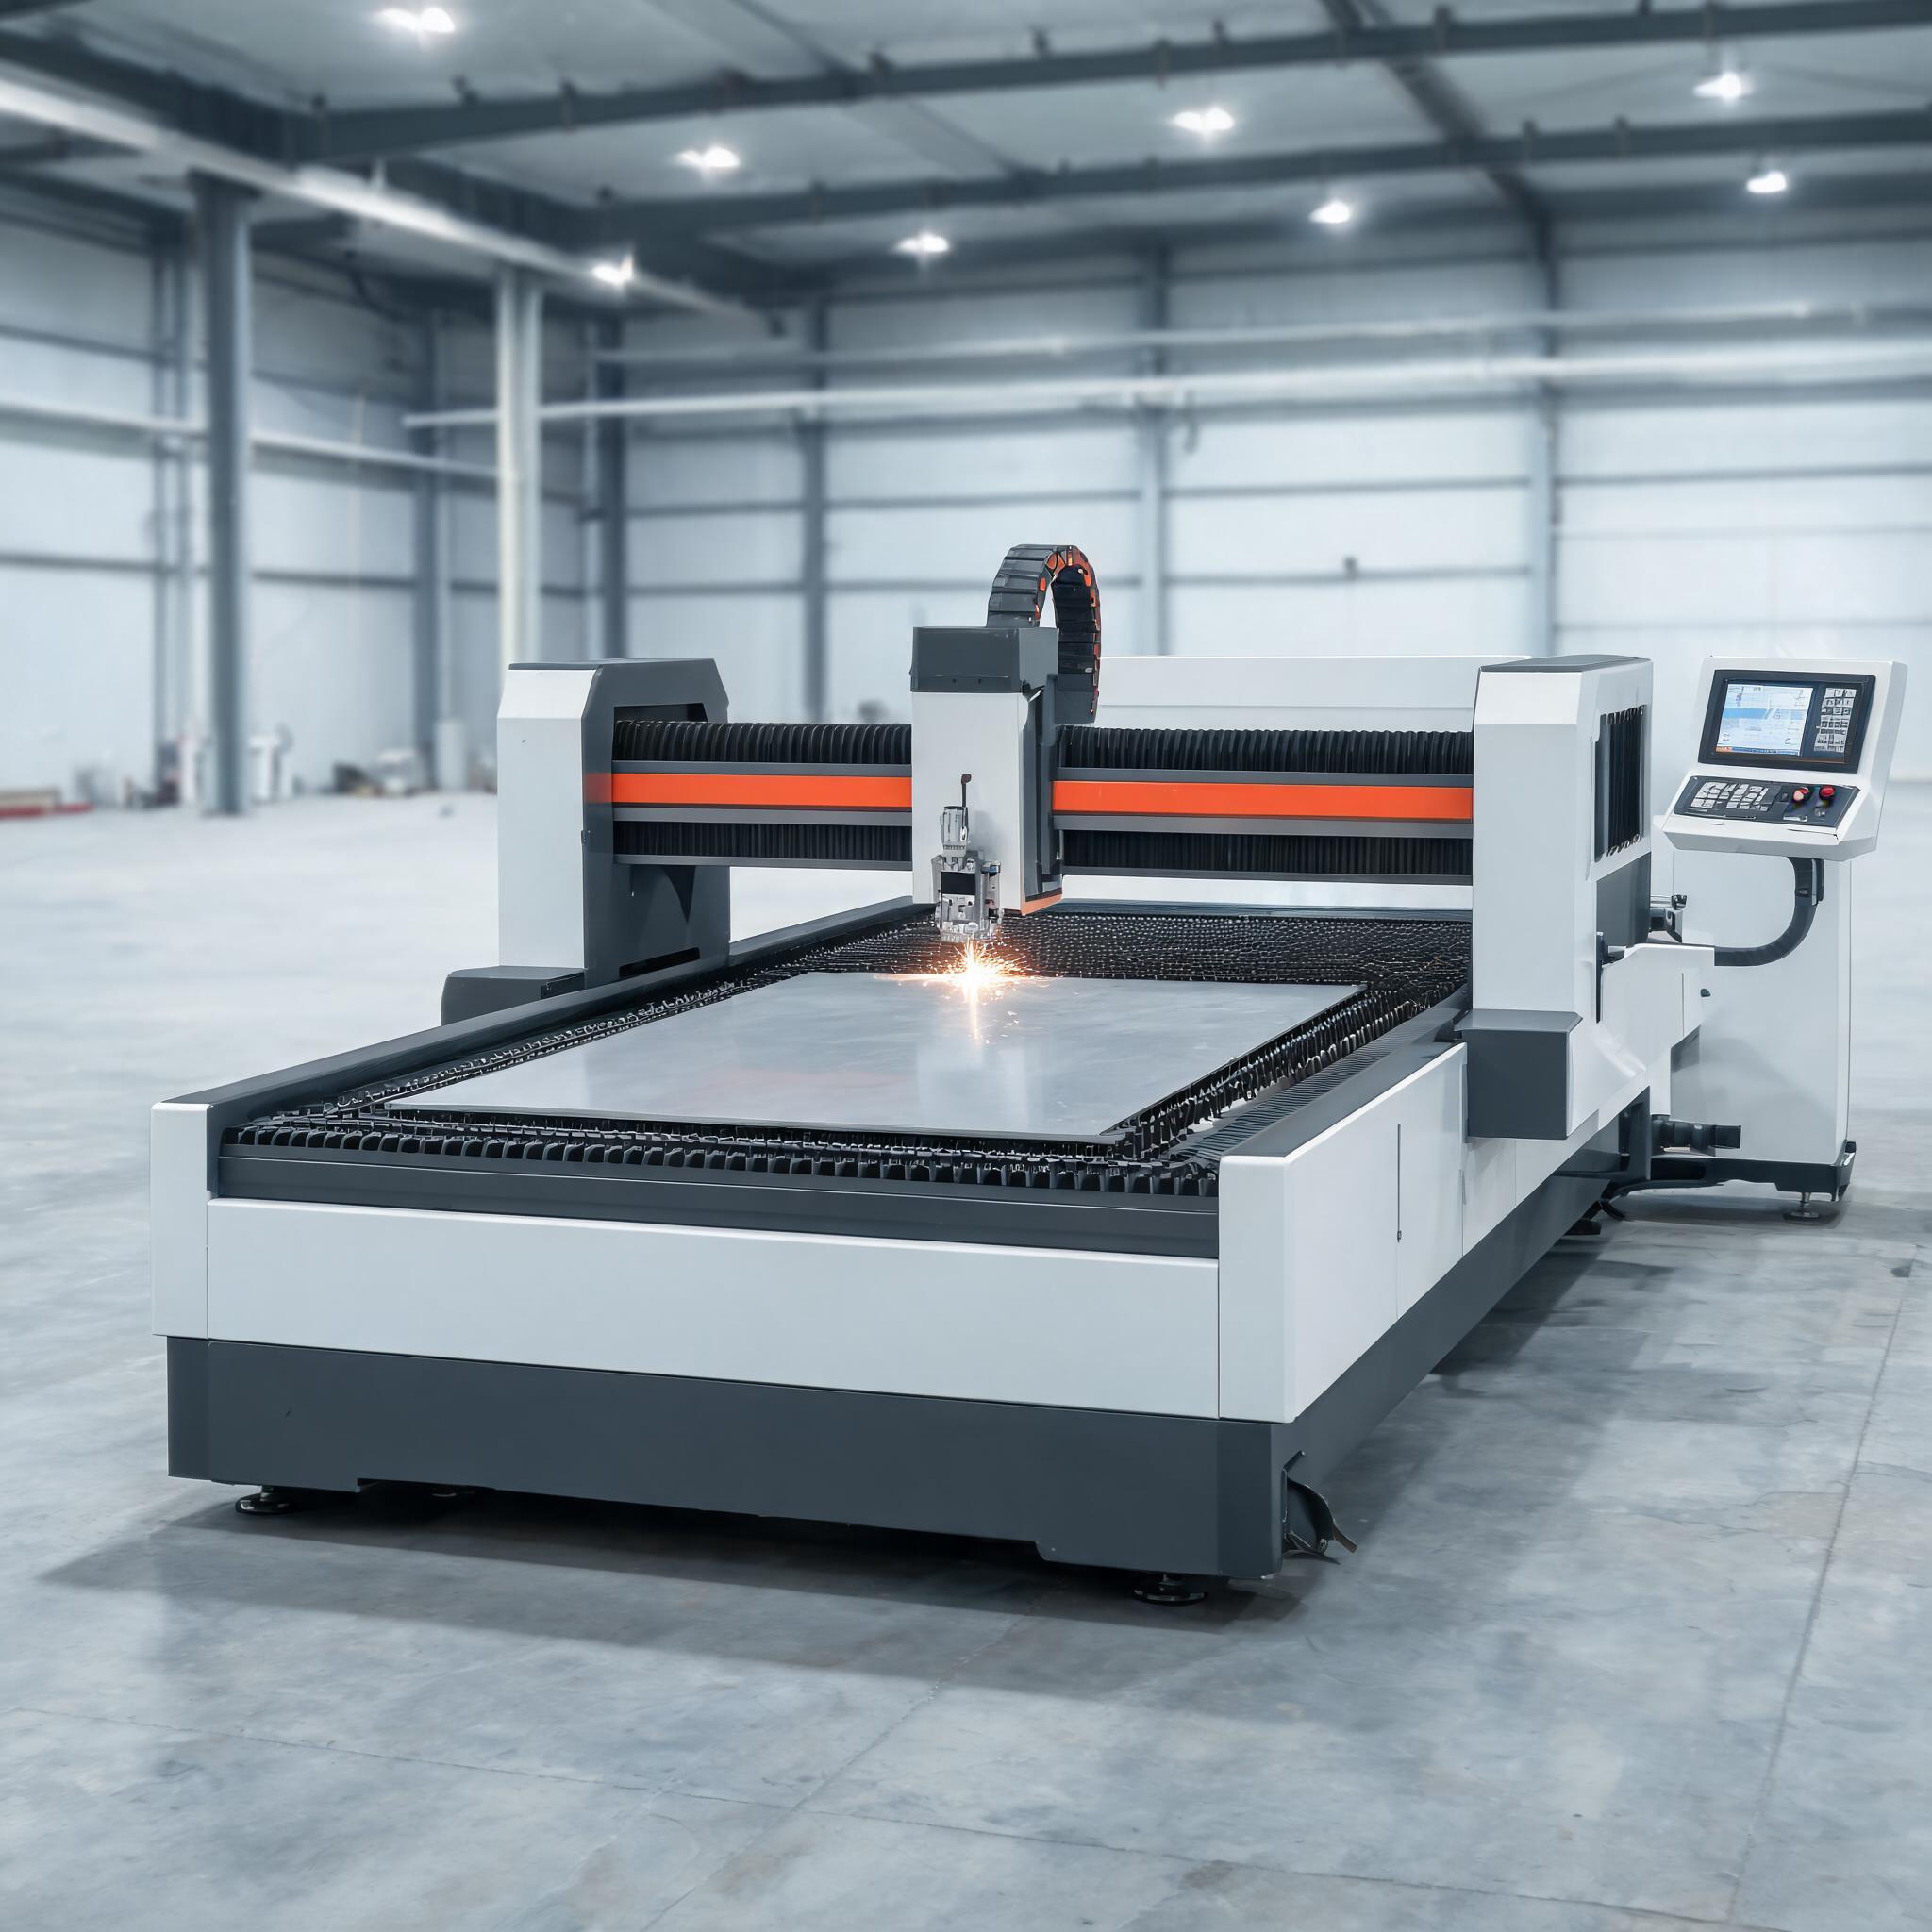
Медь постоянно фигурирует в запросах коммерческих предложений — шины, электрические контакты, детали теплообменников, элементы заземления — и это также материал, который сбивает с толку больше покупателей лазеров, чем любой другой. Те же свойства, которые делают медь ценной в электротехнике, затрудняют её резку светом. В этой статье объясняется, почему это так, какие толщины реалистичны на волоконных лазерах средней мощности, как выбор вспомогательного газа меняет результат и когда лучше выбрать другой процесс резки.
Почему медь — самый сложный распространённый металл для лазерной резки
Два физических свойства одновременно препятствуют лазеру.
Высокая отражательная способность на длине волны лазера
Волоконные лазеры излучают свет на длине волны около 1 микрометра (ближний инфракрасный диапазон). Медь — один из самых отражающих металлов на этой длине волны: значительная часть падающего луча отражается от поверхности, а не поглощается. Пока поверхность не нагреется и не начнёт плавиться, луч передаёт материалу мало энергии. Как только плавление начинается, поглощение улучшается, но для этого требуется гораздо более высокая плотность мощности, чем для стали.
Отражённый свет — это не только проблема эффективности. На плохо настроенных станках обратно отражённая энергия может пройти по волокну обратно в источник. Современные волоконные лазерные источники имеют защиту от обратного отражения, но настройка процесса всё равно важна: правильное положение фокуса, чистота поверхности и достаточная плотность мощности снижают количество энергии, возвращаемой листом на оптику.
Высокая теплопроводность
Медь проводит тепло в несколько раз быстрее, чем углеродистая сталь. Любая энергия, которую луч всё же передаёт, почти сразу рассеивается от зоны реза, поэтому металл сопротивляется локальному достижению температуры плавления. На практике это означает, что зоне реза нужна постоянная высокая плотность энергии, а тонкая медь может вести себя непредсказуемо при граничных параметрах — рез может начаться, а затем потерять динамику, так как тепло уходит в окружающий лист.
Сочетание низкого поглощения и высоких теплопотерь — причина, по которой волоконный лазер, легко справляющийся с углеродистой сталью 6 мм, будет иметь гораздо меньшую производительность по меди. Это свойство материала, а не недостаток станка, и любой поставщик, обещающий агрессивные толщины меди на умеренной мощности, заслуживает scrutiny. Для более глубокого изучения того же механизма на алюминии — другом высокоотражающем цветном металле — см. нашу статью о резке алюминия и меди волоконным лазером: отражательная способность и ограничения по толщине.
Реалистичная толщина меди по мощности станка
Поскольку производительность по меди не масштабируется так, как по стали, честный способ оценить станок — посмотреть, что производитель фактически указывает для меди, а не на заявленную мощность. Если вы хотите увидеть более широкую картину того, как мощность лазера переводится в толщину листа и конфигурацию станка во всём диапазоне, наш руководство по покупке высокомощных волоконных лазерных станков охватывает всю линейку мощности. Вот что указано для наших собственных станков.
| Станок | Возможности по меди | Другие указанные характеристики |
| Волоконный лазерный станок 1500 Вт | Медь до 3 мм | Углеродистая сталь до 6 мм, алюминий до 4 мм, точность ±0,03 мм, стол 1300×2500 мм, водяное охлаждение, CE/RoHS |
| Волоконный лазерный станок большого формата 1000 Вт | Медь указана среди поддерживаемых материалов в диапазоне 1–12 мм (нержавеющая сталь, углеродистая сталь, медь, титан) | Стол 3000×1500 мм или 4000×2000 мм |
Два момента, которые стоит внимательно прочитать:
У волоконного лазерного станка 1500 Вт есть определённый предел по меди — 3 мм. Это число уже отражает сложность меди — тот же станок режет углеродистую сталь 6 мм, вдвое превышая свою производительность по меди. Если ваша работа с медью — это в основном лист и плита 1–3 мм, этот класс станка покрывает её с запасом.
У волоконного лазерного станка большого формата 1000 Вт в спецификации медь указана среди материалов, которые он поддерживает в диапазоне 1–12 мм, наряду с нержавеющей сталью, углеродистой сталью и титаном. Для более толстых сечений меди практический подход — подтвердить конкретную толщину и сплав у поставщика перед заказом, поскольку достижимая толщина меди при данной мощности зависит от сплава, качества поверхности и отработки параметров, а не только от мощности.
Обратите внимание, чего мы не утверждаем: наши станки класса 20 кВт и 30 кВт указывают алюминий в спецификациях, но не публикуют данные по резке меди. Никогда не предполагайте, что высокий номинальный мощность означает способность резать толстую медь; запрашивайте данные именно по меди.
Выбор вспомогательного газа для меди
Вспомогательный газ выполняет три задачи: выдувает расплавленный материал из реза, защищает оптику и — в зависимости от газа — либо добавляет, либо отводит тепло из реакции.
Азот (инертная резка)
Азот не реагирует с медью, поэтому резка представляет собой чистый процесс плавления и выдувания. Кромка остаётся блестящей и без окислов, что важно для электрических шин и контактных поверхностей, где оксидные слои увеличивают сопротивление в соединениях. Компромиссы: азот требует более высокого давления и более высокой плотности мощности для удаления расплава, поэтому расходует больше газа и на данном станке снижает максимальную толщину по сравнению с кислородом. Для большинства работ по меди электротехнического класса азот является выбором по умолчанию.
Кислород
Кислород вступает в экзотермическую реакцию со многими металлами и добавляет тепло в рез, что помогает проникновению. С медью выгода меньше, чем со сталью — медь окисляется, и оксидный слой изменяет поглощение, но реакция менее интенсивна, чем горение железо-кислород в углеродистой стали. Кромки меди, резанной кислородом, получаются окисленными и обычно требуют очистки перед электрическим использованием. Это может быть жизнеспособным вариантом там, где качество кромки вторично, а скорость важна, но проверьте результат на вашем сплаве и толщине, прежде чем стандартизировать его.
Сжатый воздух
Воздух примерно на 21 % состоит из кислорода, поэтому ведёт себя как мягкая кислородная резка при доле стоимости газа. Окисление кромки сопоставимо или хуже, чем у кислорода. Для цехов, выполняющих случайную работу с медью, где кромки будут обрабатываться или отделываться afterward, воздух снижает эксплуатационные расходы; для готовых электрических компонентов закладывайте азот.
Где используется лазерная резка меди
Основной спрос на лазерную резку меди исходит от электрических и тепловых применений:
Шины и распределительные соединения — плоская медная шина и лист, вырезанные по профилю, обычно с отверстиями для болтовых соединений. Резка азотом сохраняет контактные поверхности без окислов.
Электрические контакты и клеммы — мелкие профилированные детали, где точность волоконного лазера (±0,03 мм на станке 1500 Вт согласно спецификации) исключает вторичную механическую обработку.
Компоненты заземления и EMI-экранирования — тонкий медный лист, вырезаемый серийно.
Панели теплообменников и холодных плит — где качество кромки и контроль заусенцев важны для последующей пайки или склеивания.
Тонкая медь — это то, на чём волоконные лазеры оправдывают себя для этого материала: высокая плотность раскроя, отсутствие оснастки и быстрая смена программ между ревизиями деталей.
Когда альтернативный процесс имеет больше смысла
Лазерная резка не всегда является правильным ответом для меди. Рассмотрите альтернативы в следующих ситуациях:
Очень толстые сечения меди. Выше диапазона, который волоконный лазер средней мощности может надёжно обрабатывать, гидроабразивная резка не имеет ограничения по толщине, накладываемого отражательной способностью, и не создаёт зону термического влияния — ценой более медленной резки и более широкого реза.
Простые прямые резы в прутковом материале. Ленточнопильный станок или гильотина дешевле за рез, и медь часто всё равно будет обрабатываться механически.
Тонкие детали с высоким качеством кромки серийно. Для некоторых медных профилей химическое травление или штамповка превосходят лазерную резку по состоянию кромки и стоимости за деталь при серийном производстве — хотя оба несут затраты на оснастку или наладку, которых лазеры избегают.
Экстремальный риск отражения на очень тонкой фольге. Ниже определённых толщин отражательная способность меди становится реальным риском для лазерной оптики при отклонении параметров; фольгу часто лучше обрабатывать травлением или вырубкой.
Правильный тест прост: если ваша медь — это примерно лист 1–3 мм и вам нужны профилированные детали без оснастки, волоконный лазер класса 1000–1500 Вт отлично подходит. Если ваша работа — толстый пруток или экстремально тонкая фольга, оцените альтернативные процессы наряду с лазером.
Часто задаваемые вопросы
Может ли волоконный лазер вообще резать медь, учитывая её отражательную способность?
Да. Современные волоконные лазеры регулярно режут медь тонких и средних толщин. Отражательная способность наиболее высока на холодной полированной поверхности; как только луч расплавляет поверхность, поглощение резко возрастает. Станкам нужны достаточная плотность мощности, правильный фокус и защита от обратного отражения — поэтому производительность по меди намного ниже, чем по стали, при той же мощности, но не нулевая.
Какую толщину меди может резать волоконный лазер 1500 Вт?
Наш волоконный лазерный станок 1500 Вт по спецификации режет медь до 3 мм, углеродистую сталь до 6 мм и алюминий до 4 мм с точностью ±0,03 мм на столе 1300×2500 мм. Разрыв между показателями для стали и меди отражает низкое поглощение и высокую теплопроводность меди.
Стоит ли резать медь азотом или воздухом?
Используйте азот, когда кромка должна оставаться блестящей и без окислов — шины, контакты и всё, что соединяется электрически. Воздух значительно дешевле и работает, когда кромки будут очищаться или обрабатываться afterward, но он оставляет окисление, подобное кислородной резке. Кислород добавляет некоторую энергию резки, но производит окисленные кромки на меди.
Означает ли более высокая мощность лазера пропорционально более толстую медь?
Нет. Производительность по меди растёт медленнее, чем по стали, с увеличением мощности, потому что узким местом является поглощение, а не чистая мощность. Всегда оценивайте станки по опубликованным спецификациям для меди, а не предполагайте, что показатели для стали переносятся — и попросите производителя подтвердить вашу конкретную толщину и сплав меди перед покупкой.
Выбор станка с Xinhong CNC
Медь — материал, где честная спецификация важнее всего. Если вы сообщите нам диапазон толщины меди, сплав (C1100, C10100 и т. д.), типичный размер детали и требуется ли отсутствие окислов на кромках, мы порекомендуем, подходит ли станок класса 1000 Вт или 1500 Вт для вашей работы — или честно скажем, если другой процесс послужит вам лучше. Отправьте данные о материале и применении через формы запроса на наших страницах продуктов, чтобы получить рекомендацию, основанную на спецификациях станка, а не на маркетинговых цифрах.