

Практическое руководство по выбору правильной мощности лазера для резки стальных листов, включающее полную таблицу зависимости мощности от толщины от 500 Вт до 30000 Вт, выбор между кислородом и азотом, а также компромиссы между скоростью и качеством для производителей…
Почему выбор мощности важен для вашего станка лазерной резки металла
Выбор неправильной мощности лазера для ваших стальных листов — дорогостоящая ошибка. Слишком малая мощность — и вы не сможете прорезать материал, либо получите медленные кромки с гратом, требующие зачистки. Слишком большая мощность — вы переплатили за станок, который недогружен, с более высокими расходами на электроэнергию и обслуживание за мощность, которая вам не нужна.
Ручной лазерный сварочный аппарат станок лазерной резки металла должен соответствовать вашему типичному диапазону толщины листа, типу материала и объёму производства. Компания Shandong Xinhong CNC Technology Co., Ltd. производит волоконные лазерные станки для резки мощностью от 500 Вт до 30000 Вт, что даёт нам непосредственный опыт работы с каждым уровнем мощности и толщиной стального листа, которую они обрабатывают. Это руководство проведёт вас по взаимосвязи мощности и толщины, чтобы вы могли принять обоснованное инвестиционное решение.
Мощность волоконного лазера и толщина стального листа: полная таблица
В таблице ниже указана максимальная толщина резки для каждого уровня мощности лазера Xinhong для углеродистой стали, нержавеющей стали и алюминия. Это производственные максимумы, а не теоретические пределы, основанные на реальных характеристиках резки с использованием соответствующего вспомогательного газа.
| Мощность лазера | Макс. углеродистая сталь | Макс. нержавеющая сталь | Макс. алюминий | Рабочая зона |
|---|---|---|---|---|
| 500 Вт | 3 мм | 2 мм | 1,5 мм | 1300×900 мм |
| 1000 Вт | 12 мм | 8–10 мм | 5 мм | 3000×1500 / 4000×2000 мм |
| 1500 Вт | 6 мм | 5 мм | 4 мм | 1300×2500 мм |
| 2000 Вт | 8 мм | 5 мм | 4 мм | 1500×3000 мм |
| 3000 Вт | 12 мм | 8 мм | 6 мм | 1500×3000 мм |
| 6000 Вт | 20 мм | 12 мм | 10 мм | 2000×4000 мм |
| 12000 Вт | 35 мм | 20 мм | 16 мм | 2000×6000 мм |
| 20000 Вт | 50 мм | 30 мм | 20 мм | 2000×6000 мм |
| 30000W | 70 мм | 40 мм | 30 мм | 2000×6000 мм |
Примечание: максимальная толщина предполагает оптимальную скорость резки. Производственная скорость резки снижается по мере приближения толщины к максимальной. Для алюминия и нержавеющей стали требуется азот в качестве вспомогательного газа для получения кромок без оксидной плёнки.
Как читать эту таблицу для вашего применения
Если ваш цех обрабатывает в основном листовую углеродистую сталь толщиной 1–3 мм, то экономичный волоконный лазерный станок для резки мощностью 500 Вт справится с задачей при минимальных инвестициях. Для углеродистой стали толщиной 3–8 мм — самого распространённого диапазона в листовом металлопроизводстве — модель 2000 Вт или модель 3000 Вт обеспечивают наилучший баланс между производительностью резки и эксплуатационными расходами. Для конструкционной стали толщиной более 20 мм подходят 12000 Вт и более мощные модели.
Кислород или азот: выбор правильного вспомогательного газа
Используемый вспомогательный газ так же важен, как и мощность лазера. Выбор между кислородом и азотом влияет на скорость резки, качество кромки и эксплуатационные расходы.
| Параметр | Кислород (O₂) | Азот (N₂) |
|---|---|---|
| Лучше всего подходит для | Углеродистая сталь (толстые листы) | Нержавеющая сталь, алюминий |
| Скорость резки | Быстрее (экзотермическая реакция добавляет тепло) | Медленнее (инертный газ, только сдвиг расплава) |
| Качество кромки | Оксидный слой на кромке реза | Блестящая, без оксидов, готова к сварке |
| Стоимость газа | Ниже (требуется более низкая чистота) | Выше (рекомендуется чистота ≥99,9 %) |
| Дополнительная обработка | Может потребоваться обезжиривание/удаление окалины | Не требуется — кромки готовы к сварке |
| Типичное давление | 0,5–1,0 МПа | 1,0–2,5 МПа (для более толстых листов требуется выше) |
Для азотной резки в больших объемах рассмотрите возможность установки на месте генератор азота PSA для исключения затрат на баллонный газ — типичный срок окупаемости 6–12 месяцев делает это разумной инвестицией для предприятий, регулярно режущих нержавеющую сталь.
Скорость резки и качество реза: компромисс
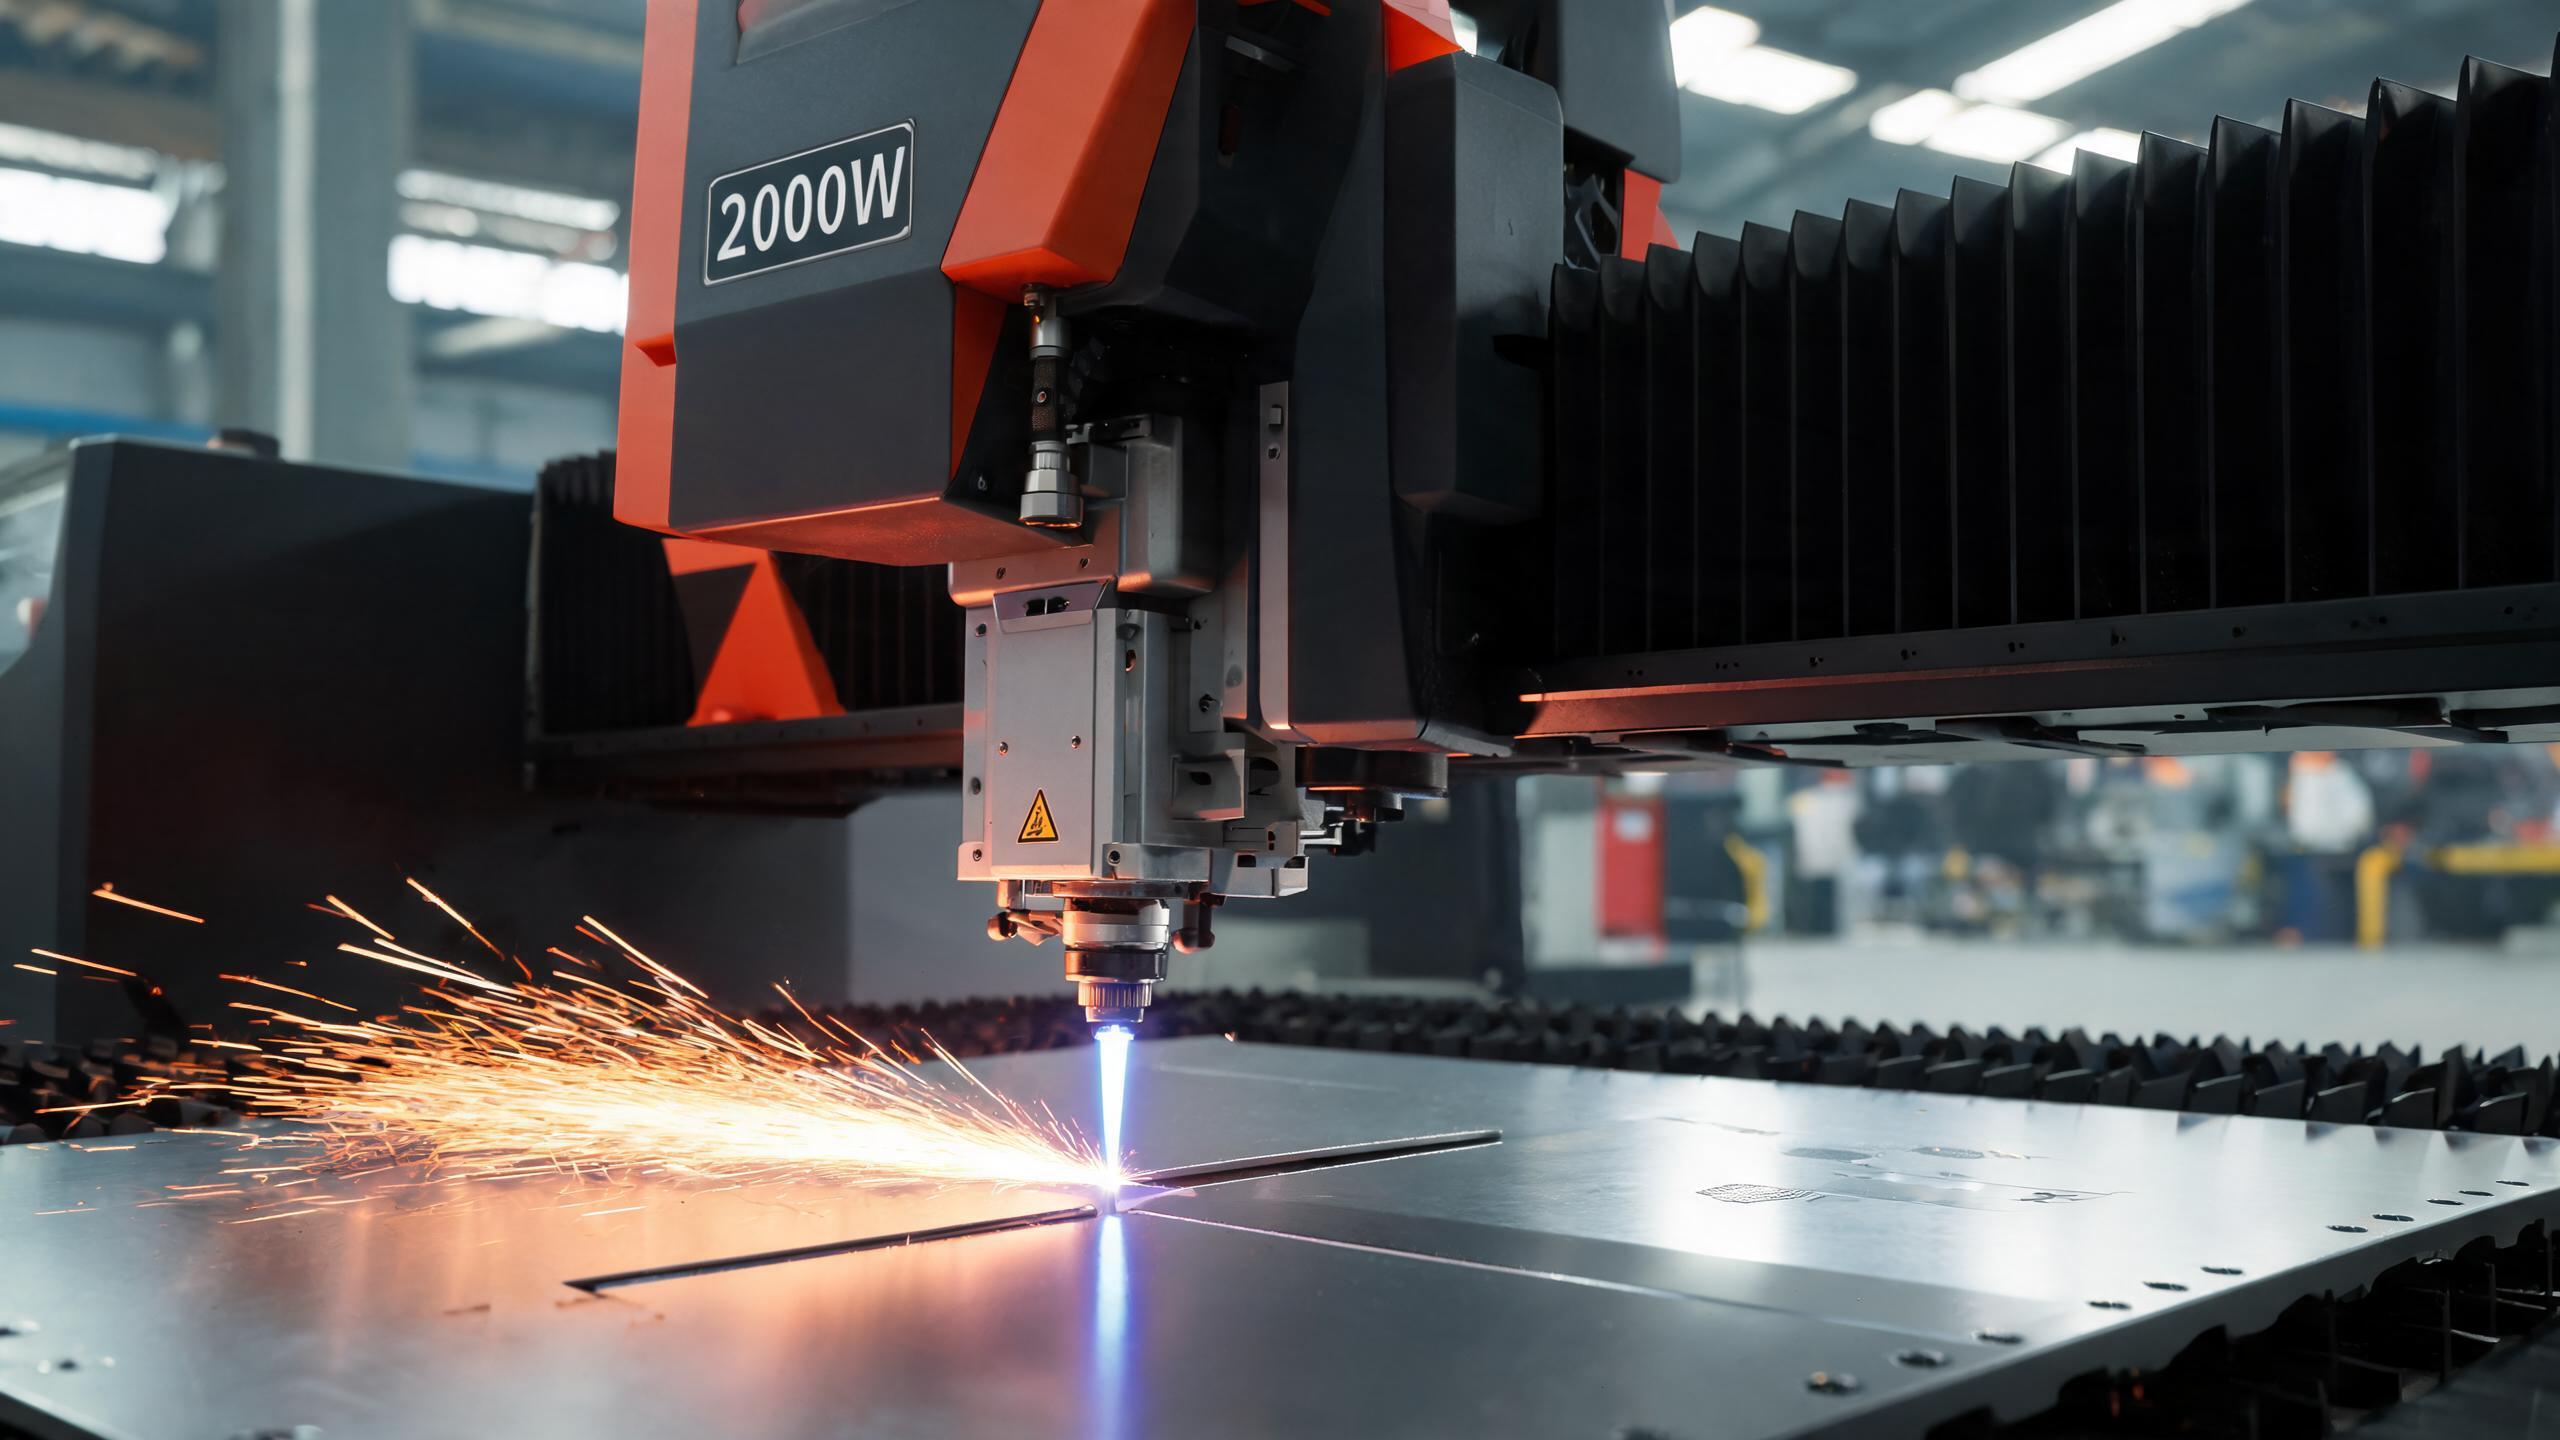
Более высокая мощность лазера не всегда означает более быструю резку при всех толщинах. Связь между скоростью и качеством нелинейна:
- Тонкий лист (1–3 мм): Даже лазер мощностью 500 Вт может резать со скоростью 15–20 м/мин. Увеличение до 3000 Вт даёт diminishing returns по скорости — узким местом становятся ускорение и эффективность раскроя.
- Средний лист (4–12 мм): Именно здесь мощность даёт заметную разницу. Станок мощностью 3000 Вт режет углеродистую сталь толщиной 8 мм примерно на 40–60 % быстрее, чем станок мощностью 1500 Вт.
- Толстый лист (20 мм и более): Скорость ограничена физикой удаления расплава, а не только мощностью лазера. При углеродистой стали толщиной 30 мм и более даже станок мощностью 12000 Вт должен замедляться до 0,5–1,5 м/мин, чтобы сохранить перпендикулярность кромки и контролировать грат.
Реальные сценарии выбора мощности
Сценарий 1: Цех по обработке листового металла (углеродистая сталь 1–6 мм)
Цех, режущий кронштейны, корпуса и панели из углеродистой стали толщиной 1–6 мм, получает наилучшую окупаемость от волоконного лазерного станка мощностью 2000 Вт или 3000 Вт. Модель 3000 Вт справляется с occasional работами 8–12 мм, сохраняя высокую скорость на тонком листе. Опция сменного стола обеспечивает непрерывную загрузку производства.
Сценарий 2: Производитель изделий из нержавеющей стали (2–8 мм)
Для оборудования пищевого класса из нержавеющей стали и декоративных панелей резка азотом обязательна для получения блестящих кромок без оксидов. Станок мощностью 3000 Вт с генератором азота PSA обеспечивает необходимую скорость и качество кромки, а также снижает стоимость газа почти до нуля после окупаемости.
Сценарий 3: Тяжёлая конструкционная сталь (20–70 мм)
Судостроительные и машиностроительные предприятия, обрабатывающие толстый лист углеродистой стали, нуждаются в станках мощностью от 12000 Вт до 30000 Вт. При таких уровнях мощности кислород в качестве вспомогательного газа максимизирует скорость резки за счёт экзотермического нагрева. Рабочая область 2000×6000 мм позволяет обрабатывать стандартные заводские листы без предварительной резки.
Ключевые факторы помимо мощности при выборе станка лазерной резки металла
- Рабочая область: Должен соответствовать вашим стандартным размерам листов/плит. Резка листа 2000×6000 мм на столе 1500×3000 мм требует предварительной резки — это приводит к потере материала и времени.
- Точность позиционирования: Станки Xinhong обеспечивают точность от ±0,02 мм (экономичная модель 500 Вт) до ±0,05 мм (модели высокой мощности). Для точной обработки требуется точность ±0,03 мм или лучше.
- Бренд лазерного источника: IPG (США) обеспечивает превосходное качество луча; RAYCUS и GW предлагают отличное соотношение цены и качества. Все три имеют срок службы 35 000–50 000+ часов.
- Система управления: ПЛК Schneider Electric с программным обеспечением для раскроя CypCut обеспечивает работу, соответствующую стандартам CE, и эффективное использование материала.
- Обменный стол: Для производственных сред автоматический челночный сменный стол может повысить производительность до 40 %.
Для более глубокого понимания того, как волоконная лазерная резка сравнивается с плазменной, газопламенной и пробивной резкой, вы также можете посмотреть соответствующие видео на YouTube, выполнив поиск по запросу «fiber laser vs plasma cutting comparison», чтобы увидеть демонстрации резки в реальном времени.
Каждый волоконный лазерный станок для резки в линейке Xinhong оснащён лазерными источниками IPG, RAYCUS или GW, системами управления Schneider Electric и конструкцией, соответствующей стандартам CE. Сертификат ISO 9001:2015 покрывает весь производственный процесс. Свяжитесь с нами, указав типы материалов, диапазон толщин и объём производства — мы порекомендуем оптимальную мощность и конфигурацию.
Связанные статьи из этой серии
- Станок лазерной резки листового металла: полное руководство покупателя на 2026 год
- Волоконный лазерный станок с ЧПУ против традиционной резки: что побеждает?
- Волоконный лазерный станок с ЧПУ: ключевые характеристики для тяжёлой стальной обработки
- 5 лучших волоконных лазерных станков для нержавеющей стали в 2026 году
Ссылки на связанные статьи будут добавлены после публикации всех статей этой серии.