
Copper is the most demanding common metal for laser cutting because it reflects infrared light and carries heat away from the cut zone quickly. This article explains the physics behind those challenges, what thicknesses are realistic on mid-power fiber lasers using verified Xinhong machine data, how assist gas choice affects the cut, and when waterjet, plasma, or shearing make more sense.
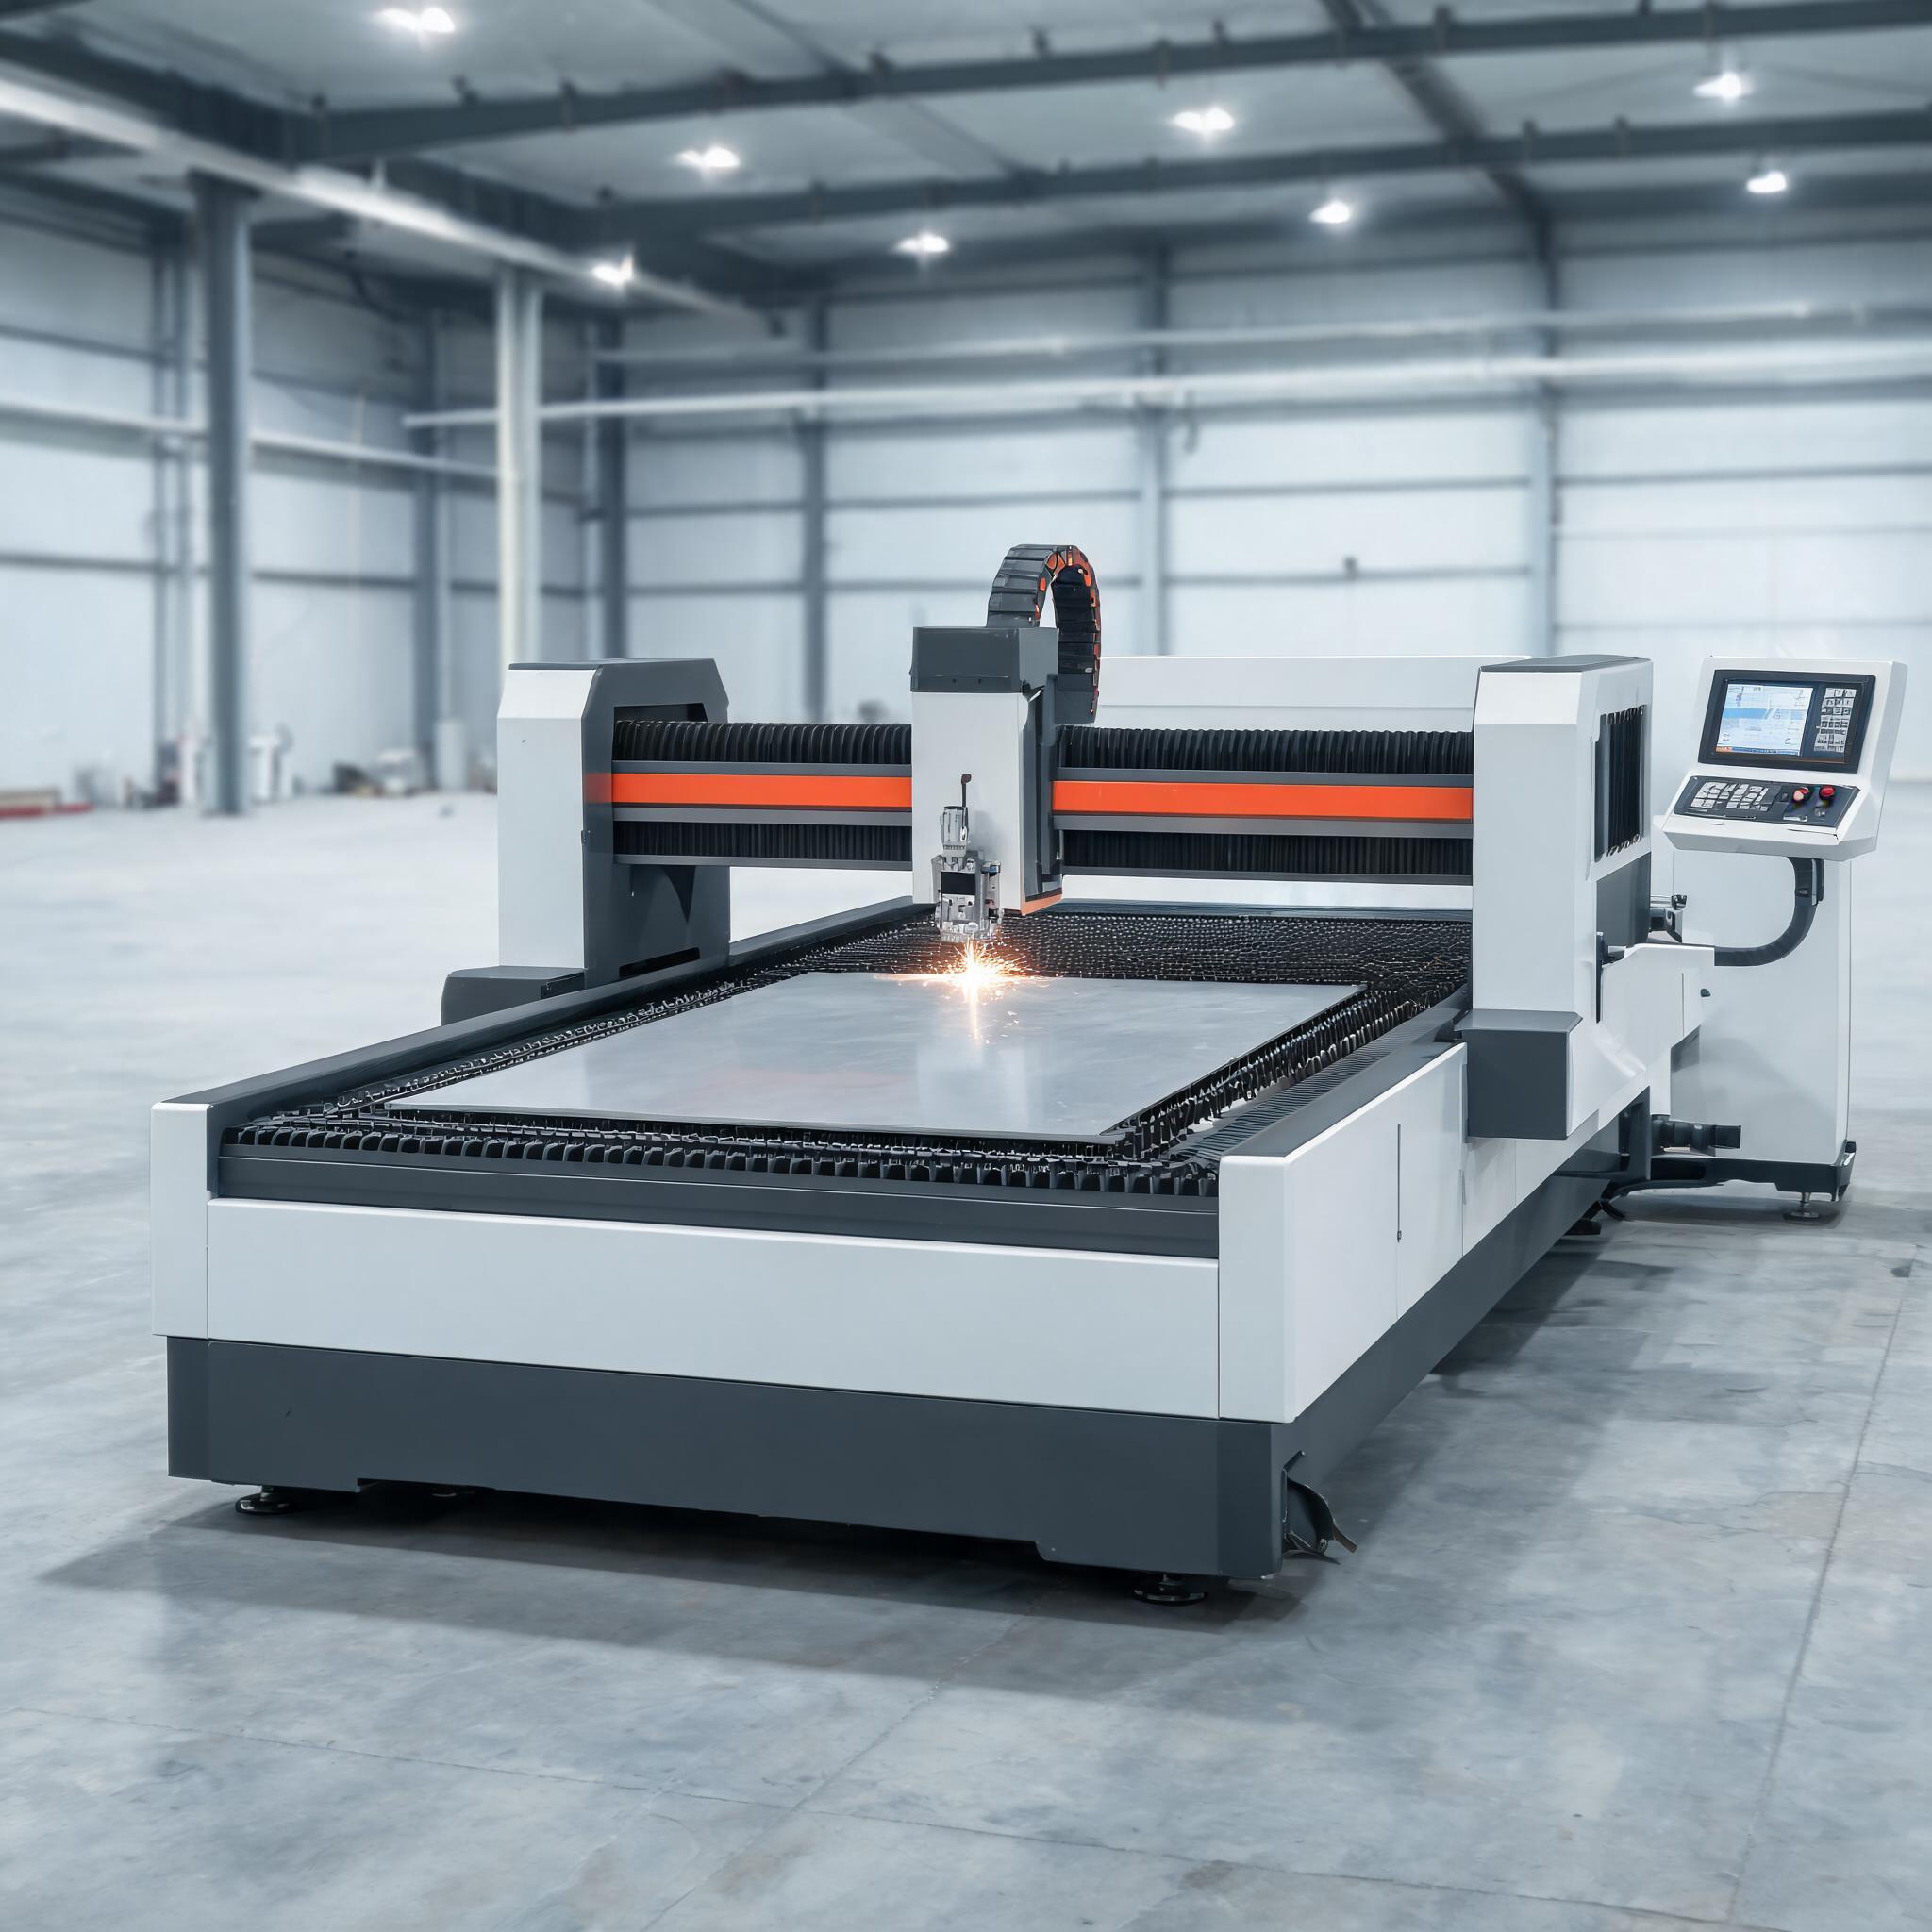
Koppar dyker ständigt upp i offertförfrågningar – samlingsskenor, elektriska kontakter, delar till värmeväxlare, jordningskomponenter – och det är också materialet som ställer till problem för fler laserköpare än något annat. Samma egenskaper som gör koppar värdefullt i elarbete gör det svårt att skära med ljus. Den här artikeln förklarar varför, vilka tjocklekar som är realistiska på medeleffekts fiberlasrar, hur valet av skyddsgas förändrar resultatet och när en annan skärprocess är det bättre valet.
Varför koppar är den svåraste vanliga metallen att laserskära
Två fysikaliska egenskaper motverkar lasern samtidigt.
Hög reflektivitet vid laserns våglängd
Fiberlasrar avger ljus vid en våglängd på ungefär 1 mikrometer (nära infrarött). Koppar är en av de mest reflekterande metallerna vid denna våglängd – en stor del av den inkommande strålen studsar bort från ytan i stället för att absorberas. Tills ytan värms upp och börjar smälta överför strålen lite energi till materialet. När smältningen väl börjar förbättras absorptionen, men att nå dit kräver mycket högre effekttäthet än för stål.
Reflekterat ljus är inte bara ett effektivitetsproblem. På felkonfigurerade maskiner kan tillbaka reflekterad energi färdas tillbaka genom fibern in i källan. Moderna fiberlaserkällor har skydd mot bakåtkastat ljus, men processinställningen har fortfarande betydelse: korrekt fokusposition, ren yta och tillräcklig effekttäthet minskar alla mängden energi som plåten skickar tillbaka mot optiken.
Hög värmeledningsförmåga
Koppar leder värme flera gånger snabbare än kolstål. Den energi som strålen faktiskt tillför sprids bort från skärzonen nästan omedelbart, så metallen har svårt att nå smälttemperatur lokalt. I praktiken innebär det att skärzonen behöver en uthållig hög energitäthet, och tunn koppar kan bete sig oförutsägbart om parametrarna är marginella – snittet kan börja och sedan tappa fart när värme dräneras ut i omgivande plåt.
Kombinationen av låg absorption och hög värmeförlust är anledningen till att en fiberlaser som enkelt hanterar 6 mm kolstål har en betydligt lägre kopparkapacitet. Det är en materialegenskap, inte en brist i maskinen, och varje leverantör som anger aggressiva koppartjocklekar vid måttlig effekt förtjänar granskning. För en djupare genomgång av samma mekanism för aluminium – den andra starkt reflekterande icke-järnmetallen – se vår artikel om skärning av aluminium och koppar med fiberlaser: reflektivitet och tjockleksgränser.
Realistisk koppartjocklek beroende på maskineffekt
Eftersom kopparkapaciteten inte skalas på samma sätt som stålkapaciteten är det ärliga sättet att utvärdera en maskin att titta på vad tillverkaren faktiskt anger för koppar – inte på den angivna wattstyrkan. Om du vill ha en bredare bild av hur lasereffekt översätts till plåttjocklek och maskinkonfiguration över hela registret täcker vår inköpsguide för högeffekts fiberlaserskärningsmaskiner hela effektstegen. Här är vad våra egna maskiner är specificerade för.
| Maskin | Kopparkapacitet | Övriga angivna specifikationer |
| 1500W fiberlaserskärningsmaskin | Koppar upp till 3 mm | Kolstål upp till 6 mm, aluminium upp till 4 mm, noggrannhet ±0,03 mm, bädd 1300 × 2500 mm, vattenkyld, CE/RoHS |
| 1000W fiberlaserskärningsmaskin för stor format | Koppar anges bland de material som stöds i materialintervallet 1–12 mm (rostfritt, kolstål, koppar, titan) | Bädd 3000 × 1500 mm eller 4000 × 2000 mm |
Två punkter värda att läsa noggrant:
Den 1500W fiberlaserskärningsmaskinen har en definierad koppargräns på 3 mm. Siffran speglar redan kopparns svårighet – samma maskin skär 6 mm kolstål, dubbelt så mycket som kopparkapaciteten. Om ditt koppararbete mestadels är plåt och tjockplåt på 1–3 mm klarar den här maskinklassen det med marginal.
Den 1000W fiberlaserskärningsmaskinen för stor format har koppar listad bland de material den stöder inom intervallet 1–12 mm, tillsammans med rostfritt, kolstål och titan. För tjockare kopparsektioner är det praktiska tillvägagångssättet att bekräfta din specifika tjocklek och legering med leverantören innan du bestämmer dig, eftersom uppnåelig koppartjocklek vid en given effekt beror på legering, ytfinish och parameterutveckling – inte enbart på wattstyrkan.
Notera vad vi inte påstår: våra maskiner i 20kW- och 30kW-klassen anger aluminium i specifikationerna men publicerar inga siffror för kopparskärning. Anta aldrig att en hög effektklass innebär förmåga att skära tjock koppar; begär kopparspecifika data.
Val av skyddsgas för koppar
Skyddsgasen har tre uppgifter: den blåser bort smält material ur skärspåret, skyddar optiken och – beroende på gas – tillför eller bortför värme från reaktionen.
Kväve (inert skärning)
Kväve reagerar inte med koppar, så skärningen är en ren smält- och blåsprocess. Skärkanten förblir blank och oxidfri, vilket är viktigt för samlingsskenor och kontaktytor där oxidlager ökar resistansen i skarvar. Avvägningarna: kväve kräver högre tryck och högre effekttäthet för att få ut smältan, så det förbrukar mer gas och minskar, på en given maskin, den maximala tjockleken jämfört med syre. För de flesta arbeten med elkoppar är kväve standardvalet.
Syre
Syre reagerar exotermiskt med många metaller och tillför värme till snittet, vilket hjälper inträngningen. Med koppar är nyttan mindre än med stål – koppar oxiderar och oxidlagret förändrar absorptionen, men reaktionen är mindre kraftig än järn-syre-förbränningen i kolstål. Syreskurna kopparkanter blir oxiderade och behöver vanligen rengöras före elektrisk användning. Det kan vara ett gångbart alternativ där kantkvaliteten är sekundär och hastigheten viktig, men verifiera resultatet på din legering och tjocklek innan du standardiserar på det.
Tryckluft
Luft är ungefär 21 % syre, så det beter sig som en mild syreskärning till en bråkdel av gaskostnaden. Kantoxidationen är jämförbar med eller sämre än vid syre. För verkstäder med enstaka kopparjobb där kanterna ska bearbetas eller efterbehandlas fungerar luft för att hålla driftskostnaderna nere; för färdiga elektriska komponenter bör du räkna med kväve.
Var laserskuren koppar används
Huvuddelen av efterfrågan på laserskuren koppar kommer från elektriska och termiska tillämpningar:
Samlingsskenor och fördelningslänkar – platt kopparstång och plåt skuren till profil, vanligen med hålmönster för bultförband. Kväveskärning håller kontaktytorna oxidfria.
Elektriska kontakter och anslutningar – små profilerade delar där fiberlaserns precision (±0,03 mm på 1500W-maskinen enligt specifikation) eliminerar ett efterföljande bearbetningssteg.
Jordnings- och EMI-skyddskomponenter – tunn kopparplåt som skärs i volym.
Paneler för värmeväxlare och kylplattor – där skärkantens kvalitet och gradkontroll har betydelse för senare lödning eller sammanfogning.
Tunn koppar är där fiberlasrar gör störst nytta på detta material: hög nestningstäthet, inget verktyg och snabba programbyten mellan detaljrevideringar.
När en alternativ process är mer lämplig
Laserskärning är inte automatiskt rätt svar för koppar. Överväg alternativen i dessa situationer:
Mycket tjocka kopparsektioner. Över det intervall en medeleffekts fiberlaser klarar tillförlitligt har vattenskärning ingen tjockleksgräns som beror på reflektivitet och ger ingen värmepåverkad zon – till priset av långsammare skärning och bredare skärspår.
Enkla raka snitt i stångmaterial. En bandsåg eller sax är billigare per snitt och kopparn ska ofta bearbetas ändå.
Tunna delar med hög kantkvalitet i volym. För vissa kopparprofiler slår kemisk etsning eller stansning laserskärning när det gäller kantbeskaffenhet och styckkostnad vid volym – men båda medför verktygs- eller uppställningskostnader som lasern undviker.
Extrem reflektivitetsrisk på mycket tunn folie. Under vissa tjocklekar blir kopparns reflektivitet en verklig risk för laseroptiken om parametrarna driver; folie hanteras ofta bättre med etsning eller stansning.
Det rätta testet är enkelt: om din koppar är ungefär 1–3 mm plåt och du behöver profilerade delar utan verktyg är en fiberlaser i 1000–1500W-klassen ett starkt val. Om ditt arbete är tjock stång eller extremt tunn folie bör du prissätta de alternativa processerna vid sidan av lasern.
Vanliga frågor
Kan en fiberlaser skära koppar alls, med tanke på reflektiviteten?
Ja. Moderna fiberlasrar skär koppar rutinmässigt i tunna och medeltjocka dimensioner. Reflektiviteten är högst på en kall, polerad yta; när strålen väl smälter ytan ökar absorptionen kraftigt. Maskinerna behöver tillräcklig effekttäthet, korrekt fokus och skydd mot bakåtkastat ljus – vilket är anledningen till att kopparkapaciteten är mycket lägre än stålkapaciteten vid samma wattstyrka, inte noll.
Hur tjock koppar kan en 1500W fiberlaser skära?
Vår 1500W fiberlaserskärningsmaskin är specificerad att skära koppar upp till 3 mm, kolstål upp till 6 mm och aluminium upp till 4 mm, med noggrannhet ±0,03 mm på en bädd på 1300 × 2500 mm. Gapet mellan stål- och kopparsiffrorna speglar kopparns låga absorption och höga värmeledningsförmåga.
Ska jag skära koppar med kväve eller luft?
Använd kväve när skärkanten måste förbli blank och oxidfri – samlingsskenor, kontakter och allt som sammanfogas elektriskt. Luft är mycket billigare och fungerar när kanterna ska rengöras eller bearbetas efteråt, men det lämnar oxidation i nivå med en syreskärning. Syre tillför viss skärenergi men ger oxiderade kanter på koppar.
Innebär högre lasereffekt proportionellt tjockare koppar?
Nej. Kopparkapaciteten växer långsammare än stålkapaciteten med effekten eftersom absorptionen, inte den råa wattstyrkan, är flaskhalsen. Utvärdera alltid maskiner efter deras publicerade kopparspecifikationer i stället för att anta att stålsiffrorna gäller – och be tillverkaren bekräfta din specifika koppartjocklek och legering före köp.
Välj din maskin med Xinhong CNC
Koppar är materialet där ärlig specifikation betyder mest. Om du berättar ditt koppartjockleksintervall, legering (C1100, C10100 osv.), typisk detaljstorlek och om kanterna måste vara oxidfria, rekommenderar vi om en maskin i 1000W- eller 1500W-klassen passar ditt arbete – eller säger ärligt till om en annan process tjänar dig bättre. Skicka in dina material- och applikationsuppgifter via förfrågningsformulären på våra produktsidor för att få en rekommendation grundad på maskinspecifikationerna, inte på marknadsföringssiffror.