

En praktisk guide för att välja rätt lasereffekt för stålplåtskärning, med en komplett effekt-till-tjocklek-tabell som täcker 500W till 30000W, syre vs. kvävgasval och hastighets-kvalitetsavvägningar för tillverkare…
Varför lasereffekten är viktig för din lasermetallskärmaskin
Att välja fel lasereffekt för dina stålplåtar är ett dyrt misstag. För låg effekt och du kan inte skära igenom materialet – eller så får du långsamma kanter med slagg som kräver slipning. För hög effekt och du har överinvesterat i en maskin som är underutnyttjad, med högre el- och underhållskostnader för kapacitet du inte behöver.
En lasermetallskärmaskin måste matchas mot ditt typiska plåttjockleksintervall, materialtyp och produktionsvolym. Shandong Xinhong CNC Technology Co., Ltd. tillverkar fiberlaserskärmaskiner från 500W till 30000W, vilket ger oss direkt erfarenhet av varje effektnivå och de stålplåttjocklekar som var och en hanterar. Den här guiden går igenom sambandet mellan effekt och tjocklek så att du kan göra en välgrundad investering.
Fiberlasereffekt vs. stålplåttjocklek: Den kompletta tabellen
Tabellen nedan visar varje Xinhong-lasereffektnivå och dess maximala skärtjocklek för kolstål, rostfritt stål och aluminium. Dessa är produktionsklassade maxvärden – inte teoretiska gränser – baserade på verklig skärprestanda med lämplig hjälpgas.
| Lasereffekt | Max kolstål | Max rostfritt stål | Max aluminium | Arbetsområde |
|---|---|---|---|---|
| 500W | 3 mm | 2 mm | 1,5 mm | 1300×900 mm |
| 1000W | 12 mm | 8–10 mm | 5 mm | 3000×1500 / 4000×2000 mm |
| 1500W | 6 mm | 5 mm | 4 mm | 1300×2500 mm |
| 2000W | 8 mm | 5 mm | 4 mm | 1500×3000 mm |
| 3000W | 12 mm | 8 mm | 6 mm | 1500×3000 mm |
| 6000 W | 20 mm | 12 mm | 10 mm | 2000×4000 mm |
| 12000 W | 35 mm | 20 mm | 16 mm | 2000×6000 mm |
| 20000W | 50 mm | 30 mm | 20 mm | 2000×6000 mm |
| 30000W | 70 mm | 40 mm | 30 mm | 2000×6000 mm |
Obs: Maximal tjocklek förutsätter optimal skärhastighet. Produktionsskärhastigheten minskar när tjockleken närmar sig maxvärdet. Aluminium och rostfritt stål kräver kvävgas som hjälpgas för oxidfria kanter.
Så här läser du den här tabellen för din applikation
Om din verkstad huvudsakligen bearbetar 1–3 mm kolstålplåt, klarar en 500W ekonomisk fiberlaserskärmaskin jobbet till lägsta investering. För 3–8 mm kolstål – det vanligaste intervallet för plåtbearbetning – ger en 2000W-modell eller 3000W-modell den bästa balansen mellan skärkapacitet och driftskostnad. För konstruktionsstål över 20 mm kommer 12000 W och högre modeller in i bilden.
Syre vs. kväve: Så väljer du rätt hjälpgas
Den hjälpgas du använder är lika viktig som lasereffekten. Valet mellan syre och kväve påverkar skärhastighet, kantkvalitet och driftskostnad.
| Faktor | Syre (O₂) | Kväve (N₂) |
|---|---|---|
| Bäst för | Kolstål (tjocka plåtar) | Rostfritt stål, aluminium |
| Skärhastighet | Snabbare (exoterm reaktion tillför värme) | Långsammare (inert gas, endast smältskjuvning) |
| Kantkvalitet | Oxidskikt på skärkanten | Ljus, oxidfri, redo för svetsning |
| Gaskostnad | Lägre (lägre renhet krävs) | Högre (≥99,9 % renhet rekommenderas) |
| Efterbearbetning | Kan kräva avfettning/avkalkning | Ingen – kanterna är svetsklara |
| Typiskt tryck | 0,5–1,0 MPa | 1,0–2,5 MPa (tjockare plåtar kräver högre) |
För höga volymer av kväveskärning, överväg en lokal PSA-kvävegenerator för att eliminera flaskgaskostnader – en typisk återbetalningstid på 6–12 månader gör detta till en smart investering för anläggningar som skär rostfritt stål regelbundet.
Skärhastighet vs. skärkvalitet: Avvägningen
Högre lasereffekt innebär inte automatiskt snabbare skärning vid alla tjocklekar. Förhållandet mellan hastighet och kvalitet är icke-linjärt:
- Tunn plåt (1–3 mm): Även en 500W-laser kan skära i 15–20 m/min. Att öka till 3000W ger avtagande hastighetsvinster – flaskhalsen flyttas till acceleration och nästlingseffektivitet.
- Medium plåt (4–12 mm): Det är här effekten gör en synlig skillnad. En 3000W-maskin skär 8 mm kolstål ungefär 40–60 % snabbare än en 1500W-maskin.
- Tjock plåt (20 mm+): Hastigheten begränsas av fysiken för smältborttagning, inte bara lasereffekten. Vid 30 mm+ kolstål måste även en 12000W-maskin sakta ner till 0,5–1,5 m/min för att bibehålla kantperpendicularitet och kontrollera slagg.
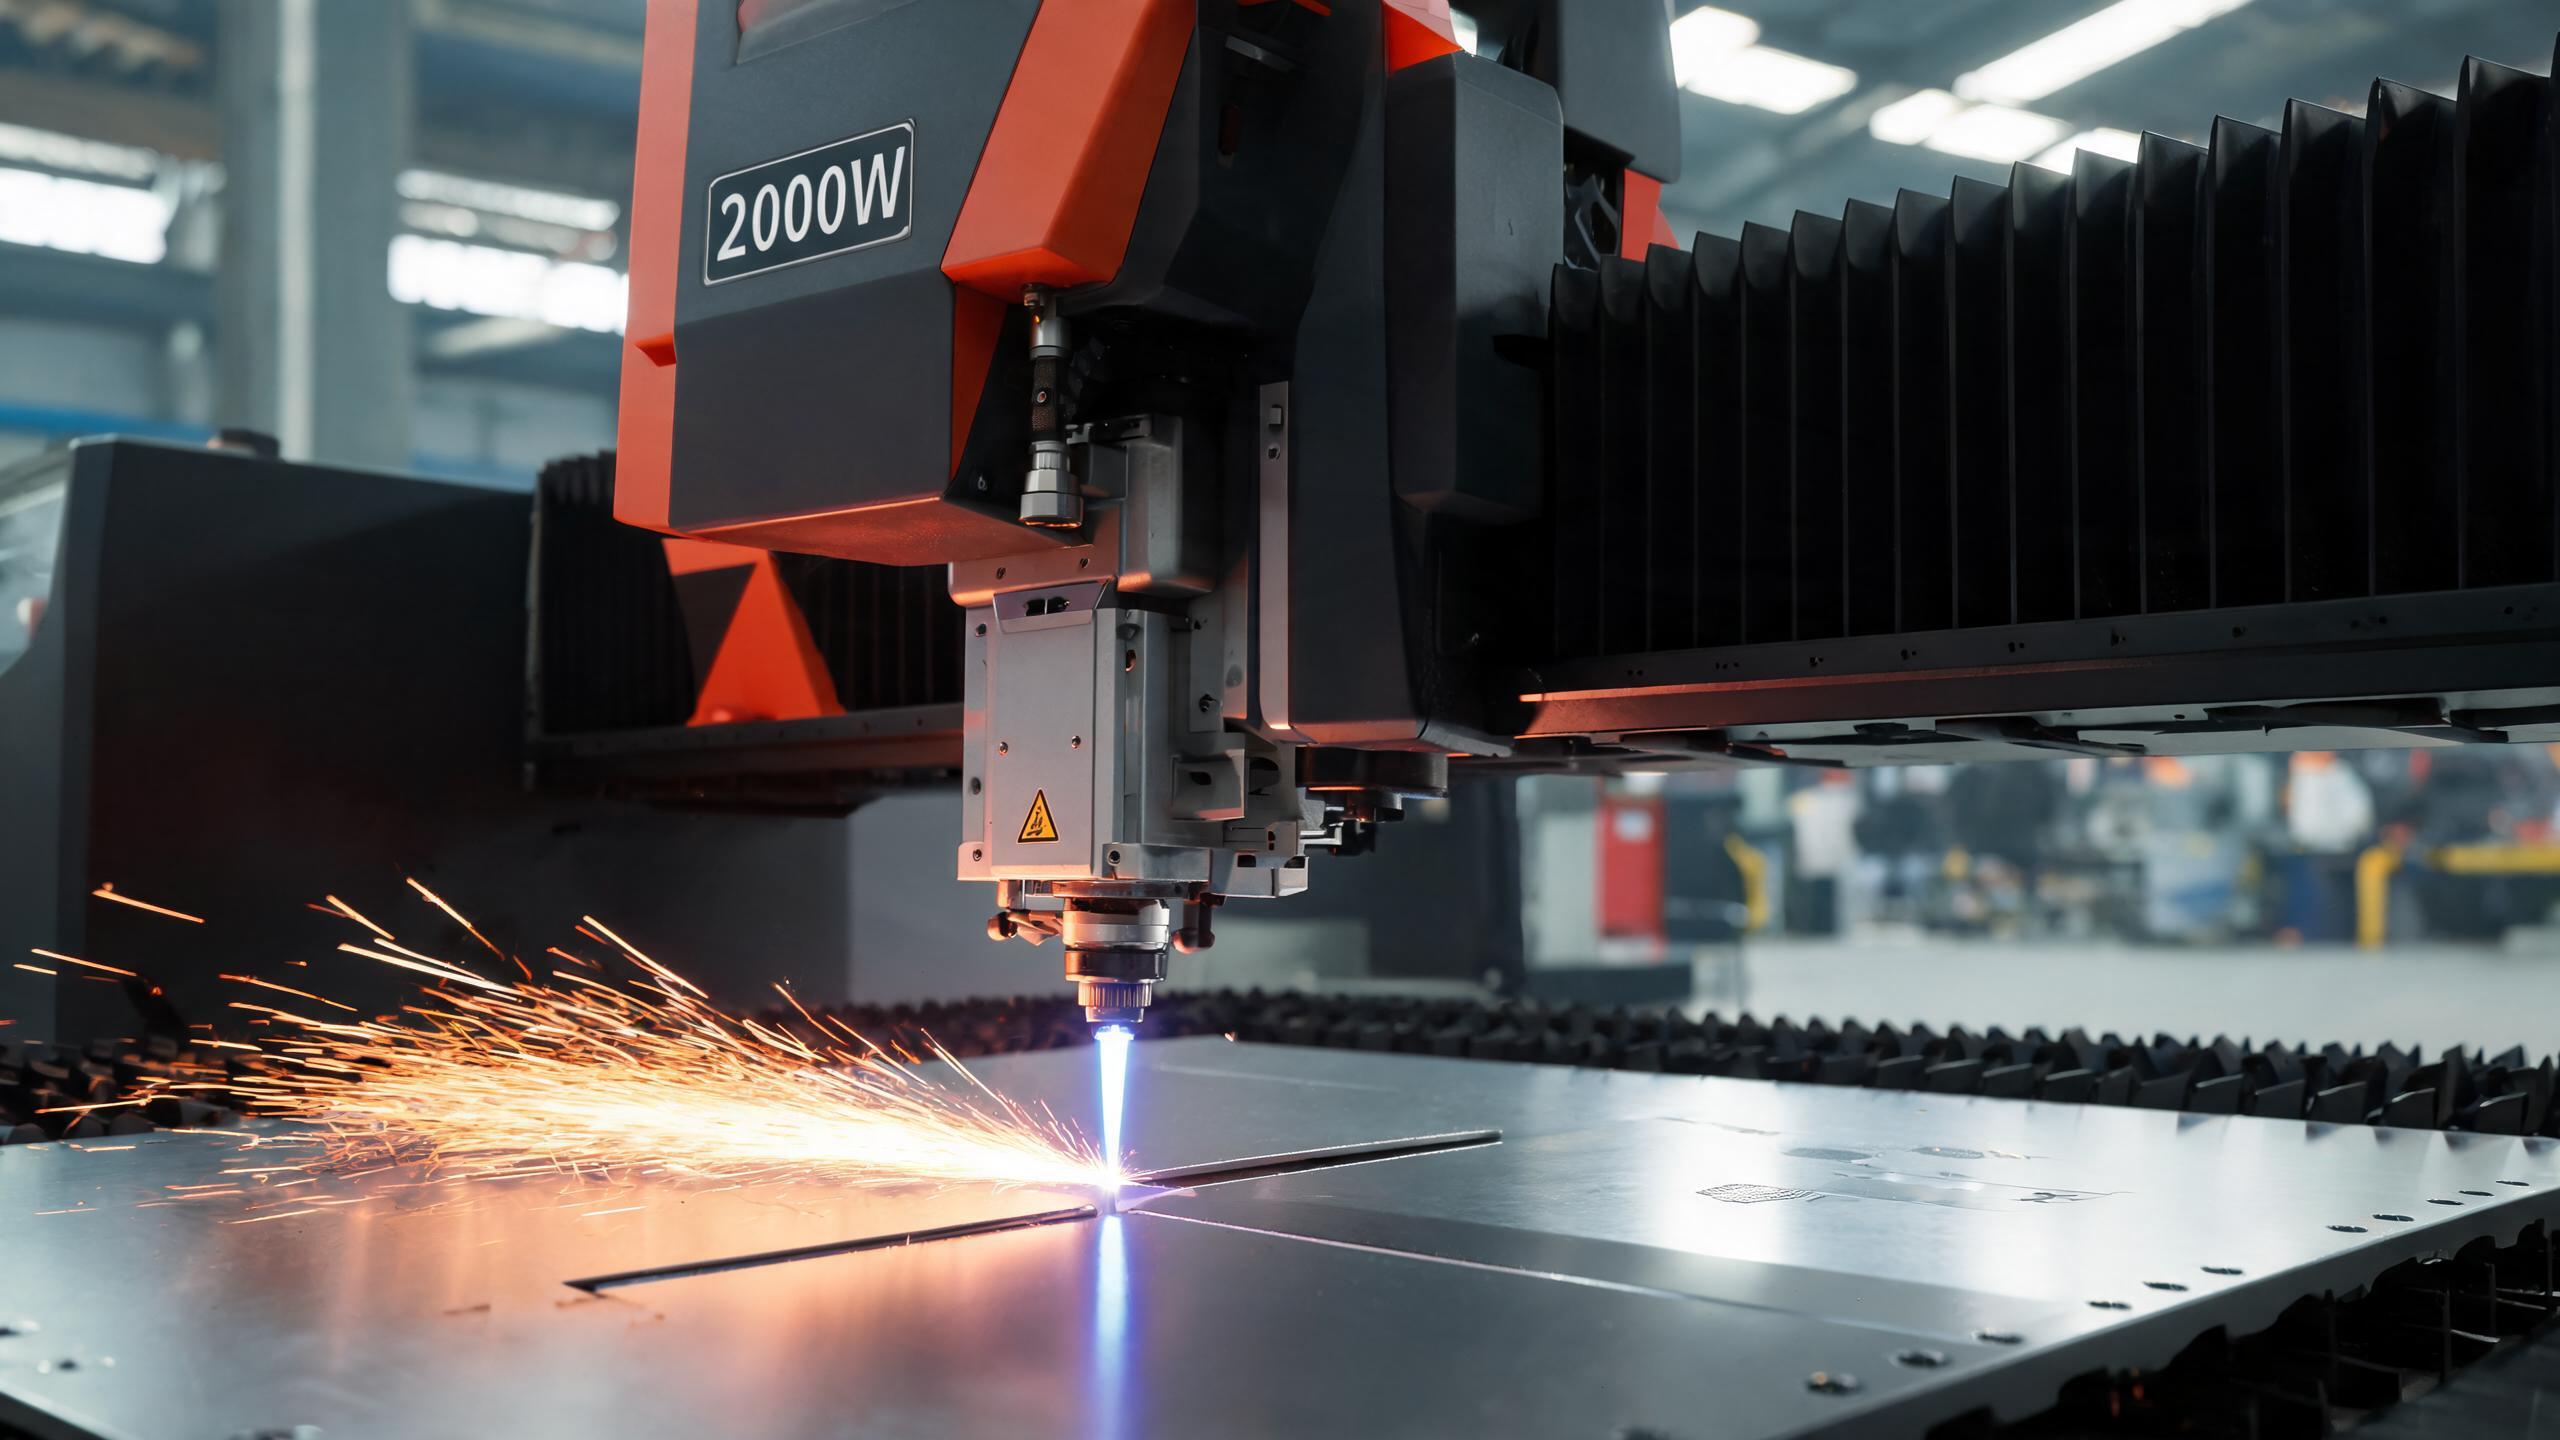
Verkliga scenarier för effektval
Scenario 1: Plåtbearbetningsverkstad (1–6 mm kolstål)
En verkstad som skär fästen, kapslingar och paneler i 1–6 mm kolstål får bäst ROI från en 2000W eller 3000W fiberlaserskärmaskin. 3000W-modellen hanterar enstaka 8–12 mm jobb samtidigt som den bibehåller hög hastighet på tunn plåt. Växlingsbordet möjliggör kontinuerlig produktionslastning.
Scenario 2: Rostfritt stål-bearbetare (2–8 mm)
För livsmedelsgodkänd utrustning i rostfritt stål och dekorativa paneler är kväveskärning obligatorisk för ljusa, oxidfria kanter. En 3000W-maskin med en PSA-kvävegenerator levererar den hastighet och kantkvalitet som krävs – samtidigt som gaskostnaden reduceras till nästan noll efter återbetalning.
Scenario 3: Tungt konstruktionsstål (20–70 mm)
Varvs- och tungmaskinstillverkare som bearbetar tjocka kolstålplåtar behöver maskiner från 12000W till 30000W. Vid dessa effektnivåer maximerar syrgas skärhastigheten genom exoterm uppvärmning. Arbetsområdet 2000×6000 mm rymmer standardvalsade plåtar utan förskärning.
Viktiga faktorer utöver effekt när du väljer din lasermetallskärmaskin
- Arbetsområde: Måste rymma dina standardplåtstorlekar. Att skära en 2000×6000 mm plåt på ett 1500×3000 mm bord kräver förskärning – vilket slösar material och tid.
- Positioneringsnoggrannhet: Xinhong-maskiner varierar från ±0,02 mm (500W ekonomisk) till ±0,05 mm (högeffektsmodeller). Precisionstillverkning kräver ±0,03 mm eller bättre.
- Laserkällans märke: IPG (USA) erbjuder premium strålkvalitet; RAYCUS och GW levererar utmärkt värde. Alla tre har en livslängd på 35 000–50 000+ timmar.
- Styrsystem: Schneider Electric PLC med CypCut-nästlingsprogramvara säkerställer CE-kompatibel drift och effektiv materialanvändning.
- Växlingsbord: För produktionsmiljöer kan ett automatiskt växlingsbord öka genomströmningen med upp till 40 %.
För en djupare titt på hur fiberlaserskärning jämförs med plasmaskärning, lågaskärning och stansning kan du också titta på relaterade videor på YouTube genom att söka på ”fiber laser vs plasma cutting comparison” för att se skärdemonstrationer i realtid.
Varje fiberlaserskärmaskin i Xinhongs produktlinje är byggd med IPG-, RAYCUS- eller GW-laserkällor, Schneider Electric-styrsystem och CE-kompatibel säkerhetsdesign. ISO 9001:2015-certifieringen omfattar hela tillverkningsprocessen. Kontakta oss med dina materialtyper, tjockleksintervall och produktionsvolym – vi rekommenderar den optimala effektnivån och konfigurationen.
Relaterade artiklar i den här serien
- Metallplåt laserskärmaskin: En komplett köpguide för 2026
- CNC-fiberlaserskärmaskin vs. traditionell skärning: Vilken vinner?
- CNC-fiberlaserskärare: Nyckelfunktioner för tung stålbearbetning
- 5 bästa fiberlaserskärmaskinerna för rostfritt stål 2026
Länkar till relaterade artiklar kommer att läggas till när alla artiklar i den här serien är publicerade.