
ทองแดงเป็นโลหะทั่วไปที่ต้องการการตัดด้วยเลเซอร์มากที่สุด เพราะสะท้อนแสงอินฟราเรดและนำความร้อนออกจากบริเวณตัดอย่างรวดเร็ว บทความนี้อธิบายฟิสิกส์เบื้องหลังความท้าทายเหล่านั้น ความหนาที่เป็นไปได้จริงบนเลเซอร์ไฟเบอร์กำลังปานกลางโดยใช้ข้อมูลเครื่อง Xinhong ที่ตรวจสอบแล้ว การเลือกก๊าซช่วยตัดส่งผลต่อการตัดอย่างไร และเมื่อใดที่วอเตอร์เจ็ต พลาสมา หรือการเฉือนเหมาะสมกว่า
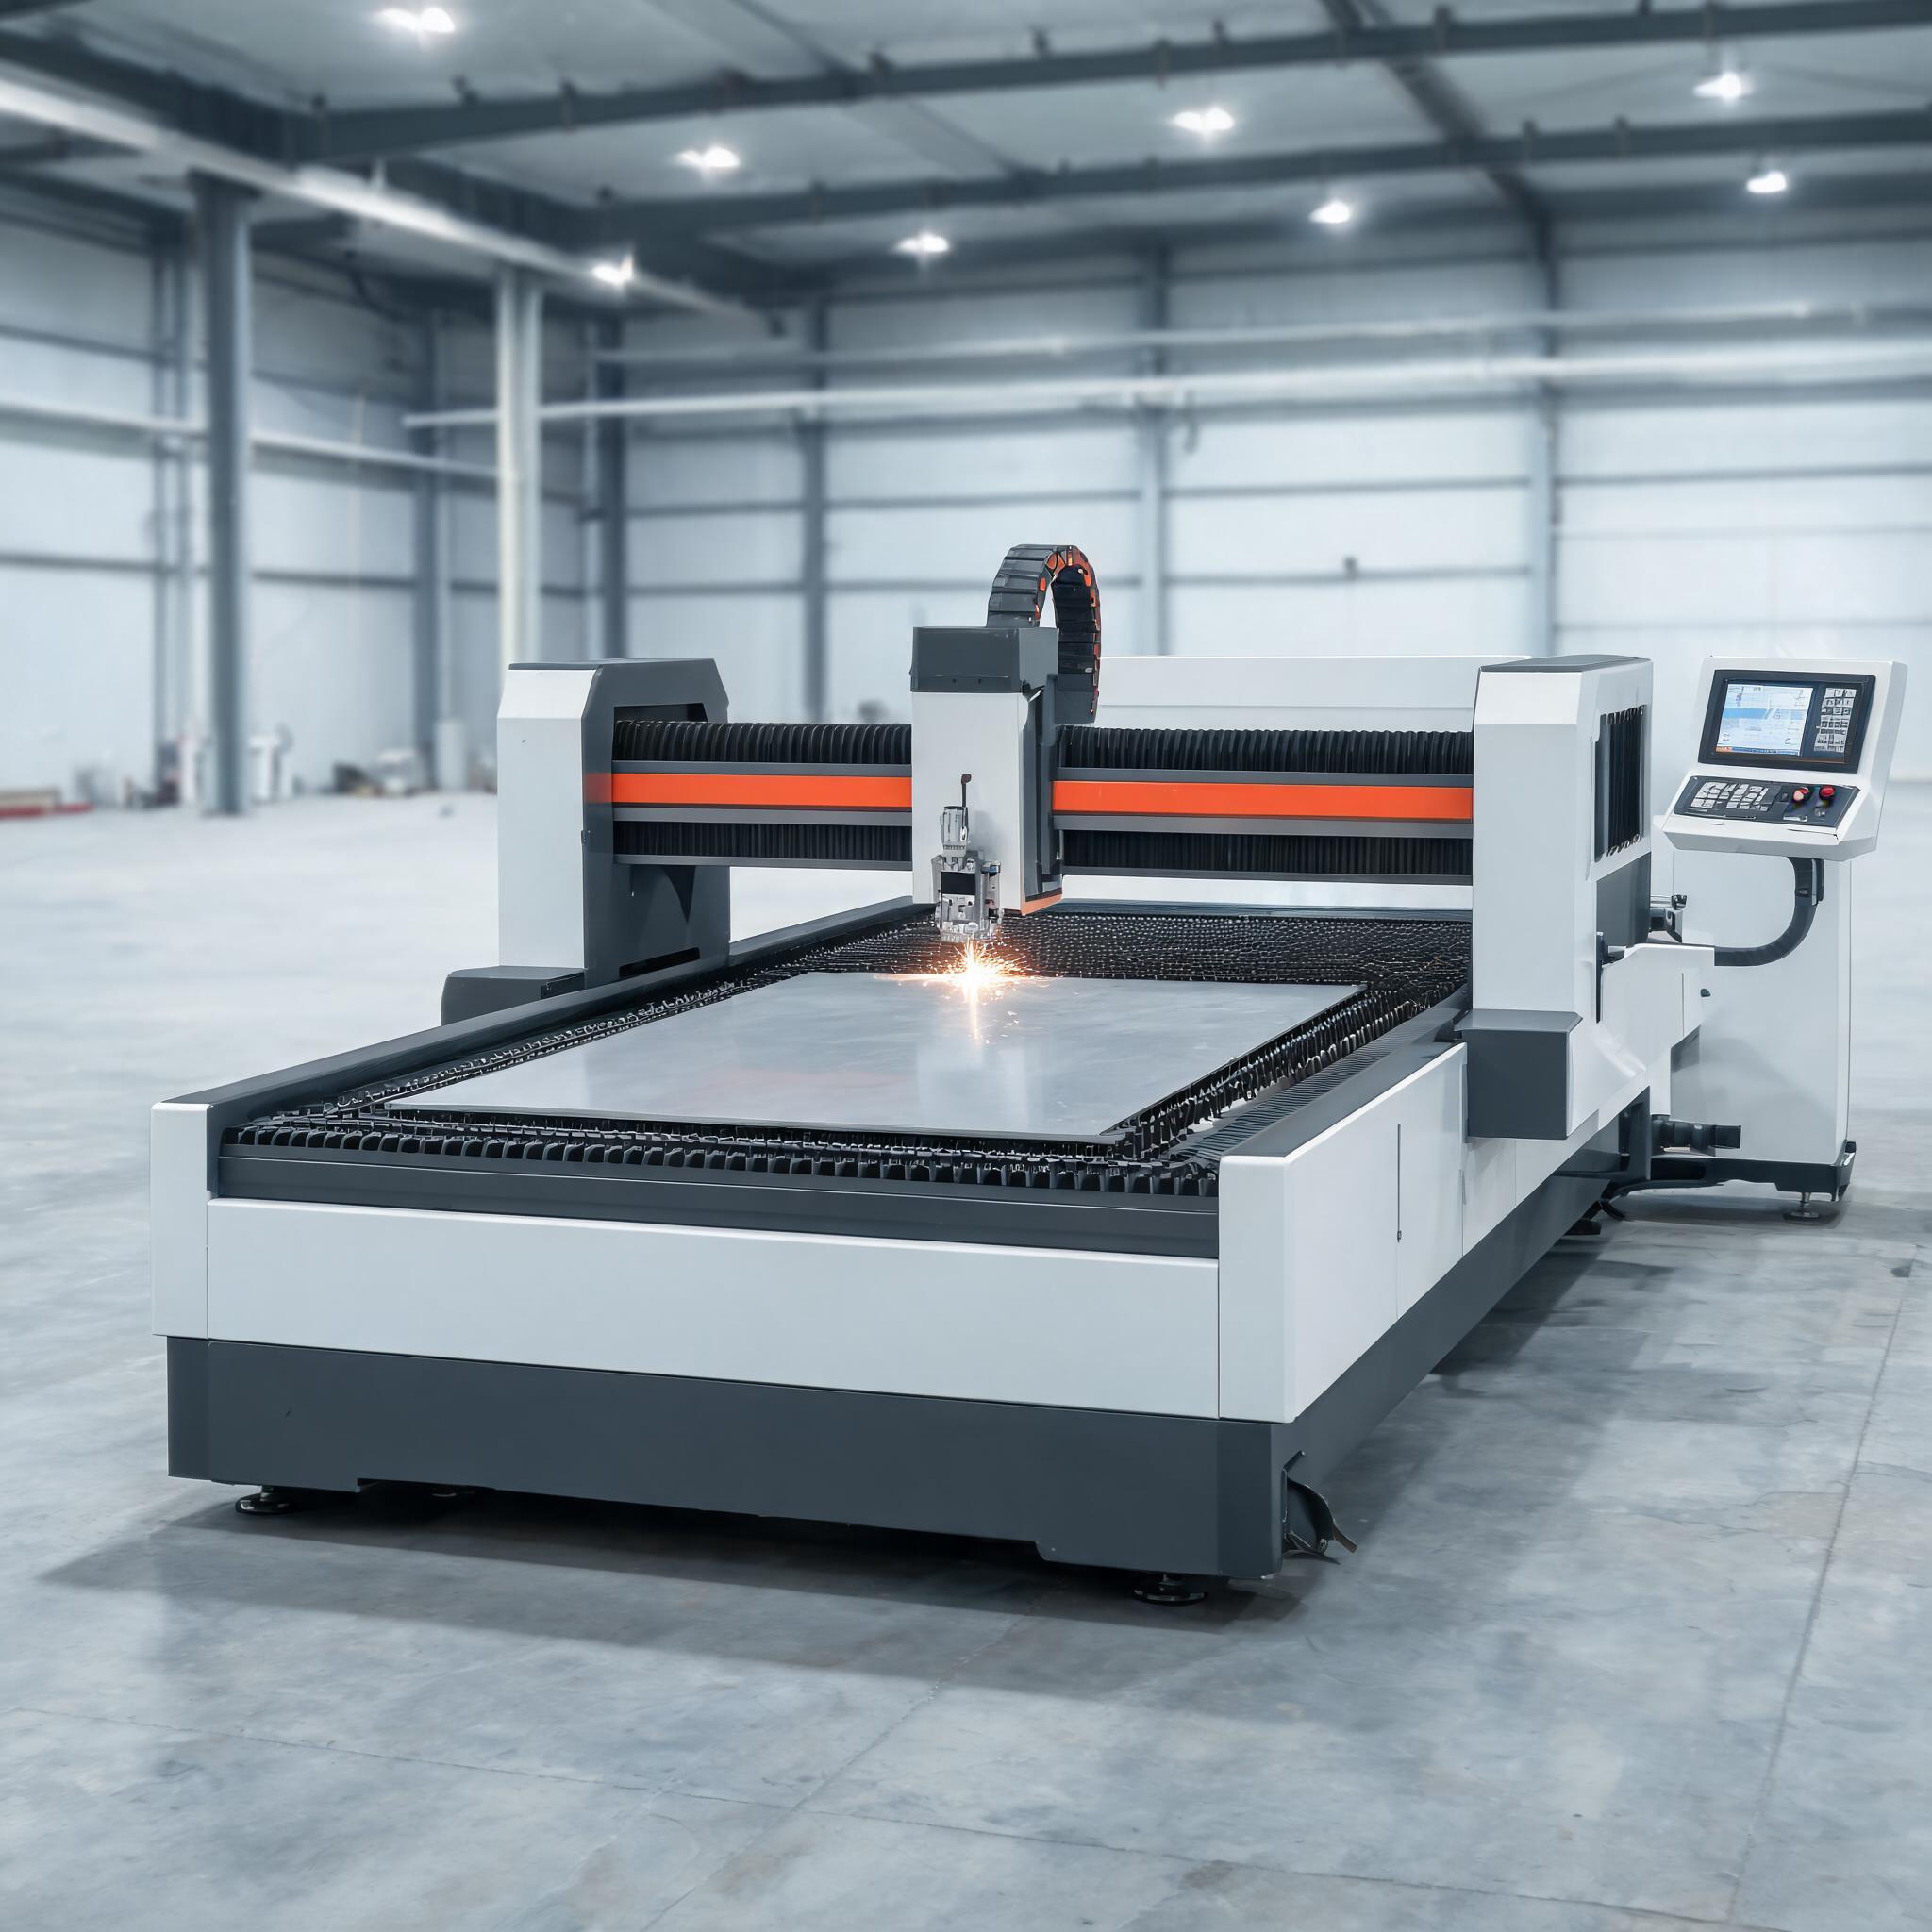
ทองแดงปรากฏอยู่ในคำขอใบเสนอราคาอยู่ตลอดเวลา — บัสบาร์ หน้าสัมผัสทางไฟฟ้า ชิ้นส่วนตัวแลกเปลี่ยนความร้อน ชิ้นส่วนต่อสายดิน — และยังเป็นวัสดุที่ทำให้ผู้ซื้อเครื่องเลเซอร์ลังเลมากกว่าวัสดุอื่นใด คุณสมบัติเดียวกับที่ทำให้ทองแดงมีคุณค่าในงานไฟฟ้า ก็ทำให้ตัดด้วยแสงได้ยาก บทความนี้อธิบายว่าเพราะเหตุใด ความหนาใดจึงเป็นไปได้จริงบนเครื่องเลเซอร์ไฟเบอร์กำลังปานกลาง การเลือกก๊าซช่วยตัดเปลี่ยนผลลัพธ์อย่างไร และเมื่อใดที่กระบวนการตัดแบบอื่นเป็นทางเลือกที่ดีกว่า
ทำไมทองแดงจึงเป็นโลหะทั่วไปที่ตัดด้วยเลเซอร์ได้ยากที่สุด
คุณสมบัติทางกายภาพสองประการทำงานขัดขวางเลเซอร์พร้อมกัน
การสะท้อนแสงสูงที่ความยาวคลื่นของเลเซอร์
เลเซอร์ไฟเบอร์เปล่งแสงที่ความยาวคลื่นประมาณ 1 ไมโครเมตร (ใกล้-infrared) ทองแดงเป็นหนึ่งในโลหะที่สะท้อนแสงได้มากที่สุดที่ความยาวคลื่นนี้ — ลำแสงที่ส่องเข้ามาส่วนใหญ่สะท้อนออกจากผิวแทนที่จะถูกดูดกลืน จนกว่าผิวจะร้อนขึ้นและเริ่มหลอมละลาย ลำแสงจะถ่ายเทพลังงานเข้าสู่วัสดุได้น้อยมาก เมื่อการหลอมเริ่มขึ้น การดูดกลืนจะดีขึ้น แต่กว่าจะถึงจุดนั้นต้องใช้ความหนาแน่นกำลังสูงกว่าการตัดเหล็กมาก
แสงที่สะท้อนกลับไม่ใช่แค่ปัญหาประสิทธิภาพ บนเครื่องที่ตั้งค่าไม่ดี พลังงานที่สะท้อนกลับอาจย้อนกลับลงไปตามไฟเบอร์เข้าสู่แหล่งกำเนิด แหล่งกำเนิดเลเซอร์ไฟเบอร์สมัยใหม่มีการป้องกันการสะท้อนกลับ แต่การตั้งค่ากระบวนการยังสำคัญอยู่: ตำแหน่งโฟกัสที่ถูกต้อง สภาพผิวที่สะอาด และความหนาแน่นกำลังที่เพียงพอ ล้วนลดปริมาณพลังงานที่แผ่นโลหะส่งกลับไปยังชุดเลนส์
การนำความร้อนสูง
ทองแดงนำความร้อนได้เร็วกว่าเหล็กกล้าคาร์บอนหลายเท่า พลังงานที่ลำแสงถ่ายเทลงไปไม่ว่าจะมากเพียงใดจะกระจายออกจากบริเวณตัดแทบจะทันที โลหะจึงต้านทานการไปถึงอุณหภูมิหลอมละลายในจุดนั้น ในทางปฏิบัติหมายความว่าบริเวณตัดต้องการความหนาแน่นพลังงานสูงอย่างต่อเนื่อง และทองแดงบางอาจทำงานได้ไม่แน่นอนหากตั้งค่าพารามิเตอร์แบบฉิวเฉียด — การตัดอาจเริ่มแล้วสูญเสียโมเมนตัมเมื่อความร้อนระบายออกสู่แผ่นโลหะรอบข้าง
การรวมกันของการดูดกลืนต่ำและการสูญเสียความร้อนสูงคือเหตุผลที่เลเซอร์ไฟเบอร์ซึ่งตัดเหล็กกล้าคาร์บอน 6mm ได้อย่างง่ายดาย จะมีความสามารถตัดทองแดงต่ำกว่ามาก นี่เป็นคุณสมบัติของวัสดุ ไม่ใช่ข้อบกพร่องของเครื่อง และผู้ขายรายใดที่เสนอความหนาทองแดงสูงเกินจริงบนกำลังไฟระดับปานกลางก็สมควรถูกตรวจสอบอย่างละเอียด หากต้องการเจาะลึกกลไกเดียวกันนี้กับอะลูมิเนียม — โลหะนอกกลุ่มเหล็กสะท้อนแสงสูงอีกชนิด — โปรดอ่านบทความของเราเรื่อง การตัดอะลูมิเนียมและทองแดงด้วยเลเซอร์ไฟเบอร์: ขีดจำกัดด้านการสะท้อนแสงและความหนา.
ความหนาทองแดงที่เป็นไปได้จริงตามกำลังไฟของเครื่อง
เนื่องจากความสามารถตัดทองแดงไม่ได้เพิ่มขึ้นในอัตราส่วนเดียวกับเหล็ก วิธีประเมินเครื่องอย่างตรงไปตรงมาจึงคือดูสิ่งที่ผู้ผลิตระบุไว้จริงสำหรับทองแดง — ไม่ใช่ดูที่ตัวเลขกำลังวัตต์บนหัวสเปก หากต้องการภาพรวมที่กว้างขึ้นว่ากำลังเลเซอร์แปลงเป็นความหนาแผ่นและรูปแบบเครื่องอย่างไรตลอดช่วงทั้งหมด คู่มือของเราเรื่อง คู่มือการเลือกซื้อเครื่องตัดเลเซอร์ไฟเบอร์กำลังสูง ครอบคลุมบันไดกำลังไฟทั้งหมด นี่คือสิ่งที่เครื่องของเราได้รับการระบุสเปกให้ทำได้
| เครื่อง | ความสามารถตัดทองแดง | สเปกอื่นที่ระบุไว้ |
| เครื่องตัดเลเซอร์ไฟเบอร์ 1500W | ทองแดงได้ถึง 3mm | เหล็กกล้าคาร์บอนได้ถึง 6mm, อะลูมิเนียมได้ถึง 4mm, ความแม่นยำ ±0.03mm, โต๊ะ 1300×2500mm, ระบายความร้อนด้วยน้ำ, CE/RoHS |
| เครื่องตัดเลเซอร์ไฟเบอร์ขนาดใหญ่ 1000W | ทองแดงอยู่ในรายชื่อวัสดุที่รองรับในช่วงความหนา 1–12mm (สแตนเลส, เหล็กกล้าคาร์บอน, ทองแดง, ไทเทเนียม) | โต๊ะ 3000×1500mm หรือ 4000×2000mm |
สองประเด็นที่ควรอ่านอย่างละเอียด:
เดอะ เครื่องตัดเลเซอร์ไฟเบอร์ 1500W มีขีดจำกัดทองแดงที่กำหนดไว้ชัดเจนที่ 3mm ตัวเลขนั้นสะท้อนถึงความยากของทองแดงอยู่แล้ว — เครื่องเดียวกันนี้ตัดเหล็กกล้าคาร์บอนได้ 6mm ซึ่งเป็นสองเท่าของความสามารถตัดทองแดง หากงานทองแดงของคุณส่วนใหญ่เป็นแผ่นและแผ่นหนา 1–3mm เครื่องระดับนี้ก็ครอบคลุมได้อย่างมีmargin
เดอะ เครื่องตัดเลเซอร์ไฟเบอร์ขนาดใหญ่ 1000W ระบุสเปกให้ทองแดงอยู่ในรายชื่อวัสดุที่รองรับในช่วง 1–12mm เช่นเดียวกับสแตนเลส เหล็กกล้าคาร์บอน และไทเทเนียม สำหรับหน้าตัดทองแดงที่หนากว่านั้น แนวทางปฏิบัติคือยืนยันความหนาและโลหะผสมเฉพาะของคุณกับผู้ขายก่อนตัดสินใจ เพราะความหนาทองแดงที่ทำได้จริงที่กำลังไฟหนึ่งๆ ขึ้นอยู่กับโลหะผสม ผิวสำเร็จ และการพัฒนาพารามิเตอร์ — ไม่ใช่แค่กำลังวัตต์เพียงอย่างเดียว
สังเกตสิ่งที่เรา ไม่ได้ กล่าวอ้าง: เครื่องระดับ 20kW และ 30kW ของเราระบุอะลูมิเนียมในสเปกแต่ไม่ได้เผยแพร่ตัวเลขการตัดทองแดง อย่าสันนิษฐานว่ากำลังไฟสูงจะแปลงเป็นความสามารถตัดทองแดงหนาได้โดยอัตโนมัติ; ให้ขอข้อมูลเฉพาะสำหรับทองแดง
การเลือกก๊าซช่วยตัดสำหรับทองแดง
ก๊าซช่วยตัดทำหน้าที่สามอย่าง: เป่าวัสดุหลอมละลายออกจากร่องตัด ปกป้องชุดเลนส์ และ — ขึ้นอยู่กับชนิดก๊าซ — เพิ่มหรือลดความร้อนจากปฏิกิริยา
ไนโตรเจน (การตัดแบบเฉื่อย)
ไนโตรเจนไม่ทำปฏิกิริยากับทองแดง การตัดจึงเป็นกระบวนการหลอมแล้วเป่าออกล้วนๆ ขอบตัดจะคงความสว่างและปลอดออกไซด์ ซึ่งสำคัญสำหรับบัสบาร์และผิวหน้าสัมผัสทางไฟฟ้าที่ชั้นออกไซด์会增加ความต้านทานที่รอยต่อ ข้อแลกเปลี่ยน: ไนโตรเจนต้องใช้แรงดันสูงกว่าและความหนาแน่นกำลังสูงกว่าเพื่อเป่าวัสดุหลอมออก จึงใช้ก๊าซมากกว่าและบนเครื่องหนึ่งๆ จะลดความหนาสูงสุดเมื่อเทียบกับออกซิเจน สำหรับงานทองแดงเกรดไฟฟ้าส่วนใหญ่ ไนโตรเจนเป็นตัวเลือกเริ่มต้น
ออกซิเจน
ออกซิเจนทำปฏิกิริยาคายความร้อนกับโลหะหลายชนิดและเพิ่มความร้อนให้การตัดซึ่งช่วยในการเจาะทะลุ กับทองแดง ประโยชน์น้อยกว่าเมื่อเทียบกับเหล็ก — ทองแดงเกิดออกซิเดชันและชั้นออกไซด์เปลี่ยนการดูดกลืน แต่ปฏิกิริยารุนแรงน้อยกว่าการเผาไหม้เหล็ก-ออกซิเจนในเหล็กกล้าคาร์บอน ขอบทองแดงที่ตัดด้วยออกซิเจนจะออกมาเป็นออกไซด์และโดยทั่วไปต้องทำความสะอาดก่อนใช้งานทางไฟฟ้า อาจเป็นตัวเลือกที่ใช้ได้เมื่อคุณภาพขอบเป็นเรื่องรองและความเร็วสำคัญ แต่ควรตรวจสอบผลลัพธ์กับโลหะผสมและความหนาของคุณก่อนกำหนดเป็นมาตรฐาน
ลมอดอัด
ลมมีออกซิเจนประมาณ 21% จึงทำงานคล้ายการตัดด้วยออกซิเจนแบบอ่อนในต้นทุนก๊าซเพียงเศษเสี้ยว การเกิดออกซิเดชันที่ขอบเทียบได้หรือแย่กว่าออกซิเจน สำหรับโรงงานที่ทำงานทองแดงเป็นครั้งคราวและจะนำขอบไปกลึงหรือตกแต่งต่อ ลมช่วยลดต้นทุนการดำเนินงาน; สำหรับชิ้นส่วนไฟฟ้าสำเร็จรูป ให้เตรียมงบสำหรับไนโตรเจน
การใช้งานทองแดงตัดด้วยเลเซอร์
ความต้องการทองแดงตัดด้วยเลเซอร์ส่วนใหญ่มาจากงานไฟฟ้าและงานระบายความร้อน:
บัสบาร์และข้อต่อจ่ายไฟ — แท่งและแผ่นทองแดงแบนตัดตามรูปร่าง มักมีรูปแบบรูสำหรับข้อต่อแบบขันสกรู การตัดด้วยไนโตรเจนรักษาผิวหน้าสัมผัสให้ปลอดออกไซด์
หน้าสัมผัสและขั้วต่อทางไฟฟ้า — ชิ้นส่วนโปรไฟล์ขนาดเล็กที่ความแม่นยำของเลเซอร์ไฟเบอร์ (±0.03mm บนเครื่อง 1500W ตามสเปก) ขจัดขั้นตอนการกลึงครั้งที่สอง
ชิ้นส่วนต่อสายดินและการป้องกัน EMI — แผ่นทองแดงบางที่ตัดในปริมาณมาก
แผงตัวแลกเปลี่ยนความร้อนและแผ่นเย็น — ที่คุณภาพขอบตัดและการควบคุมครีบสำคัญต่อการบัดกรีหรือการยึดติดในภายหลัง
ทองแดงแผ่นบางคือจุดที่เลเซอร์ไฟเบอร์พิสูจน์คุณค่ากับวัสดุนี้: ความหนาแน่นในการจัดวางสูง ไม่ต้องใช้เครื่องมือ และเปลี่ยนโปรแกรมระหว่างการแก้ไขชิ้นส่วนได้รวดเร็ว
เมื่อกระบวนการทางเลือกเหมาะสมกว่า
การตัดด้วยเลเซอร์ไม่ใช่คำตอบที่ถูกต้องเสมอไปสำหรับทองแดง พิจารณาทางเลือกในสถานการณ์เหล่านี้:
หน้าตัดทองแดงที่หนามาก เกินช่วงที่เลเซอร์ไฟเบอร์กำลังปานกลางรองรับได้อย่างน่าเชื่อถือ การตัดด้วยวอเตอร์เจ็ตไม่มีขีดจำกัดความหนาจากการสะท้อนแสงและไม่เกิดเขตที่ได้รับผลกระทบจากความร้อน — โดยแลกกับความเร็วที่ช้ากว่าและร่องตัดที่กว้างกว่า
การตัดตรงแบบง่ายในแท่งวัสดุ เลื่อยbandsawหรือเครื่องเฉือนมีต้นทุนต่อการตัดถูกกว่า และทองแดงมักจะถูกนำไปกลึงต่ออยู่แล้ว
ชิ้นส่วนบางคุณภาพขอบสูงในปริมาณมาก สำหรับโปรไฟล์ทองแดงบางแบบ การกัดด้วยสารเคมีหรือการปั๊มขึ้นรูปชนะการตัดด้วยเลเซอร์ในเรื่องสภาพขอบและต้นทุนต่อชิ้นที่ปริมาณมาก — แม้ทั้งสองวิธีจะมีต้นทุนเครื่องมือหรือการตั้งค่าที่เลเซอร์หลีกเลี่ยงได้
ความเสี่ยงการสะท้อนแสงสุดขั้วบนฟอยล์บางมาก ต่ำกว่าความหนาหนึ่ง ความสามารถสะท้อนแสงของทองแดงจะกลายเป็นความเสี่ยงจริงต่อชุดเลนส์เลเซอร์หากพารามิเตอร์คลาดเคลื่อน; ฟอยล์มักจัดการได้ดีกว่าด้วยการกัดหรือการตัดด้วยแม่พิมพ์
การทดสอบที่ถูกต้องนั้นตรงไปตรงมา: หากทองแดงของคุณเป็นแผ่นหนาประมาณ 1–3mm และคุณต้องการชิ้นส่วนตามรูปร่างโดยไม่ต้องใช้เครื่องมือ เลเซอร์ไฟเบอร์ระดับ 1000–1500W ถือว่าเหมาะสมอย่างยิ่ง หากงานของคุณเป็นแท่งหนาหรือฟอยล์สุดขั้ว ให้เทียบราคากระบวนการทางเลือกควบคู่กับเลเซอร์
คำถามที่พบบ่อย
เลเซอร์ไฟเบอร์ตัดทองแดงได้เลยหรือไม่ เมื่อพิจารณาถึงการสะท้อนแสง?
ได้ เลเซอร์ไฟเบอร์สมัยใหม่ตัดทองแดงได้เป็นปกติที่ความหนาบางและปานกลาง การสะท้อนแสงจะสูงที่สุดบนผิวที่เย็นและขัดเงา; เมื่อลำแสงหลอมผิว การดูดกลืนจะเพิ่มขึ้นอย่างรวดเร็ว เครื่องต้องมีความหนาแน่นกำลังที่เพียงพอ โฟกัสที่ถูกต้อง และการป้องกันการสะท้อนกลับ — นี่คือเหตุผลที่ความสามารถตัดทองแดงต่ำกว่าความสามารถตัดเหล็กมากที่กำลังวัตต์เดียวกัน ไม่ใช่เป็นศูนย์
เลเซอร์ไฟเบอร์ 1500W ตัดทองแดงได้หนาเท่าไร?
เครื่องตัดเลเซอร์ไฟเบอร์ 1500W ของเราระบุสเปกให้ตัดทองแดงได้ถึง 3mm โดยตัดเหล็กกล้าคาร์บอนได้ถึง 6mm และอะลูมิเนียมได้ถึง 4mm ที่ความแม่นยำ ±0.03mm บนโต๊ะ 1300×2500mm ช่องว่างระหว่างตัวเลขเหล็กกับทองแดงสะท้อนการดูดกลืนต่ำและการนำความร้อนสูงของทองแดง
ควรตัดทองแดงด้วยไนโตรเจนหรือลม?
ใช้ไนโตรเจนเมื่อขอบตัดต้องคงความสว่างและปลอดออกไซด์ — บัสบาร์ หน้าสัมผัส และทุกสิ่งที่เชื่อมต่อทางไฟฟ้า ลมถูกกว่ามากและใช้ได้เมื่อจะทำความสะอาดหรือกลึงขอบในภายหลัง แต่ทิ้งออกซิเดชันคล้ายการตัดด้วยออกซิเจน ออกซิเจนเพิ่มพลังงานการตัดบ้างแต่ทำให้เกิดขอบออกไซด์บนทองแดง
กำลังเลเซอร์สูงขึ้นหมายถึงทองแดงหนาขึ้นตามสัดส่วนหรือไม่?
ไม่ ความสามารถตัดทองแดงเพิ่มขึ้นช้ากว่าความสามารถตัดเหล็กเมื่อกำลังไฟสูงขึ้น เพราะการดูดกลืน ไม่ใช่กำลังวัตต์ดิบ เป็นคอขวด ควรประเมินเครื่องจากสเปกทองแดงที่เผยแพร่เสมอ แทนที่จะสันนิษฐานว่าตัวเลขเหล็กจะใช้ได้เช่นกัน — และขอให้ผู้ผลิตยืนยันความหนาและโลหะผสมทองแดงเฉพาะของคุณก่อนซื้อ
เลือกเครื่องของคุณกับ Xinhong CNC
ทองแดงเป็นวัสดุที่การระบุสเปกอย่างตรงไปตรงมาสำคัญที่สุด หากคุณแจ้งช่วงความหนาทองแดง โลหะผสม (C1100, C10100 ฯลฯ) ขนาดชิ้นงานทั่วไป และว่าขอบต้องปลอดออกไซด์หรือไม่ เราจะแนะนำว่าเครื่องระดับ 1000W หรือ 1500W เหมาะกับงานของคุณ — หรือบอกคุณอย่างตรงไปตรงมาหากกระบวนการอื่นให้บริการที่ดีกว่า ส่งรายละเอียดวัสดุและการใช้งานของคุณผ่านแบบฟอร์มสอบถามในหน้าสินค้าของเราเพื่อรับคำแนะนำที่อิงจากสเปกเครื่องจริง ไม่ใช่ตัวเลขการตลาด