

คู่มือปฏิบัติสำหรับการเลือกกำลังเลเซอร์ที่เหมาะสมสำหรับการตัดแผ่นเหล็ก พร้อมตารางกำลังไฟเทียบความหนาฉบับสมบูรณ์ครอบคลุม 500W ถึง 30000W การเลือกก๊าซออกซิเจนเทียบกับไนโตรเจน และข้อแลกเปลี่ยนระหว่างความเร็วและคุณภาพสำหรับผู้ผลิต…
เหตุใดการเลือกกำลังไฟจึงสำคัญสำหรับเครื่องตัดโลหะด้วยเลเซอร์ของคุณ
การเลือกกำลังเลเซอร์ที่ไม่ถูกต้องสำหรับแผ่นเหล็กของคุณเป็นความผิดพลาดที่มีค่าใช้จ่ายสูง กำลังไฟต่ำเกินไปจะไม่สามารถตัดทะลุวัสดุได้ หรือได้ขอบที่ช้าและมีคราบตะกรันซึ่งต้องเจียรเพิ่ม กำลังไฟสูงเกินไปก็ทำให้คุณจ่ายเงินเกินสำหรับเครื่องจักรที่ใช้งานไม่เต็มประสิทธิภาพ โดยมีค่าไฟฟ้าและค่าบำรุงรักษาสูงขึ้นสำหรับกำลังการผลิตที่คุณไม่ต้องการ
เครื่อง เครื่องตัดโลหะด้วยเลเซอร์ ต้องจับคู่กับช่วงความหนาของแผ่นเหล็กทั่วไป ชนิดวัสดุ และปริมาณการผลิตของคุณ บริษัท ซานตง ซินหง ซีเอ็นซี เทคโนโลยี จำกัด ผลิตเครื่องตัดไฟเบอร์เลเซอร์ตั้งแต่ 500W ถึง 30000W ทำให้เรามีประสบการณ์ตรงกับทุกช่วงกำลังไฟและความหนาของแผ่นเหล็กที่แต่ละช่วงรองรับ คู่มือนี้จะอธิบายความสัมพันธ์ระหว่างกำลังไฟและความหนา เพื่อให้คุณตัดสินใจลงทุนได้อย่างรอบคอบ
กำลังไฟเลเซอร์ไฟเบอร์เทียบกับความหนาของแผ่นเหล็ก: ตารางฉบับสมบูรณ์
ตารางด้านล่างแสดงระดับกำลังไฟแต่ละระดับของซินหงเทียบกับความหนาการตัดสูงสุดสำหรับเหล็กกล้าคาร์บอน สแตนเลส และอะลูมิเนียม ค่าเหล่านี้เป็นค่าสูงสุดตามการผลิตจริง ไม่ใช่ขีดจำกัดทางทฤษฎี โดยอ้างอิงจากประสิทธิภาพการตัดจริงร่วมกับก๊าซช่วยที่เหมาะสม
| กำลังเลเซอร์ | เหล็กกล้าคาร์บอนสูงสุด | เหล็กกล้าไร้สนิมสูงสุด | อะลูมิเนียมสูงสุด | พื้นที่ทำงาน |
|---|---|---|---|---|
| 500W | 3 มม. | 2 มม. | 1.5 มม. | 1300×900 มม. |
| 1000W | 12 มม. | 8–10 มม. | 5 มม. | 3000×1500 / 4000×2000 มม. |
| 1500W | 6 มม. | 5 มม. | 4 มม. | 1300×2500 มม. |
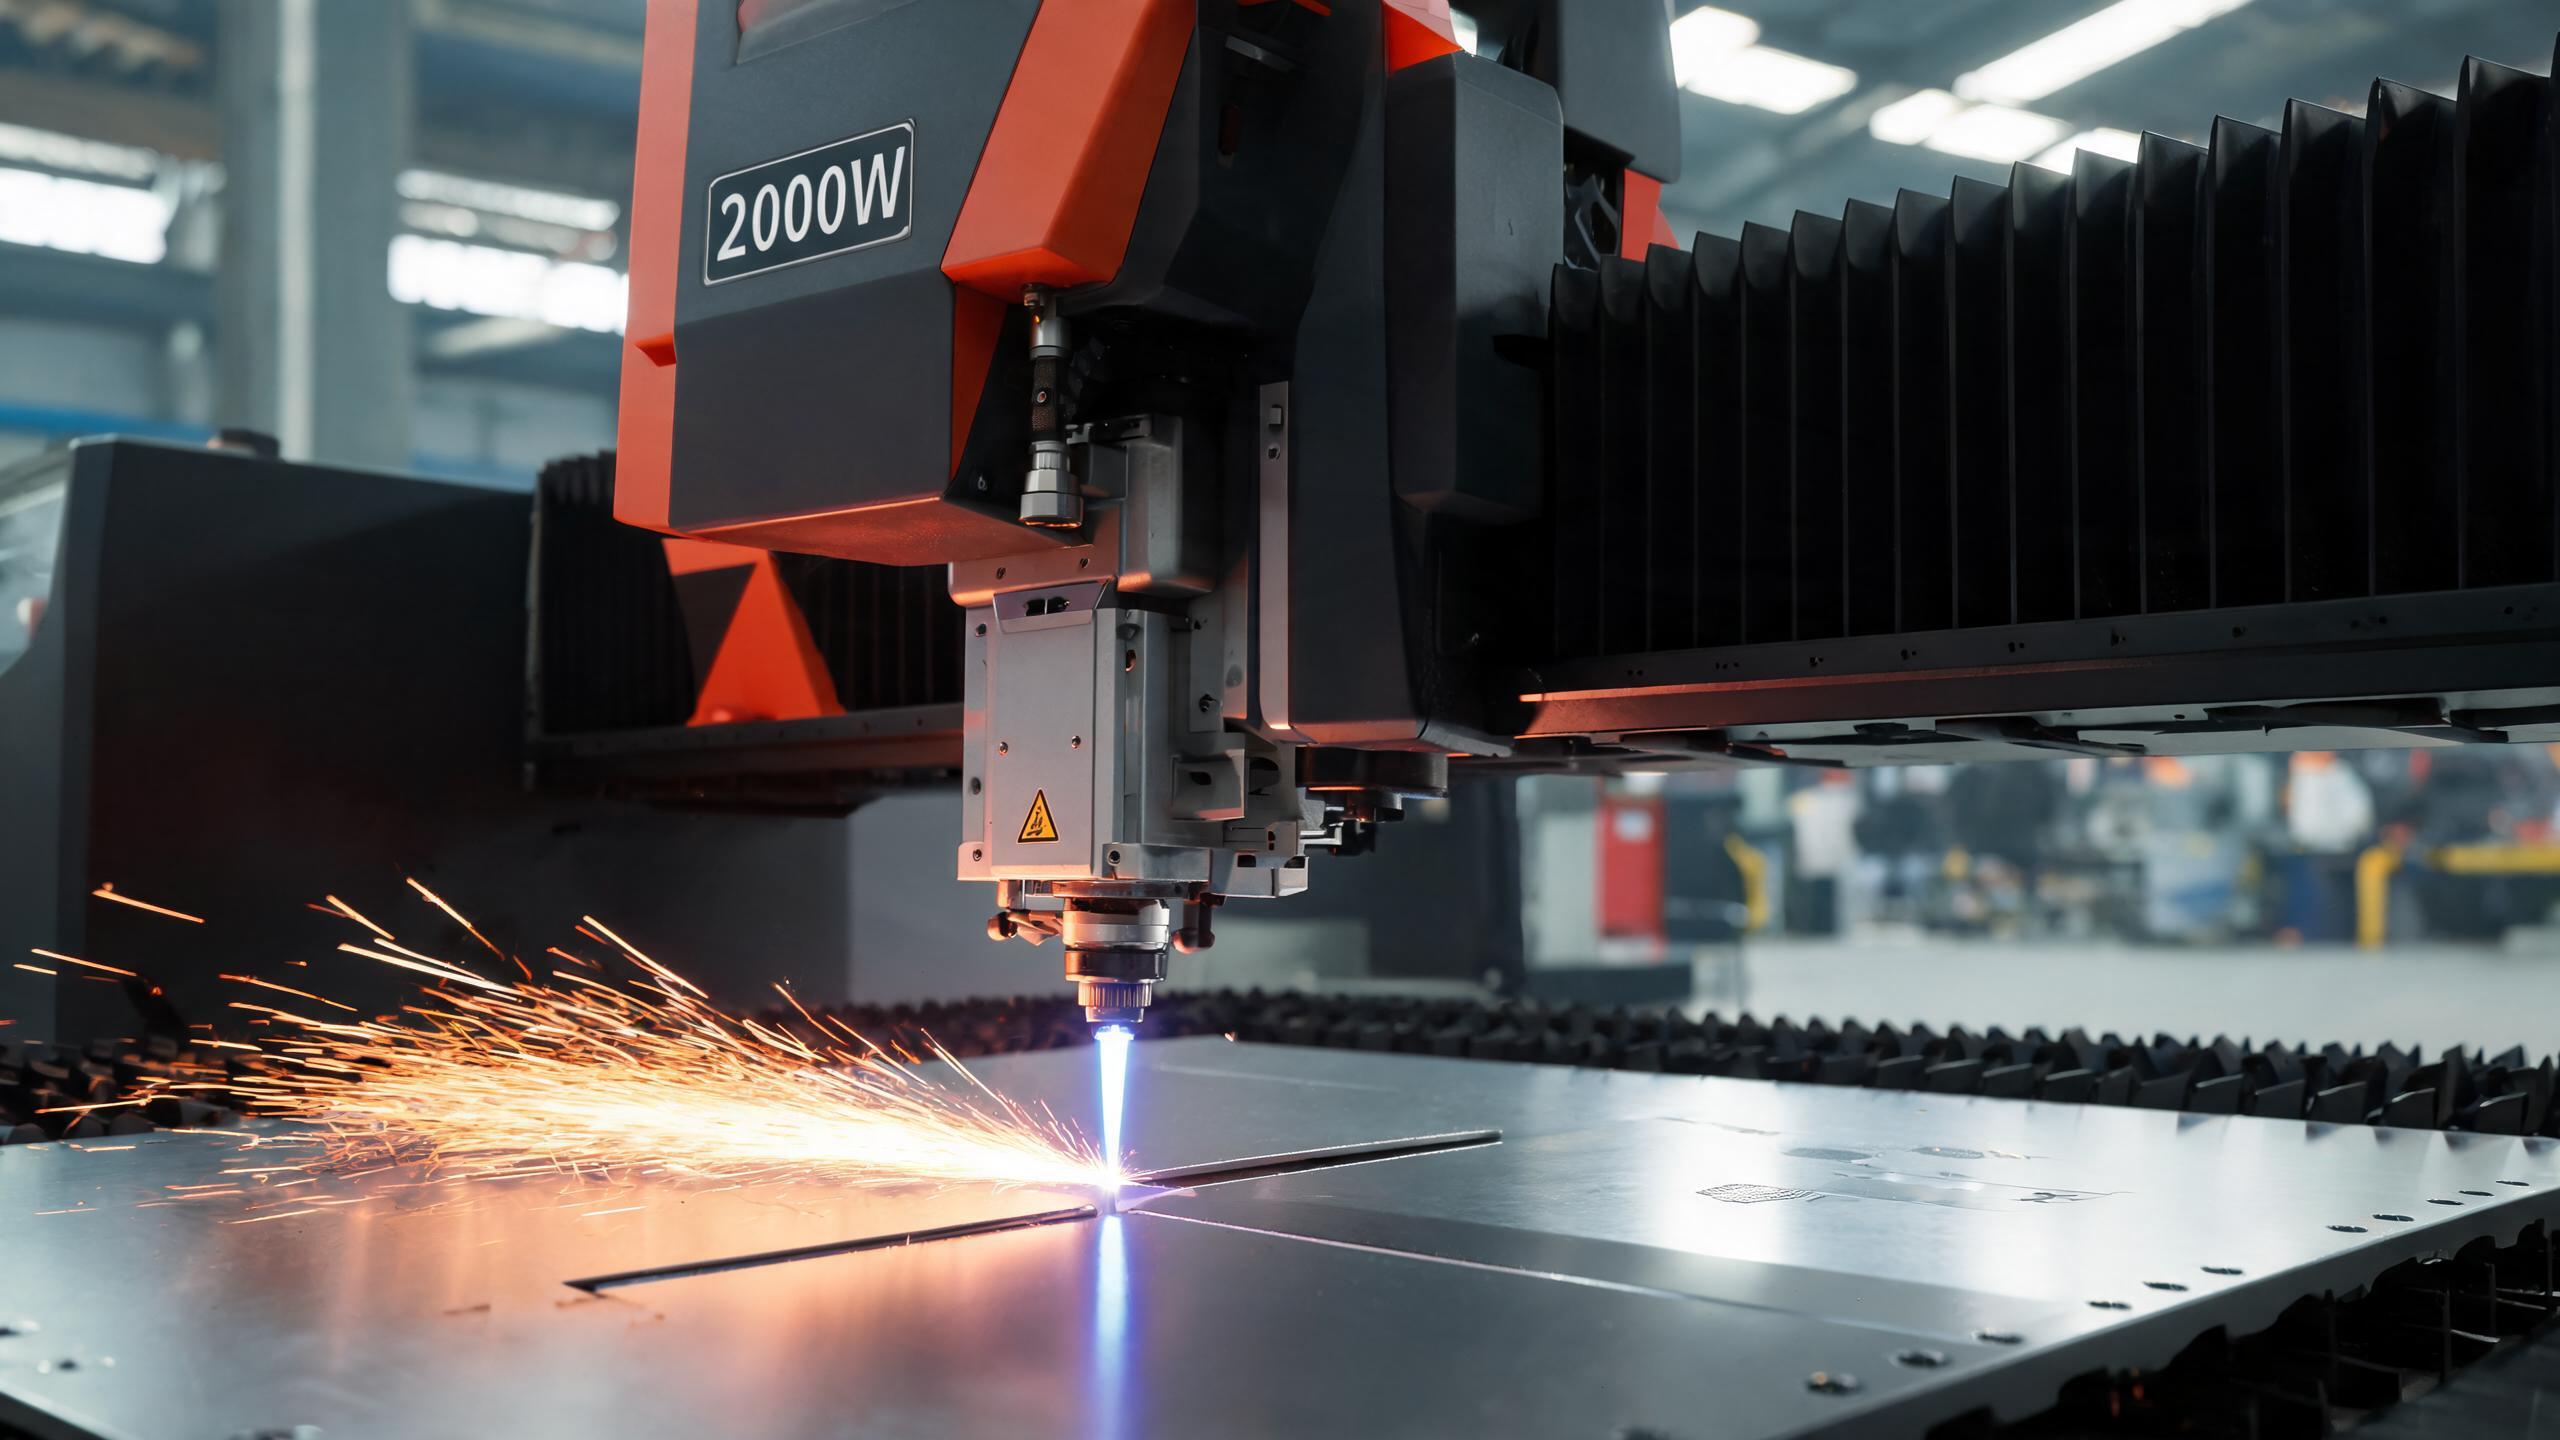
| 2000W | 8 มม. | 5 มม. | 4 มม. | 1500×3000 มม. |
| 3000W | 12 มม. | 8 มม. | 6 มม. | 1500×3000 มม. |
| 6000W | 20 มม. | 12 มม. | 10 มม. | 2000×4000 มม. |
| 12000W | 35 มม. | 20 มม. | 16 มม. | 2000×6000 มม. |
| 20000W | 50 มม. | 30 มม. | 20 มม. | 2000×6000 มม. |
| 30000W | 70 มม. | 40 มม. | 30 มม. | 2000×6000 มม. |
หมายเหตุ: ความหนาสูงสุดสมมติความเร็วตัดที่เหมาะสมที่สุด ความเร็วตัดในการผลิตจะลดลงเมื่อความหนาเข้าใกล้ค่าสูงสุด อะลูมิเนียมและสแตนเลสต้องใช้ก๊าซไนโตรเจนเป็นก๊าซช่วยเพื่อให้ได้ขอบที่ไม่มีออกไซด์
วิธีอ่านตารางนี้สำหรับการใช้งานของคุณ
หากโรงงานของคุณแปรรูปเหล็กกล้าคาร์บอนแผ่นหนา 1–3 มม. เป็นหลัก เครื่อง ตัดไฟเบอร์เลเซอร์รุ่นประหยัด 500W สามารถทำงานได้ด้วยการลงทุนต่ำที่สุด สำหรับเหล็กกล้าคาร์บอนหนา 3–8 มม. ซึ่งเป็นช่วงที่พบได้บ่อยที่สุดในงานโลหะแผ่น เครื่อง รุ่น 2000W หรือ รุ่น 3000W ให้ความสมดุลที่ดีที่สุดระหว่างความสามารถในการตัดและต้นทุนการดำเนินงาน สำหรับเหล็กโครงสร้างที่หนากว่า 20 มม. เครื่อง 12000W และรุ่นที่สูงกว่าเข้ามามีบทบาท
ออกซิเจนเทียบกับไนโตรเจน: การเลือกก๊าซช่วยที่เหมาะสม
ก๊าซช่วยที่คุณใช้สำคัญพอๆ กับกำลังเลเซอร์ การเลือกระหว่างออกซิเจนและไนโตรเจนส่งผลต่อความเร็วตัด คุณภาพขอบ และต้นทุนการดำเนินงาน
| ปัจจัย | ออกซิเจน (O₂) | ไนโตรเจน (N₂) |
|---|---|---|
| เหมาะที่สุดสำหรับ | เหล็กกล้าคาร์บอน (แผ่นหนา) | สแตนเลส, อะลูมิเนียม |
| ความเร็วในการตัด | เร็วกว่า (ปฏิกิริยาคายความร้อนเพิ่มความร้อน) | ช้ากว่า (ก๊าซเฉื่อย, ใช้แรงเฉือนของโลหะหลอมเท่านั้น) |
| คุณภาพขอบ | ชั้นออกไซด์บนขอบตัด | สว่าง ไร้ออกไซด์ พร้อมเชื่อม |
| ต้นทุนก๊าซ | ต่ำกว่า (ต้องการความบริสุทธิ์น้อยกว่า) | สูงกว่า (แนะนำความบริสุทธิ์ ≥99.9%) |
| การเก็บผิวสำเร็จรอง | อาจต้องล้างคราบไขมัน/ขจัดคราบตะกรัน | ไม่ต้อง—ขอบพร้อมเชื่อม |
| แรงดันทั่วไป | 0.5–1.0 MPa | 1.0–2.5 MPa (แผ่นหนาต้องใช้แรงดันสูงกว่า) |
สำหรับการตัดด้วยไนโตรเจนปริมาณมาก ให้พิจารณา เครื่องผลิตไนโตรเจนแบบ PSA เพื่อลดต้นทุนก๊าซบรรจุถัง—ระยะเวลาคืนทุนทั่วไป 6–12 เดือน ทำให้เป็นการลงทุนที่ชาญฉลาดสำหรับโรงงานที่ตัดสแตนเลสเป็นประจำ
ความเร็วตัดเทียบกับคุณภาพการตัด: ข้อแลกเปลี่ยน
กำลังเลเซอร์ที่สูงขึ้นไม่ได้หมายความว่าจะตัดได้เร็วขึ้นในทุกความหนาโดยอัตโนมัติ ความสัมพันธ์ระหว่างความเร็วและคุณภาพไม่เป็นเส้นตรง:
- แผ่นบาง (1–3 มม.): แม้เลเซอร์ 500W ก็ตัดได้ที่ 15–20 ม./นาที การเพิ่มเป็น 3000W ให้ความเร็วที่เพิ่มขึ้นน้อยลง—จุดคอขวดจะย้ายไปที่ความเร่งและประสิทธิภาพการจัดเรียงชิ้นงาน
- แผ่นปานกลาง (4–12 มม.): นี่คือช่วงที่กำลังไฟสร้างความแตกต่างที่เห็นได้ชัด เครื่อง 3000W ตัดเหล็กกล้าคาร์บอนหนา 8 มม. ได้เร็วกว่าเครื่อง 1500W ประมาณ 40–60%
- แผ่นหนา (20 มม. ขึ้นไป): ความเร็วถูกจำกัดโดยฟิสิกส์ของการกำจัดโลหะหลอม ไม่ใช่แค่กำลังเลเซอร์ ที่เหล็กกล้าคาร์บอนหนา 30 มม. ขึ้นไป แม้แต่เครื่อง 12000W ก็ต้องลดความเร็วลงเหลือ 0.5–1.5 ม./นาที เพื่อรักษาความตั้งฉากของขอบและควบคุมตะกรัน
สถานการณ์การเลือกกำลังไฟในโลกจริง
สถานการณ์ที่ 1: โรงงานรับจ้างผลิตชิ้นส่วนโลหะแผ่น (เหล็กกล้าคาร์บอน 1–6 มม.)
โรงงานรับจ้างที่ตัดขายึด กล่อง และแผงจากเหล็กกล้าคาร์บอนหนา 1–6 มม. จะได้ผลตอบแทนการลงทุนดีที่สุดจากเครื่องตัดไฟเบอร์เลเซอร์ 2000W หรือ 3000W รุ่น 3000W รองรับงานหนา 8–12 มม. เป็นครั้งคราว ขณะที่ยังคงความเร็วสูงบนแผ่นบาง ตัวเลือกโต๊ะแลกเปลี่ยนช่วยให้โหลดชิ้นงานได้ต่อเนื่อง
สถานการณ์ที่ 2: ผู้ผลิตสแตนเลส (2–8 มม.)
สำหรับอุปกรณ์เกรดอาหารและแผ่นตกแต่งที่ทำจากสแตนเลส การตัดด้วยไนโตรเจนเป็นสิ่งจำเป็นเพื่อให้ได้ขอบสว่างไร้ออกไซด์ เครื่อง 3000W พร้อมเครื่องผลิตไนโตรเจน PSA ให้ความเร็วและคุณภาพขอบตามต้องการ—พร้อมลดต้นทุนก๊าซจนเกือบเป็นศูนย์หลังจากคืนทุน
สถานการณ์ที่ 3: เหล็กโครงสร้างหนัก (20–70 มม.)
ผู้ต่อเรือและผู้ผลิตเครื่องจักรหนักที่แปรรูปเหล็กกล้าคาร์บอนแผ่นหนาต้องใช้เครื่อง 12000W ถึง 30000W ที่ระดับกำลังไฟเหล่านี้ ก๊าซออกซิเจนช่วยเพิ่มความเร็วตัดสูงสุดผ่านความร้อนจากปฏิกิริยาคายความร้อน พื้นที่ทำงาน 2000×6000 มม. รองรับแผ่นเหล็กโรงงานมาตรฐานได้โดยไม่ต้องตัดล่วงหน้า
ปัจจัยสำคัญนอกเหนือจากกำลังไฟในการเลือกเครื่องตัดโลหะด้วยเลเซอร์ของคุณ
- พื้นที่ทำงาน: ต้องรองรับขนาดแผ่น/เหล็กแผ่นมาตรฐานของคุณ การตัดแผ่น 2000×6000 มม. บนโต๊ะขนาด 1500×3000 มม. ต้องตัดล่วงหน้า—ทำให้เสียวัสดุและเวลา
- ความแม่นยำในการวางตำแหน่ง: เครื่องจักรซินหงมีความแม่นยำตั้งแต่ ±0.02 มม. (รุ่นประหยัด 500W) ถึง ±0.05 มม. (รุ่นกำลังสูง) งานผลิตที่ต้องการความแม่นยำสูงต้องมีค่า ±0.03 มม. หรือดีกว่า
- ยี่ห้อแหล่งกำเนิดเลเซอร์: IPG (สหรัฐอเมริกา) ให้คุณภาพลำแสงระดับพรีเมียม RAYCUS และ GW ให้ความคุ้มค่าคุ้มราคา ทั้งสามยี่ห้อมีอายุการใช้งาน 35,000–50,000+ ชั่วโมง
- ระบบควบคุม: PLC ของ Schneider Electric พร้อมซอฟต์แวร์จัดเรียงชิ้นงาน CypCut รับประกันการทำงานที่สอดคล้องตามมาตรฐาน CE และการใช้วัสดุอย่างมีประสิทธิภาพ
- โต๊ะสลับ: สำหรับสภาพแวดล้อมการผลิต โต๊ะแลกเปลี่ยนอัตโนมัติแบบผลักดันสามารถเพิ่มปริมาณงานได้สูงสุดถึง 40%
สำหรับข้อมูลเชิงลึกเพิ่มเติมเกี่ยวกับการเปรียบเทียบการตัดด้วยไฟเบอร์เลเซอร์กับการตัดพลาสมา เปลวไฟ และการเจาะ คุณสามารถดูวิดีโอที่เกี่ยวข้องบน YouTube โดยค้นหา “fiber laser vs plasma cutting comparison” เพื่อชมการสาธิตการตัดแบบเรียลไทม์
เครื่องตัดไฟเบอร์เลเซอร์ทุกเครื่องในสายผลิตภัณฑ์ของซินหงสร้างขึ้นด้วยแหล่งกำเนิดเลเซอร์ IPG, RAYCUS หรือ GW ระบบควบคุม Schneider Electric และการออกแบบด้านความปลอดภัยที่สอดคล้องตามมาตรฐาน CE การรับรอง ISO 9001:2015 ครอบคลุมกระบวนการผลิตทั้งหมด ติดต่อเราพร้อมระบุชนิดวัสดุ ช่วงความหนา และปริมาณการผลิต—เราจะแนะนำระดับกำลังไฟและการกำหนดค่าที่เหมาะสมที่สุด
บทความที่เกี่ยวข้องในชุดนี้
- เครื่องตัดโลหะแผ่นด้วยเลเซอร์: คู่มือผู้ซื้อฉบับสมบูรณ์สำหรับปี 2026
- เครื่องตัดไฟเบอร์เลเซอร์ CNC เทียบกับการตัดแบบดั้งเดิม: แบบไหนชนะ?
- เครื่องตัดไฟเบอร์เลเซอร์ CNC: คุณสมบัติสำคัญสำหรับงานเหล็กโครงสร้างหนัก
- 5 เครื่องตัดไฟเบอร์เลเซอร์ที่ดีที่สุดสำหรับสแตนเลสในปี 2026
ลิงก์ไปยังบทความที่เกี่ยวข้องจะถูกเพิ่มเมื่อบทความทั้งหมดในชุดนี้เผยแพร่แล้ว