
Ang copper ang pinakamahirap na karaniwang metal para sa laser cutting dahil sumasalamin ito ng infrared light at mabilis magdala ng init palayo sa cut zone. Ipinapaliwanag ng artikulong ito ang physics sa likod ng mga hamong iyon, kung anong mga kapal ang makatotohanan sa mid-power fiber lasers gamit ang verified Xinhong machine data, paano nakakaapekto ang pagpili ng assist gas sa cut, at kailan mas makatuwiran ang waterjet, plasma, o shearing.
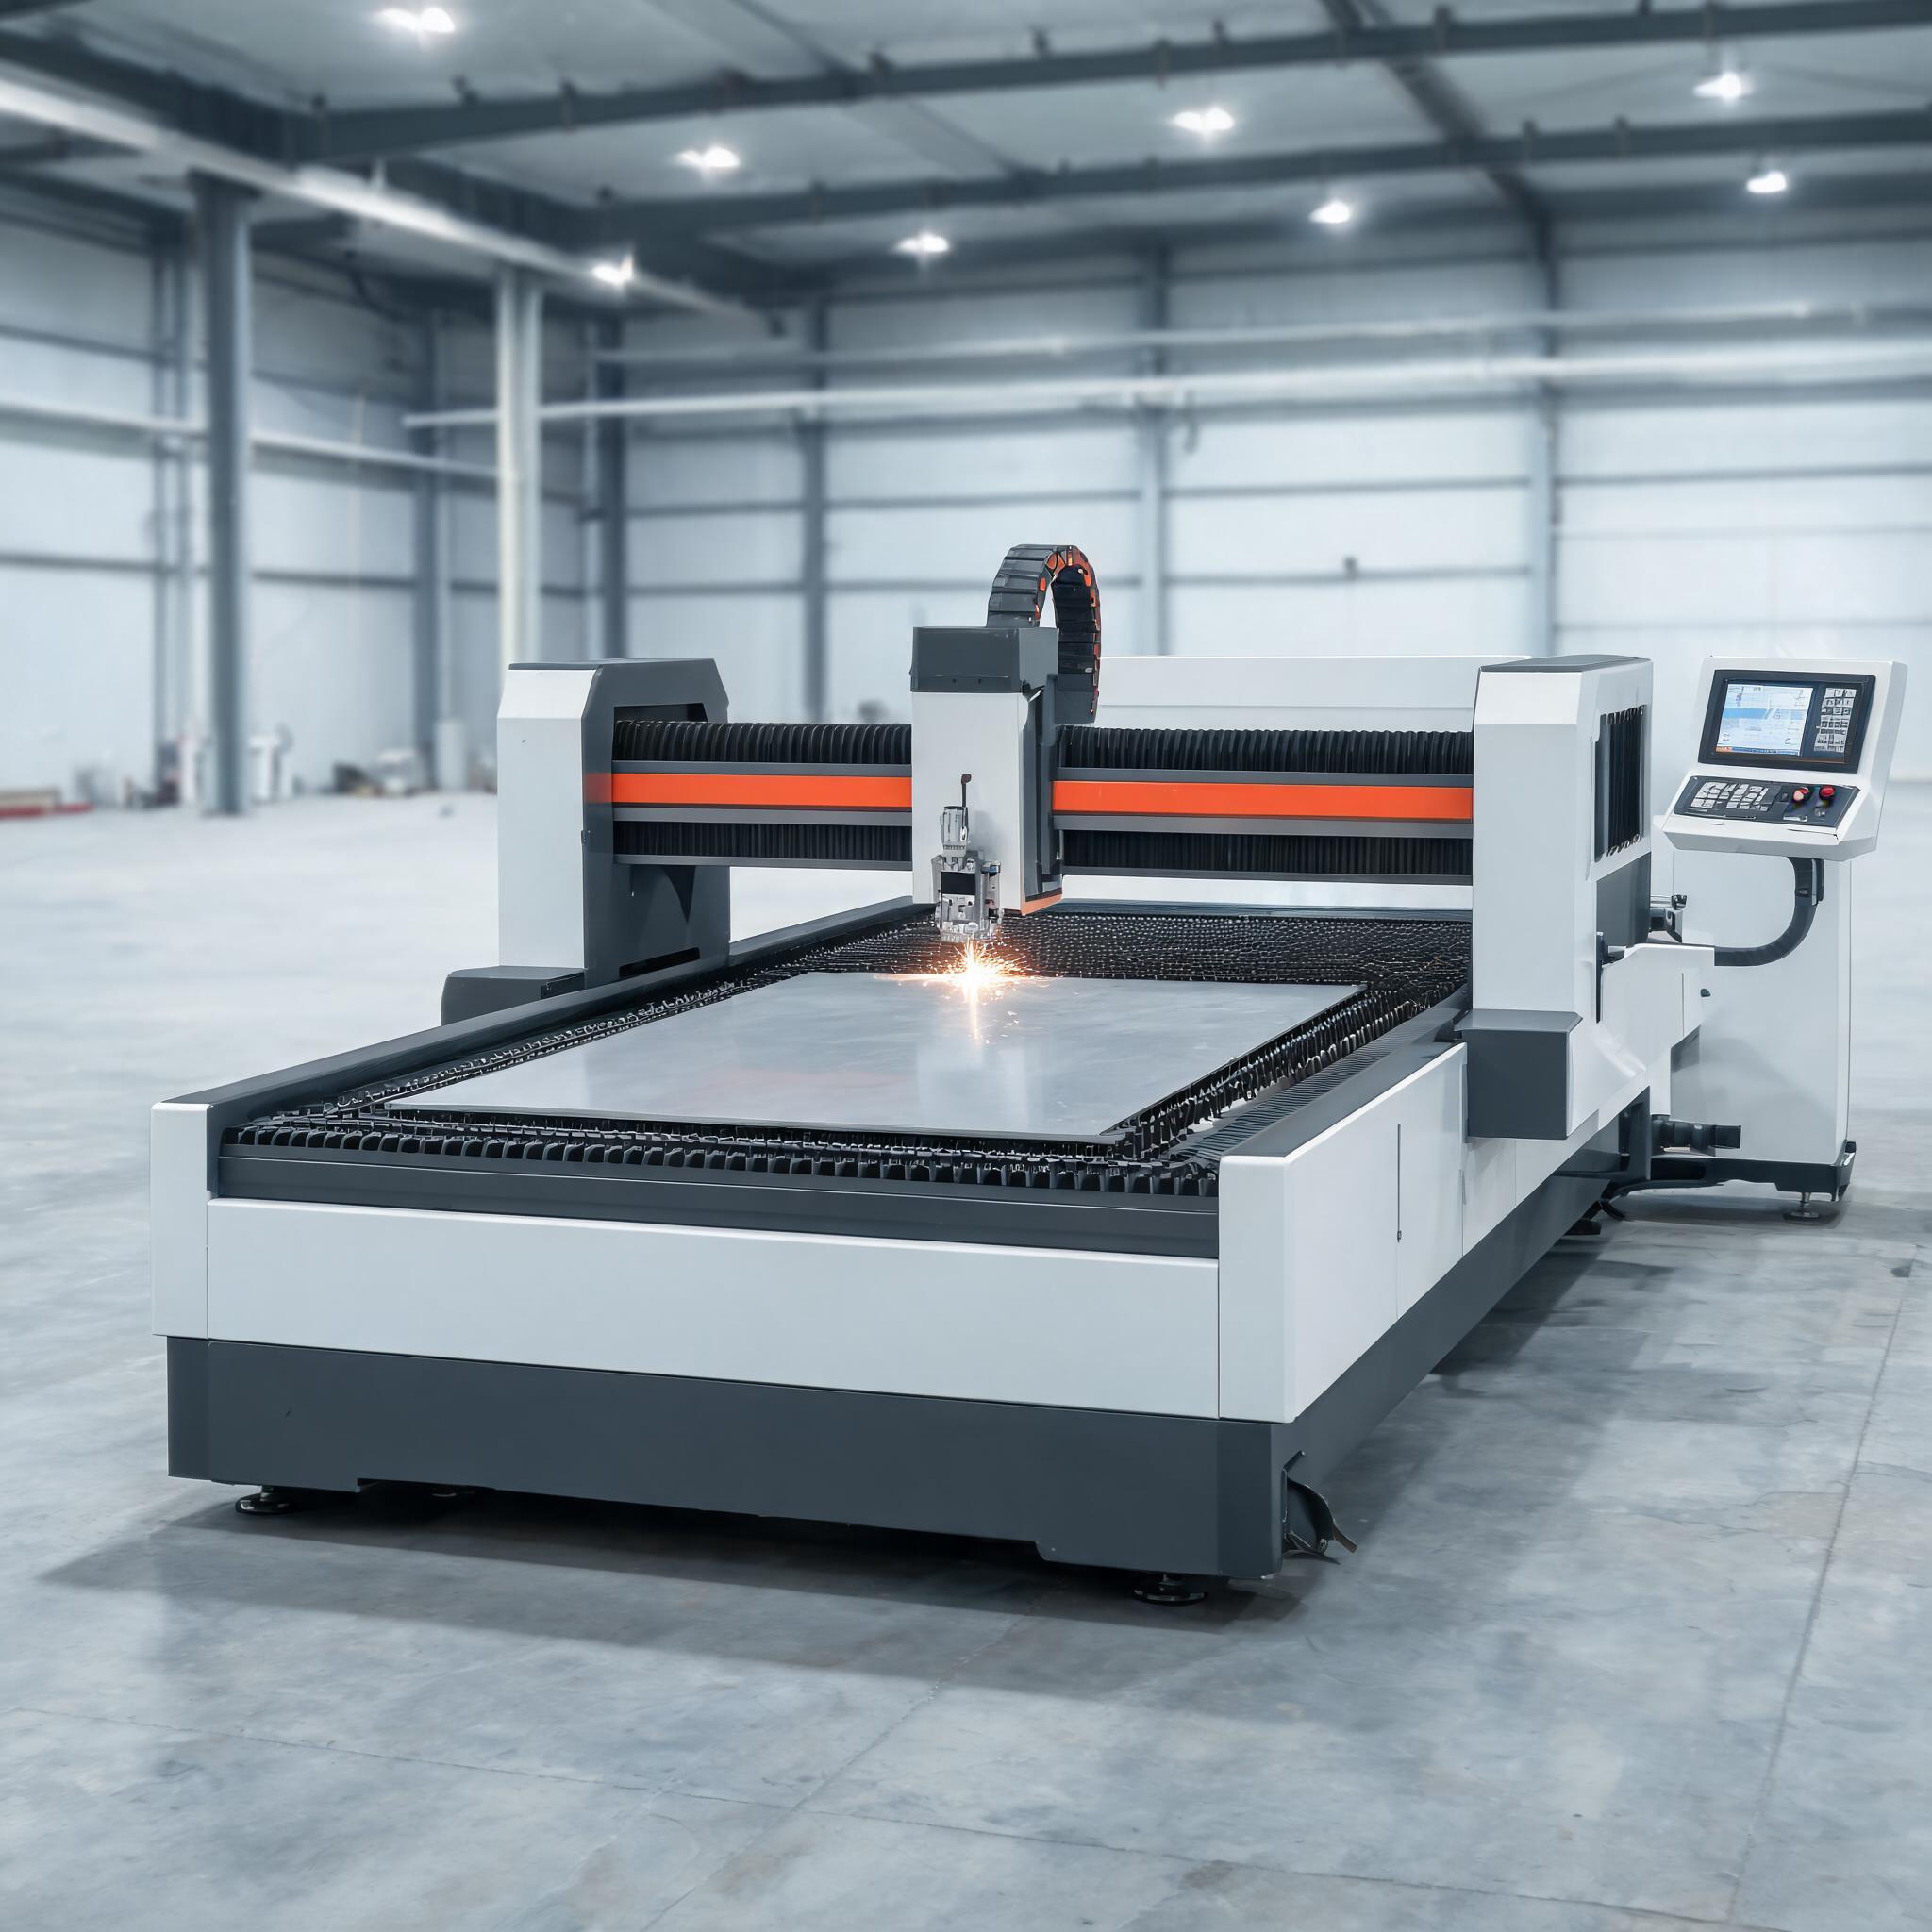
Patuloy na lumalabas ang copper sa mga quotation request — busbars, electrical contacts, heat exchanger parts, grounding components — at ito rin ang material na madalas ikinababahala ng maraming laser buyer kaysa sa iba. Ang parehong katangian na nagpapahalaga sa copper sa electrical work ang nagpapahirap din sa pagputol nito gamit ang ilaw. Ipinapaliwanag ng artikulong ito kung bakit, anong mga kapal ang makatotohanan sa mid-power fiber lasers, paano binabago ng pagpili ng assist gas ang resulta, at kailan mas mainam ang ibang cutting process.
Bakit ang Copper ang Pinakamahirap na Karaniwang Metal para Laser Cut
Dalawang pisikal na katangian ang sabay na kumakalaban sa laser.
Mataas na reflectivity sa wavelength ng laser
Ang mga fiber laser ay naglalabas ng ilaw sa wavelength na humigit-kumulang 1 micrometer (near-infrared). Ang copper ay isa sa mga metal na pinakareflective sa wavelength na ito — malaking bahagi ng papasok na beam ay tumatalbog sa ibabaw sa halip na ma-absorb. Hanggang sa uminit ang ibabaw at magsimulang matunaw, kakaunting enerhiya lang ang inililipat ng beam sa material. Kapag nagsimula na ang pagtunaw, bumubuti ang absorption, ngunit ang pag-abot sa puntong iyon ay nangangailangan ng mas mataas na power density kaysa sa steel.
Ang na-reflect na ilaw ay hindi lamang problema sa efficiency. Sa mga makinang hindi maayos ang configuration, ang back-reflected energy ay maaaring bumalik sa fiber patungo sa source. May back-reflection protection ang mga modernong fiber laser source, ngunit mahalaga pa rin ang process setup: ang tamang focus position, malinis na ibabaw, at sapat na power density ay nakakabawas sa enerhiyang ibinabalik ng sheet sa optics.
Mataas na thermal conductivity
Ang copper ay nagpapadaloy ng init nang ilang beses na mas mabilis kaysa carbon steel. Anumang enerhiya na naideposito ng beam ay kumakalat palayo sa cut zone halos agad-agad, kaya mahirap para sa metal na maabot ang melting temperature sa lokal na lugar. Sa praktika, nangangahulugan ito na kailangan ng cut zone ng tuloy-tuloy na mataas na energy density, at ang manipis na copper ay maaaring maging unpredictable kung marginal ang parameters — maaaring magsimula ang cut at pagkatapos ay mawalan ng momentum habang umaagos ang init sa paligid ng sheet.
Ang kombinasyon ng mababang absorption at mataas na heat loss ang dahilan kung bakit ang fiber laser na madaling humawak ng 6mm carbon steel ay may mas mababang copper capacity. Katangian ito ng material, hindi depekto ng makina, at ang sinumang supplier na nagsasabi ng agresibong copper thickness sa katamtamang power ay dapat suriin. Para sa mas malalim na pagtalakay sa parehong mekanismo sa aluminum — ang isa pang highly reflective non-ferrous metal — tingnan ang aming artikulo sa pagputol ng aluminum at copper gamit ang fiber laser: reflectivity at thickness limits.
Makatotohanang Copper Thickness ayon sa Power ng Makina
Dahil ang copper capacity ay hindi lumalaki sa paraang lumalaki ang steel capacity, ang tapat na paraan para suriin ang makina ay tingnan kung ano ang aktwal na naka-specify ng manufacturer para sa copper — hindi ang headline wattage. Kung nais ninyo ng mas malawak na pagtingin kung paano nagiging plate thickness at machine configuration ang laser power sa buong range, ang aming high-power fiber laser cutting machine buying guide ay sumasaklaw sa buong power ladder. Narito ang naka-specify na kakayahan ng aming sariling mga makina.
| Makina | Copper capability | Iba pang nakasaad na specs |
| 1500W Fiber Laser Cutting Machine | Copper hanggang 3mm | Carbon steel hanggang 6mm, aluminum hanggang 4mm, ±0.03mm accuracy, 1300×2500mm bed, water-cooled, CE/RoHS |
| 1000W Large Format Fiber Laser Cutting Machine | Kasama ang copper sa mga supported material sa 1–12mm material band (stainless, carbon steel, copper, titanium) | 3000×1500mm o 4000×2000mm bed |
Dalawang punto na dapat basahin nang mabuti:
Ang 1500W fiber laser cutting machine ay may tinukoy na copper limit na 3mm. Ang numerong iyon ay sumasalamin na sa kahirapan ng copper — ang parehong makina ay pumuputol ng 6mm carbon steel, doble ng copper capacity nito. Kung ang inyong copper work ay kadalasang 1–3mm sheet at plate, saklaw ito ng ganitong klase ng makina nang may margin.
Ang 1000W large format fiber laser cutting machine specification ay naglilista ng copper sa mga material na sinusuportahan nito sa loob ng 1–12mm band, kasama ang stainless, carbon steel, at titanium. Para sa mas makapal na copper section, ang praktikal na paraan ay kumpirmahin ang inyong partikular na kapal at alloy sa supplier bago magcommit, dahil ang kayang abutin na copper thickness sa isang partikular na power ay depende sa alloy, surface finish, at parameter development — hindi lamang sa wattage.
Tandaan kung ano ang hindi namin sinasabi: ang aming 20kW at 30kW class na makina ay naglilista ng aluminum sa kanilang specifications ngunit hindi naglalathala ng copper cutting numbers. Huwag kailanman ipagpalagay na ang high-power rating ay nangangahulugan ng thick-copper capability; humingi ng copper-specific data.
Pagpili ng Assist Gas para sa Copper
Tatlong trabaho ang ginagawa ng assist gas: hinihihip nito ang tunaw na material palabas ng kerf, pinoprotektahan ang optics, at — depende sa gas — nagdadagdag o nag-aalis ito ng init sa reaction.
Nitrogen (inert cutting)
Ang nitrogen ay hindi tumutugon sa copper, kaya ang cutting ay purong melt-and-blow process. Nananatiling maliwanag at walang oxide ang cut edge, na mahalaga para sa electrical busbars at contact surfaces kung saan ang oxide layer ay nagpapataas ng resistance sa joints. Ang trade-offs: ang nitrogen ay nangangailangan ng mas mataas na pressure at mas mataas na power density para itulak palabas ang melt, kaya mas maraming gas ang natutupok nito at, sa isang partikular na makina, binabawasan nito ang maximum thickness kumpara sa oxygen. Para sa karamihan ng electrical-grade copper work, ang nitrogen ang default na pagpipilian.
Oxygen
Ang oxygen ay tumutugon nang exothermic sa maraming metal at nagdadagdag ng init sa cut, na tumutulong sa penetration. Sa copper, mas maliit ang benepisyo kaysa sa steel — nag-oxidize ang copper at binabago ng oxide layer ang absorption, ngunit hindi kasing lakas ng iron-oxygen burn sa carbon steel ang reaction. Ang oxygen-cut copper edges ay lumalabas na oxidized at karaniwang kailangan ng cleaning bago gamitin sa electrical. Maaari itong maging viable na opsyon kung secondary ang edge quality at mahalaga ang bilis, ngunit i-verify ang resulta sa inyong alloy at kapal bago ito gawing standard.
Compressed air
Ang hangin ay humigit-kumulang 21% oxygen, kaya kumikilos ito tulad ng mild oxygen cut sa maliit na bahagi ng gastos sa gas. Ang edge oxidation ay katulad o mas malala kaysa sa oxygen. Para sa mga shop na paminsan-minsan lang may copper work kung saan ang edges ay i-mamachine o i-fi-finish pagkatapos, pinabababa ng hangin ang operating costs; para sa finished electrical components, maglaan ng budget para sa nitrogen.
Saan Ginagamit ang Laser-Cut Copper
Ang malaking bahagi ng laser-cut copper demand ay nagmumula sa electrical at thermal applications:
Busbars at distribution links — flat copper bar at sheet na pinuputol ayon sa profile, kadalasan may hole patterns para sa bolted connections. Pinapanatili ng nitrogen cutting na walang oxide ang contact surfaces.
Electrical contacts at terminals — maliliit na profiled parts kung saan ang fiber laser precision (±0.03mm sa 1500W machine ayon sa spec) ay nag-aalis ng secondary machining step.
Grounding at EMI shielding components — manipis na copper sheet na pinuputol nang maramihan.
Heat exchanger at cold plate panels — kung saan mahalaga ang cut edge quality at burr control para sa susunod na brazing o bonding.
Ang thin-gauge copper ang lugar kung saan nagpapakita ng halaga ang fiber lasers sa material na ito: mataas na nesting density, walang tooling, at mabilis na pagpapalit ng program sa pagitan ng mga part revision.
Kailan Mas Makatuwiran ang Alternatibong Process
Hindi awtomatikong tamang sagot ang laser cutting para sa copper. Isaalang-alang ang mga alternatibo sa mga sitwasyong ito:
Napakakapal na copper section. Sa itaas ng kayang hawakan nang maaasahan ng mid-power fiber laser, ang waterjet cutting ay walang thickness limit na dulot ng reflectivity at hindi nag-iiwan ng heat-affected zone — kapalit ng mas mabagal na pagputol at mas malawak na kerf.
Simpleng straight cuts sa bar stock. Mas mura kada cut ang bandsaw o shear at kadalasan ay i-mamachine din naman ang copper.
High-edge-quality na manipis na parts nang maramihan. Para sa ilang copper profile, mas mainam ang chemical etching o stamping kaysa laser cutting sa edge condition at per-part cost sa maramihang produksyon — ngunit kapwa may tooling o setup costs na iniiwasan ng laser.
Matinding reflectivity risk sa napakanipis na foil. Sa ilalim ng ilang kapal, ang reflectivity ng copper ay nagiging tunay na panganib sa laser optics kung mag-drift ang parameters; ang foil ay kadalasang mas mainam hawakan sa etching o die cutting.
Ang tamang pagsubok ay simple: kung ang inyong copper ay humigit-kumulang 1–3mm sheet at kailangan ninyo ng profiled parts na walang tooling, ang fiber laser sa 1000–1500W class ay malakas na tugma. Kung ang inyong trabaho ay makapal na bar o sobrang manipis na foil, i-price ang alternatibong process kasama ng laser.
Mga Madalas Itanong
Kaya ba talagang pumutol ng copper ang fiber laser, dahil sa reflectivity nito?
Oo. Karaniwang pumuputol ang mga modernong fiber laser ng copper sa manipis at katamtamang gauge. Pinakamataas ang reflectivity sa malamig at makintab na ibabaw; kapag natunaw na ng beam ang ibabaw, matinding tumataas ang absorption. Kailangan ng makina ng sapat na power density, tamang focus, at back-reflection protection — kaya nga mas mababa nang malaki ang copper capacity kaysa steel capacity sa parehong wattage, hindi zero.
Gaano kakapal ang kayang putulin ng 1500W fiber laser sa copper?
Ang aming 1500W fiber laser cutting machine ay naka-specify na pumuputol ng copper hanggang 3mm, na may carbon steel hanggang 6mm at aluminum hanggang 4mm, sa ±0.03mm accuracy sa 1300×2500mm bed. Ang agwat sa pagitan ng steel at copper numbers ay sumasalamin sa mababang absorption at mataas na thermal conductivity ng copper.
Nitrogen o hangin ba ang dapat gamitin sa pagputol ng copper?
Gumamit ng nitrogen kapag kailangang manatiling maliwanag at walang oxide ang cut edge — busbars, contacts, at anumang pinagsamang electrically. Mas mura nang malaki ang hangin at gumagana kapag lilinisin o i-mamachine ang edges pagkatapos, ngunit nag-iiwan ito ng oxidation na katulad ng oxygen cut. Ang oxygen ay nagdadagdag ng cutting energy ngunit nagdudulot ng oxidized edges sa copper.
Kapag mas mataas ang laser power, proporsyonal ba itong nagpapakapal ng copper?
Hindi. Mas mabagal lumaki ang copper capacity kaysa steel capacity kapag tumataas ang power dahil absorption, hindi raw wattage, ang bottleneck. Palaging suriin ang mga makina batay sa kanilang published copper specifications sa halip na ipagpalagay na nagagamit din ang steel numbers — at hilingin sa manufacturer na kumpirmahin ang inyong partikular na copper thickness at alloy bago bumili.
Pagpili ng Inyong Makina sa Xinhong CNC
Ang copper ang material kung saan pinakamahalaga ang tapat na specification. Kung sasabihin ninyo sa amin ang inyong copper thickness range, alloy (C1100, C10100, atbp.), karaniwang laki ng part, at kung kailangang walang oxide ang edges, irerekomenda namin kung ang 1000W o 1500W class na makina ay bagay sa inyong trabaho — o tapat naming sasabihin kung may ibang process na mas nakakabuti sa inyo. Isumite ang inyong material at application details sa pamamagitan ng inquiry forms sa aming product pages para makakuha ng rekomendasyong nakabatay sa machine specifications, hindi sa marketing numbers.