

اسٹیل پلیٹ کاٹنے کے لیے صحیح لیزر پاور کے انتخاب کے لیے ایک عملی گائیڈ، جس میں 500W سے 30000W تک کا مکمل پاور-ٹو-موٹائی چارٹ، آکسیجن بمقابلہ نائٹروجن گیس کا انتخاب، اور فیبریکیٹرز کے لیے رفتار-معیار کے تجارتی توازن شامل ہیں…
آپ کی لیزر میٹل کٹنگ مشین کے لیے پاور کا انتخاب کیوں اہم ہے
اپنی اسٹیل پلیٹوں کے لیے غلط لیزر پاور کا انتخاب ایک مہنگی غلطی ہے۔ بہت کم پاور ہونے پر آپ مواد کو کاٹ نہیں سکتے—یا آپ کو سست، ڈراس سے ڈھکے کنارے ملتے ہیں جنہیں پیسنے کی ضرورت ہوتی ہے۔ بہت زیادہ پاور ہونے پر آپ نے ایسی مشین پر زیادہ رقم خرچ کی ہے جو کم استعمال ہوتی ہے، جس کے بجلی اور دیکھ بھال کے اخراجات زیادہ ہوتے ہیں اس صلاحیت کے لیے جس کی آپ کو ضرورت نہیں۔
ایک لیزر میٹل کٹنگ مشین آپ کی عام پلیٹ موٹائی کی حد، مواد کی قسم، اور پیداواری حجم سے مماثل ہونی چاہیے۔ شانڈونگ ژنہونگ CNC ٹیکنالوجی کمپنی لمیٹڈ 500W سے 30000W تک فائبر لیزر کٹنگ مشینیں تیار کرتی ہے، جس سے ہمیں ہر پاور سطح اور اسٹیل پلیٹ کی موٹائیوں کا براہ راست تجربہ حاصل ہے۔ یہ گائیڈ آپ کو پاور اور موٹائی کے تعلق سے آگاہ کرتی ہے تاکہ آپ باخبر سرمایہ کاری کر سکیں۔
فائبر لیزر پاور بمقابلہ اسٹیل پلیٹ کی موٹائی: مکمل چارٹ
نیچے دی گئی جدول میں ژنہونگ کی ہر لیزر پاور سطح کو کاربن اسٹیل، سٹینلیس اسٹیل، اور ایلومینیم میں زیادہ سے زیادہ کاٹنے کی موٹائی سے جوڑا گیا ہے۔ یہ پیداواری درجہ بندی کی زیادہ سے زیادہ حدیں ہیں—نظریاتی حدیں نہیں—مناسب معاون گیس کے ساتھ حقیقی کاٹنے کی کارکردگی پر مبنی۔
| لیزر پاور | زیادہ سے زیادہ کاربن سٹیل | زیادہ سے زیادہ سٹینلیس اسٹیل | زیادہ سے زیادہ ایلومینیم | ورکنگ ایریا |
|---|---|---|---|---|
| 500W | 3 ملی میٹر | 2 mm | 1.5 ملی میٹر | 1300×900 ملی میٹر |
| 1000W | 12 ملی میٹر | 8–10 ملی میٹر | 5 ملی میٹر | 3000×1500 / 4000×2000 ملی میٹر |
| 1500W | 6 ملی میٹر | 5 ملی میٹر | 4 ملی میٹر | 1300×2500 ملی میٹر |
| 2000W | 8 ملی میٹر | 5 ملی میٹر | 4 ملی میٹر | 1500×3000 ملی میٹر |
| 3000W | 12 ملی میٹر | 8 ملی میٹر | 6 ملی میٹر | 1500×3000 ملی میٹر |
| 6000W | 20 ملی میٹر | 12 ملی میٹر | 10 ملی میٹر | 2000×4000 ملی میٹر |
| 12000W | 35 ملی میٹر | 20 ملی میٹر | 16 ملی میٹر | 2000×6000 ملی میٹر |
| 20000W | 50 ملی میٹر | 30 ملی میٹر | 20 ملی میٹر | 2000×6000 ملی میٹر |
| 30000W | 70 ملی میٹر | 40 ملی میٹر | 30 ملی میٹر | 2000×6000 ملی میٹر |
نوٹ: زیادہ سے زیادہ موٹائی بہترین کاٹنے کی رفتار فرض کرتی ہے۔ جیسے جیسے موٹائی زیادہ سے زیادہ کے قریب پہنچتی ہے پیداواری کاٹنے کی رفتار کم ہوتی جاتی ہے۔ ایلومینیم اور سٹینلیس اسٹیل کو آکسائیڈ سے پاک کناروں کے لیے نائٹروجن معاون گیس کی ضرورت ہوتی ہے۔
اپنی درخواست کے لیے اس چارٹ کو کیسے پڑھیں
اگر آپ کی ورکشاپ بنیادی طور پر 1–3 ملی میٹر کاربن اسٹیل شیٹ پر کام کرتی ہے، تو ایک 500W اکانومی فائبر لیزر کٹنگ مشین کم سے کم سرمایہ کاری پر کام کر دیتی ہے۔ 3–8 ملی میٹر کاربن اسٹیل کے لیے—شیٹ میٹل فیبریکیشن کی سب سے عام رینج—ایک 2000W ماڈل یا 3000W ماڈل کاٹنے کی صلاحیت اور آپریٹنگ لاگت کا بہترین توازن فراہم کرتا ہے۔ 20 ملی میٹر سے اوپر کے ساختی اسٹیل کے لیے، 12000W اور اس سے اوپر کے ماڈل زیر غور آتے ہیں۔
آکسیجن بمقابلہ نائٹروجن: صحیح معاون گیس کا انتخاب
آپ جو معاون گیس استعمال کرتے ہیں وہ لیزر پاور کی طرح ہی اہم ہے۔ آکسیجن اور نائٹروجن کے درمیان انتخاب کاٹنے کی رفتار، کنارے کے معیار، اور آپریٹنگ لاگت کو متاثر کرتا ہے۔
| عنصر | آکسیجن (O₂) | نائٹروجن (N₂) |
|---|---|---|
| بہترین موزوں | کاربن اسٹیل (موٹی پلیٹیں) | سٹینلیس اسٹیل، ایلومینیم |
| کٹنگ کی رفتار | تیز (exothermic رد عمل حرارت کا اضافہ کرتا ہے) | سست (inert گیس، صرف پگھلنے کی قینچ) |
| کنارے کا معیار | کٹے ہوئے کنارے پر آکسائیڈ کی تہہ | روشن، آکسائیڈ سے پاک، ویلڈنگ کے لیے تیار |
| گیس کی لاگت | کم (کم طہارت درکار ہے) | زیادہ (≥99.9% طہارت تجویز کردہ) |
| ثانوی تکمیل | ڈیگریسنگ/ڈی اسکیلنگ کی ضرورت ہو سکتی ہے | کوئی نہیں—کنارے ویلڈنگ کے لیے تیار ہیں |
| عام دباؤ | 0.5–1.0 MPa | 1.0–2.5 MPa (موٹی پلیٹوں کو زیادہ دباؤ درکار ہوتا ہے) |
زیادہ حجم والی نائٹروجن کٹنگ کے لیے، سائٹ پر PSA نائٹروجن جنریٹر بوتل والی گیس کے اخراجات ختم کرنے کے لیے—6–12 ماہ کی عام واپسی کی مدت اسے باقاعدگی سے سٹینلیس اسٹیل کاٹنے والی سہولیات کے لیے ایک دانشمندانہ سرمایہ کاری بناتی ہے۔
کاٹنے کی رفتار بمقابلہ کٹ کا معیار: تجارت کا توازن
زیادہ لیزر پاور کا مطلب یہ نہیں ہے کہ تمام موٹائیوں پر کاٹنا خود بخود تیز ہو جائے۔ رفتار اور معیار کے درمیان تعلق غیر خطی ہے:
- پتلی شیٹ (1–3 ملی میٹر): یہاں تک کہ 500W لیزر 15–20 میٹر/منٹ کی رفتار سے کاٹ سکتا ہے۔ 3000W تک بڑھانے سے رفتار میں معمولی اضافہ ہوتا ہے—رکاوٹ ایکسلریشن اور نیسٹنگ کی کارکردگی کی طرف منتقل ہو جاتی ہے۔
- درمیانی پلیٹ (4–12 ملی میٹر): یہ وہ جگہ ہے جہاں پاور واضح فرق پیدا کرتی ہے۔ 3000W مشین 8 ملی میٹر کاربن اسٹیل کو 1500W مشین کے مقابلے میں تقریباً 40–60% تیزی سے کاٹتی ہے۔
- موٹی پلیٹ (20 ملی میٹر+): رفتار پگھلنے کو ہٹانے کی طبیعیات سے محدود ہے، نہ کہ صرف لیزر پاور سے۔ 30 ملی میٹر+ کاربن اسٹیل پر، 12000W مشین کو بھی کنارے کی عمودیت برقرار رکھنے اور ڈراس کو کنٹرول کرنے کے لیے 0.5–1.5 میٹر/منٹ تک سست ہونا پڑتا ہے۔
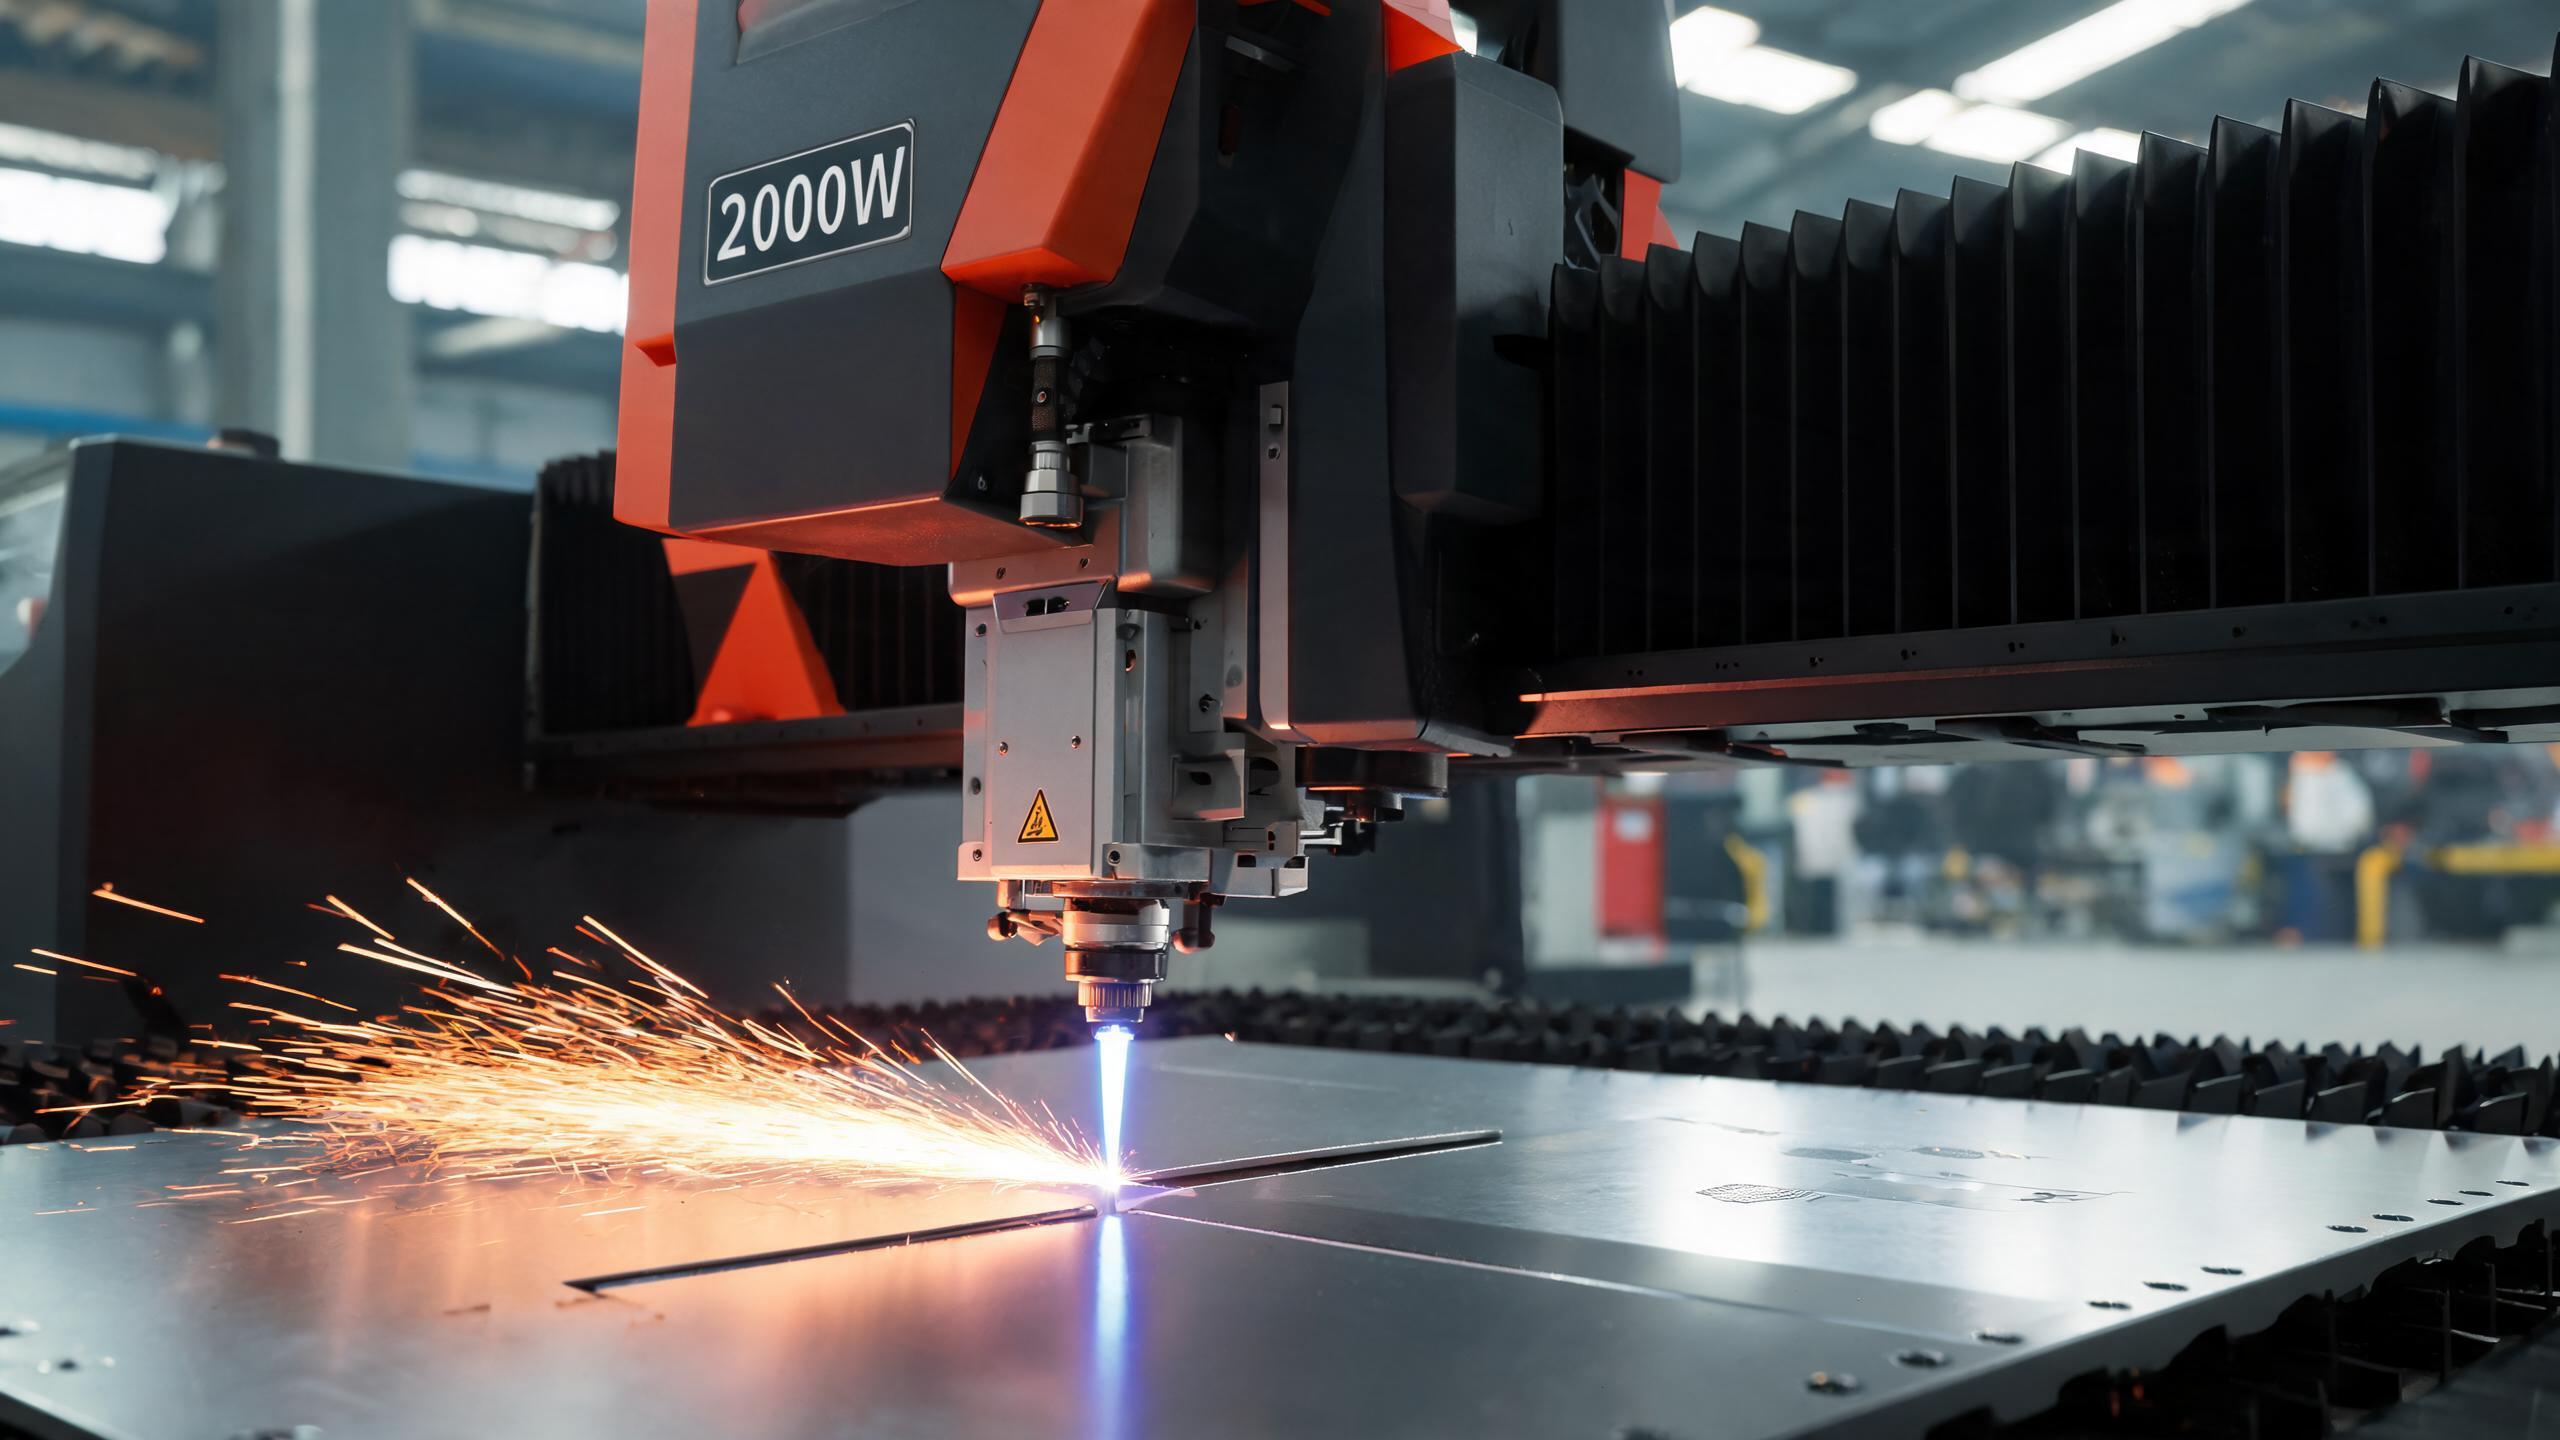
حقیقی دنیا کے پاور سلیکشن منظرنامے
منظرنامہ 1: شیٹ میٹل جاب شاپ (1–6 ملی میٹر کاربن اسٹیل)
ایک جاب شاپ جو 1–6 ملی میٹر کاربن اسٹیل میں بریکٹ، انکلوژرز، اور پینل کاٹتی ہے، اسے 2000W یا 3000W فائبر لیزر کٹنگ مشین سے بہترین ROI ملتا ہے۔ 3000W ماڈل کبھی کبھار 8–12 ملی میٹر کے کام کو سنبھالتا ہے جبکہ پتلی شیٹ پر تیز رفتار برقرار رکھتا ہے۔ ایکسچینج ٹیبل کا آپشن مسلسل پیداواری لوڈنگ کو قابل بناتا ہے۔
منظرنامہ 2: سٹینلیس اسٹیل فیبریکیٹر (2–8 ملی میٹر)
فوڈ گریڈ کے آلات اور آرائشی پینلز کے لیے سٹینلیس اسٹیل پر، روشن، آکسائیڈ سے پاک کناروں کے لیے نائٹروجن کٹنگ لازمی ہے۔ PSA نائٹروجن جنریٹر کے ساتھ 3000W مشین مطلوبہ رفتار اور کنارے کا معیار فراہم کرتی ہے—جبکہ واپسی کی مدت کے بعد گیس کی لاگت تقریباً صفر کر دیتی ہے۔
منظرنامہ 3: بھاری ساختی اسٹیل (20–70 ملی میٹر)
جہاز سازی اور بھاری مشینری بنانے والے جو موٹی کاربن اسٹیل پلیٹ پر کارروائی کرتے ہیں انہیں 12000W سے 30000W مشینوں کی ضرورت ہوتی ہے۔ ان پاور سطحوں پر، آکسیجن معاون گیس exothermic حرارت کے ذریعے کاٹنے کی رفتار کو زیادہ سے زیادہ کرتی ہے۔ 2000×6000 ملی میٹر ورکنگ ایریا معیاری مل پلیٹوں کو بغیر پہلے کاٹے ایڈجسٹ کرتا ہے۔
اپنی لیزر میٹل کٹنگ مشین کا انتخاب کرتے وقت پاور سے آگے کے اہم عوامل
- ورکنگ ایریا: آپ کے معیاری شیٹ/پلیٹ سائز کو ایڈجسٹ کرنا چاہیے۔ 1500×3000 ملی میٹر بیڈ پر 2000×6000 ملی میٹر پلیٹ کاٹنے کے لیے پہلے سے کاٹنے کی ضرورت ہوتی ہے—جس سے مواد اور وقت ضائع ہوتا ہے۔
- پوزیشننگ کی درستگی: ژنہونگ مشینیں ±0.02mm (500W اکانومی) سے ±0.05mm (ہائی پاور ماڈل) تک ہوتی ہیں۔ درست فیبریکیشن کے لیے ±0.03mm یا اس سے بہتر درکار ہے۔
- لیزر سورس برانڈ: IPG (USA) اعلیٰ بیم کوالٹی پیش کرتا ہے؛ RAYCUS اور GW بہترین قیمت فراہم کرتے ہیں۔ تینوں 35,000–50,000+ گھنٹے کی سروس لائف فراہم کرتے ہیں۔
- کنٹرول سسٹم: Schneider Electric PLC مع CypCut نیسٹنگ سافٹ ویئر CE-مطابق آپریشن اور موثر مواد کے استعمال کو یقینی بناتا ہے۔
- ایکسچینج ٹیبل: پیداواری ماحول کے لیے، آٹو شٹل ایکسچینج ٹیبل تھرو پٹ کو 40% تک بڑھا سکتا ہے۔
فائبر لیزر کٹنگ کا پلازما، شعلہ، اور پنچ کٹنگ سے موازنہ کرنے کے لیے، آپ YouTube پر متعلقہ ویڈیوز بھی دیکھ سکتے ہیں “fiber laser vs plasma cutting comparison” تلاش کر کے تاکہ ریئل ٹائم کٹنگ ڈیموسٹریشن دیکھ سکیں۔
ژنہونگ کی پروڈکٹ لائن میں ہر فائبر لیزر کٹنگ مشین IPG، RAYCUS، یا GW لیزر سورسز، Schneider Electric کنٹرول سسٹمز، اور CE-مطابق حفاظتی ڈیزائن کے ساتھ بنائی گئی ہے۔ ISO 9001:2015 سرٹیفیکیشن پورے مینوفیکچرنگ عمل کا احاطہ کرتا ہے۔ اپنے مواد کی اقسام، موٹائی کی حد، اور پیداواری حجم کے ساتھ ہم سے رابطہ کریں—ہم بہترین پاور لیول اور کنفیگریشن تجویز کریں گے۔
اس سیریز میں متعلقہ مضامین
- میٹل شیٹ لیزر کٹنگ مشین: 2026 کے لیے ایک مکمل خریدار گائیڈ
- CNC فائبر لیزر کٹنگ مشین بمقابلہ روایتی کٹنگ: کون جیتتا ہے؟
- CNC فائبر لیزر کٹر: ہیوی ڈیوٹی اسٹیل فیبریکیشن کے لیے اہم خصوصیات
- 2026 میں سٹینلیس اسٹیل کے لیے 5 بہترین فائبر لیزر کٹنگ مشینیں
اس سیریز کے تمام مضامین شائع ہونے کے بعد متعلقہ مضامین کے لنکس شامل کیے جائیں گے۔