
Това сравнение обяснява къде плазменото рязане и фибролазерното рязане имат смисъл за производството на листов метал. То обхваща качеството на ръба, реза, диапазоните на дебелината, разходите за консумативи и вторичните операции, така че купувачите да съпоставят процеса с действителната си работа.
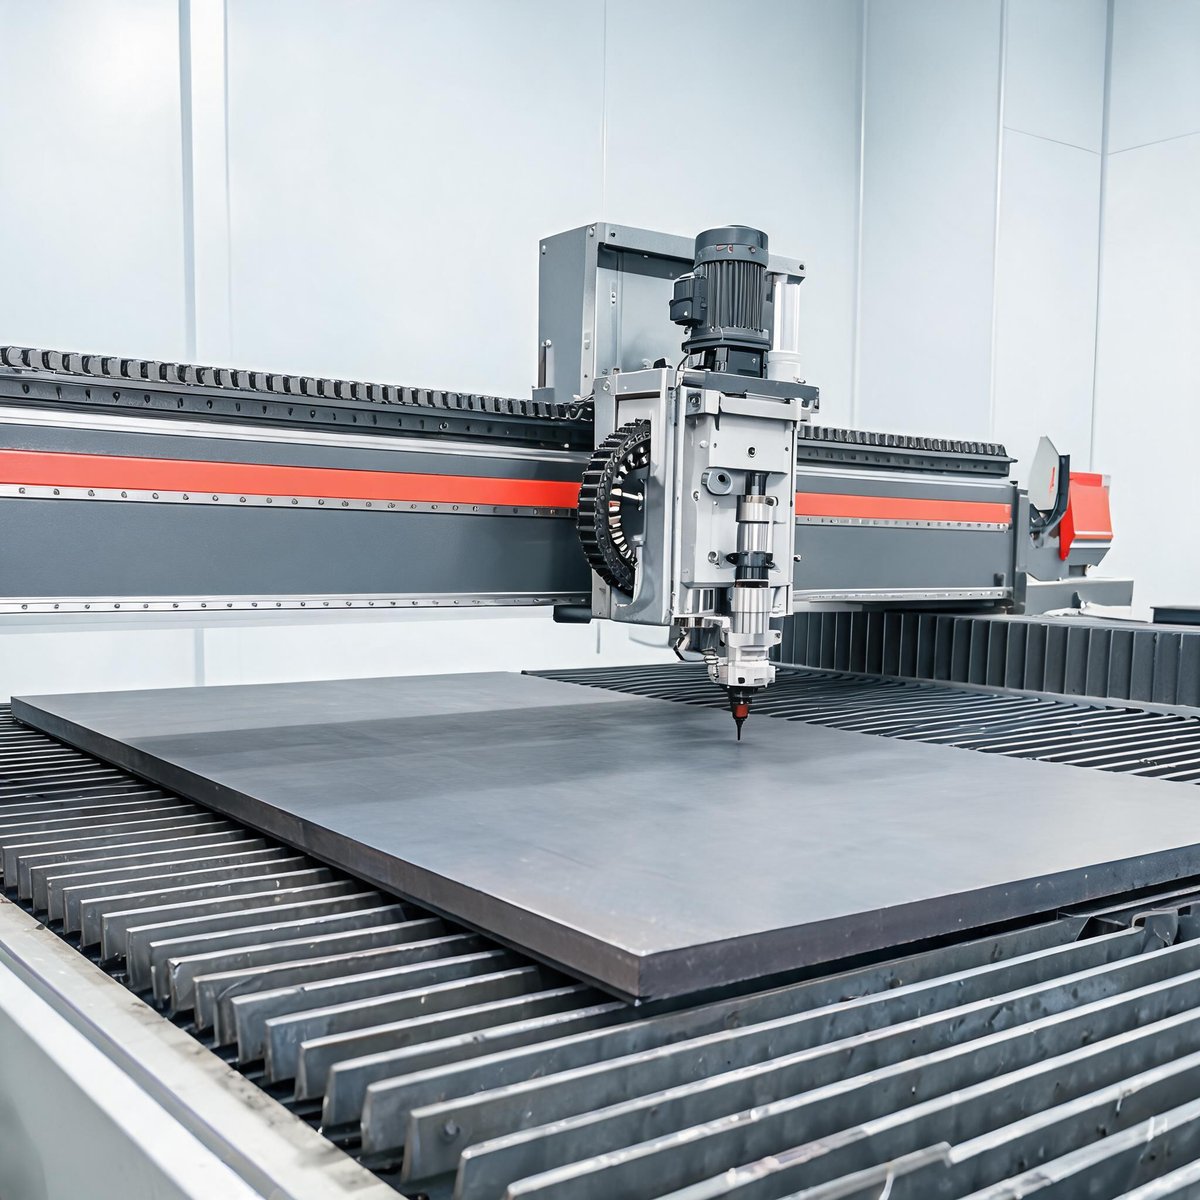
Ако оборудвате фабрика за металообработка или подменяте по-стара маса за рязане, решението плазма срещу лазер обикновено се свежда до три въпроса: какви дебелини режете ежедневно, какво качество на ръба приемат вашите клиенти и колко можете да похарчите за консумативи за живота на машината. И двата процеса режат проводими метали, но на практика се държат много различно. Това ръководство разглежда разликите, които реално влияят на решението за покупка.
Как работи всеки процес
Плазменото рязане образува електропроводима плазмена дъга между електрод и детайла. Прегретият газ разтопява метала и газовата струя издухва разтопения материал през среза. Тъй като зависи от електрическата проводимост, плазмата работи само с метали, които провеждат електричество — въглеродна стомана, неръждаема стомана, алуминий, мед и месинг — а стабилността на дъгата се влошава при силно отразяващи повърхности.
Рязането с фибро лазер фокусира лъч на твърдотелен лазер (обикновено с дължина на вълната 1064–1080 nm) през оптични влакна върху малка точка, изпарявайки и разтопявайки метал с помощта на коаксиален спомагателен газ (азот, кислород или въздух). Лъчът се доставя без физически контакт, така че няма електрод, който да се износва, а шлицът е значително по-тесен.
Качество на ръба и грат
Тук двата процеса се разминават най-видимо. Фибро лазерът произвежда чист, тесен шлиц с гладък, почти вертикален ръб и тънка, лесно отстранима зона, засегната от топлина. Неръждаемата стомана и алуминият, рязани с азот, често не се нуждаят от никаква последваща обработка преди заваряване или боядисване.
Рязаните с плазма ръбове показват скосяване (обикновено под ъгъл от един до три градуса на страна), повече грат по долния ръб и по-широка зона, засегната от топлина. Съвременните маси за плазма с висока разделителна способност значително намаляват тези ефекти, но отстраняването на грат — шлайфане или изчукване на долния ръб — остава рутинна вторична операция при плазмените детайли, особено при неръждаема стомана и алуминий, където гратът полепва по-упорито. Ако вашите клиенти проверяват качеството на ръба или подавате детайли директно към заваряване или прахово боядисване, този допълнителен труд се натрупва бързо.
Ширина на шлица и точност
Плазмената дъга има физическа минимална ширина, определена от дюзата и характеристиките на дъгата; шлицове от приблизително 1,5–2 mm са обичайни, а рязането на фини елементи под възможностите на дюзата не е практично. Лазерният шлиц обикновено е 0,1–0,5 mm в зависимост от материала и дебелината, което позволява тесни вътрешни ъгли, малки отвори и по-плътно вложване на детайлите.
За цех, който оферира прецизни детайли, практическото влияние е добивът на материал. По-тесният шлиц и по-плътното вложване означават повече детайли на лист. По-широкият шлиц на плазмата и по-големият минимален размер на елементите ограничават колко плътно могат да се подреждат детайлите.
Диапазони на дебелината: къде печели всеки процес
Нито един процес не е универсално по-добър — диапазоните на дебелината облагодетелстват различни инструменти.
| Диапазон на дебелината | По-подходящ | Защо |
| Тънък лист, до ~6 mm | Фибро лазер | Много високи скорости на движение, чисти ръбове без грат, минимална деформация |
| Средна плоча, ~6–12 mm | Фибро лазер (с достатъчна мощност) | Все още по-бърз от плазмата с много по-добро качество на ръба при въглеродна стомана |
| Тежка плоча, ~15 mm и повече | Плазма | Плазмата остава икономичен начин за рязане на дебела въглеродна стомана; лазерът изисква висока мощност и значително се забавя |
Като ориентир, фибро лазер с 2000W обработва въглеродна стомана до 8 mm, неръждаема до 5 mm и алуминий до 4 mm; машина с 3000W разширява това до 12 mm въглеродна стомана, 8 mm неръждаема и 6 mm алуминий. За подробни таблици на дебелините при различните нива на мощност вижте таблици за материали и дебелини за фибро лазер по ниво на мощност. За пълно сравнение на конфигурациите на машини с висока мощност вижте нашето ръководство за покупка на фибро лазерна машина за рязане с висока мощност, а за това какво реално постигат фибро лазерите при въглеродна стомана 12–70 mm прочетете нашето ръководство за лазерно рязане на стоманена плоча. Ако производствената ви гама е над тези диапазони, плазмата заслужава сериозно внимание; ако по-голямата част от работата ви е до 12 mm, лазерът обикновено печели както по скорост, така и по качество на обработката.
Материали: проводимост срещу отразяваща способност
Плазмата изисква електропроводим детайл, което обхваща повечето конструкционни и листови метали, но напълно изключва непроводниците. Тя също така се затруднява при силно отразяващи метали: дъгата може да блуждае, а качеството на ръба при алуминий и мед е забележимо по-лошо, отколкото при въглеродна стомана.
Фибро лазерът реже всички проводими метали и тъй като работи чрез поглъщане на светлина, а не чрез проводимост, може да обработва отразяващи материали като алуминий, месинг и мед, когато мощността на машината и параметрите на обработка са подходящи. Фибро лазерите в някои конфигурации режат и неметали, макар това да не е типично за металообработката.
Експлоатационни разходи: сравнение на консумативите
Структурата на консумативите е една от най-големите дългосрочни разлики.
- Консумативи за плазма: електродите и дюзите се износват с всяко стартиране на дъгата и всеки час рязане. Комплектите консумативи, щитовете и вихровите пръстени са повтарящи се разходи, а часовете рязане пряко съкращават живота на електрода. Предвидете бюджет за текущи разходи за консумативи, пропорционални на производствения обем.
- Консумативи за фибро лазер: оптичният път е до голяма степен без поддръжка — лъчът се доставя през оптични влакна, така че няма огледала за подравняване и няма електрод, който да изгаря. Повтарящите се разходи са защитни лещи, предпазни стъкла и спомагателните газове. Азотът за рязане на неръждаема стомана без оксидация е най-големият разход за газ; кислородът за въглеродна стомана и сгъстеният въздух са по-евтини алтернативи в зависимост от изискванията за ръба.
В ежедневното производство на тънък лист разходът за лазерни консумативи на детайл обикновено е по-нисък, защото защитната оптика издържа много по-дълго от плазмените електроди, а по-бързото време за рязане разпределя фиксираните разходи върху повече детайли. При дебела въглеродна стомана, където плазмата работи икономично и лазерът се забавя, сметката се обръща отново в полза на плазмата.
Скорост по диапазон на дебелината
При тънък материал фибро лазерът е драматично по-бърз — фокусираният лъч отстранява материал в тясна линия, така че скоростите на движение при лист до няколко милиметра са много по-високи от тези, които може да постигне която и да е плазмена система, а разликата се увеличава допълнително при рязане с азот. При лист 3–6 mm фибро лазерът обикновено изпреварва плазмата с голяма разлика, като същевременно произвежда завършен ръб.
Пресечната точка настъпва при по-дебела плоча. Нивата на мощност на плазмата се мащабират евтино в територията на дебелата въглеродна стомана, където лазерната скорост пада, а необходимата лазерна мощност (и цена на машината) се покачва. Цех, който реже предимно плоча от въглеродна стомана 20 mm+, ще намери плазмата за по-икономичния процес.
Вторични операции
Вземете предвид какво се случва след рязането:
- Плазмените детайли обикновено се нуждаят от отстраняване на грат, шлайфане на ръба за премахване на скосяването, ако е важен прав ъгъл, и повече почистване преди заваряване или довършване. По-широката зона, засегната от топлина, може да изисква повече внимание при подготовката за заваряване.
- Лазерните детайли често отиват направо от масата към заваряване, огъване или нанасяне на покритие. Рязаните с азот ръбове на неръждаема стомана често се считат за завършени така, както са отрязани.
Ефективността на вложването при лазера също намалява отпадъците, а много фибро лазерни системи включват функции за обработка на материали, които намаляват труда — например нашата компактна фибро лазерна машина за рязане с 3000W съчетава разменна маса с интегрирано изсмукване на дим и затворен предпазен кожух, така че товаренето и разтоварването се припокриват с рязането, вместо да го прекъсват.
Капиталови разходи: честният компромис
Плазмата остава по-ниската входна точка по цена. Основна плазмена маса струва значително по-малко от фибро лазерна система със сравним размер на масата, а за стартиращ цех или такъв, фокусиран върху дебела конструкционна стомана, тази разлика е важна. Фибро лазерните системи изискват по-висока първоначална инвестиция, но общата картина на разходите се подобрява с обема: по-бързо производство на тънък лист, по-ниски разходи за консумативи, по-малко преработка и по-добро използване на материала — всичко това се натрупва през смените.
За цехове, които ежедневно режат листов метал с различна дебелина, фибро лазер със средна мощност обикновено достига изплащане по-бързо, отколкото предполагат суровите цени на машината. Нашата фибро лазерна машина за рязане с 2000W покрива въглеродна стомана 8 mm, неръждаема 5 mm и алуминий 4 mm на маса 1500×3000 mm с източник IPG или RAYCUS и управление Schneider Electric — често срещана конфигурация за общи цехове за листов метал.
Често задавани въпроси
Винаги ли лазерното рязане е по-добро от плазменото?
Не. Плазмата е по-евтина за закупуване, икономично реже дебела въглеродна стомана и се справя с много тежка плоча, която би изисквала скъпи лазери с висока мощност. Лазерът печели по точност, качество на ръба и производителност при тънък до среден лист. Правилният отговор зависи от вашата гама от дебелини и изискванията за качество.
Колко грат оставя плазменото рязане?
Очаквайте известно количество грат при повечето плазмени срезове, като повече при неръждаема стомана и алуминий. Плазмата с висока разделителна способност при правилно зададени параметри го минимизира при въглеродна стомана, но отстраняването на грат е рутинна вторична стъпка при плазмените детайли, докато лазерните срезове с азот обикновено са без грат.
Може ли фибро лазер да реже алуминий?
Да, с достатъчна мощност. Отразяващата способност и топлопроводимостта на алуминия изискват повече мощност от въглеродната стомана със същата дебелина — например фибро лазер с 2000W реже алуминий до 4 mm, а машина с 3000W — до 6 mm. Проверете таблиците за дебелини по ниво на мощност преди да се ангажирате с клас на мощност.
Кой процес има по-ниски разходи за консумативи?
Фибро лазерът, в повечето производствени сценарии. Лазерните консумативи се ограничават до защитна оптика и спомагателен газ, докато плазмените електроди и дюзи се износват с всеки разрез и стартиране на дъгата. При тежка плоча, където плазмата работи ефективно, обаче консумативите за плазма на детайл могат да бъдат конкурентни, защото самият процес е бърз и евтин при тази дебелина.
Изберете своята машина с Xinhong CNC
Решението плазма срещу лазер се свежда до вашата конкретна работа: доминиращ диапазон на дебелината, гама от материали, изисквания за качество на ръба и производствен обем. Изпратете ни вашите типични материали, дебелини и приложения и екипът на Xinhong CNC ще ви помогне да прецените дали фибро лазер е подходящ за вашия цех — или дали плазмата остава по-добрата инвестиция за вашата гама. Подайте запитване чрез нашия уебсайт и ни кажете какво режете.