
Ova usporedba objašnjava gdje rezanje plazmom i rezanje vlaknastim laserom imaju smisla za izradu od lima. Pokriva kvalitetu ruba, širinu reza, raspone debljina, troškove potrošnog materijala i sekundarne operacije kako bi kupci mogli uskladiti postupak sa svojim stvarnim radom.
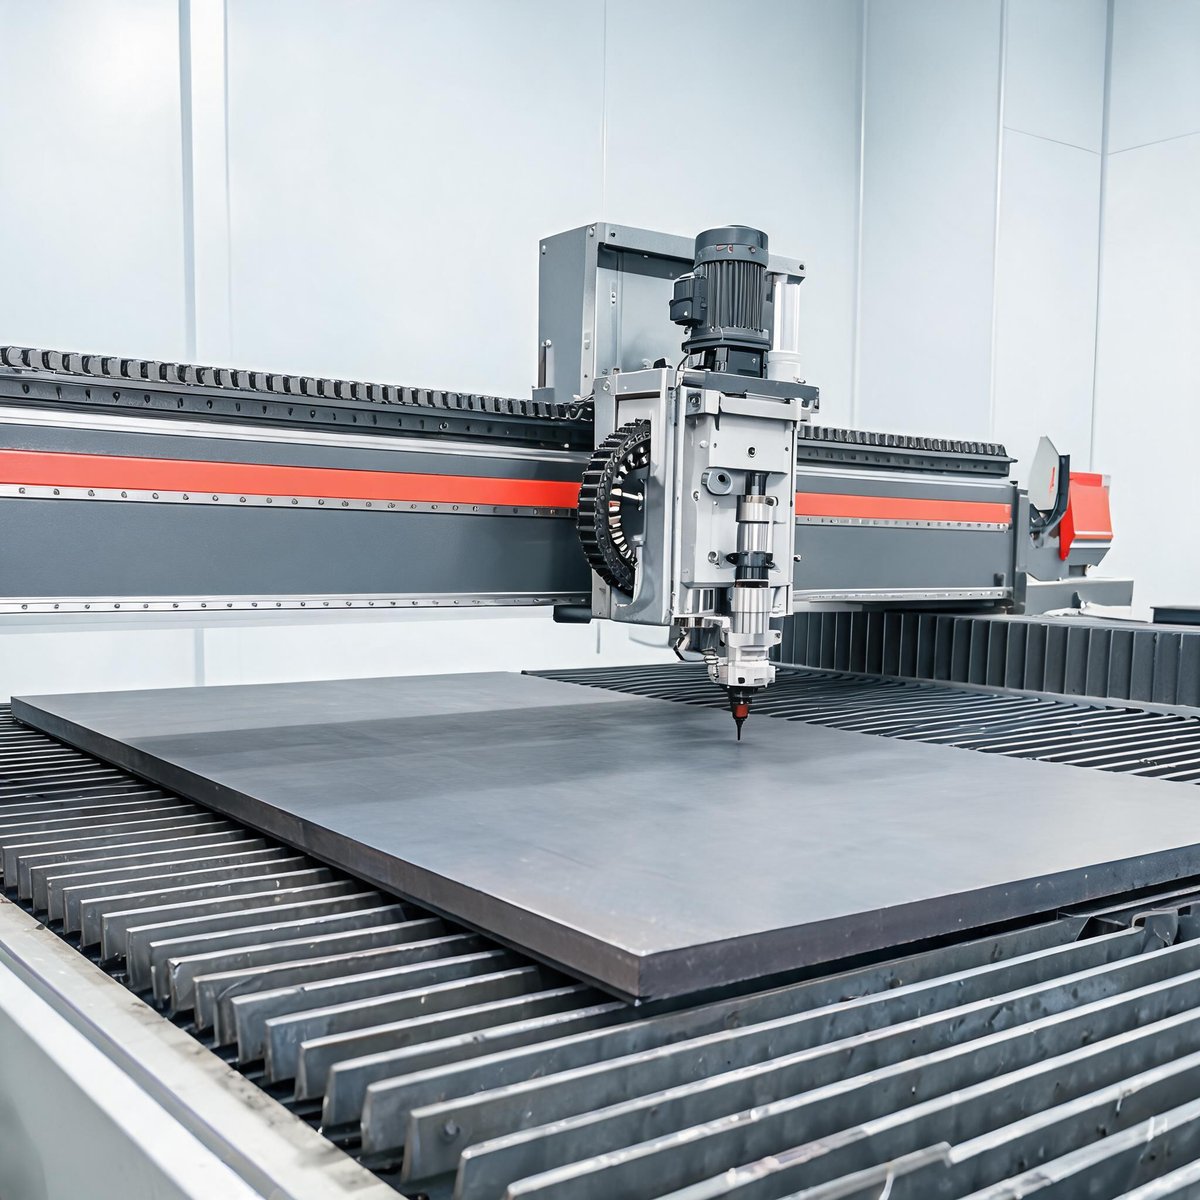
Ako opremate radionicu za izradu ili zamjenjujete stariji stol za rezanje, odluka između plazme i lasera obično se svodi na tri pitanja: koje debljine režete svakodnevno, kakvu kvalitetu ruba prihvaćaju vaši kupci i koliko možete potrošiti na potrošni materijal tijekom životnog vijeka stroja. Oba postupka režu vodljive metale, ali u praksi se ponašaju vrlo različito. Ovaj vodič prolazi kroz razlike koje stvarno utječu na odluku o kupnji.
Kako svaki postupak funkcionira
Rezanje plazmom stvara električno vodljivi plazma luk između elektrode i izratka. Pregrijani plin topi metal, a mlaz plina ispuhuje rastaljeni materijal kroz rez. Budući da ovisi o električnoj vodljivosti, plazma radi samo na metalima koji provode struju — ugljični čelik, nehrđajući čelik, aluminij, bakar i mjed — a stabilnost luka pogoršava se na visoko reflektirajućim površinama.
Rezanje vlaknastim laserom fokusira snop lasera na čvrstom stanju (obično valne duljine 1064–1080 nm) kroz optička vlakna na malu točku, isparavajući i topeći metal uz pomoć koaksijalnog pomoćnog plina (dušik, kisik ili zrak). Snop se prenosi bez fizičkog kontakta, tako da nema elektrode koja se troši, a rez je dramatično uži.
Kvaliteta ruba i šljaka
Ovdje se dva postupka najvidljivije razilaze. Vlaknasti laser proizvodi čist, uzak rez s glatkim, gotovo okomitim rubom i tankom, lako uklonjivom zonom toplinskog utjecaja. Nehrđajući čelik i aluminij rezani dušikom često ne zahtijevaju nikakvu naknadnu obradu prije zavarivanja ili bojanja.
Rubovi rezani plazmom pokazuju kosinu (obično nagnutu jedan do tri stupnja po strani), više šljake duž donjeg ruba i širu zonu toplinskog utjecaja. Moderni stolovi za visokodefinicijsko rezanje plazmom značajno smanjuju te učinke, ali uklanjanje šljake — brušenje ili dubljenje donjeg ruba — ostaje rutinska sekundarna operacija na dijelovima rezanima plazmom, posebno na nehrđajućem čeliku i aluminiju gdje šljaka tvrdokornije prianja. Ako vaši kupci pregledavaju završnu obradu ruba ili dijelove izravno upućujete u zavarivanje ili plastificiranje, taj dodatni rad brzo se zbraja.
Širina reza i preciznost
Plazma luk ima fizičku minimalnu širinu određenu mlaznicom i karakteristikama luka; rezovi od otprilike 1,5–2 mm su uobičajeni, a rezanje finih detalja ispod mogućnosti mlaznice nije praktično. Laserski rez je obično 0,1–0,5 mm ovisno o materijalu i debljini, što omogućuje uske unutarnje kutove, male rupe i gušće ugnježđivanje dijelova.
Za radionicu koja nudi precizne dijelove, praktični učinak je iskorištenje materijala. Uži rez i gušće ugnježđivanje znače više dijelova po limu. Širi rez plazme i veća minimalna veličina značajke ograničavaju koliko se tijesno dijelovi mogu slagati.
Rasponi debljina: gdje svaki postupak pobjeđuje
Nijedan postupak nije univerzalno bolji — rasponi debljina pogoduju različitim alatima.
| Raspon debljine | Bolji izbor | Zašto |
| Tanki lim, do ~6 mm | Vlaknasti laser | Vrlo velike brzine prijelaza, čisti rubovi bez šljake, minimalna deformacija |
| Srednja ploča, ~6–12 mm | Vlaknasti laser (s odgovarajućom snagom) | Još uvijek brži od plazme s daleko boljom kvalitetom ruba na ugljičnom čeliku |
| Teška ploča, ~15 mm i više | Plazma | Plazma ostaje ekonomičan način rezanja debelog ugljičnog čelika; laser zahtijeva veliku snagu i značajno usporava |
Kao referentnu točku, vlaknasti laser od 2000 W obrađuje ugljični čelik do 8 mm, nehrđajući do 5 mm i aluminij do 4 mm; jedinica od 3000 W proširuje to na 12 mm ugljičnog čelika, 8 mm nehrđajućeg i 6 mm aluminija. Za detaljne tablice debljina po razinama snage pogledajte tablice materijala i debljina za vlaknasti laser prema razini snage. Za potpunu usporedbu konfiguracija strojeva velike snage pogledajte naš vodič za kupnju stroja za rezanje vlaknastim laserom velike snage, a za ono što vlaknasti laseri stvarno postižu na ugljičnom čeliku od 12–70 mm pročitajte naš vodič za lasersko rezanje čelične ploče. Ako vaš proizvodni mix prelazi te raspone, plazma zaslužuje ozbiljno razmatranje; ako je većina vašeg rada 12 mm i manje, laser obično pobjeđuje i u brzini i u završnoj obradi.
Materijali: vodljivost vs refleksivnost
Plazma zahtijeva električno vodljiv izradak, što pokriva većinu konstrukcijskih i limenih metala, ali u potpunosti isključuje nevodljive materijale. Također ima poteškoća s visoko reflektirajućim metalima: luk može lutati, a kvaliteta ruba na aluminiju i bakru primjetno je lošija nego na ugljičnom čeliku.
Vlaknasti laser reže sve vodljive metale i, budući da djeluje apsorpcijom svjetlosti, a ne vođenjem, može obrađivati reflektirajuće materijale poput aluminija, mjedi i bakra kada su snaga stroja i parametri obrade odgovarajući. Vlaknasti laseri u nekim konfiguracijama režu i nemetale, iako to nije tipično za proizvodne radove.
Operativni troškovi: usporedba potrošnog materijala
Struktura potrošnog materijala jedna je od najvećih dugoročnih razlika.
- Potrošni materijal za plazmu: elektrode i mlaznice troše se sa svakim pokretanjem luka i svakim satom rezanja. Kompleti potrošnog materijala, štitnici i prstenovi za vrtloženje predstavljaju ponavljajuće troškove, a sati rezanja izravno skraćuju životni vijek elektrode. Planirajte proračun za tekuće troškove potrošnog materijala razmjerno obujmu proizvodnje.
- Potrošni materijal za vlaknasti laser: optički put uglavnom je bez održavanja — snop se prenosi kroz vlakno, tako da nema zrcala za poravnavanje niti elektrode koja izgara. Ponavljajući troškovi su zaštitne leće, zaštitna stakla i pomoćni plinovi. Dušik za rezanje nehrđajućeg čelika bez oksidacije najveći je trošak plina; kisik za ugljični čelik i komprimirani zrak jeftinije su alternative ovisno o zahtjevima za rub.
U svakodnevnoj proizvodnji tankog lima, trošak potrošnog materijala lasera po dijelu općenito je niži jer zaštitna optika traje mnogo duže od plazma elektroda, a brže vrijeme rezanja raspoređuje fiksne troškove na više dijelova. Na debelom ugljičnom čeliku, gdje plazma radi ekonomično, a laser usporava, računica se vraća u korist plazme.
Brzina prema rasponu debljine
Na tankom materijalu vlaknasti laser je dramatično brži — fokusirani snop uklanja materijal u uskoj liniji, tako da su brzine prijelaza na limu do nekoliko milimetara daleko veće od bilo kojeg plazma sustava, a razlika se dodatno povećava s rezanjem uz pomoć dušika. Na limu od 3–6 mm vlaknasti laser obično nadmašuje plazmu velikom razlikom uz istovremeno davanje završnog ruba.
Prelazak se događa kod teže ploče. Razine snage plazme jeftino se skaliraju u područje debelog ugljičnog čelika gdje brzina lasera pada, a potrebna snaga lasera (i trošak stroja) raste. Radionica koja pretežno reže ploče od ugljičnog čelika od 20 mm+ pronaći će plazmu kao ekonomičniji postupak.
Sekundarne operacije
Uzmite u obzir što se događa nakon rezanja:
- Dijelovi rezani plazmom obično zahtijevaju uklanjanje šljake, brušenje rubova za uklanjanje kosine ako je važan okomit rub i više čišćenja prije zavarivanja ili završne obrade. Šira zona toplinskog utjecaja može zahtijevati više pažnje pri pripremi za zavarivanje.
- Dijelovi rezani laserom često idu izravno sa stola u zavarivanje, savijanje ili premazivanje. Rubovi nehrđajućeg čelika rezani dušikom često se smatraju završenima takvima kakvi su rezani.
Laserska učinkovitost ugnježđivanja također smanjuje otpad, a mnogi sustavi vlaknastog lasera uključuju značajke za rukovanje materijalom koje smanjuju rad — na primjer, naš kompaktni stroj za rezanje vlaknastim laserom od 3000 W spaja izmjenjivi stol s integriranim odvodom dima i zatvorenom zaštitnom nadstrešnicom, tako da se utovar i istovar preklapaju s rezanjem umjesto da ga prekidaju.
Kapitalni trošak: iskren kompromis
Plazma ostaje jeftinija ulazna točka. Osnovni plazma stol košta znatno manje od sustava vlaknastog lasera usporedive veličine stola, a za radionicu početnicu ili onu usredotočenu na debeli konstrukcijski čelik ta razlika je važna. Sustavi vlaknastog lasera nose veće početno ulaganje, ali ukupna slika troškova poboljšava se s obujmom: brža proizvodnja tankog lima, niži troškovi potrošnog materijala, manje dorade i bolje iskorištenje materijala sve se to zbraja tijekom smjena.
Za radionice koje svakodnevno režu lim različitih debljina, vlaknasti laser srednje snage obično brže dostiže povrat ulaganja nego što to sugeriraju sirove cijene stroja. Naš stroj za rezanje vlaknastim laserom od 2000 W pokriva ugljični čelik od 8 mm, nehrđajući od 5 mm i aluminij od 4 mm na podlozi 1500×3000 mm s izvorom IPG ili RAYCUS i upravljanjem Schneider Electric — uobičajena konfiguracija za opće radionice za limene dijelove.
Često postavljana pitanja
Je li lasersko rezanje uvijek bolje od rezanja plazmom?
Ne. Plazma je jeftinija za kupnju, ekonomično reže debeli ugljični čelik i nosi se s vrlo teškom pločom koja bi zahtijevala skupe lasere velike snage. Laser pobjeđuje u preciznosti, kvaliteti ruba i produktivnosti na tankom do srednjem limu. Pravi odgovor ovisi o vašem mixu debljina i zahtjevima kvalitete.
Koliko šljake ostavlja rezanje plazmom?
Očekujte malo šljake na većini rezova plazmom, više na nehrđajućem čeliku i aluminiju. Visokodefinicijska plazma s ispravno postavljenim parametrima minimizira je na ugljičnom čeliku, ali uklanjanje šljake rutinski je sekundarni korak na dijelovima rezanima plazmom, dok su rezovi laserom uz pomoć dušika obično bez šljake.
Može li vlaknasti laser rezati aluminij?
Da, uz dovoljnu snagu. Refleksivnost i toplinska vodljivost aluminija zahtijevaju više snage od ugljičnog čelika iste debljine — na primjer, vlaknasti laser od 2000 W reže aluminij do 4 mm, a jedinica od 3000 W do 6 mm. Provjerite tablice debljina prema razini snage prije nego se odlučite za klasu snage.
Koji postupak ima niže troškove potrošnog materijala?
Vlaknasti laser, u većini proizvodnih scenarija. Potrošni materijal lasera ograničen je na zaštitnu optiku i pomoćni plin, dok se plazma elektrode i mlaznice troše sa svakim rezom i pokretanjem luka. Međutim, na teškoj ploči gdje plazma radi učinkovito, potrošni materijal plazme po dijelu može biti konkurentan jer je sam postupak brz i jeftin pri toj debljini.
Odabir stroja uz Xinhong CNC
Odluka između plazme i lasera svodi se na vaš konkretni rad: dominantni raspon debljina, mix materijala, zahtjeve za kvalitetu ruba i obujam proizvodnje. Pošaljite nam svoje tipične materijale, debljine i primjene, a tim Xinhong CNC pomoći će vam procijeniti odgovara li vlaknasti laser vašoj radionici — ili plazma ostaje bolja investicija za vaš mix. Pošaljite upit putem naše web stranice i recite nam što režete.