
Ez az összehasonlítás elmagyarázza, hol van értelme a plazmavágásnak és a szálas lézervágásnak a fémlemez-megmunkálásban. Kiterjed az élminőségre, a vágási résre, a vastagsági tartományokra, a fogyóeszközköltségekre és a másodlagos műveletekre, hogy a vevők a tényleges munkájukhoz illesszék az eljárást.
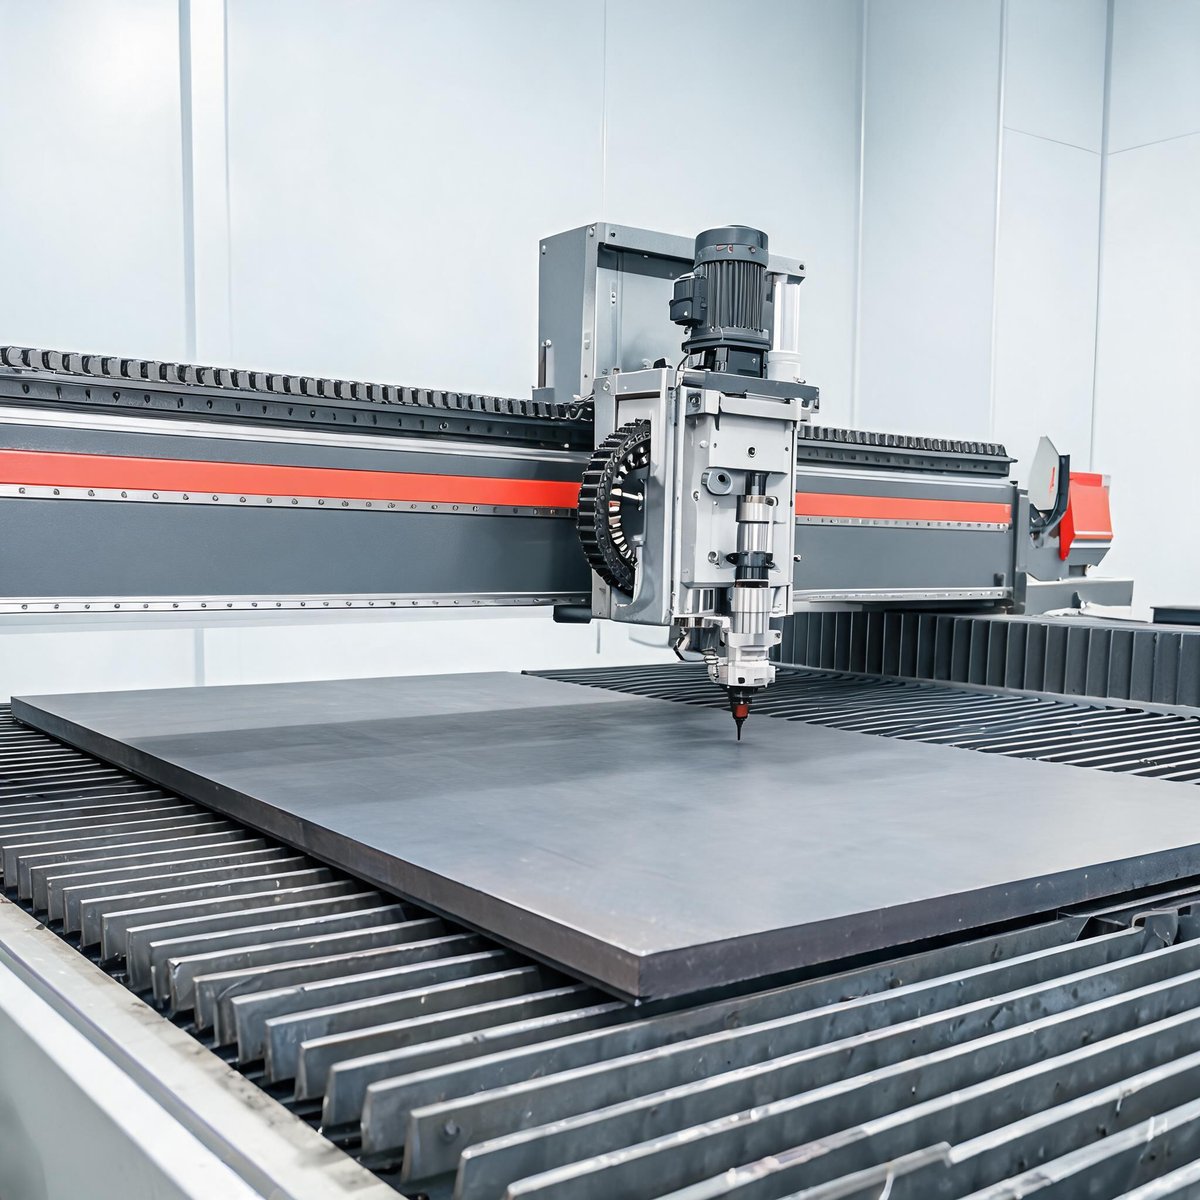
Ha egy fémmegmunkáló műhelyt szerel fel, vagy egy régi vágóasztalt cserél, a plazma és a lézer közötti döntés általában három kérdésre vezethető vissza: milyen vastagságokat vág naponta, milyen élminőséget fogadnak el az ügyfelei, és mennyit költhet fogyóeszközökre a gép élettartama alatt. Mindkét eljárás vezetőképes fémeket vág, de a gyakorlatban nagyon eltérően viselkednek. Ez az útmutató azokat a különbségeket járja körül, amelyek ténylegesen befolyásolják a beszerzési döntést.
Hogyan működik az egyes eljárások
A plazmavágás elektromosan vezető plazmaívet hoz létre egy elektróda és a munkadarab között. A túlhevített gáz megolvasztja a fémet, és a gázsugár átfújja az olvadt anyagot a vágáson. Mivel elektromos vezetőképességtől függ, a plazma csak elektromosságot vezető fémeken működik – szénacélon, rozsdamentes acélon, alumíniumon, rézen és sárgarézen –, és az ív stabilitása erősen fényvisszaverő felületeken romlik.
A szálas lézeres vágás egy szilárdtest-lézer sugarát (jellemzően 1064–1080 nm hullámhosszon) száloptikán keresztül egy kis foltra fókuszálja, és a fémet koaxiális segédgáz (nitrogén, oxigén vagy levegő) segítségével elpárologtatja és megolvasztja. A sugár fizikai érintkezés nélkül jut el, így nincs kopó elektróda, és a vágási rés jelentősen keskenyebb.
Élminőség és sorja
Itt a két eljárás a legszembetűnőbben tér el egymástól. A szálas lézer tiszta, keskeny vágási rést hoz létre sima, csaknem függőleges éllel és vékony, könnyen eltávolítható hőhatásövezettel. A nitrogénnel vágott rozsdamentes acél és alumínium gyakran egyáltalán nem igényel utólagos megmunkálást hegesztés vagy festés előtt.
A plazmával vágott éleken ferdeség (jellemzően oldalanként egy-három fokos szög), több sorja az alsó élen és szélesebb hőhatásövezet figyelhető meg. A modern nagy pontosságú plazmaasztalok ezeket a hatásokat jelentősen csökkentik, de a sorja eltávolítása – az alsó él csiszolása vagy vésése – a plazmaalkatrészeknél rutin másodlagos művelet marad, különösen rozsdamentes acélon és alumíniumon, ahol a sorja makacsabbul tapad. Ha az ügyfelei ellenőrzik az élfelületet, vagy az alkatrészeket közvetlenül hegesztésbe vagy porszórásos bevonatolásba adják, ez a pluszmunka gyorsan összeadódik.
Vágási rés szélessége és pontossága
A plazmaív fizikai minimális szélességét a fúvóka és az ív jellemzői határozzák meg; a körülbelül 1,5–2 mm-es vágási rés gyakori, és a fúvóka képessége alatti finom részletek vágása nem praktikus. A lézer vágási rése jellemzően 0,1–0,5 mm az anyagtól és a vastagságtól függően, ami szoros belső sarkokat, kis lyukakat és sűrűbb alkatrészfészkerezést tesz lehetővé.
Egy precíziós alkatrészekre árajánlatot adó műhely számára a gyakorlati hatás az anyagkihozatal. A keskenyebb vágási rés és a szorosabb fészkerezés több alkatrészt jelent lemezenként. A plazma szélesebb vágási rése és nagyobb minimális részletmérete korlátozza, milyen sűrűn helyezhetők el az alkatrészek.
Vastagsági tartományok: hol nyer az egyes eljárás
Egyik eljárás sem jobb egyetemesen – a vastagsági sávok különböző szerszámokat részesítenek előnyben.
| Vastagsági sáv | Jobb illeszkedés | Miért |
| Vékony lemez, kb. 6 mm-ig | Szálas lézer | Nagyon nagy előtolási sebességek, tiszta, sorjamentes élek, minimális deformáció |
| Közepes lemez, kb. 6–12 mm | Szálas lézer (megfelelő teljesítménnyel) | Még mindig gyorsabb, mint a plazma, és sokkal jobb élminőséget ad szénacélon |
| Vastag lemez, kb. 15 mm és afölött | Plazma | A plazma gazdaságos módja marad a vastag szénacél vágásának; a lézer nagy teljesítményt igényel és jelentősen lelassul |
Referenciaként egy 2000 W-os szálas lézer 8 mm-ig vág szénacélt, 5 mm-ig rozsdamentes acélt és 4 mm-ig alumíniumot; egy 3000 W-os egység ezt 12 mm szénacélra, 8 mm rozsdamentes acélra és 6 mm alumíniumra terjeszti ki. A teljesítményszintek részletes vastagsági táblázatait lásd: szálas lézer anyag- és vastagsági táblázatok teljesítményszint szerint. A nagy teljesítményű gépkonfigurációk teljes összehasonlításához lásd a nagy teljesítményű szálas lézeres vágógép beszerzési útmutatónkat, és arról, hogy a szálas lézerek ténylegesen mit érnek el 12–70 mm szénacélon, olvassa el a lézeres acéllemez-vágás útmutatónkat. Ha a termelési mixe e tartományok felett van, a plazma komoly figyelmet érdemel; ha munkája nagy része 12 mm vagy az alatti, a lézer általában mind sebességben, mind felületminőségben nyer.
Anyagok: vezetőképesség vs. fényvisszaverő képesség
A plazma elektromosan vezető munkadarabot igényel, ami a legtöbb szerkezeti és lemezfémet lefedi, de a nem vezetőket teljesen kizárja. Nehezen boldogul az erősen fényvisszaverő fémekkel is: az ív elkalandozhat, és az alumínium és a réz élminősége észrevehetően rosszabb, mint a szénacélé.
A szálas lézer minden vezetőképes fémet vág, és mivel fényelnyelésen, nem pedig vezetésen alapul, képes feldolgozni fényvisszaverő anyagokat, például alumíniumot, sárgarézt és rezet, ha a gép teljesítménye és a feldolgozási paraméterek megfelelőek. A szálas lézerek bizonyos konfigurációkban nem fémeket is vágnak, bár ez nem jellemző a fémmegmunkálásban.
Üzemeltetési költség: fogyóeszköz-összehasonlítás
A fogyóeszköz-struktúra az egyik legnagyobb hosszú távú különbség.
- Plazma fogyóeszközök: az elektródák és fúvókák minden ívindítással és vágási órával kopnak. A fogyóeszközkészletek, pajzsok és örvengyűrűk visszatérő költségek, és a vágási órák közvetlenül rövidítik az elektróda élettartamát. Számoljon a termelési mennyiséggel arányos, folyamatos fogyóeszközköltséggel.
- Szálas lézer fogyóeszközök: az optikai pálya nagyrészt karbantartásmentes – a sugarat szálon keresztül juttatják el, így nincsenek beállítandó tükrök és nincs kiégő elektróda. A visszatérő költségek a védőlencsék, fedőüvegek és a segédgázok. A nitrogén az oxidmentes rozsdamentes acél vágásához a legnagyobb gázköltség; a szénacélhoz használt oxigén és a sűrített levegő olcsóbb alternatívák az élkövetelményektől függően.
A napi vékonylemez-termelésben a lézer fogyóeszközköltsége alkatrészenként általában alacsonyabb, mert a védőoptika sokkal tovább tart, mint a plazmaelektródák, és a gyorsabb vágási idő több alkatrészre osztja el a fix költségeket. Vastag szénacélon, ahol a plazma gazdaságosan működik és a lézer lelassul, a számítás visszabillen a plazma felé.
Sebesség vastagsági sáv szerint
Vékony anyagon a szálas lézer drámaian gyorsabb – a fókuszált sugár keskeny vonalban távolítja el az anyagot, így a néhány milliméteres lemezeken az előtolási sebességek messze meghaladják bármely plazmarendszer teljesítményét, és a különbség nitrogénes vágásnál tovább nő. 3–6 mm-es lemezen a szálas lézer általában széles különbséggel előzi meg a plazmát, miközben kész élt állít elő.
A váltás vastagabb lemezeknél következik be. A plazma teljesítményszintjei olcsón növelhetők a vastag szénacél tartományába, ahol a lézer sebessége csökken, és a szükséges lézerteljesítmény (valamint a gép költsége) emelkedik. Egy műhely, amely túlnyomórészt 20 mm+ szénacél lemezt vág, a plazmát találja gazdaságosabb eljárásnak.
Másodlagos műveletek
Számoljon azzal, ami a vágás után történik:
- Plazmaalkatrészek jellemzően sorjaeltávolítást, élcsiszolást igényelnek a ferdeség eltávolítására, ha a derékszögű él számít, és több tisztítást hegesztés vagy felületkezelés előtt. A szélesebb hőhatásövezet több hegesztés-előkészítési figyelmet igényelhet.
- Lézeralkatrészek gyakran egyenesen az asztalról mennek hegesztésbe, hajlításba vagy bevonatolásba. A nitrogénnel vágott rozsdamentes éleket gyakran készre vágottnak tekintik.
A lézer fészkerezési hatékonysága csökkenti a hulladékot is, és sok szálas lézerrendszer tartalmaz anyagkezelési funkciókat, amelyek csökkentik a munkaerőt – például a mi 3000 W-os kompakt szálas lézeres vágógépünk csereasztalt párosít integrált füstelszívással és zárt biztonsági védőburkolattal, így a be- és kirakodás a vágással párhuzamosan történik, nem szakítja meg azt.
Beruházási költség: az őszinte kompromisszum
A plazma marad az alacsonyabb költségű belépési pont. Egy alap plazmaasztal lényegesen kevesebbe kerül, mint egy hasonló asztalméretű szálas lézerrendszer, és egy induló műhely vagy egy vastag szerkezeti acélra összpontosító műhely számára ez a különbség számít. A szálas lézerrendszerek nagyobb kezdeti beruházást igényelnek, de a teljes költségkép a mennyiséggel javul: a gyorsabb vékonylemez-termelés, az alacsonyabb fogyóeszközköltség, a kevesebb újramegmunkálás és a jobb anyagfelhasználás mind összeadódik a műszakok során.
A napi vegyes vastagságú fémlemezt vágó műhelyek számára egy közepes teljesítményű szálas lézer általában gyorsabban térül meg, mint amit a nyers gépárak sugallnak. A mi 2000 W-os szálas lézeres vágógépünk 8 mm szénacélt, 5 mm rozsdamentes acélt és 4 mm alumíniumot fed le 1500×3000 mm-es asztalon, IPG vagy RAYCUS forrással és Schneider Electric vezérléssel – ez gyakori konfiguráció az általános fémlemez-megmunkáló műhelyek számára.
Gyakran ismételt kérdések
Mindig jobb a lézervágás, mint a plazmavágás?
Nem. A plazma olcsóbban beszerezhető, gazdaságosan vág vastag szénacélt, és kezeli a nagyon vastag lemezt, amelyhez drága nagy teljesítményű lézerekre lenne szükség. A lézer a pontosságban, az élminőségben és a vékony-közepes lemez termelékenységében nyer. A helyes válasz a vastagsági mixétől és minőségi követelményeitől függ.
Mennyi sorját hagy a plazmavágás?
A legtöbb plazmavágáson számíthat némi sorjára, többet rozsdamentes acélon és alumíniumon. A nagy pontosságú plazma megfelelően beállított paraméterekkel minimalizálja azt szénacélon, de a sorja eltávolítása rutin másodlagos lépés a plazmaalkatrészeknél, míg a nitrogénnel segített lézervágások jellemzően sorjamentesek.
Vághat szálas lézer alumíniumot?
Igen, elegendő teljesítménnyel. Az alumínium fényvisszaverő képessége és hővezetőképessége nagyobb teljesítményt igényel, mint az azonos vastagságú szénacél – például egy 2000 W-os szálas lézer 4 mm-ig vág alumíniumot, egy 3000 W-os egység pedig 6 mm-ig. A teljesítményosztály kiválasztása előtt ellenőrizze a teljesítményszint szerinti vastagsági táblázatokat .
Melyik eljárásnak alacsonyabbak a fogyóeszközköltségei?
A szálas lézernek a legtöbb termelési forgatókönyvben. A lézer fogyóeszközei a védőoptikára és a segédgázra korlátozódnak, míg a plazmaelektródák és fúvókák minden vágással és ívindítással kopnak. Vastag lemezen azonban, ahol a plazma hatékonyan működik, a plazma fogyóeszközköltsége alkatrészenként versenyképes lehet, mert maga az eljárás gyors és olcsó ezen a vastagságon.
Válassza ki gépét a Xinhong CNC-vel
A plazma és a lézer közötti döntés az Ön konkrét munkájára vezethető vissza: a domináns vastagságtartományra, az anyagmixre, az élminőségi követelményekre és a termelési mennyiségre. Küldje el nekünk tipikus anyagait, vastagságait és alkalmazásait, és a Xinhong CNC csapata segít értékelni, hogy a szálas lézer illik-e műhelyéhez – vagy hogy a plazma marad-e a jobb befektetés az Ön mixéhez. Küldje el ajánlatkérését weboldalunkon keresztül, és mondja el, mit vág.