
Perbandingan ini menjelaskan di mana pemotongan plasma dan pemotongan laser serat masing-masing masuk akal untuk fabrikasi lembaran logam. Mencakup kualitas tepi, kerf, rentang ketebalan, biaya bahan habis pakai, dan operasi sekunder sehingga pembeli dapat mencocokkan proses dengan pekerjaan aktual mereka.
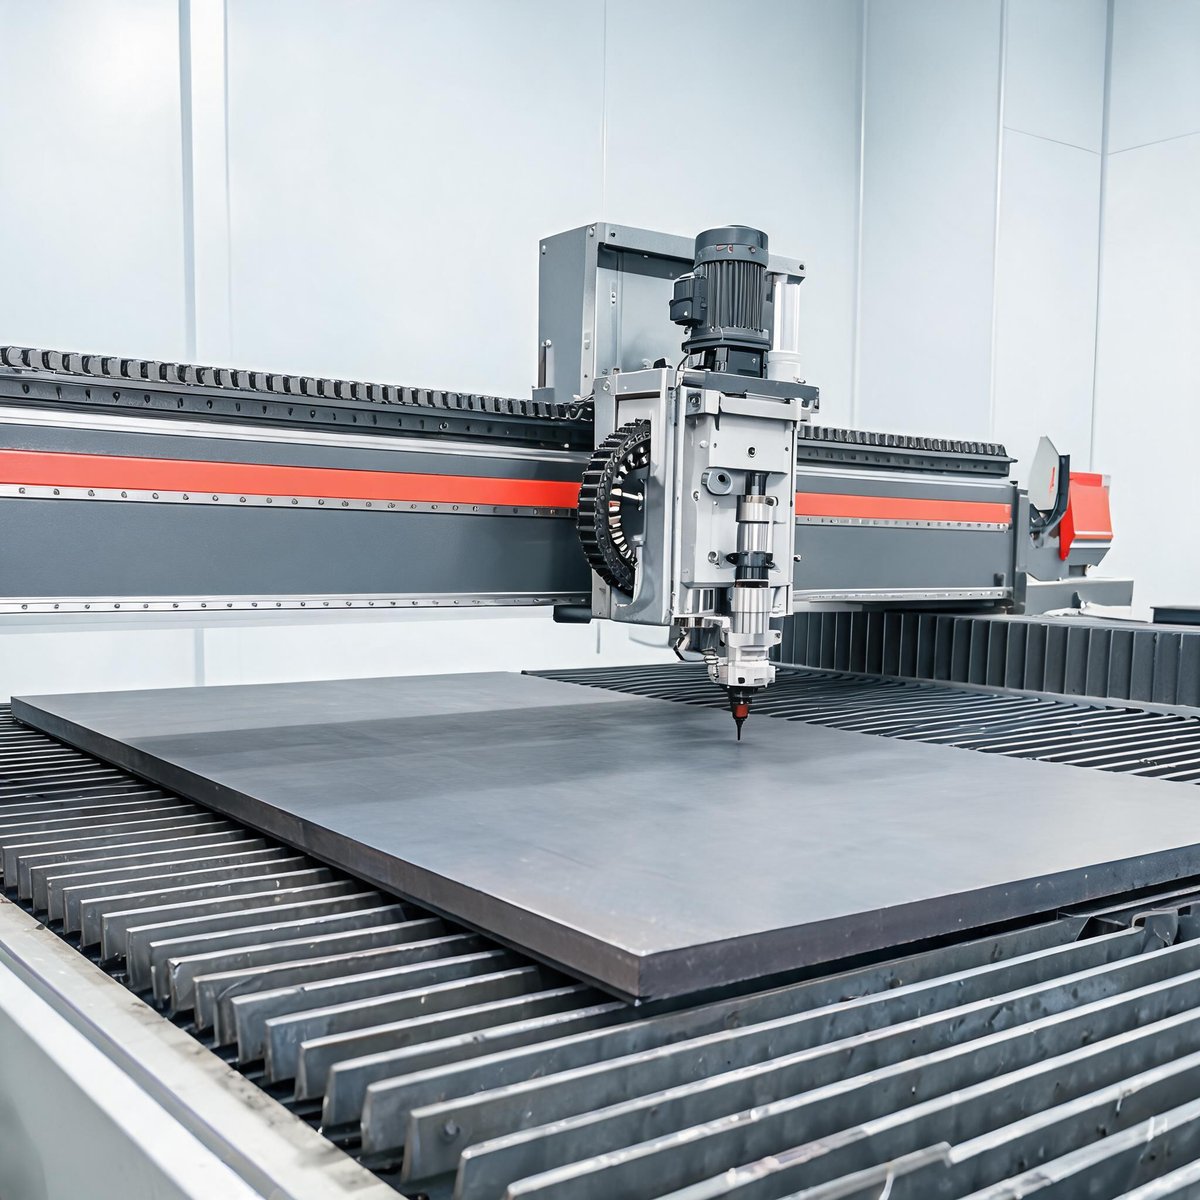
Jika Anda sedang melengkapi bengkel fabrikasi atau mengganti meja pemotong lama, keputusan antara plasma dan laser biasanya bermuara pada tiga pertanyaan: ketebalan apa yang Anda potong setiap hari, kualitas tepi seperti apa yang diterima pelanggan Anda, dan berapa yang dapat Anda belanjakan untuk bahan habis pakai selama masa pakai mesin. Kedua proses memotong logam konduktif, tetapi perilakunya sangat berbeda dalam praktik. Panduan ini membahas perbedaan yang benar-benar memengaruhi keputusan pembelian.
Cara Kerja Masing-Masing Proses
Pemotongan plasma membentuk busur plasma yang konduktif secara elektrik antara elektrode dan benda kerja. Gas yang dipanaskan berlebih melelehkan logam dan jet gas meniup material cair melalui potongan. Karena bergantung pada konduktivitas listrik, plasma hanya bekerja pada logam yang menghantarkan listrik — baja karbon, baja tahan karat, aluminium, tembaga, dan kuningan — dan stabilitas busur menurun pada permukaan yang sangat reflektif.
Pemotongan laser serat memfokuskan berkas laser solid-state (biasanya panjang gelombang 1064–1080 nm) melalui serat optik ke titik kecil, menguapkan dan melelehkan logam dengan bantuan gas pembantu koaksial (nitrogen, oksigen, atau udara). Berkas disalurkan tanpa kontak fisik, sehingga tidak ada elektrode yang terkikis dan kerf jauh lebih sempit.
Kualitas Tepi dan Dros
Di sinilah kedua proses paling terlihat berbeda. Laser serat menghasilkan kerf yang bersih dan sempit dengan tepi halus yang hampir vertikal serta zona terpengaruh panas yang tipis dan mudah dihilangkan. Baja tahan karat dan aluminium yang dipotong dengan nitrogen sering kali tidak memerlukan pascaproses sama sekali sebelum pengelasan atau pengecatan.
Tepi hasil pemotongan plasma menunjukkan kemiringan (biasanya satu hingga tiga derajat per sisi), lebih banyak dros di sepanjang tepi bawah, dan zona terpengaruh panas yang lebih lebar. Meja plasma definisi tinggi modern mengurangi efek ini secara signifikan, tetapi penghilangan dros — menggerinda atau memahat tepi bawah — tetap menjadi operasi sekunder rutin pada bagian plasma, terutama pada baja tahan karat dan aluminium tempat dros menempel lebih kuat. Jika pelanggan Anda memeriksa hasil akhir tepi atau Anda langsung mengumpankan bagian ke pengelasan atau pelapisan bubuk, tenaga kerja ekstra itu cepat menumpuk.
Lebar Kerf dan Presisi
Busur plasma memiliki lebar minimum fisik yang ditentukan oleh nosel dan karakteristik busur; kerf sekitar 1,5–2 mm umum terjadi, dan pemotongan fitur halus di bawah kemampuan nosel tidak praktis. Kerf laser biasanya 0,1–0,5 mm tergantung material dan ketebalan, yang memungkinkan sudut dalam yang rapat, lubang kecil, dan penataan bagian yang lebih rapat.
Bagi bengkel yang menawarkan bagian presisi, dampak praktisnya adalah hasil material. Kerf yang lebih sempit dan penataan yang lebih rapat berarti lebih banyak bagian per lembar. Kerf plasma yang lebih lebar dan ukuran fitur minimum yang lebih besar membatasi seberapa rapat bagian dapat dikemas.
Rentang Ketebalan: Di Mana Masing-Masing Proses Unggul
Tidak ada proses yang secara universal lebih baik — rentang ketebalan lebih cocok untuk alat yang berbeda.
| Rentang ketebalan | Lebih cocok | Alasan |
| Lembaran tipis, hingga ~6 mm | Laser serat | Kecepatan lintasan sangat tinggi, tepi bersih tanpa dros, distorsi minimal |
| Pelat sedang, ~6–12 mm | Laser serat (dengan daya memadai) | Masih lebih cepat daripada plasma dengan kualitas tepi jauh lebih baik pada baja karbon |
| Pelat berat, ~15 mm ke atas | Plasma | Plasma tetap menjadi cara ekonomis untuk memotong baja karbon tebal; laser membutuhkan daya tinggi dan melambat secara signifikan |
Sebagai referensi, laser serat 2000W menangani baja karbon hingga 8 mm, baja tahan karat hingga 5 mm dan aluminium hingga 4 mm; unit 3000W memperluasnya menjadi baja karbon 12 mm, baja tahan karat 8 mm dan aluminium 6 mm. Untuk bagan ketebalan terperinci di berbagai tingkat daya, lihat bagan material dan ketebalan laser serat berdasarkan tingkat daya. Untuk perbandingan lengkap konfigurasi mesin berdaya tinggi, lihat panduan pembelian mesin pemotong laser serat berdaya tinggikami, dan untuk mengetahui apa yang sebenarnya dicapai laser serat pada baja karbon 12–70 mm, baca panduan pemotongan pelat baja dengan laserkami. Jika komposisi produksi Anda berada di atas rentang tersebut, plasma layak dipertimbangkan secara serius; jika sebagian besar pekerjaan Anda 12 mm ke bawah, laser biasanya menang baik dalam kecepatan maupun hasil akhir.
Material: Konduktivitas vs Reflektivitas
Plasma memerlukan benda kerja yang konduktif secara elektrik, yang mencakup sebagian besar logam struktural dan lembaran tetapi sama sekali mengecualikan non-konduktor. Plasma juga kesulitan pada logam yang sangat reflektif: busur dapat menyimpang, dan kualitas tepi pada aluminium dan tembaga terlihat lebih buruk daripada baja karbon.
Laser serat memotong semua logam konduktif dan, karena bekerja dengan penyerapan cahaya bukan konduksi, dapat memproses material reflektif seperti aluminium, kuningan, dan tembaga bila daya mesin dan parameter pemrosesan sesuai. Laser serat juga memotong non-logam dalam beberapa konfigurasi, meskipun itu bukan hal biasa untuk pekerjaan fabrikasi.
Biaya Operasional: Perbandingan Bahan Habis Pakai
Struktur bahan habis pakai adalah salah satu perbedaan jangka panjang terbesar.
- Bahan habis pakai plasma: elektrode dan nosel terkikis setiap kali busur dinyalakan dan setiap jam pemotongan. Kit bahan habis pakai, pelindung, dan cincin pusar merupakan biaya berulang, dan jam pemotongan secara langsung memperpendek umur elektrode. Anggarkan pengeluaran bahan habis pakai berkelanjutan yang sebanding dengan volume produksi.
- Bahan habis pakai laser serat: jalur optik sebagian besar bebas perawatan — berkas disalurkan melalui serat, sehingga tidak ada cermin yang perlu disejajarkan dan tidak ada elektrode yang terbakar. Biaya berulangnya adalah lensa pelindung, kaca penutup, dan gas pembantu. Nitrogen untuk pemotongan baja tahan karat tanpa oksidasi adalah biaya gas terbesar; oksigen untuk baja karbon dan udara terkompresi adalah alternatif yang lebih murah tergantung persyaratan tepi.
Dalam produksi lembaran tipis sehari-hari, biaya bahan habis pakai laser per bagian umumnya lebih rendah karena optik pelindung jauh lebih tahan lama daripada elektrode plasma dan waktu pemotongan yang lebih cepat menyebarkan biaya tetap ke lebih banyak bagian. Pada baja karbon tebal di mana plasma berjalan ekonomis dan laser melambat, perhitungannya kembali menguntungkan plasma.
Kecepatan berdasarkan Rentang Ketebalan
Pada material tipis, laser serat jauh lebih cepat — berkas terfokus menghilangkan material dalam garis sempit, sehingga kecepatan lintasan pada lembaran hingga beberapa milimeter jauh lebih tinggi daripada yang dapat dicapai sistem plasma mana pun, dan selisihnya semakin lebar dengan pemotongan berbantuan nitrogen. Pada lembaran 3–6 mm, laser serat umumnya mengungguli plasma dengan selisih besar sambil menghasilkan tepi jadi.
Titik persilangan terjadi pada pelat yang lebih berat. Tingkat daya plasma meningkat dengan murah ke wilayah baja karbon tebal di mana kecepatan laser turun dan daya laser yang dibutuhkan (serta biaya mesin) naik. Bengkel yang sebagian besar memotong pelat baja karbon 20 mm+ akan menemukan plasma sebagai proses yang lebih ekonomis.
Operasi Sekunder
Pertimbangkan apa yang terjadi setelah pemotongan:
- Bagian plasma biasanya memerlukan penghilangan dros, penggerindaan tepi untuk menghilangkan kemiringan jika tepi persegi penting, dan lebih banyak pembersihan sebelum pengelasan atau penyelesaian. Zona terpengaruh panas yang lebih lebar mungkin memerlukan perhatian persiapan pengelasan lebih.
- Bagian laser sering kali langsung dari meja ke pengelasan, pembengkokan, atau pelapisan. Tepi baja tahan karat yang dipotong nitrogen sering dianggap selesai apa adanya.
Efisiensi penataan laser juga mengurangi skrap, dan banyak sistem laser serat menyertakan fitur penanganan material yang mengurangi tenaga kerja — misalnya, mesin pemotong laser serat kompak 3000W kami memasangkan meja tukar dengan ekstraksi asap terintegrasi dan kanopi keselamatan tertutup, sehingga bongkar muat tumpang tindih dengan pemotongan bukan menghentikannya.
Biaya Modal: Kompromi yang Jujur
Plasma tetap menjadi titik masuk berbiaya lebih rendah. Meja plasma dasar jauh lebih murah daripada sistem laser serat dengan ukuran meja sebanding, dan bagi bengkel pemula atau yang berfokus pada baja struktural tebal, perbedaan itu penting. Sistem laser serat membawa investasi awal lebih tinggi, tetapi gambaran biaya total membaik seiring volume: produksi lembaran tipis lebih cepat, pengeluaran bahan habis pakai lebih rendah, lebih sedikit pengerjaan ulang, dan pemanfaatan material lebih baik semuanya bertambah dari shift ke shift.
Bagi bengkel yang memotong lembaran logam campuran setiap hari, laser serat berdaya menengah biasanya mencapai titik balik lebih cepat daripada yang disarankan harga mesin mentah. mesin pemotong laser serat 2000W kami mencakup baja karbon 8 mm, baja tahan karat 5 mm dan aluminium 4 mm pada landasan 1500×3000 mm dengan sumber IPG atau RAYCUS dan kontrol Schneider Electric — konfigurasi umum untuk bengkel pekerjaan lembaran logam umum.
Pertanyaan yang Sering Diajukan
Apakah pemotongan laser selalu lebih baik daripada pemotongan plasma?
Tidak. Plasma lebih murah untuk dibeli, memotong baja karbon tebal dengan biaya terjangkau, dan menangani pelat sangat berat yang akan memerlukan laser berdaya tinggi yang mahal. Laser unggul dalam presisi, kualitas tepi, dan produktivitas lembaran tipis hingga sedang. Jawaban yang tepat tergantung pada campuran ketebalan dan persyaratan kualitas Anda.
Berapa banyak dros yang ditinggalkan oleh pemotongan plasma?
Perkirakan adanya dros pada sebagian besar pemotongan plasma, lebih banyak pada baja tahan karat dan aluminium. Plasma definisi tinggi pada parameter yang diatur dengan benar meminimalkannya pada baja karbon, tetapi penghilangan dros adalah langkah sekunder rutin pada bagian plasma, sedangkan pemotongan laser berbantuan nitrogen biasanya bebas dros.
Dapatkah laser serat memotong aluminium?
Ya, dengan daya yang memadai. Reflektivitas dan konduktivitas termal aluminium membutuhkan daya lebih besar daripada baja karbon dengan ketebalan sama — misalnya, laser serat 2000W memotong aluminium hingga 4 mm dan unit 3000W hingga 6 mm. Periksa bagan ketebalan berdasarkan tingkat daya sebelum memutuskan kelas daya.
Proses mana yang memiliki biaya bahan habis pakai lebih rendah?
Laser serat, dalam sebagian besar skenario produksi. Bahan habis pakai laser terbatas pada optik pelindung dan gas pembantu, sedangkan elektrode dan nosel plasma terkikis setiap kali pemotongan dan busur dinyalakan. Namun, pada pelat berat di mana plasma berjalan efisien, bahan habis pakai plasma per bagian dapat bersaing karena prosesnya sendiri cepat dan murah pada ketebalan tersebut.
Memilih Mesin Anda dengan Xinhong CNC
Keputusan plasma versus laser bermuara pada pekerjaan spesifik Anda: rentang ketebalan dominan, campuran material, persyaratan kualitas tepi, dan volume produksi. Kirimkan material, ketebalan, dan aplikasi tipikal Anda, dan tim Xinhong CNC akan membantu Anda mengevaluasi apakah laser serat cocok untuk bengkel Anda — atau apakah plasma tetap menjadi investasi yang lebih baik untuk campuran Anda. Ajukan pertanyaan Anda melalui situs web kami dan beri tahu kami apa yang Anda potong.