
Questo confronto spiega dove il taglio al plasma e il taglio laser a fibra hanno senso per la fabbricazione di lamiera. Copre qualità del bordo, larghezza del taglio, finestre di spessore, costi dei consumabili e operazioni secondarie, così gli acquirenti possono abbinare il processo al loro lavoro effettivo.
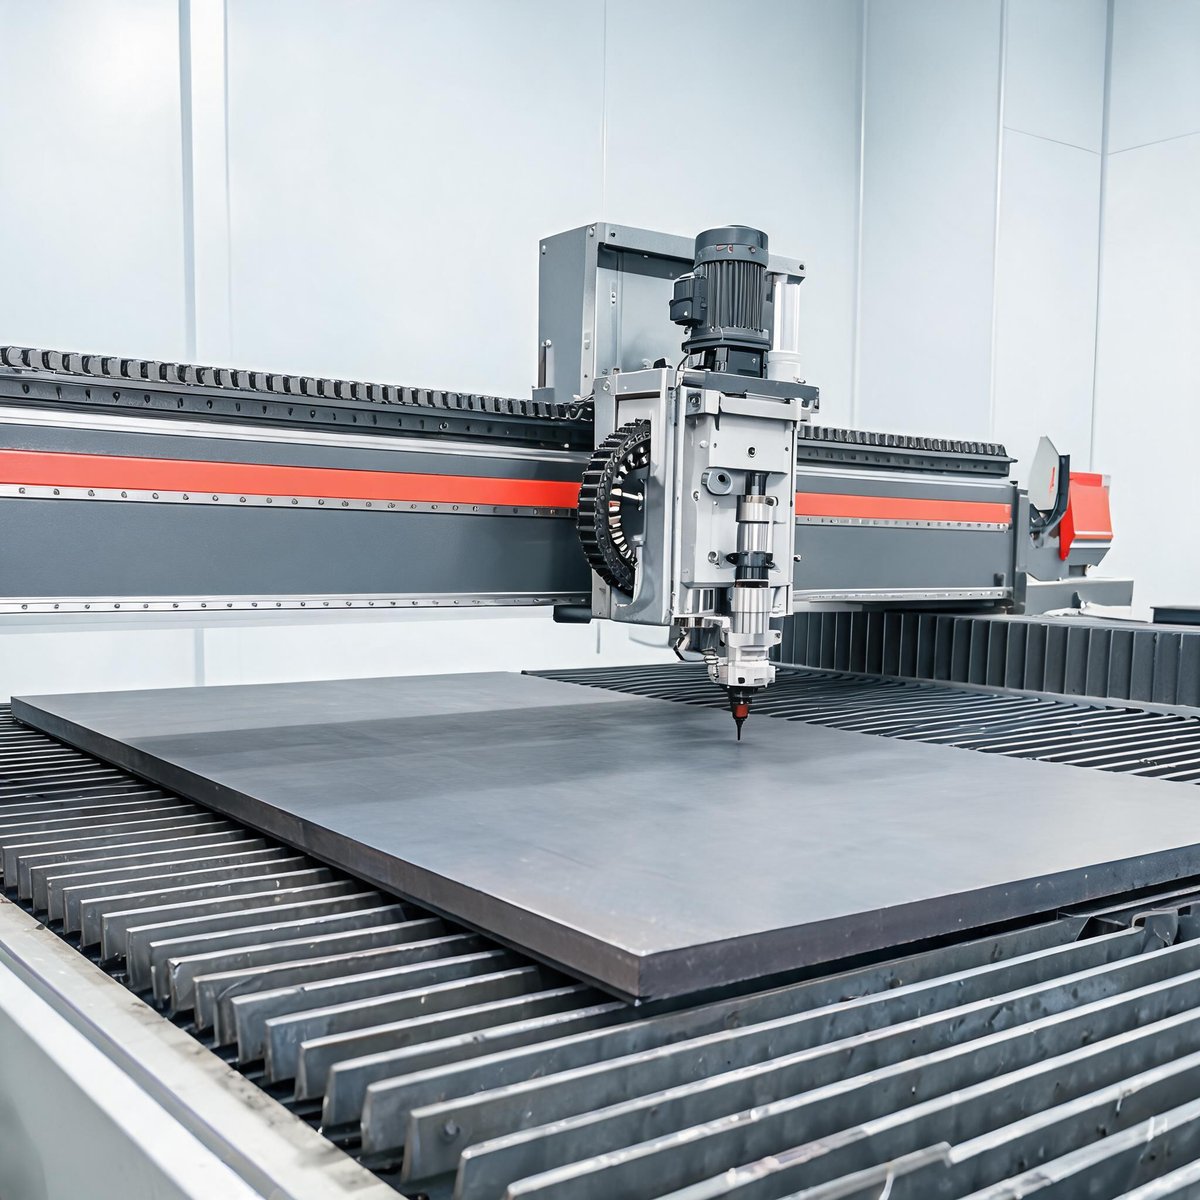
Se state attrezzando un'officina di fabbricazione o sostituendo un vecchio banco da taglio, la scelta tra plasma e laser si riduce di solito a tre domande: quali spessori tagliate quotidianamente, quale qualità del bordo accettano i vostri clienti e quanto potete spendere in materiali di consumo nell'arco di vita della macchina. Entrambi i processi tagliano metalli conduttivi, ma in pratica si comportano in modo molto diverso. Questa guida illustra le differenze che influiscono realmente sulla decisione d'acquisto.
Come funziona ciascun processo
Il taglio al plasma genera un arco al plasma elettricamente conduttivo tra un elettrodo e il pezzo in lavorazione. Il gas surriscaldato fonde il metallo e il getto di gas espelle il materiale fuso attraverso il taglio. Poiché dipende dalla conduttività elettrica, il plasma funziona solo sui metalli che conducono elettricità — acciaio al carbonio, acciaio inossidabile, alluminio, rame e ottone — e la stabilità dell'arco peggiora sulle superfici altamente riflettenti.
Il taglio laser a fibra focalizza un raggio laser a stato solido (tipicamente con lunghezza d'onda 1064–1080 nm) attraverso fibre ottiche su un punto ristretto, vaporizzando e fondendo il metallo con l'ausilio di un gas di assistenza coassiale (azoto, ossigeno o aria). Il raggio viene trasmesso senza contatto fisico, quindi non c'è alcun elettrodo che si consuma e il taglio è notevolmente più stretto.
Qualità del bordo e bava
È qui che i due processi divergono in modo più evidente. Un laser a fibra produce un taglio pulito e stretto, con un bordo liscio e quasi verticale e una zona termicamente alterata sottile, facilmente rimovibile. L'inossidabile e l'alluminio tagliati con azoto spesso non richiedono alcuna post-lavorazione prima della saldatura o della verniciatura.
I bordi tagliati al plasma presentano una smussatura (tipicamente inclinata da uno a tre gradi per lato), più bava lungo il bordo inferiore e una zona termicamente alterata più ampia. I moderni banchi al plasma ad alta definizione riducono considerevolmente questi effetti, ma la rimozione della bava — molatura o scalpellatura del bordo inferiore — resta un'operazione secondaria di routine sui pezzi tagliati al plasma, soprattutto su acciaio inossidabile e alluminio, dove la bava aderisce con più tenacia. Se i vostri clienti ispezionano la finitura dei bordi o alimentate i pezzi direttamente in saldatura o verniciatura a polvere, quel lavoro extra si accumula rapidamente.
Larghezza del taglio e precisione
Un arco al plasma ha una larghezza minima fisica determinata dall'ugello e dalle caratteristiche dell'arco; tagli di circa 1,5–2 mm sono comuni, e il taglio di dettagli fini al di sotto delle capacità dell'ugello non è praticabile. Il taglio laser è tipicamente di 0,1–0,5 mm a seconda del materiale e dello spessore, il che consente angoli interni stretti, fori piccoli e un annidamento dei pezzi più ravvicinato.
Per un'officina che preventiva parti di precisione, l'impatto pratico è la resa del materiale. Un taglio più stretto e un annidamento più serrato significano più pezzi per lamiera. La maggiore larghezza del taglio al plasma e le dimensioni minime delle caratteristiche più grandi limitano quanto strettamente i pezzi possono essere disposti.
Finestre di spessore: dove vince ciascun processo
Nessuno dei due processi è universalmente migliore — le fasce di spessore favoriscono strumenti diversi.
| Fascia di spessore | Più adatto | Perché |
| Lamiera sottile, fino a ~6 mm | Laser a fibra | Velocità di traslazione molto elevate, bordi puliti senza bava, deformazione minima |
| Piastra media, ~6–12 mm | Laser a fibra (con potenza adeguata) | Ancora più veloce del plasma con una qualità del bordo molto migliore sull'acciaio al carbonio |
| Piastra pesante, ~15 mm e oltre | Plasma | Il plasma resta un modo economico per tagliare acciaio al carbonio spesso; il laser richiede alta potenza e rallenta notevolmente |
Come riferimento, un laser a fibra da 2000W gestisce acciaio al carbonio fino a 8 mm, inossidabile fino a 5 mm e alluminio fino a 4 mm; un'unità da 3000W estende il campo a 12 mm di acciaio al carbonio, 8 mm di inossidabile e 6 mm di alluminio. Per tabelle dettagliate degli spessori per livello di potenza, consultate le tabelle di materiali e spessori per laser a fibra per livello di potenza. Per un confronto completo delle configurazioni di macchine ad alta potenza, consultate la nostra guida all'acquisto di macchine da taglio laser a fibra ad alta potenza, e per scoprire cosa ottengono realmente i laser a fibra su acciaio al carbonio da 12–70 mm, leggete la nostra guida al taglio laser di piastra d'acciaio. Se il vostro mix produttivo si colloca al di sopra di questi intervalli, il plasma merita un'analisi seria; se la maggior parte del vostro lavoro è entro 12 mm, di solito il laser vince sia in velocità che in finitura.
Materiali: conduttività vs riflettività
Il plasma richiede un pezzo elettricamente conduttivo, il che copre la maggior parte dei metalli strutturali e delle lamiere ma esclude del tutto i non conduttori. Fatica anche sui metalli altamente riflettenti: l'arco può vagare e la qualità del bordo su alluminio e rame è sensibilmente peggiore rispetto all'acciaio al carbonio.
Un laser a fibra taglia tutti i metalli conduttivi e, poiché funziona per assorbimento della luce anziché per conduzione, può lavorare materiali riflettenti come alluminio, ottone e rame quando la potenza della macchina e i parametri di processo sono adeguati. I laser a fibra tagliano anche non metalli in alcune configurazioni, sebbene ciò non sia tipico per il lavoro di fabbricazione.
Costo operativo: confronto dei materiali di consumo
La struttura dei materiali di consumo è una delle maggiori differenze a lungo termine.
- Materiali di consumo del plasma: elettrodi e ugelli si consumano a ogni accensione dell'arco e per ogni ora di taglio. Kit di consumo, schermi e anelli a vortice sono costi ricorrenti, e le ore di taglio riducono direttamente la vita dell'elettrodo. Preventivate una spesa continua per consumabili proporzionale al volume di produzione.
- Materiali di consumo del laser a fibra: il percorso ottico è in gran parte esente da manutenzione — il raggio viene trasmesso tramite fibra, quindi non ci sono specchi da allineare né elettrodi da bruciare. I costi ricorrenti sono lenti protettive, vetri di protezione e i gas di assistenza. L'azoto per il taglio dell'inossidabile senza ossidazione è il costo del gas più elevato; l'ossigeno per l'acciaio al carbonio e l'aria compressa sono alternative più economiche a seconda dei requisiti del bordo.
Nella produzione quotidiana di lamiera sottile, il costo dei consumabili laser per pezzo è generalmente inferiore perché le ottiche protettive durano molto più a lungo degli elettrodi al plasma e il tempo di taglio più rapido distribuisce i costi fissi su più pezzi. Su acciaio al carbonio spesso, dove il plasma lavora in modo economico e il laser rallenta, il calcolo torna a favore del plasma.
Velocità per fascia di spessore
Sul materiale sottile, il laser a fibra è notevolmente più veloce — il raggio focalizzato rimuove materiale in una linea stretta, quindi le velocità di traslazione su lamiera fino a pochi millimetri sono molto superiori a quelle raggiungibili da qualsiasi sistema al plasma, e il divario aumenta ulteriormente con il taglio assistito da azoto. Su lamiera da 3–6 mm, un laser a fibra supera comunemente il plasma con un ampio margine producendo un bordo finito.
Il punto di incrocio si verifica sulle piastre più spesse. I livelli di potenza del plasma si estendono a basso costo nel territorio dell'acciaio al carbonio spesso, dove la velocità del laser cala e la potenza laser richiesta (e il costo della macchina) sale. Un'officina che taglia prevalentemente piastra di acciaio al carbonio da 20 mm+ troverà nel plasma il processo più economico.
Operazioni secondarie
Considerate cosa accade dopo il taglio:
- I pezzi tagliati al plasma richiedono tipicamente la rimozione della bava, la molatura del bordo per eliminare la smussatura se conta un bordo squadrato, e più pulizia prima della saldatura o della finitura. La zona termicamente alterata più ampia può richiedere maggiore attenzione nella preparazione per la saldatura.
- I pezzi tagliati al laser spesso passano direttamente dal banco alla saldatura, piegatura o rivestimento. I bordi in inossidabile tagliati con azoto sono frequentemente considerati finiti così come tagliati.
L'efficienza di annidamento del laser riduce anche gli scarti, e molti sistemi laser a fibra includono funzioni di movimentazione del materiale che riducono la manodopera — per esempio, la nostra macchina da taglio laser a fibra compatta da 3000W abbina un banco di scambio con aspirazione fumi integrata e una cabina di sicurezza chiusa, così il carico e lo scarico si sovrappongono al taglio anziché interromperlo.
Costo d'investimento: il compromesso onesto
Il plasma resta il punto d'ingresso a costo inferiore. Un banco al plasma di base costa sostanzialmente meno di un sistema laser a fibra di dimensioni comparabili, e per un'officina startup o focalizzata su acciaio strutturale spesso quella differenza conta. I sistemi laser a fibra comportano un investimento iniziale più elevato, ma il quadro del costo totale migliora con il volume: produzione più rapida di lamiera sottile, minore spesa per consumabili, meno rilavorazioni e migliore utilizzo del materiale si compongono tutti nel corso dei turni.
Per le officine che tagliano quotidianamente lamiera di vario spessore, un laser a fibra di potenza media di solito raggiunge il ritorno dell'investimento più rapidamente di quanto suggeriscano i prezzi grezzi della macchina. La nostra macchina da taglio laser a fibra da 2000W copre acciaio al carbonio da 8 mm, inossidabile da 5 mm e alluminio da 4 mm su un piano di 1500×3000 mm con sorgente IPG o RAYCUS e controllo Schneider Electric — una configurazione comune per officine conto terzi di lamiera generica.
Domande frequenti
Il taglio laser è sempre meglio del taglio al plasma?
No. Il plasma costa meno all'acquisto, taglia acciaio al carbonio spesso a costi contenuti e gestisce piastre molto pesanti che richiederebbero laser ad alta potenza costosi. Il laser vince in precisione, qualità del bordo e produttività su lamiera da sottile a media. La risposta giusta dipende dal vostro mix di spessori e dai requisiti di qualità.
Quanta bava lascia il taglio al plasma?
Aspettatevi una certa bava sulla maggior parte dei tagli al plasma, con più bava su acciaio inossidabile e alluminio. Il plasma ad alta definizione con parametri impostati correttamente la riduce al minimo sull'acciaio al carbonio, ma la rimozione della bava è un passo secondario di routine sui pezzi al plasma, mentre i tagli laser assistiti da azoto sono tipicamente privi di bava.
Un laser a fibra può tagliare l'alluminio?
Sì, con potenza sufficiente. La riflettività e la conduttività termica dell'alluminio richiedono più potenza rispetto all'acciaio al carbonio dello stesso spessore — per esempio, un laser a fibra da 2000W taglia alluminio fino a 4 mm e un'unità da 3000W fino a 6 mm. Consultate le tabelle degli spessori per livello di potenza prima di impegnarvi su una classe di potenza.
Quale processo ha costi dei consumabili inferiori?
Il laser a fibra, nella maggior parte degli scenari produttivi. I consumabili laser si limitano a ottiche protettive e gas di assistenza, mentre gli elettrodi e gli ugelli al plasma si consumano a ogni taglio e a ogni accensione dell'arco. Su piastra pesante dove il plasma lavora in modo efficiente, tuttavia, i consumabili al plasma per pezzo possono essere competitivi perché il processo stesso è veloce ed economico a quello spessore.
Scegliere la vostra macchina con Xinhong CNC
La decisione tra plasma e laser si riduce al vostro lavoro specifico: intervallo di spessore dominante, mix di materiali, requisiti di qualità del bordo e volume di produzione. Inviateci i vostri materiali tipici, gli spessori e le applicazioni, e il team di Xinhong CNC vi aiuterà a valutare se un laser a fibra è adatto alla vostra officina — o se il plasma resta l'investimento migliore per il vostro mix. Inviate la vostra richiesta tramite il nostro sito web e diteci cosa tagliate.