
Perbandingan ini menerangkan di mana pemotongan plasma dan pemotongan laser gentian masing-masing sesuai untuk fabrikasi kepingan logam. Ia merangkumi kualiti tepi, kerf, tetingkap ketebalan, kos bahan guna habis dan operasi sekunder supaya pembeli boleh memadankan proses dengan kerja sebenar mereka.
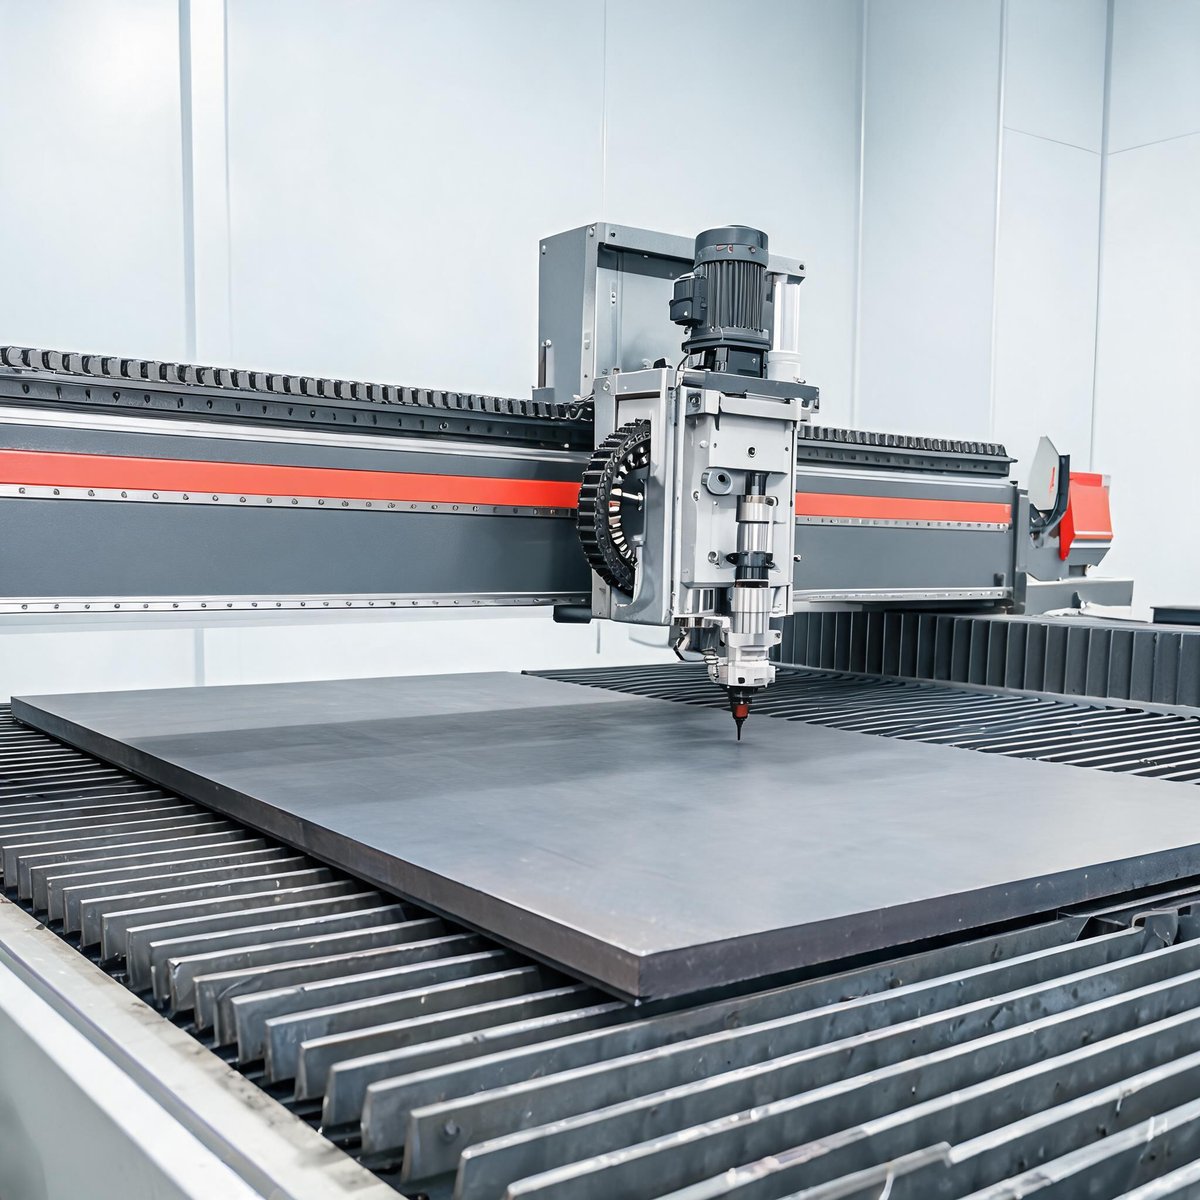
Jika anda sedang melengkapkan kedai fabrikasi atau menggantikan meja pemotongan lama, keputusan plasma berbanding laser biasanya bergantung pada tiga soalan: berapa ketebalan yang anda potong setiap hari, kualiti tepi apa yang diterima oleh pelanggan anda, dan berapa banyak yang boleh anda belanjakan untuk bahan habis sepanjang hayat mesin. Kedua-dua proses memotong logam konduktif, tetapi tingkah lakunya sangat berbeza dalam amalan. Panduan ini membincangkan perbezaan yang benar-benar mempengaruhi keputusan pembelian.
Cara Setiap Proses Berfungsi
Pemotongan plasma membentuk arka plasma konduktif elektrik antara elektrod dan bahan kerja. Gas yang dipanaskan melampau meleburkan logam dan jet gas meniup bahan lebur melalui potongan. Kerana ia bergantung pada kekonduksian elektrik, plasma hanya berfungsi pada logam yang mengalirkan elektrik — keluli karbon, keluli tahan karat, aluminium, tembaga dan loyang — dan kestabilan arka merosot pada permukaan yang sangat reflektif.
Pemotongan laser gentian memfokuskan rasuk laser keadaan pepejal (biasanya panjang gelombang 1064–1080 nm) melalui gentian optik ke titik kecil, mengewapkan dan meleburkan logam dengan bantuan gas sampingan sepaksi (nitrogen, oksigen atau udara). Rasuk dihantar tanpa sentuhan fizikal, jadi tiada elektrod yang haus dan kerf jauh lebih sempit.
Kualiti Tepi dan Dros
Di sinilah kedua-dua proses paling ketara berbeza. Laser gentian menghasilkan kerf yang bersih dan sempit dengan tepi licin hampir menegak dan zon terjejas haba yang nipis dan mudah ditanggalkan. Keluli tahan karat dan aluminium yang dipotong dengan nitrogen selalunya tidak memerlukan pemprosesan selepas langsung sebelum kimpalan atau pengecatan.
Tepi potongan plasma menunjukkan serong (biasanya bersudut satu hingga tiga darjah setiap sisi), lebih banyak dros di sepanjang tepi bawah, dan zon terjejas haba yang lebih lebar. Meja plasma definisi tinggi moden mengurangkan kesan ini dengan banyak, tetapi penyingkiran dros — mengisar atau memahat tepi bawah — kekal sebagai operasi sekunder rutin pada bahagian plasma, terutamanya pada keluli tahan karat dan aluminium di mana dros melekat lebih kuat. Jika pelanggan anda memeriksa kemasan tepi atau anda menghantar bahagian terus ke kimpalan atau salutan serbuk, buruh tambahan itu cepat terkumpul.
Lebar Kerf dan Ketepatan
Arka plasma mempunyai lebar minimum fizikal yang ditetapkan oleh muncung dan ciri arka; kerf kira-kira 1.5–2 mm adalah biasa, dan pemotongan ciri halus di bawah keupayaan muncung tidak praktikal. Kerf laser biasanya 0.1–0.5 mm bergantung pada bahan dan ketebalan, yang membolehkan sudut dalam yang ketat, lubang kecil, dan sarang bahagian yang lebih rapat.
Bagi kedai yang membuat sebut harga bahagian ketepatan, kesan praktikalnya ialah hasil bahan. Kerf yang lebih sempit dan sarang yang lebih ketat bermaksud lebih banyak bahagian setiap helaian. Kerf plasma yang lebih lebar dan saiz ciri minimum yang lebih besar mengehadkan sejauh mana bahagian boleh dipadatkan.
Tetingkap Ketebalan: Di Mana Setiap Proses Menang
Tiada proses yang lebih baik secara universal — julat ketebalan memihak kepada alat yang berbeza.
| Jalur ketebalan | Lebih sesuai | Sebab |
| Kepingan nipis, sehingga ~6 mm | Laser gentian | Kelajuan lintasan sangat tinggi, tepi bersih tanpa dros, herotan minimum |
| Plat sederhana, ~6–12 mm | Laser gentian (dengan kuasa yang mencukupi) | Masih lebih pantas daripada plasma dengan kualiti tepi jauh lebih baik pada keluli karbon |
| Plat berat, ~15 mm ke atas | Plasma | Plasma kekal sebagai cara ekonomi untuk memotong keluli karbon tebal; laser memerlukan kuasa tinggi dan menjadi jauh lebih perlahan |
Sebagai titik rujukan, laser gentian 2000W mengendalikan keluli karbon sehingga 8 mm, keluli tahan karat sehingga 5 mm dan aluminium sehingga 4 mm; unit 3000W melanjutkan sehingga 12 mm keluli karbon, 8 mm keluli tahan karat dan 6 mm aluminium. Untuk carta ketebalan terperinci merentas tahap kuasa, lihat carta bahan dan ketebalan laser gentian mengikut tahap kuasa. Untuk perbandingan penuh konfigurasi mesin berkuasa tinggi, lihat panduan pembelian mesin pemotong laser gentian berkuasa tinggikami, dan untuk mengetahui apa yang sebenarnya dicapai oleh laser gentian pada keluli karbon 12–70 mm, baca panduan pemotongan laser plat kelulikami. Jika campuran pengeluaran anda melebihi julat tersebut, plasma patut diberi pertimbangan serius; jika kebanyakan kerja anda adalah 12 mm ke bawah, laser biasanya menang dari segi kelajuan dan kemasan.
Bahan: Kekonduksian vs Reflektiviti
Plasma memerlukan bahan kerja konduktif elektrik, yang merangkumi kebanyakan logam struktur dan kepingan tetapi tidak termasuk bukan konduktor sepenuhnya. Ia juga sukar pada logam yang sangat reflektif: arka boleh melayang, dan kualiti tepi pada aluminium dan tembaga jauh lebih teruk daripada keluli karbon.
Laser gentian memotong semua logam konduktif dan, kerana ia berfungsi melalui penyerapan cahaya bukan pengaliran, ia boleh memproses bahan reflektif seperti aluminium, loyang dan tembaga apabila kuasa mesin dan parameter pemprosesan sesuai. Laser gentian juga memotong bukan logam dalam sesetengah konfigurasi, walaupun itu bukan tipikal untuk kerja fabrikasi.
Kos Operasi: Perbandingan Bahan Habis
Struktur bahan habis adalah salah satu perbezaan jangka panjang terbesar.
- Bahan habis plasma: elektrod dan muncung haus dengan setiap permulaan arka dan jam pemotongan. Kit bahan habis, perisai dan gelang pusar adalah kos berulang, dan jam pemotongan secara langsung memendekkan hayat elektrod. Bajet untuk perbelanjaan bahan habis berterusan berkadar dengan jumlah pengeluaran.
- Bahan habis laser gentian: laluan optik sebahagian besarnya bebas penyelenggaraan — rasuk dihantar melalui gentian, jadi tiada cermin untuk dijajarkan dan tiada elektrod untuk terbakar. Kos berulang ialah kanta pelindung, cermin penutup dan gas sampingan. Nitrogen untuk pemotongan keluli tahan karat tanpa oksida adalah kos gas terbesar; oksigen untuk keluli karbon dan udara termampat adalah alternatif yang lebih murah bergantung pada keperluan tepi.
Dalam pengeluaran kepingan nipis harian, kos bahan habis laser setiap bahagian secara amnya lebih rendah kerana optik pelindung bertahan jauh lebih lama daripada elektrod plasma dan masa pemotongan yang lebih pantas menyebarkan kos tetap ke lebih banyak bahagian. Pada keluli karbon tebal di mana plasma beroperasi secara ekonomi dan laser menjadi perlahan, pengiraan beralih semula kepada plasma.
Kelajuan mengikut Jalur Ketebalan
Pada bahan nipis, laser gentian jauh lebih pantas — rasuk yang difokuskan menyingkirkan bahan dalam garisan sempit, jadi kelajuan lintasan pada kepingan sehingga beberapa milimeter jauh lebih tinggi daripada yang boleh dicapai oleh mana-mana sistem plasma, dan jurangnya melebar lagi dengan pemotongan berbantukan nitrogen. Pada kepingan 3–6 mm, laser gentian biasanya mengatasi plasma dengan margin yang besar sambil menghasilkan tepi yang siap.
Persilangan berlaku pada plat yang lebih berat. Tahap kuasa plasma meningkat dengan murah ke wilayah keluli karbon tebal di mana kelajuan laser menurun dan kuasa laser yang diperlukan (dan kos mesin) meningkat. Kedai yang memotong plat keluli karbon 20 mm+ secara dominan akan mendapati plasma proses yang lebih ekonomi.
Operasi Sekunder
Perhitungkan apa yang berlaku selepas pemotongan:
- Bahagian plasma biasanya memerlukan penyingkiran dros, pengisaran tepi untuk menyingkirkan serong jika tepi segi empat sama penting, dan lebih banyak pembersihan sebelum kimpalan atau kemasan. Zon terjejas haba yang lebih lebar mungkin memerlukan lebih perhatian penyediaan kimpalan.
- Bahagian laser selalunya terus dari meja ke kimpalan, lenturan atau salutan. Tepi keluli tahan karat yang dipotong nitrogen sering dianggap siap sebagaimana dipotong.
Kecekapan sarang laser juga mengurangkan sisa, dan banyak sistem laser gentian termasuk ciri pengendalian bahan yang mengurangkan buruh — contohnya, mesin pemotong laser gentian padat 3000W kami menggabungkan meja pertukaran dengan pengekstrakan wasap bersepadu dan kanopi keselamatan tertutup, jadi pemuatan dan pemunggahan bertindih dengan pemotongan dan bukan mengganggunya.
Kos Modal: Tolak Ansur yang Jujur
Plasma kekal sebagai titik masuk kos lebih rendah. Meja plasma asas berharga jauh lebih murah daripada sistem laser gentian dengan saiz meja yang setara, dan bagi kedai permulaan atau yang fokus pada keluli struktur tebal, perbezaan itu penting. Sistem laser gentian membawa pelaburan awal yang lebih tinggi, tetapi gambaran kos keseluruhan bertambah baik dengan volum: pengeluaran kepingan nipis yang lebih pantas, perbelanjaan bahan habis yang lebih rendah, kurang kerja semula dan penggunaan bahan yang lebih baik semuanya berganda sepanjang syif.
Bagi kedai yang memotong kepingan logam pelbagai tolok setiap hari, laser gentian kuasa sederhana biasanya mencapai titik pulang modal lebih cepat daripada yang dicadangkan oleh harga mesin mentah. Mesin pemotong laser gentian 2000W kami meliputi keluli karbon 8 mm, keluli tahan karat 5 mm dan aluminium 4 mm pada katil 1500×3000 mm dengan sumber IPG atau RAYCUS dan kawalan Schneider Electric — konfigurasi biasa untuk kedai kerja kepingan logam am.
Soalan Lazim
Adakah pemotongan laser sentiasa lebih baik daripada pemotongan plasma?
Tidak. Plasma lebih murah untuk dibeli, memotong keluli karbon tebal dengan harga berpatutan, dan mengendalikan plat sangat berat yang memerlukan laser berkuasa tinggi yang mahal. Laser menang dari segi ketepatan, kualiti tepi dan produktiviti kepingan nipis hingga sederhana. Jawapan yang betul bergantung pada campuran ketebalan dan keperluan kualiti anda.
Berapa banyak dros yang ditinggalkan oleh pemotongan plasma?
Jangkakan sedikit dros pada kebanyakan potongan plasma, dengan lebih banyak pada keluli tahan karat dan aluminium. Plasma definisi tinggi dengan parameter yang betul meminimumkannya pada keluli karbon, tetapi penyingkiran dros adalah langkah sekunder rutin pada bahagian plasma, manakala potongan laser berbantukan nitrogen biasanya tanpa dros.
Bolehkah laser gentian memotong aluminium?
Boleh, dengan kuasa yang mencukupi. Reflektiviti dan kekonduksian terma aluminium memerlukan lebih kuasa daripada keluli karbon dengan ketebalan yang sama — contohnya, laser gentian 2000W memotong aluminium sehingga 4 mm dan unit 3000W sehingga 6 mm. Semak carta ketebalan mengikut tahap kuasa sebelum memilih kelas kuasa.
Proses manakah yang mempunyai kos bahan habis lebih rendah?
Laser gentian, dalam kebanyakan senario pengeluaran. Bahan habis laser terhad kepada optik pelindung dan gas sampingan, manakala elektrod dan muncung plasma haus dengan setiap potongan dan permulaan arka. Walau bagaimanapun, pada plat berat di mana plasma beroperasi dengan cekap, bahan habis plasma setiap bahagian boleh bersaing kerana proses itu sendiri pantas dan murah pada ketebalan tersebut.
Memilih Mesin Anda dengan Xinhong CNC
Keputusan plasma berbanding laser bergantung pada kerja khusus anda: julat ketebalan dominan, campuran bahan, keperluan kualiti tepi dan jumlah pengeluaran. Hantarkan kepada kami bahan, ketebalan dan aplikasi tipikal anda, dan pasukan Xinhong CNC akan membantu anda menilai sama ada laser gentian sesuai untuk kedai anda — atau sama ada plasma kekal sebagai pelaburan yang lebih baik untuk campuran anda. Hantarkan pertanyaan anda melalui laman web kami dan beritahu kami apa yang anda potong.