
Denne sammenligningen forklarer hvor plasmaskjæring og fiberlaserskjæring hver for seg gir mening for platearbeid. Den dekker kantkvalitet, sporbredde, tykkelsesvinduer, forbrukskostnader og sekundæroperasjoner slik at kjøpere kan tilpasse prosessen til sitt faktiske arbeid.
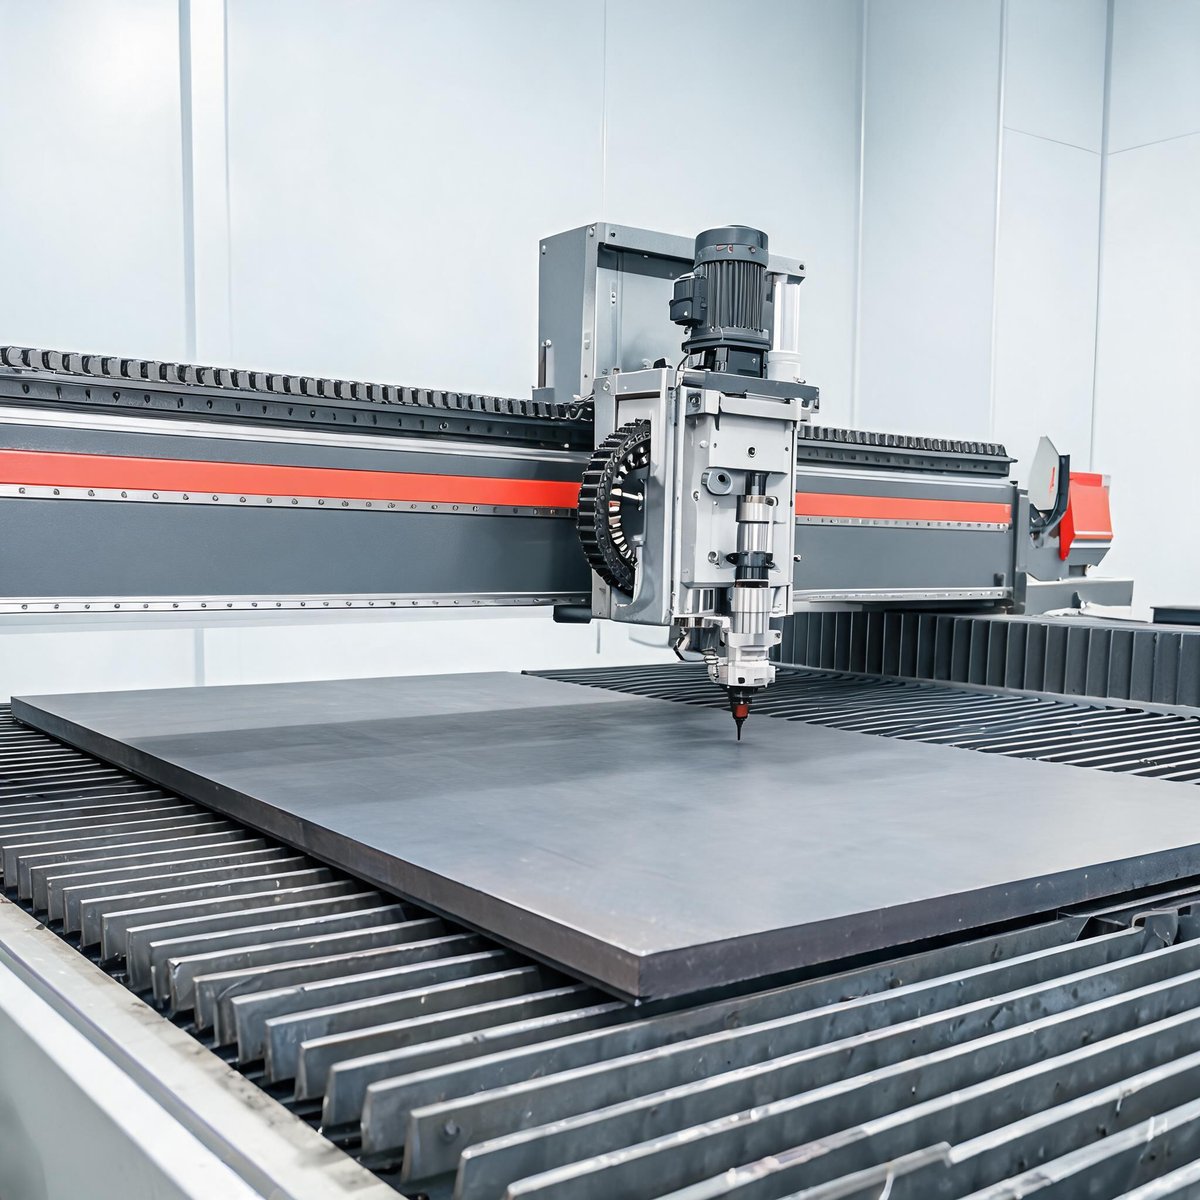
Skal du utstyre et verksted eller erstatte et eldre skjærebord, handler valget mellom plasma og laser vanligvis om tre spørsmål: hvilke tykkelser skjærer du daglig, hvilken kantkvalitet aksepterer kundene dine, og hva kan du bruke på forbruksdeler over maskinens levetid. Begge prosessene skjærer ledende metaller, men de oppfører seg svært ulikt i praksis. Denne veiledningen går gjennom forskjellene som faktisk påvirker en kjøpsbeslutning.
Slik fungerer hver prosess
Plasmaskjæring danner en elektrisk ledende plasma lysbue mellom en elektrode og arbeidsstykket. Den overopphetede gassen smelter metallet, og gassstrålen blåser det smeltede materialet gjennom snittet. Fordi prosessen avhenger av elektrisk ledningsevne, fungerer plasma bare på metaller som leder strøm — karbonstål, rustfritt stål, aluminium, kobber og messing — og lysbuestabiliteten forringes på svært reflekterende overflater.
Fibrelaserskjæring fokuserer en faststofflaserstråle (vanligvis 1064–1080 nm bølgelengde) gjennom fiberoptikk til et lite punkt, og fordamper og smelter metall med hjelp av en koaksial hjelpegass (nitrogen, oksygen eller luft). Strålen leveres uten fysisk kontakt, så det er ingen elektrode som slites, og sporet er dramatisk smalere.
Kantkvalitet og slagg
Det er her de to prosessene skiller seg mest synlig. En fiberlaser gir et rent, smalt spor med en jevn, nesten vertikal kant og en tynn, lett fjernbar varmepåvirket sone. Nitrogenkuttet rustfritt stål og aluminium trenger ofte ingen etterbehandling i det hele tatt før sveising eller lakkering.
Plasmaskårne kanter viser en fas (vanligvis én til tre graders vinkel per side), mer slagg langs underkanten og en bredere varmepåvirket sone. Moderne høydedefinisjons-plasmabord reduserer disse effektene betydelig, men slaggfjerning — sliping eller meisling av underkanten — er fortsatt en rutinemessig sekundæroperasjon på plasmadeler, spesielt på rustfritt stål og aluminium der slagg sitter hardere. Hvis kundene dine inspiserer kantfinish, eller du mater deler direkte inn i sveising eller pulverlakkering, summerer det ekstra arbeidet seg raskt opp.
Sporbredde og presisjon
En plasma lysbue har en fysisk minimumsbredde bestemt av dysen og lysbueegenskapene; spor på omtrent 1,5–2 mm er vanlige, og finskjæring under dysens kapasitet er ikke praktisk. Laserspor er vanligvis 0,1–0,5 mm avhengig av materiale og tykkelse, noe som tillater trange innvendige hjørner, små hull og tettere delnesting.
For et verksted som gir tilbud på presisjonsdeler, er den praktiske effekten materialutbytte. Smalere spor og tettere nesting betyr flere deler per plate. Plasmaens bredere spor og større minimumsfunksjonsstørrelse begrenser hvor tett delene kan pakkes.
Tykkelsesvinduer: hvor hver prosess vinner
Ingen av prosessene er universelt bedre — tykkelsesbåndene favoriserer ulike verktøy.
| Tykkelsesbånd | Bedre egnet | Hvorfor |
| Tynnplate, opptil ca. 6 mm | Fiberlaser | Svært høye forflytningshastigheter, rene slaggfrie kanter, minimal deformasjon |
| Middels plate, ca. 6–12 mm | Fiberlaser (med tilstrekkelig effekt) | Fortsatt raskere enn plasma med langt bedre kantkvalitet på karbonstål |
| Tung plate, ca. 15 mm og over | Plasma | Plasma er fortsatt en økonomisk måte å skjære tykt karbonstål på; laser trenger høy effekt og går betydelig saktere |
Som referansepunkt håndterer en 2000W fiberlaser karbonstål opptil 8 mm, rustfritt stål opptil 5 mm og aluminium opptil 4 mm; en 3000W-enhet utvider dette til 12 mm karbonstål, 8 mm rustfritt stål og 6 mm aluminium. For detaljerte tykkelseskjemaer på tvers av effektnivåer, se material- og tykkelseskjemaer for fiberlaser etter effektnivå. For en full sammenligning av konfigurasjoner for høyefektsmaskiner, se vår kjøpsguide for høyefekts fiberlaserskjæremaskin, og for hva fiberlasere faktisk oppnår på 12–70 mm karbonstål, les vår guide til laserskjæring av stålplate. Hvis produksjonsmiksen din ligger over disse områdene, fortjener plasma en seriøs vurdering; hvis mesteparten av arbeidet ditt er 12 mm og under, vinner laser vanligvis på både hastighet og finish.
Materialer: ledningsevne vs. reflektivitet
Plasma krever et elektrisk ledende arbeidsstykke, noe som dekker de fleste konstruksjons- og plate metaller, men utelukker ikke-ledere helt. Det sliter også på svært reflekterende metaller: lysbuen kan vandre, og kantkvaliteten på aluminium og kobber er merkbart dårligere enn på karbonstål.
En fiberlaser skjærer alle ledende metaller, og fordi den fungerer ved lysabsorpsjon snarere enn ledning, kan den behandle reflekterende materialer som aluminium, messing og kobber når maskineffekten og prosessparameterne er passende. Fiberlasere skjærer også ikke-metaller i enkelte konfigurasjoner, selv om det ikke er typisk for verkstedarbeid.
Driftskostnader: sammenligning av forbruksdeler
Forbruksdelstrukturen er en av de største langsiktige forskjellene.
- Plasmaforbruksdeler: elektroder og dyser slites ved hver lysbuestart og hver skjæretime. Forbrukssett, skjermer og virvelringer er tilbakevendende kostnader, og skjæretimer forkorter elektrodens levetid direkte. Budsjetter med løpende forbruksutgifter proporsjonalt med produksjonsvolumet.
- Fiberlaserforbruksdeler: optikkbanen er i stor grad vedlikeholdsfri — strålen leveres gjennom fiber, så det er ingen speil å justere og ingen elektrode som brennes. De tilbakevendende kostnadene er beskyttelseslinser, dekkglass og hjelpegassene. Nitrogen for oksidfri skjæring av rustfritt stål er den største gasskostnaden; oksygen for karbonstål og trykkluft er billigere alternativer avhengig av kantkrav.
I daglig tynnplateproduksjon er laserforbrukskostnaden per del generelt lavere fordi beskyttelsesoptikk varer mye lenger enn plasmaelektroder, og den raskere skjæretiden fordeler faste kostnader over flere deler. På tykt karbonstål, der plasma går økonomisk og laser går saktere, skifter regnestykket tilbake mot plasma.
Hastighet etter tykkelsesbånd
På tynt materiale er fiberlaser dramatisk raskere — den fokuserte strålen fjerner materiale i en smal linje, så forflytningshastighetene på plate opptil noen millimeter er langt høyere enn noe plasmasystem kan oppnå, og gapet øker ytterligere med nitrogenassistert skjæring. På 3–6 mm plate overgår en fiberlaser vanligvis plasma med god margin samtidig som den produserer en ferdig kant.
Overgangen skjer ved tyngre plate. Plasmaeffektnivåer skalerer billig inn i tykt karbonstål-området der laserhastigheten faller og nødvendig lasereffekt (og maskinkostnad) stiger. Et verksted som hovedsakelig skjærer 20 mm+ karbonstålplate, vil finne plasma til den mer økonomiske prosessen.
Sekundæroperasjoner
Ta med i beregningen hva som skjer etter kuttet:
- Plasmadeler trenger vanligvis slaggfjerning, kantsliping for å fjerne fasen hvis en rett kant er viktig, og mer rengjøring før sveising eller finish. Den bredere varmepåvirkede sonen kan kreve mer oppmerksomhet på sveiseforberedelsen.
- Laserdeler går ofte rett fra bordet til sveising, bøying eller belegg. Nitrogenkuttede rustfrie kanter betraktes ofte som ferdige slik de er skåret.
Laserns nestingseffektivitet reduserer også svinn, og mange fiberlasersystemer inkluderer materialhåndteringsfunksjoner som reduserer arbeidskraft — for eksempel vår kompakte 3000W fiberlaserskjæremaskin kombinerer et byttebord med integrert røykavsug og en lukket sikkerhetskappe, slik at lasting og lossing overlapper med skjæringen i stedet for å avbryte den.
Investeringskostnad: den ærlige avveiningen
Plasma er fortsatt det rimeligere inngangspunktet. Et grunnleggende plasmaboard koster betydelig mindre enn et fiberlasersystem med tilsvarende bordstørrelse, og for et oppstartsverksted eller et som fokuserer på tykt konstruksjonsstål, betyr den forskjellen noe. Fiberlasersystemer krever høyere initialinvestering, men totalbildet forbedres med volum: raskere tynnplateproduksjon, lavere forbruksutgifter, mindre omarbeid og bedre materialutnyttelse summerer seg over skift.
For verksteder som skjærer blandet platetykkelse daglig, når en middels effekt fiberlaser vanligvis tilbakebetaling raskere enn de rå maskinprisene antyder. Vår 2000W fiberlaserskjæremaskin dekker 8 mm karbonstål, 5 mm rustfritt stål og 4 mm aluminium på et 1500×3000 mm bord med IPG- eller RAYCUS-kilde og Schneider Electric-kontroll — en vanlig konfigurasjon for generelle platearbeidsverksteder.
Ofte stilte spørsmål
Er laserskjæring alltid bedre enn plasmaskjæring?
Nei. Plasma er billigere å kjøpe, skjærer tykt karbonstål rimelig og håndterer svært tung plate som ville kreve dyre høyefektslasere. Laser vinner på presisjon, kantkvalitet og produktivitet på tynn til middels plate. Det riktige svaret avhenger av tykkelsesmiksen og kvalitetskravene dine.
Hvor mye slagg etterlater plasmaskjæring?
Forvent noe slagg på de fleste plasmakutt, med mer på rustfritt stål og aluminium. Høydedefinisjonsplasma med riktig innstilte parametere minimerer det på karbonstål, men slaggfjerning er et rutinemessig sekundært trinn på plasmadeler, mens nitrogenassisterte laserkutt vanligvis er slaggfrie.
Kan en fiberlaser skjære aluminium?
Ja, med tilstrekkelig effekt. Aluminiums reflektivitet og varmeledningsevne krever mer effekt enn karbonstål av samme tykkelse — for eksempel skjærer en 2000W fiberlaser aluminium opptil 4 mm og en 3000W-enhet opptil 6 mm. Sjekk tykkelseskjemaene etter effektnivå før du forplikter deg til en effektklasse.
Hvilken prosess har lavere forbrukskostnader?
Fiberlaser, i de fleste produksjonsscenarier. Laserforbruksdeler er begrenset til beskyttelsesoptikk og hjelpegass, mens plasmaelektroder og dyser slites ved hvert kutt og hver lysbuestart. På tung plate der plasma går effektivt, kan imidlertid plasmaforbruksdeler per del være konkurransedyktige fordi prosessen selv er rask og billig ved den tykkelsen.
Velg maskinen din med Xinhong CNC
Valget mellom plasma og laser avhenger av ditt spesifikke arbeid: dominerende tykkelsesområde, materialmiks, krav til kantkvalitet og produksjonsvolum. Send oss dine typiske materialer, tykkelser og applikasjoner, og Xinhong CNC-teamet hjelper deg med å vurdere om en fiberlaser passer for verkstedet ditt — eller om plasma fortsatt er den bedre investeringen for miksen din. Send inn forespørselen din via nettstedet vårt og fortell oss hva du skjærer.