
To porównanie wyjaśnia, gdzie cięcie plazmowe i cięcie laserem światłowodowym mają sens w obróbce blach. Obejmuje jakość krawędzi, szczelinę cięcia, zakresy grubości, koszty materiałów eksploatacyjnych i operacje wtórne, aby kupujący mogli dopasować proces do swojej rzeczywistej pracy.
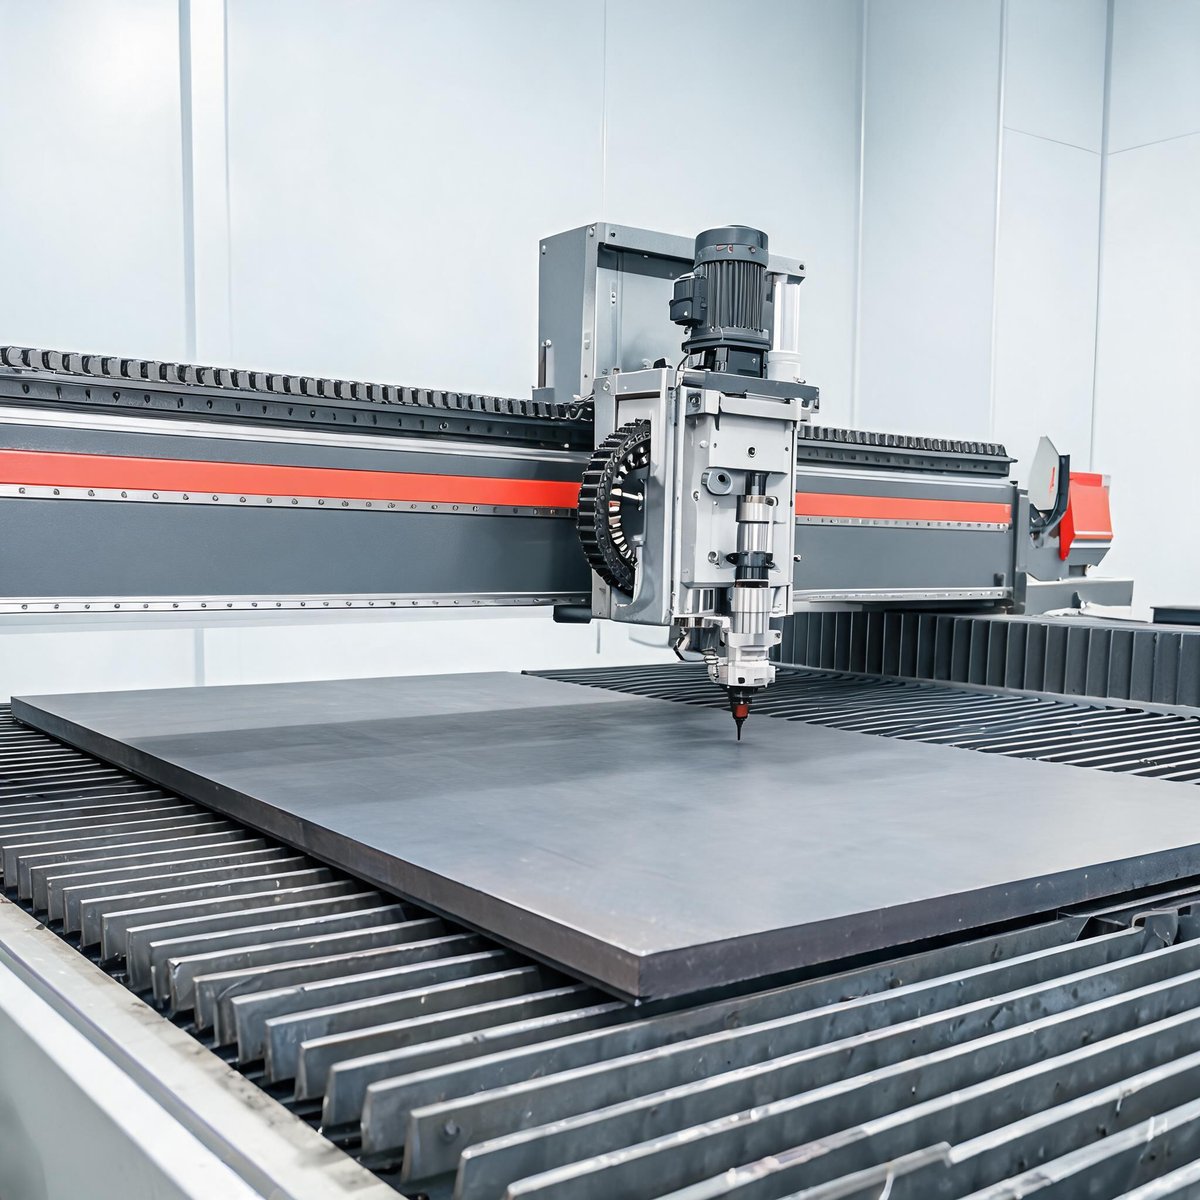
Jeśli wyposażają Państwo zakład obróbki metalu lub wymieniają starszy stół do cięcia, decyzja między plazmą a laserem zwykle sprowadza się do trzech pytań: jakie grubości cinają Państwo codziennie, jaką jakość krawędzi akceptują Państwa klienci oraz ile mogą Państwo przeznaczyć na materiały eksploatacyjne w całym okresie eksploatacji maszyny. Oba procesy cinają metale przewodzące, ale w praktyce zachowują się bardzo różnie. W niniejszym przewodniku omówiono różnice, które rzeczywiście wpływają na decyzję zakupową.
Jak działa każdy z procesów
Cięcie plazmowe tworzy elektrycznie przewodzący łuk plazmowy między elektrodą a materiałem obrabianym. Przegrzany gaz topi metal, a strumień gazu wydmuchuje stopiony materiał przez szczelinę cięcia. Ponieważ proces opiera się na przewodności elektrycznej, plazma działa wyłącznie na metalach przewodzących prąd — stali węglowej, stali nierdzewnej, aluminium, miedzi i mosiądzu — a stabilność łuku pogarsza się na powierzchniach silnie odbijających światło.
Cięcie laserem światłowodowym koncentruje wiązkę lasera półprzewodnikowego (o długości fali zwykle 1064–1080 nm) poprzez światłowód na niewielkim punkcie, odparowując i topiąc metal przy udziale współosiowego gazu pomocniczego (azotu, tlenu lub powietrza). Wiązka jest dostarczana bez kontaktu fizycznego, więc nie ma elektrody ulegającej erozji, a szczelina cięcia jest znacznie węższa.
Jakość krawędzi i grzebień
To tutaj oba procesy różnią się najbardziej widocznie. Laser światłowodowy wytwarza czystą, wąską szczelinę cięcia z gładką, niemal pionową krawędzią oraz cienką, łatwą do usunięcia strefą wpływu ciepła. Stal nierdzewna i aluminium cięte azotem często nie wymagają żadnej obróbki wtórnej przed spawaniem lub malowaniem.
Krawędzie cięte plazmą wykazują skos (zwykle od jednego do trzech stopni na stronę), więcej grzebienia wzdłuż dolnej krawędzi oraz szerszą strefę wpływu ciepła. Nowoczesne stoły plazmowe wysokiej rozdzielczości znacznie te efekty ograniczają, jednak usuwanie grzebienia — szlifowanie lub dłutowanie dolnej krawędzi — pozostaje rutynową operacją wtórną dla elementów ciętych plazmą, zwłaszcza ze stali nierdzewnej i aluminium, gdzie grzebień przylega uporczywiej. Jeśli klienci kontrolują wykończenie krawędzi lub elementy trafiają bezpośrednio do spawania bądź malowania proszkowego, ta dodatkowa praca szybko się kumuluje.
Szerokość szczeliny cięcia i precyzja
Łuk plazmowy ma fizyczną minimalną szerokość określoną przez dyszę i charakterystykę łuku; szczeliny cięcia rzędu 1,5–2 mm są typowe, a cięcie drobnych detali poniżej możliwości dyszy nie jest praktyczne. Szczelina cięcia laserem wynosi zwykle 0,1–0,5 mm w zależności od materiału i grubości, co pozwala na ciasne narożniki wewnętrzne, małe otwory i gęstsze rozmieszczenie elementów na arkuszu.
Dla zakładu wyceniającego precyzyjne elementy praktycznym skutkiem jest wydajność materiałowa. Węższa szczelina cięcia i gęstsze rozmieszczenie oznaczają więcej elementów z arkusza. Szersza szczelina plazmy i większy minimalny rozmiar detalu ograniczają możliwość ciasnego pakowania elementów.
Zakresy grubości: gdzie wygrywa każdy z procesów
Żaden z procesów nie jest uniwersalnie lepszy — zakresy grubości sprzyjają różnym narzędziom.
| Zakres grubości | Lepsze dopasowanie | Dlaczego |
| Cienka blacha, do ok. 6 mm | Laser światłowodowy | Bardzo duże prędkości przejścia, czyste krawędzie bez grzebienia, minimalne odkształcenia |
| Średnia blacha, ok. 6–12 mm | Laser światłowodowy (o odpowiedniej mocy) | Nadal szybszy niż plazma, ze znacznie lepszą jakością krawędzi na stali węglowej |
| Gruba blacha, ok. 15 mm i więcej | Plazma | Plazma pozostaje ekonomicznym sposobem cięcia grubej stali węglowej; laser wymaga dużej mocy i znacznie zwalnia |
Dla porównania: laser światłowodowy o mocy 2000 W tnie stal węglową do 8 mm, stal nierdzewną do 5 mm i aluminium do 4 mm; jednostka 3000 W rozszerza to do 12 mm stali węglowej, 8 mm stali nierdzewnej i 6 mm aluminium. Szczegółowe tabele grubości dla poszczególnych poziomów mocy znajdują się w tabelach materiałów i grubości dla lasera światłowodowego według poziomu mocy. Pełne porównanie konfiguracji maszyn o dużej mocy zawiera nasz przewodnik zakupowy po wysokomocowych maszynach do cięcia laserem światłowodowym, a to, co lasery światłowodowe rzeczywiście osiągają na stali węglowej o grubości 12–70 mm, opisano w naszym przewodniku po cięciu laserem blach stalowych. Jeśli Państwa profil produkcji wykracza poza te zakresy, plazma zasługuje na poważne rozważenie; jeśli większość pracy dotyczy grubości 12 mm i poniżej, laser zwykle wygrywa zarówno pod względem szybkości, jak i wykończenia.
Materiały: przewodność a odbiciowość
Plazma wymaga elektrycznie przewodzącego materiału obrabianego, co obejmuje większość metali konstrukcyjnych i blach, ale całkowicie wyklucza nieprzewodniki. Ma też trudności z metalami silnie odbijającymi światło: łuk może dryfować, a jakość krawędzi na aluminium i miedzi jest zauważalnie gorsza niż na stali węglowej.
Laser światłowodowy tnie wszystkie metale przewodzące, a ponieważ działa poprzez absorpcję światła, a nie przewodność, może obrabiać materiały odbijające światło, takie jak aluminium, mosiądz i miedź, gdy moc maszyny i parametry obróbki są odpowiednie. Lasery światłowodowe tną także nie-metale w niektórych konfiguracjach, choć nie jest to typowe dla prac obróbkowych.
Koszty eksploatacji: porównanie materiałów eksploatacyjnych
Struktura materiałów eksploatacyjnych to jedna z największych różnic długoterminowych.
- Materiały eksploatacyjne plazmy: elektrody i dysze ulegają erozji przy każdym zapłonie łuku i każdej godzinie cięcia. Zestawy materiałów eksploatacyjnych, osłony i pierścienie wirowe to koszty powtarzające się, a godziny cięcia bezpośrednio skracają żywotność elektrody. Należy zaplanować bieżące wydatki na materiały eksploatacyjne proporcjonalnie do wielkości produkcji.
- Materiały eksploatacyjne lasera światłowodowego: tor optyczny jest w dużej mierze bezobsługowy — wiązka jest dostarczana światłowodem, więc nie ma luster do justowania ani elektrody do wypalenia. Koszty powtarzające się to soczewki ochronne, szkła osłonowe i gazy pomocnicze. Azot do cięcia stali nierdzewnej bez tlenków to największy koszt gazu; tlen do stali węglowej i sprężone powietrze to tańsze alternatywy w zależności od wymagań dotyczących krawędzi.
W codziennej produkcji cienkich blach koszt materiałów eksploatacyjnych lasera na element jest zazwyczaj niższy, ponieważ optyka ochronna wytrzymuje znacznie dłużej niż elektrody plazmowe, a krótszy czas cięcia rozkłada koszty stałe na więcej elementów. Na grubej stali węglowej, gdzie plazma pracuje ekonomicznie, a laser zwalnia, rachunek przechyla się z powrotem ku plazmie.
Szybkość według zakresu grubości
Na cienkim materiale laser światłowodowy jest dramatycznie szybszy — skupiona wiązka usuwa materiał w wąskiej linii, więc prędkości przejścia na blachach do kilku milimetrów są znacznie wyższe niż w jakimkolwiek systemie plazmowym, a różnica rośnie jeszcze przy cięciu wspomaganym azotem. Na blasze o grubości 3–6 mm laser światłowodowy zwykle znacznie wyprzedza plazmę, wytwarzając jednocześnie gotową krawędź.
Punkt przecięcia wypada przy grubszej blasze. Moce plazmy tanio skalują się w zakres grubej stali węglowej, gdzie prędkość lasera spada, a wymagana moc lasera (i koszt maszyny) rośnie. Zakład cinający przeważnie blachę stalową węglową o grubości 20 mm i więcej uzna plazmę za proces bardziej ekonomiczny.
Operacje wtórne
Należy uwzględnić to, co dzieje się po cięciu:
- Elementy cięte plazmą zazwyczaj wymagają usunięcia grzebienia, szlifowania krawędzi w celu usunięcia skosu, jeśli liczy się krawędź prostopadła, oraz więcej czyszczenia przed spawaniem lub wykończeniem. Szersza strefa wpływu ciepła może wymagać większej uwagi przy przygotowaniu do spawania.
- Elementy cięte laserem często trafiają prosto ze stołu do spawania, gięcia lub powlekania. Krawędzie stali nierdzewnej ciętej azotem są często uznawane za gotowe w stanie surowym.
Wydajność rozmieszczenia elementów w laserze ogranicza też odpady, a wiele systemów laserów światłowodowych zawiera funkcje obsługi materiału zmniejszające nakład pracy — na przykład nasza kompaktowa maszyna do cięcia laserem światłowodowym o mocy 3000 W łączy stół wymienny ze zintegrowanym odciągiem spalin i osłoną bezpieczeństwa, dzięki czemu załadunek i rozładunek nakładają się na cięcie, zamiast je przerywać.
Koszt kapitałowy: uczciwy kompromis
Plazma pozostaje tańszym punktem wejścia. Podstawowy stół plazmowy kosztuje znacznie mniej niż system lasera światłowodowego o porównywalnym rozmiarze stołu, a dla nowego zakładu lub zakładu skupionego na grubej stali konstrukcyjnej ta różnica ma znaczenie. Systemy laserów światłowodowych wymagają wyższych nakładów początkowych, ale całkowity obraz kosztów poprawia się wraz z wolumenem: szybsza produkcja cienkich blach, niższe wydatki na materiały eksploatacyjne, mniej poprawek i lepsze wykorzystanie materiału — wszystko to kumuluje się w kolejnych zmianach.
Dla zakładów codziennie cinających blachę o mieszanych grubościach laser światłowodowy średniej mocy zwykle osiąga zwrot szybciej, niż sugerują same ceny maszyn. Nasza maszyna do cięcia laserem światłowodowym o mocy 2000 W obsługuje stal węglową 8 mm, stal nierdzewną 5 mm i aluminium 4 mm na stole 1500×3000 mm ze źródłem IPG lub RAYCUS i sterowaniem Schneider Electric — typowa konfiguracja dla ogólnych zakładów obróbki blachy.
Najczęściej zadawane pytania
Czy cięcie laserem jest zawsze lepsze od cięcia plazmą?
Nie. Plazma jest tańsza w zakupie, ekonomicznie tnie grubą stal węglową i obsługuje bardzo grube blachy, które wymagałyby drogich laserów dużej mocy. Laser wygrywa pod względem precyzji, jakości krawędzi i wydajności na cienkich i średnich blachach. Właściwa odpowiedź zależy od Państwa mieszanki grubości i wymagań jakościowych.
Ile grzebienia pozostawia cięcie plazmowe?
Na większości cięć plazmowych należy się spodziewać pewnej ilości grzebienia, więcej na stali nierdzewnej i aluminium. Plazma wysokiej rozdzielczości przy prawidłowo ustawionych parametrach minimalizuje go na stali węglowej, jednak usuwanie grzebienia to rutynowy krok wtórny dla elementów ciętych plazmą, podczas gdy cięcia laserem wspomagane azotem są zazwyczaj wolne od grzebienia.
Czy laser światłowodowy może ciąć aluminium?
Tak, przy wystarczającej mocy. Odbiciowość i przewodność cieplna aluminium wymagają większej mocy niż w przypadku stali węglowej o tej samej grubości — na przykład laser światłowodowy o mocy 2000 W tnie aluminium do 4 mm, a jednostka 3000 W do 6 mm. Przed wyborem klasy mocy należy sprawdzić tabele grubości według poziomu mocy .
Który proces ma niższe koszty materiałów eksploatacyjnych?
Laser światłowodowy w większości scenariuszy produkcyjnych. Materiały eksploatacyjne lasera ograniczają się do optyki ochronnej i gazu pomocniczego, podczas gdy elektrody i dysze plazmowe ulegają erozji przy każdym cięciu i zapłonie łuku. Jednak na grubej blasze, gdzie plazma pracuje wydajnie, materiały eksploatacyjne plazmy na element mogą być konkurencyjne, ponieważ sam proces jest szybki i tani przy tej grubości.
Wybór maszyny z Xinhong CNC
Decyzja między plazmą a laserem sprowadza się do Państwa konkretnych prac: dominującego zakresu grubości, mieszanki materiałów, wymagań dotyczących jakości krawędzi i wielkości produkcji. Prosimy przesłać nam typowe materiały, grubości i zastosowania, a zespół Xinhong CNC pomoże Państwu ocenić, czy laser światłowodowy pasuje do Państwa zakładu — czy też plazma pozostaje lepszą inwestycją dla Państwa profilu. Prosimy o przesłanie zapytania przez naszą stronę internetową i opisanie, co Państwo cinają.