
Esta comparação explica onde o corte por plasma e o corte por laser de fibra fazem sentido para a fabricação de chapa metálica. Abrange qualidade de bordo, corte, janelas de espessura, custos de consumíveis e operações secundárias para que os compradores possam adequar o processo ao seu trabalho real.
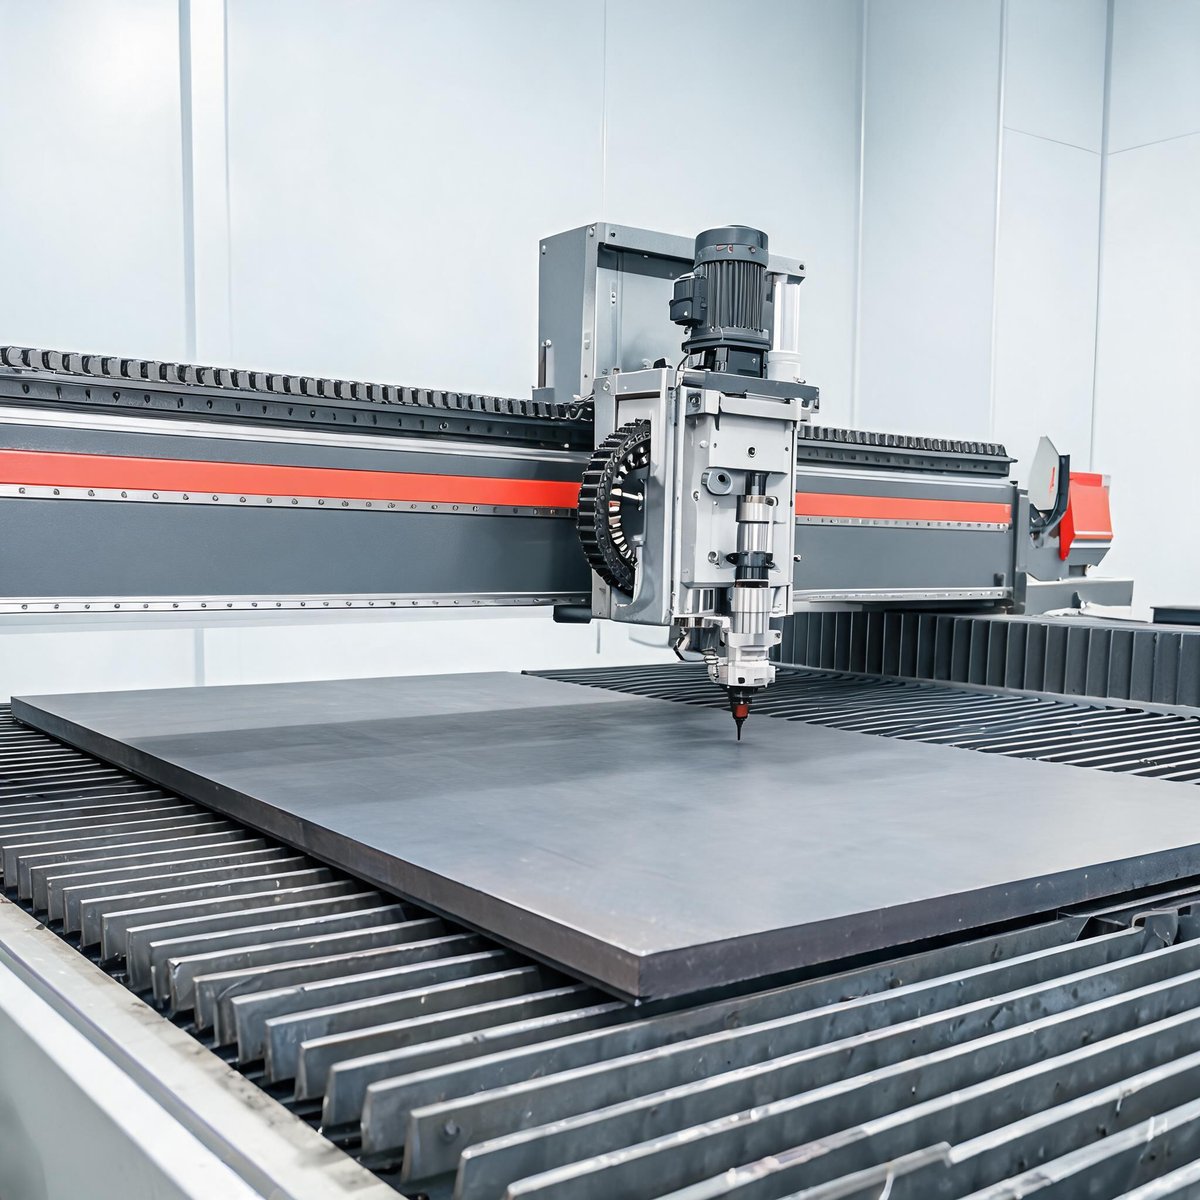
Se está a equipar uma oficina de fabrico ou a substituir uma mesa de corte antiga, a decisão entre plasma e laser resume-se geralmente a três questões: que espessuras corta diariamente, que qualidade de bordo os seus clientes aceitam e quanto pode gastar em consumíveis ao longo da vida útil da máquina. Ambos os processos cortam metais condutores, mas comportam-se de forma muito diferente na prática. Este guia aborda as diferenças que realmente afetam uma decisão de compra.
Como Funciona Cada Processo
O corte por plasma forma um arco de plasma eletricamente condutor entre um elétrodo e a peça de trabalho. O gás sobreaquecido funde o metal e o jato de gás expulsa o material fundido através do corte. Como depende da condutividade elétrica, o plasma só funciona em metais que conduzem eletricidade — aço carbono, aço inoxidável, alumínio, cobre e latão — e a estabilidade do arco degrada-se em superfícies altamente refletoras.
O corte por laser de fibra foca um feixe de laser de estado sólido (tipicamente com comprimento de onda de 1064–1080 nm) através de fibra ótica num ponto pequeno, vaporizando e fundindo o metal com a assistência de um gás auxiliar coaxial (azoto, oxigénio ou ar). O feixe é entregue sem contacto físico, pelo que não há elétrodo para erodir e o corte é dramaticamente mais estreito.
Qualidade do Bordo e Escória
É aqui que os dois processos divergem de forma mais visível. Um laser de fibra produz um corte limpo e estreito, com um bordo liso e quase vertical e uma zona termicamente afetada fina e facilmente removível. O inoxidável e o alumínio cortados com azoto frequentemente não necessitam de qualquer pós-processamento antes da soldadura ou pintura.
Os bordos cortados por plasma apresentam um chanfro (tipicamente inclinado entre um e três graus por lado), mais escória ao longo do bordo inferior e uma zona termicamente afetada mais larga. As mesas de plasma de alta definição modernas reduzem consideravelmente estes efeitos, mas a remoção de escória — retificação ou cinzelamento do bordo inferior — continua a ser uma operação secundária rotineira nas peças cortadas por plasma, especialmente em aço inoxidável e alumínio, onde a escória adere com mais teimosia. Se os seus clientes inspecionam o acabamento dos bordos ou se alimenta as peças diretamente para soldadura ou revestimento em pó, esse trabalho adicional acumula-se rapidamente.
Largura do Corte e Precisão
Um arco de plasma tem uma largura mínima física definida pelo bocal e pelas características do arco; cortes de aproximadamente 1,5–2 mm são comuns, e o corte de pormenores finos abaixo da capacidade do bocal não é prático. O corte por laser é tipicamente de 0,1–0,5 mm, dependendo do material e da espessura, o que permite cantos interiores justos, furos pequenos e um encaixe mais próximo das peças.
Para uma oficina que orçamenta peças de precisão, o impacto prático está no rendimento do material. Um corte mais estreito e um encaixe mais justo significam mais peças por chapa. O corte mais largo do plasma e a maior dimensão mínima de pormenor limitam a proximidade com que as peças podem ser compactadas.
Janelas de Espessura: Onde Cada Processo Vence
Nenhum dos processos é universalmente melhor — as faixas de espessura favorecem ferramentas diferentes.
| Faixa de espessura | Melhor opção | Porquê |
| Chapa fina, até ~6 mm | Laser de fibra | Velocidades de deslocação muito elevadas, bordos limpos sem escória, distorção mínima |
| Chapa média, ~6–12 mm | Laser de fibra (com potência adequada) | Ainda mais rápido que o plasma, com qualidade de bordo muito superior em aço carbono |
| Chapa pesada, ~15 mm e acima | Plasma | O plasma continua a ser uma forma económica de cortar aço carbono espesso; o laser necessita de alta potência e abranda significativamente |
Como referência, um laser de fibra de 2000W processa aço carbono até 8 mm, inoxidável até 5 mm e alumínio até 4 mm; uma unidade de 3000W estende isso para 12 mm de aço carbono, 8 mm de inoxidável e 6 mm de alumínio. Para tabelas de espessura detalhadas por nível de potência, consulte tabelas de material e espessura para laser de fibra por nível de potência. Para uma comparação completa de configurações de máquinas de alta potência, consulte o nosso guia de compra de máquinas de corte por laser de fibra de alta potência, e para saber o que os lasers de fibra realmente alcançam em aço carbono de 12–70 mm, leia o nosso guia de corte a laser de chapa de aço. Se o seu mix de produção se situa acima dessas faixas, o plasma merece uma análise séria; se a maior parte do seu trabalho é de 12 mm e abaixo, o laser geralmente vence tanto em velocidade como em acabamento.
Materiais: Condutividade vs Refletividade
O plasma requer uma peça de trabalho eletricamente condutora, o que abrange a maioria dos metais estruturais e de chapa, mas exclui totalmente os não condutores. Também tem dificuldades em metais altamente refletores: o arco pode desviar-se e a qualidade do bordo em alumínio e cobre é visivelmente pior do que em aço carbono.
Um laser de fibra corta todos os metais condutores e, como funciona por absorção de luz em vez de condução, pode processar materiais refletores como alumínio, latão e cobre quando a potência da máquina e os parâmetros de processamento são adequados. Os lasers de fibra também cortam não metais em algumas configurações, embora isso não seja típico para trabalho de fabrico.
Custo Operacional: Comparação de Consumíveis
A estrutura de consumíveis é uma das maiores diferenças a longo prazo.
- Consumíveis de plasma: elétrodos e bocais erodem com cada arranque de arco e hora de corte. Kits de consumíveis, proteções e anéis de turbilhão são custos recorrentes, e as horas de corte encurtam diretamente a vida útil dos elétrodos. Orçamente para gastos contínuos em consumíveis proporcionais ao volume de produção.
- Consumíveis de laser de fibra: o percurso ótico é largamente isento de manutenção — o feixe é entregue através de fibra, pelo que não há espelhos para alinhar nem elétrodo para queimar. Os custos recorrentes são lentes de proteção, vidros de cobertura e os gases auxiliares. O azoto para corte de inoxidável sem óxidos é o maior custo de gás; o oxigénio para aço carbono e o ar comprimido são alternativas mais económicas, dependendo dos requisitos de bordo.
Na produção diária de chapa fina, o custo de consumíveis de laser por peça é geralmente inferior porque a ótica de proteção dura muito mais do que os elétrodos de plasma e o tempo de corte mais rápido distribui os custos fixos por mais peças. Em aço carbono espesso, onde o plasma funciona economicamente e o laser abranda, a lógica inverte-se a favor do plasma.
Velocidade por Faixa de Espessura
Em material fino, o laser de fibra é dramaticamente mais rápido — o feixe focado remove material numa linha estreita, pelo que as velocidades de deslocação em chapa até alguns milímetros são muito superiores às que qualquer sistema de plasma consegue alcançar, e a diferença aumenta ainda mais com o corte assistido por azoto. Em chapa de 3–6 mm, um laser de fibra comummente supera o plasma por uma margem considerável enquanto produz um bordo acabado.
O ponto de cruzamento ocorre em chapa mais pesada. Os níveis de potência do plasma escalam de forma económica para o território do aço carbono espesso, onde a velocidade do laser cai e a potência necessária (e o custo da máquina) aumenta. Uma oficina que corte predominantemente chapa de aço carbono de 20 mm+ achará o plasma o processo mais económico.
Operações Secundárias
Considere o que acontece após o corte:
- Peças cortadas por plasma normalmente necessitam de remoção de escória, retificação do bordo para remover o chanfro se um bordo reto for importante, e mais limpeza antes da soldadura ou acabamento. A zona termicamente afetada mais larga pode exigir mais atenção na preparação da soldadura.
- Peças cortadas por laser frequentemente passam diretamente da mesa para a soldadura, dobra ou revestimento. Os bordos de inoxidável cortados com azoto são frequentemente considerados acabados tal como cortados.
A eficiência de encaixe do laser também reduz o desperdício, e muitos sistemas de laser de fibra incluem funcionalidades de manuseamento de material que reduzem a mão de obra — por exemplo, a nossa máquina de corte por laser de fibra compacta de 3000W combina uma mesa de troca com extração de fumos integrada e uma cabine de segurança fechada, para que a carga e a descarga se sobreponham ao corte em vez de o interromper.
Custo de Capital: O Compromisso Honesto
O plasma continua a ser o ponto de entrada de menor custo. Uma mesa de plasma básica custa substancialmente menos do que um sistema de laser de fibra de tamanho de mesa comparável, e para uma oficina em arranque ou focada em aço estrutural espesso, essa diferença é importante. Os sistemas de laser de fibra têm um investimento inicial mais elevado, mas o quadro de custo total melhora com o volume: produção mais rápida de chapa fina, menor gasto em consumíveis, menos retrabalho e melhor utilização de material — tudo se acumula ao longo dos turnos.
Para oficinas que cortam chapa metálica de espessura mista diariamente, um laser de fibra de potência média geralmente atinge o retorno mais rapidamente do que os preços brutos da máquina sugerem. A nossa máquina de corte por laser de fibra de 2000W cobre 8 mm de aço carbono, 5 mm de inoxidável e 4 mm de alumínio numa mesa de 1500×3000 mm com uma fonte IPG ou RAYCUS e controlo Schneider Electric — uma configuração comum para oficinas de serralharia geral.
Perguntas Frequentes
O corte por laser é sempre melhor do que o corte por plasma?
Não. O plasma é mais barato de adquirir, corta aço carbono espesso de forma acessível e processa chapa muito pesada que exigiria lasers de alta potência dispendiosos. O laser vence em precisão, qualidade de bordo e produtividade em chapa fina a média. A resposta certa depende do seu mix de espessuras e dos requisitos de qualidade.
Quanta escória deixa o corte por plasma?
Espere alguma escória na maioria dos cortes por plasma, com mais em aço inoxidável e alumínio. O plasma de alta definição com parâmetros corretamente definidos minimiza-a em aço carbono, mas a remoção de escória é um passo secundário rotineiro nas peças de plasma, enquanto os cortes a laser assistidos por azoto são tipicamente isentos de escória.
Um laser de fibra pode cortar alumínio?
Sim, com potência suficiente. A refletividade e a condutividade térmica do alumínio exigem mais potência do que o aço carbono da mesma espessura — por exemplo, um laser de fibra de 2000W corta alumínio até 4 mm e uma unidade de 3000W até 6 mm. Consulte as tabelas de espessura por nível de potência antes de se comprometer com uma classe de potência.
Qual processo tem custos de consumíveis mais baixos?
O laser de fibra, na maioria dos cenários de produção. Os consumíveis de laser limitam-se à ótica de proteção e ao gás auxiliar, enquanto os elétrodos e bocais de plasma erodem com cada corte e arranque de arco. Em chapa pesada, onde o plasma funciona eficientemente, no entanto, os consumíveis de plasma por peça podem ser competitivos porque o próprio processo é rápido e barato nessa espessura.
Escolher a Sua Máquina com a Xinhong CNC
A decisão entre plasma e laser resume-se ao seu trabalho específico: intervalo de espessura dominante, mix de materiais, requisitos de qualidade de bordo e volume de produção. Envie-nos os seus materiais típicos, espessuras e aplicações, e a equipa da Xinhong CNC ajudará a avaliar se um laser de fibra se adequa à sua oficina — ou se o plasma continua a ser o melhor investimento para o seu mix. Submeta o seu pedido através do nosso website e diga-nos o que corta.