
Această comparație explică unde tăierea cu plasmă și tăierea cu laser cu fibră au fiecare sens pentru fabricarea tablei metalice. Acoperă calitatea muchiei, tăietura, ferestrele de grosime, costurile consumabilelor și operațiile secundare, astfel încât cumpărătorii să poată potrivi procesul cu lucrările lor reale.
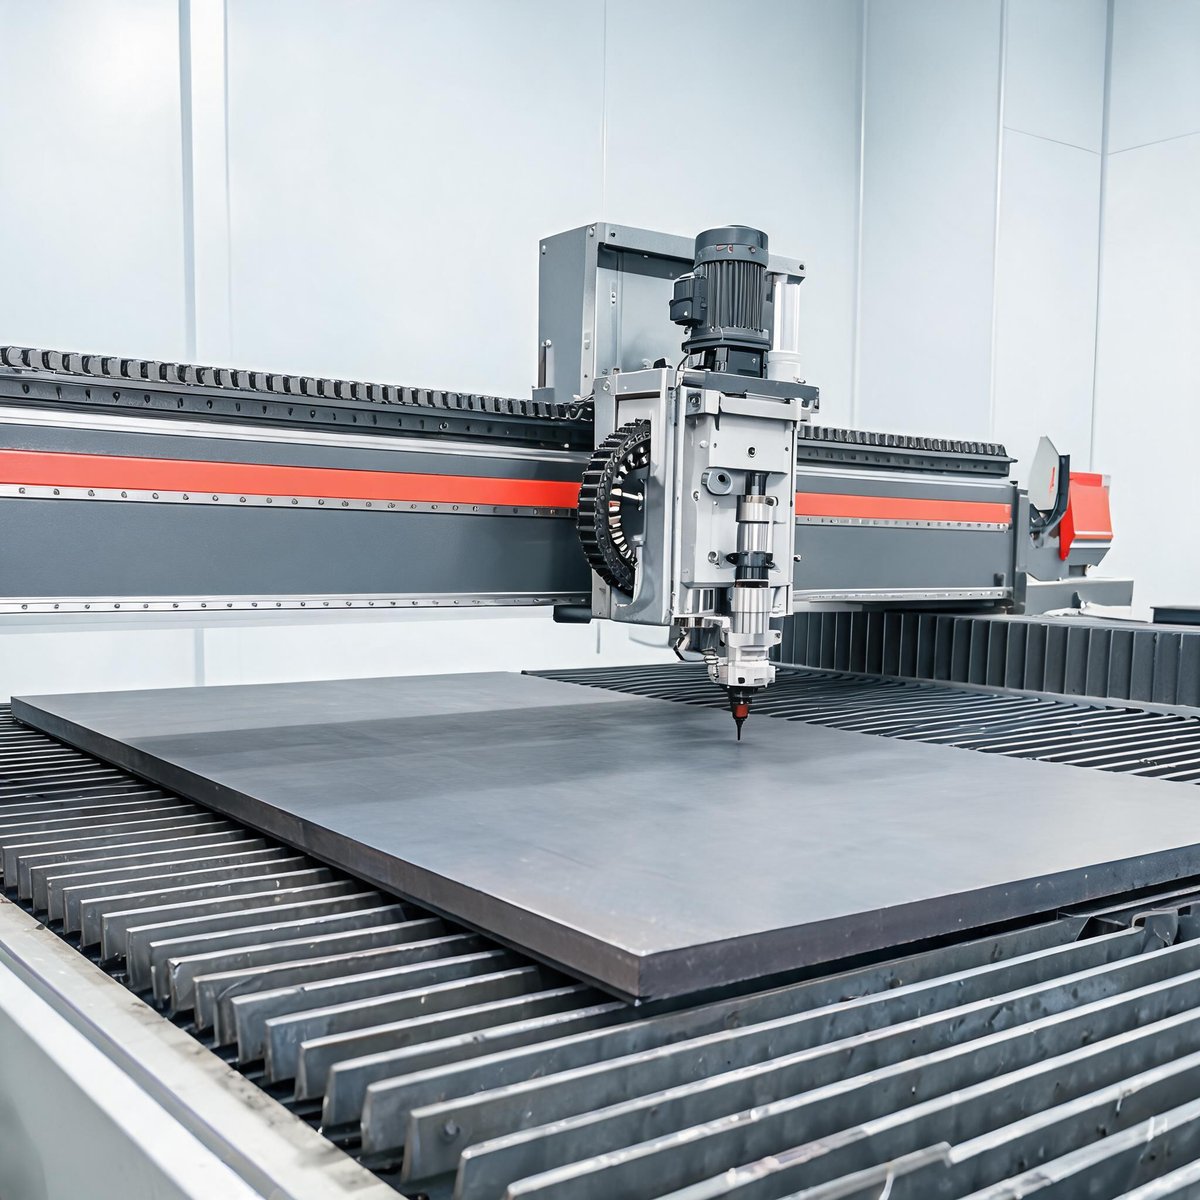
Dacă dotați un atelier de prelucrare a metalelor sau înlocuiți o masă de tăiere mai veche, decizia între plasma și laser se rezumă de obicei la trei întrebări: ce grosimi tăiați zilnic, ce calitate a muchiei acceptă clienții dumneavoastră și cât puteți cheltui pe consumabile pe durata de viață a mașinii. Ambele procese taie metale conductive, dar se comportă foarte diferit în practică. Acest ghid parcurge diferențele care afectează efectiv o decizie de achiziție.
Cum funcționează fiecare proces
Tăierea cu plasmă formează un arc de plasmă electric conductiv între un electrod și piesa de lucru. Gazul supraîncălzit topește metalul, iar jetul de gaz suflă materialul topit prin tăietură. Deoarece depinde de conductivitatea electrică, plasma funcționează doar pe metale care conduc electricitatea — oțel carbon, oțel inoxidabil, aluminiu, cupru și alamă — iar stabilitatea arcului scade pe suprafețe foarte reflectante.
Tăierea cu laser cu fibră focalizează un fascicul laser cu stare solidă (de obicei cu lungimea de undă 1064–1080 nm) prin fibre optice pe un punct mic, vaporizând și topind metalul cu ajutorul unui gaz auxiliar coaxial (azot, oxigen sau aer). Fasciculul este livrat fără contact fizic, astfel încât nu există electrod care să se erodeze, iar tăietura este dramatic mai îngustă.
Calitatea muchiei și zgura
Aici cele două procese diverg cel mai vizibil. Un laser cu fibră produce o tăietură curată și îngustă, cu o muchie netedă, aproape verticală, și o zonă afectată termic subțire, ușor de îndepărtat. Oțelul inoxidabil și aluminiul tăiate cu azot adesea nu necesită nicio post-procesare înainte de sudare sau vopsire.
Marginile tăiate cu plasmă prezintă un teșit (de obicei înclinat cu unu până la trei grade pe fiecare parte), mai multă zgură de-a lungul muchiei inferioare și o zonă afectată termic mai largă. Mesele moderne cu plasmă de înaltă definiție reduc considerabil aceste efecte, dar îndepărtarea zgurii — șlefuirea sau dăltuirea muchiei inferioare — rămâne o operație secundară de rutină pe piesele tăiate cu plasmă, în special pe oțel inoxidabil și aluminiu, unde zgura aderă mai persistent. Dacă clienții dumneavoastră inspectează finisajul muchiei sau alimentați piesele direct în sudare sau vopsire electrostatică, acea muncă suplimentară se acumulează rapid.
Lățimea tăieturii și precizia
Un arc de plasmă are o lățime minimă fizică stabilită de duză și caracteristicile arcului; tăieturi de aproximativ 1,5–2 mm sunt comune, iar tăierea cu detalii fine sub capacitatea duzei nu este practică. Tăietura laser este de obicei de 0,1–0,5 mm în funcție de material și grosime, ceea ce permite colțuri interioare strânse, găuri mici și o imbricare mai apropiată a pieselor.
Pentru un atelier care ofertează piese de precizie, impactul practic este randamentul materialului. O tăietură mai îngustă și o imbricare mai strânsă înseamnă mai multe piese pe foaie. Tăietura mai largă a plasmei și dimensiunea minimă mai mare a caracteristicilor limitează cât de aproape pot fi împachetate piesele.
Ferestre de grosime: unde câștigă fiecare proces
Niciun proces nu este universal mai bun — benzile de grosime favorizează instrumente diferite.
| Bandă de grosime | Potrivire mai bună | De ce |
| Tablă subțire, până la ~6 mm | Laser cu fibră | Viteze de traversare foarte mari, muchii curate fără zgură, distorsiune minimă |
| Placă medie, ~6–12 mm | Laser cu fibră (cu putere adecvată) | Încă mai rapid decât plasma, cu o calitate a muchiei mult mai bună pe oțel carbon |
| Placă grea, ~15 mm și peste | Plasmă | Plasma rămâne o modalitate economică de a tăia oțel carbon gros; laserul necesită putere mare și încetinește semnificativ |
Ca punct de referință, un laser cu fibră de 2000W prelucrează oțel carbon până la 8 mm, inoxidabil până la 5 mm și aluminiu până la 4 mm; o unitate de 3000W extinde aceasta la 12 mm oțel carbon, 8 mm inoxidabil și 6 mm aluminiu. Pentru diagrame detaliate de grosime în funcție de nivelurile de putere, consultați diagramele de material și grosime pentru laserul cu fibră în funcție de nivelul de putere. Pentru o comparație completă a configurațiilor de mașini de mare putere, consultați ghidul de achiziție pentru mașini de tăiere cu laser cu fibră de mare putere, iar pentru ceea ce realizează efectiv laserele cu fibră pe oțel carbon de 12–70 mm, citiți ghidul nostru despre tăierea cu laser a plăcilor de oțel. Dacă mixul dumneavoastră de producție se situează peste aceste intervale, plasma merită o analiză serioasă; dacă majoritatea lucrărilor sunt de 12 mm și sub, laserul câștigă de obicei atât la viteză, cât și la finisaj.
Materiale: conductivitate vs reflectivitate
Plasma necesită o piesă de lucru electric conductivă, ceea ce acoperă majoritatea metalelor structurale și tablelor, dar exclude complet neconductoarele. De asemenea, întâmpină dificultăți pe metalele foarte reflectante: arcul poate devia, iar calitatea muchiei pe aluminiu și cupru este vizibil mai slabă decât pe oțel carbon.
Un laser cu fibră taie toate metalele conductive și, deoarece funcționează prin absorbția luminii și nu prin conducție, poate prelucra materiale reflectante precum aluminiul, alama și cuprul atunci când puterea mașinii și parametrii de procesare sunt adecvați. Laserele cu fibră taie, de asemenea, nemetale în unele configurații, deși acest lucru nu este tipic pentru lucrările de prelucrare.
Costuri operaționale: comparație a consumabilelor
Structura consumabilelor este una dintre cele mai mari diferențe pe termen lung.
- Consumabile pentru plasmă: electrozii și duzele se erodează cu fiecare pornire a arcului și cu fiecare oră de tăiere. Kiturile de consumabile, scuturile și inelele de turbionare sunt costuri recurente, iar orele de tăiere scurtează direct durata de viață a electrodului. Bugetați cheltuieli continue pentru consumabile proporțional cu volumul de producție.
- Consumabile pentru laserul cu fibră: calea optică este în mare măsură fără întreținere — fasciculul este livrat prin fibră, astfel încât nu există oglinzi de aliniat și nici electrod de ars. Costurile recurente sunt lentilele de protecție, geamurile de protecție și gazele auxiliare. Azotul pentru tăierea inoxidabilului fără oxidare este cel mai mare cost cu gazul; oxigenul pentru oțel carbon și aerul comprimat sunt alternative mai ieftine, în funcție de cerințele muchiei.
În producția zilnică de tablă subțire, costul consumabilelor laser pe piesă este în general mai mic, deoarece optica de protecție durează mult mai mult decât electrozii plasmei, iar timpul de tăiere mai rapid distribuie costurile fixe pe mai multe piese. Pe oțel carbon gros, unde plasma rulează economic și laserul încetinește, calculele se întorc spre plasmă.
Viteză pe bandă de grosime
Pe material subțire, laserul cu fibră este dramatic mai rapid — fasciculul focalizat îndepărtează materialul într-o linie îngustă, astfel încât vitezele de traversare pe tablă de până la câțiva milimetri sunt mult mai mari decât poate atinge orice sistem cu plasmă, iar diferența se mărește și mai mult la tăierea asistată cu azot. Pe tablă de 3–6 mm, un laser cu fibră depășește de obicei plasma cu o marjă largă, producând în același timp o muchie finită.
Punctul de interschimb apare la plăci mai groase. Nivelurile de putere ale plasmei cresc ieftin în teritoriul oțelului carbon gros, unde viteza laserului scade și puterea necesară a laserului (și costul mașinii) crește. Un atelier care taie predominant placă de oțel carbon de 20 mm+ va considera plasma procesul mai economic.
Operații secundare
Luați în calcul ce se întâmplă după tăiere:
- Piesele tăiate cu plasmă necesită de obicei îndepărtarea zgurii, șlefuirea muchiei pentru a elimina teșitura dacă contează o muchie dreaptă și mai multă curățare înainte de sudare sau finisare. Zona afectată termic mai largă poate necesita o atenție mai mare la pregătirea pentru sudare.
- Piesele tăiate cu laser trec adesea direct de la masă la sudare, îndoire sau acoperire. Marginile de oțel inoxidabil tăiate cu azot sunt frecvent considerate finite ca atare.
Eficiența de imbricare a laserului reduce, de asemenea, deșeurile, iar multe sisteme laser cu fibră includ funcții de manipulare a materialelor care reduc forța de muncă — de exemplu, mașina noastră compactă de tăiere cu laser cu fibră de 3000W asociază o masă de schimb cu extracție integrată a fumului și o copertină de siguranță închisă, astfel încât încărcarea și descărcarea se suprapun cu tăierea în loc să o întrerupă.
Costul capitalului: compromisul onest
Plasma rămâne punctul de intrare mai ieftin. O masă de plasmă de bază costă substanțial mai puțin decât un sistem laser cu fibră de dimensiune comparabilă a mesei, iar pentru un atelier nou sau unul concentrat pe oțel structural gros, acea diferență contează. Sistemele laser cu fibră implică o investiție inițială mai mare, dar imaginea costului total se îmbunătățește cu volumul: producția mai rapidă de tablă subțire, cheltuielile mai mici cu consumabilele, mai puține relucrări și o mai bună utilizare a materialului se compun toate de-a lungul schimburilor.
Pentru atelierele care taie zilnic tablă metalică de grosimi variate, un laser cu fibră de putere medie ajunge de obicei la amortizare mai repede decât sugerează prețurile brute ale mașinii. Mașina noastră de tăiere cu laser cu fibră de 2000W acoperă oțel carbon de 8 mm, inoxidabil de 5 mm și aluminiu de 4 mm pe un pat de 1500×3000 mm, cu o sursă IPG sau RAYCUS și control Schneider Electric — o configurație comună pentru atelierele generale de prelucrare a tablei metalice.
Întrebări frecvente
Tăierea cu laser este întotdeauna mai bună decât tăierea cu plasmă?
Nu. Plasma este mai ieftină la achiziție, taie oțel carbon gros la prețuri accesibile și gestionează plăci foarte grele care ar necesita lasere de mare putere scumpe. Laserul câștigă la precizie, calitatea muchiei și productivitatea pe tablă subțire și medie. Răspunsul corect depinde de mixul dumneavoastră de grosimi și de cerințele de calitate.
Câtă zgură lasă tăierea cu plasmă?
Așteptați-vă la ceva zgură pe majoritatea tăieturilor cu plasmă, mai multă pe oțel inoxidabil și aluminiu. Plasma de înaltă definiție, cu parametri setați corect, o minimizează pe oțel carbon, dar îndepărtarea zgurii este un pas secundar de rutină pe piesele tăiate cu plasmă, în timp ce tăieturile laser asistate cu azot sunt de obicei fără zgură.
Poate un laser cu fibră să taie aluminiu?
Da, cu putere suficientă. Reflectivitatea și conductivitatea termică ale aluminiului necesită mai multă putere decât oțelul carbon de aceeași grosime — de exemplu, un laser cu fibră de 2000W taie aluminiu până la 4 mm, iar o unitate de 3000W până la 6 mm. Verificați diagramele de grosime în funcție de nivelul de putere înainte de a vă angaja la o clasă de putere.
Care proces are costuri mai mici cu consumabilele?
Laserul cu fibră, în majoritatea scenariilor de producție. Consumabilele laser se limitează la optica de protecție și gazul auxiliar, în timp ce electrozii și duzele plasmei se erodează cu fiecare tăiere și pornire a arcului. Pe plăci groase, unde plasma rulează eficient, totuși, consumabilele plasmei pe piesă pot fi competitive, deoarece procesul în sine este rapid și ieftin la acea grosime.
Alegerea mașinii dumneavoastră cu Xinhong CNC
Decizia între plasmă și laser se rezumă la lucrările dumneavoastră specifice: intervalul dominant de grosime, mixul de materiale, cerințele de calitate a muchiei și volumul de producție. Trimiteți-ne materialele, grosimile și aplicațiile dumneavoastră tipice, iar echipa Xinhong CNC vă va ajuta să evaluați dacă un laser cu fibră se potrivește atelierului dumneavoastră — sau dacă plasma rămâne investiția mai bună pentru mixul dumneavoastră. Trimiteți solicitarea prin intermediul site-ului nostru și spuneți-ne ce tăiați.