
This comparison explains where plasma cutting and fiber laser cutting each make sense for sheet metal fabrication. It covers edge quality, kerf, thickness windows, consumable costs and secondary operations so buyers can match the process to their actual work.
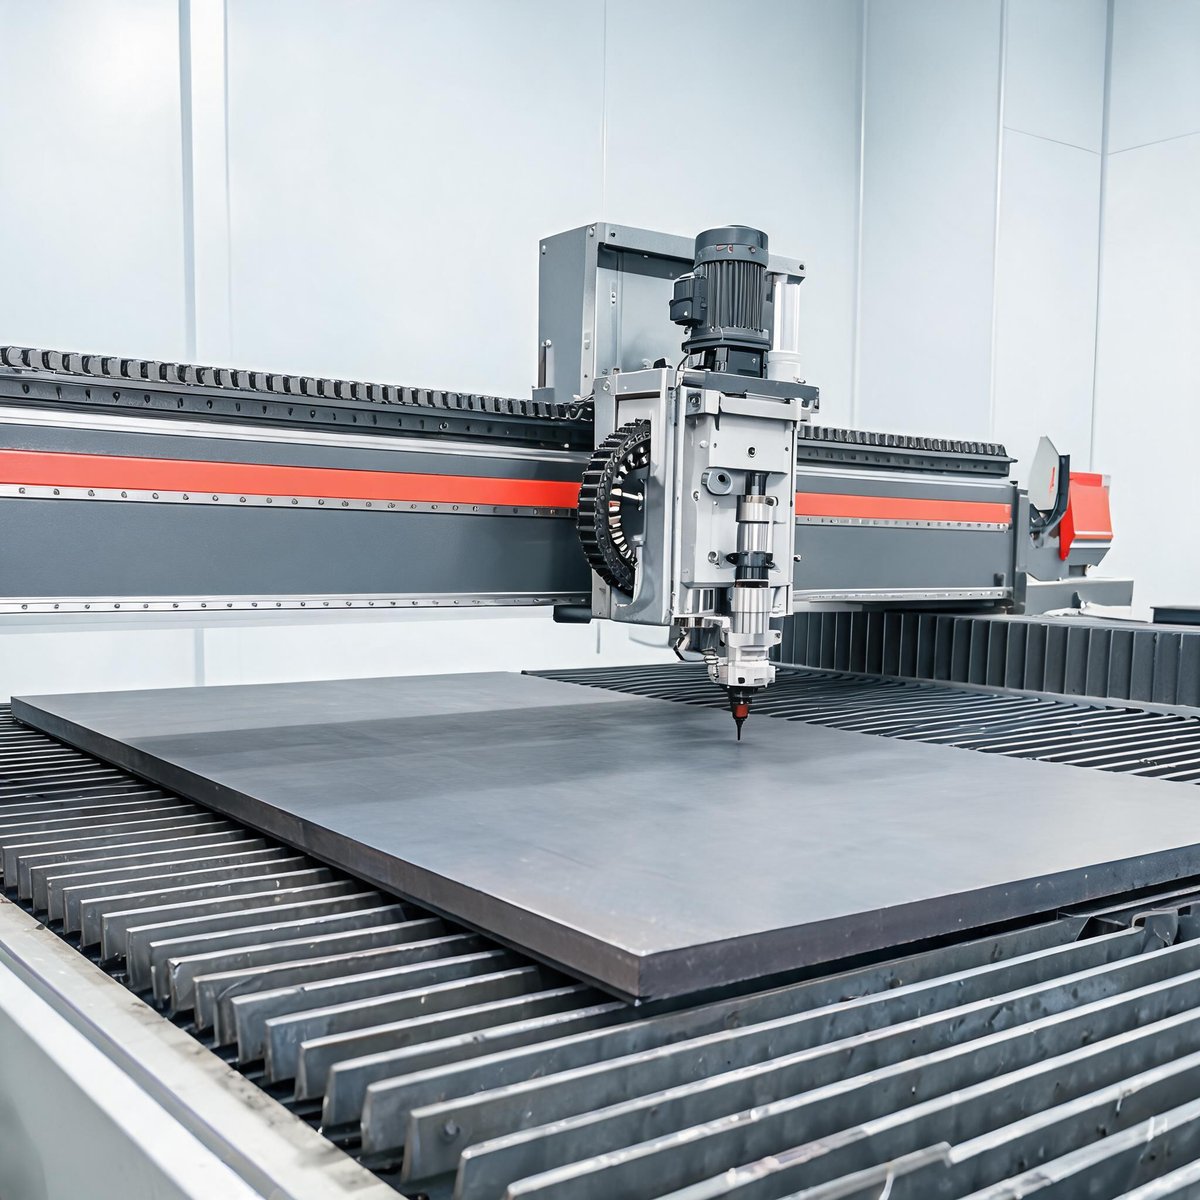
Если вы оснащаете заготовительный цех или меняете старый раскройный стол, решение между плазмой и лазером обычно сводится к трём вопросам: какие толщины вы режете ежедневно, какое качество кромки принимают ваши заказчики и сколько вы готовы тратить на расходные материалы за весь срок службы станка. Оба процесса режут токопроводящие металлы, но на практике ведут себя совершенно по-разному. В этом руководстве разобраны различия, которые действительно влияют на решение о покупке.
Как работает каждый процесс
Плазменная резка создаёт электропроводящую плазменную дугу между электродом и заготовкой. Перегретый газ расплавляет металл, и газовая струя выдувает расплавленный материал из реза. Поскольку процесс зависит от электропроводности, плазма работает только с металлами, проводящими электричество, — углеродистой сталью, нержавеющей сталью, алюминием, медью и латунью — а стабильность дуги ухудшается на сильно отражающих поверхностях.
Волоконная лазерная резка фокусирует твердотельный лазерный луч (обычно длиной волны 1064–1080 нм) через оптоволокно в небольшую точку, испаряя и расплавляя металл с помощью коаксиального вспомогательного газа (азота, кислорода или воздуха). Луч подаётся без физического контакта, поэтому электрод не изнашивается, а ширина реза значительно меньше.
Качество кромки и грат
Здесь два процесса расходятся наиболее заметно. Волоконный лазер даёт чистый узкий рез с гладкой, почти вертикальной кромкой и тонкой, легко удаляемой зоной термического влияния. Нержавеющая сталь и алюминий, вырезанные с азотом, часто не требуют никакой постобработки перед сваркой или окраской.
Кромки после плазменной резки имеют скос (обычно от одного до трёх градусов на сторону), больше грата по нижней кромке и более широкую зону термического влияния. Современные столы высокоточной плазменной резки значительно снижают эти эффекты, но удаление грата — шлифовка или срубание нижней кромки — остаётся рутинной вторичной операцией для плазменных деталей, особенно на нержавеющей стали и алюминии, где грат держится упорнее. Если ваши заказчики проверяют чистовую обработку кромки или вы подаёте детали прямо на сварку или порошковую окраску, эти дополнительные трудозатраты быстро накапливаются.
Ширина реза и точность
Плазменная дуга имеет физическую минимальную ширину, задаваемую соплом и характеристиками дуги; рез шириной примерно 1,5–2 мм является обычным, а резка мелких элементов ниже возможностей сопла нецелесообразна. Ширина лазерного реза обычно составляет 0,1–0,5 мм в зависимости от материала и толщины, что позволяет выполнять узкие внутренние углы, небольшие отверстия и более плотную раскладку деталей.
Для цеха, изготавливающего точные детали, практический эффект — это выход материала. Более узкий рез и более плотная раскладка означают больше деталей с листа. Более широкий рез плазмы и больший минимальный размер элемента ограничивают плотность размещения деталей.
Диапазоны толщин: где выигрывает каждый процесс
Ни один процесс не лучше универсально — разные диапазоны толщин благоприятствуют разным инструментам.
| Диапазон толщины | Лучше подходит | Почему |
| Тонкий лист, до ~6 мм | Волоконный лазер | Очень высокие скорости перемещения, чистые кромки без грата, минимальная деформация |
| Средний лист, ~6–12 мм | Волоконный лазер (при достаточной мощности) | Всё ещё быстрее плазмы с гораздо лучшим качеством кромки на углеродистой стали |
| Толстый лист, ~15 мм и выше | Плазма | Плазма остаётся экономичным способом резки толстой углеродистой стали; лазеру нужна высокая мощность, и он значительно замедляется |
Для справки: волоконный лазер мощностью 2000 Вт обрабатывает углеродистую сталь до 8 мм, нержавеющую до 5 мм и алюминий до 4 мм; установка мощностью 3000 Вт расширяет эти пределы до 12 мм для углеродистой стали, 8 мм для нержавеющей и 6 мм для алюминия. Подробные таблицы толщин для разных уровней мощности см. в разделе таблицы материалов и толщин для волоконных лазеров по уровням мощности. Полное сравнение конфигураций станков высокой мощности см. в нашем руководстве по выбору волоконного лазерного станка высокой мощности, а о том, что волоконные лазеры реально достигают на углеродистой стали 12–70 мм, читайте в нашем руководстве по лазерной резке стального листа. Если ваш производственный портфель выходит за эти диапазоны, плазма заслуживает серьёзного рассмотрения; если большая часть работ приходится на 12 мм и ниже, лазер обычно выигрывает и по скорости, и по чистоте обработки.
Материалы: проводимость против отражательной способности
Плазма требует электропроводящей заготовки, что охватывает большинство конструкционных и листовых металлов, но полностью исключает непроводники. Она также плохо справляется с сильно отражающими металлами: дуга может блуждать, а качество кромки на алюминии и меди заметно хуже, чем на углеродистой стали.
Волоконный лазер режет все токопроводящие металлы, и поскольку он работает за счёт поглощения света, а не проводимости, он может обрабатывать отражающие материалы, такие как алюминий, латунь и медь, при соответствующей мощности станка и параметрах обработки. В некоторых конфигурациях волоконные лазеры также режут неметаллы, хотя для заготовительных работ это не типично.
Эксплуатационные расходы: сравнение расходных материалов
Структура расходных материалов — одно из самых больших долгосрочных различий.
- Расходные материалы для плазмы: электроды и сопла изнашиваются с каждым запуском дуги и часом резки. Комплекты расходников, щитки и завихрительные кольца — это регулярные расходы, а часы резки напрямую сокращают срок службы электрода. Заложите в бюджет текущие расходы на расходные материалы пропорционально объёму производства.
- Расходные материалы для волоконного лазера: оптический тракт в основном не требует обслуживания — луч передаётся по оптоволокну, поэтому нет зеркал для юстировки и электрода для выгорания. Регулярные расходы — это защитные линзы, защитные стёкла и вспомогательные газы. Азот для резки нержавеющей стали без окисления — самая крупная статья газовых расходов; кислород для углеродистой стали и сжатый воздух — более дешёвые альтернативы в зависимости от требований к кромке.
В повседневном производстве тонкого листа стоимость расходных материалов на деталь у лазера обычно ниже, потому что защитная оптика служит гораздо дольше плазменных электродов, а более быстрое время резки распределяет постоянные затраты на большее число деталей. На толстой углеродистой стали, где плазма работает экономично, а лазер замедляется, расчёт снова склоняется в пользу плазмы.
Скорость по диапазонам толщин
На тонком материале волоконный лазер значительно быстрее — сфокусированный луч удаляет материал узкой линией, поэтому скорости перемещения на листе толщиной до нескольких миллиметров намного выше, чем может достичь любая плазменная система, и разрыв ещё больше увеличивается при резке с азотом. На листе 3–6 мм волоконный лазер обычно значительно опережает плазму, выдавая при этом готовую кромку.
Перелом происходит на более толстом листе. Уровни мощности плазмы недорого масштабируются в область толстой углеродистой стали, где скорость лазера падает, а требуемая мощность лазера (и стоимость станка) растёт. Цех, который преимущественно режет углеродистую сталь толщиной 20 мм и более, найдёт плазму более экономичным процессом.
Вторичные операции
Учитывайте, что происходит после резки:
- Плазменные детали обычно требуют удаления грата, шлифовки кромки для устранения скоса, если важна прямая кромка, и большей очистки перед сваркой или отделкой. Более широкая зона термического влияния может потребовать большего внимания при подготовке к сварке.
- Лазерные детали часто идут прямо со стола на сварку, гибку или нанесение покрытия. Кромки нержавеющей стали, вырезанные с азотом, часто считаются готовыми сразу после резки.
Эффективность раскладки у лазера также снижает отходы, а многие волоконные лазерные системы включают функции обработки материала, снижающие трудозатраты, — например, наш компактный волоконный лазерный станок мощностью 3000 Вт оснащён сменным столом со встроенным удалением дыма и закрытым защитным кожухом, поэтому загрузка и разгрузка совмещаются с резкой, а не прерывают её.
Капитальные затраты: честный компромисс
Плазма остаётся более дешёвой точкой входа. Базовый плазменный стол стоит существенно меньше волоконной лазерной системы сопоставимого размера стола, и для начинающего цеха или цеха, ориентированного на толстую конструкционную сталь, эта разница важна. Волоконные лазерные системы требуют более высоких первоначальных вложений, но общая картина затрат улучшается с объёмом: более быстрое производство тонкого листа, более низкие расходы на расходные материалы, меньше доработок и лучшее использование материала — всё это накапливается за смены.
Для цехов, которые ежедневно режут листовой металл разной толщины, волоконный лазер средней мощности обычно окупается быстрее, чем предполагают цены на сам станок. Наш волоконный лазерный станок мощностью 2000 Вт обрабатывает углеродистую сталь 8 мм, нержавеющую 5 мм и алюминий 4 мм на столе 1500×3000 мм с источником IPG или RAYCUS и управлением Schneider Electric — распространённая конфигурация для универсальных цехов листовой штамповки.
Часто задаваемые вопросы
Всегда ли лазерная резка лучше плазменной?
Нет. Плазма дешевле в покупке, экономично режет толстую углеродистую сталь и справляется с очень толстым листом, для которого потребовались бы дорогие лазеры высокой мощности. Лазер выигрывает по точности, качеству кромки и производительности на тонком и среднем листе. Правильный ответ зависит от вашего сочетания толщин и требований к качеству.
Сколько грата оставляет плазменная резка?
Ожидайте некоторого грата на большинстве плазменных резов, больше на нержавеющей стали и алюминии. Высокоточная плазма при правильно настроенных параметрах минимизирует его на углеродистой стали, но удаление грата — рутинный вторичный этап для плазменных деталей, тогда как лазерная резка с азотом обычно не даёт грата.
Может ли волоконный лазер резать алюминий?
Да, при достаточной мощности. Отражательная способность и теплопроводность алюминия требуют большей мощности, чем углеродистая сталь той же толщины, — например, волоконный лазер мощностью 2000 Вт режет алюминий до 4 мм, а установка мощностью 3000 Вт — до 6 мм. Проверьте таблицы толщин по уровням мощности прежде чем выбирать класс мощности.
У какого процесса ниже расходы на расходные материалы?
У волоконного лазера, в большинстве производственных сценариев. Расходные материалы лазера ограничены защитной оптикой и вспомогательным газом, тогда как плазменные электроды и сопла изнашиваются с каждым резом и запуском дуги. Однако на толстом листе, где плазма работает эффективно, расходные материалы на деталь могут быть конкурентоспособными, потому что сам процесс на этой толщине быстрый и дешёвый.
Выбор станка с Xinhong CNC
Решение между плазмой и лазером сводится к вашей конкретной работе: преобладающий диапазон толщин, сочетание материалов, требования к качеству кромки и объём производства. Пришлите нам типичные материалы, толщины и области применения, и команда Xinhong CNC поможет вам оценить, подходит ли волоконный лазер для вашего цеха — или плазма остаётся более выгодным вложением для вашего портфеля. Отправьте запрос через наш сайт и расскажите, что вы режете.