
Denna jämförelse förklarar var plasmaskärning respektive fiberlaserskärning är lämplig för plåtbearbetning. Den täcker kantkvalitet, snittspår, tjockleksintervall, förbrukningskostnader och sekundära operationer så att köpare kan matcha processen mot sitt faktiska arbete.
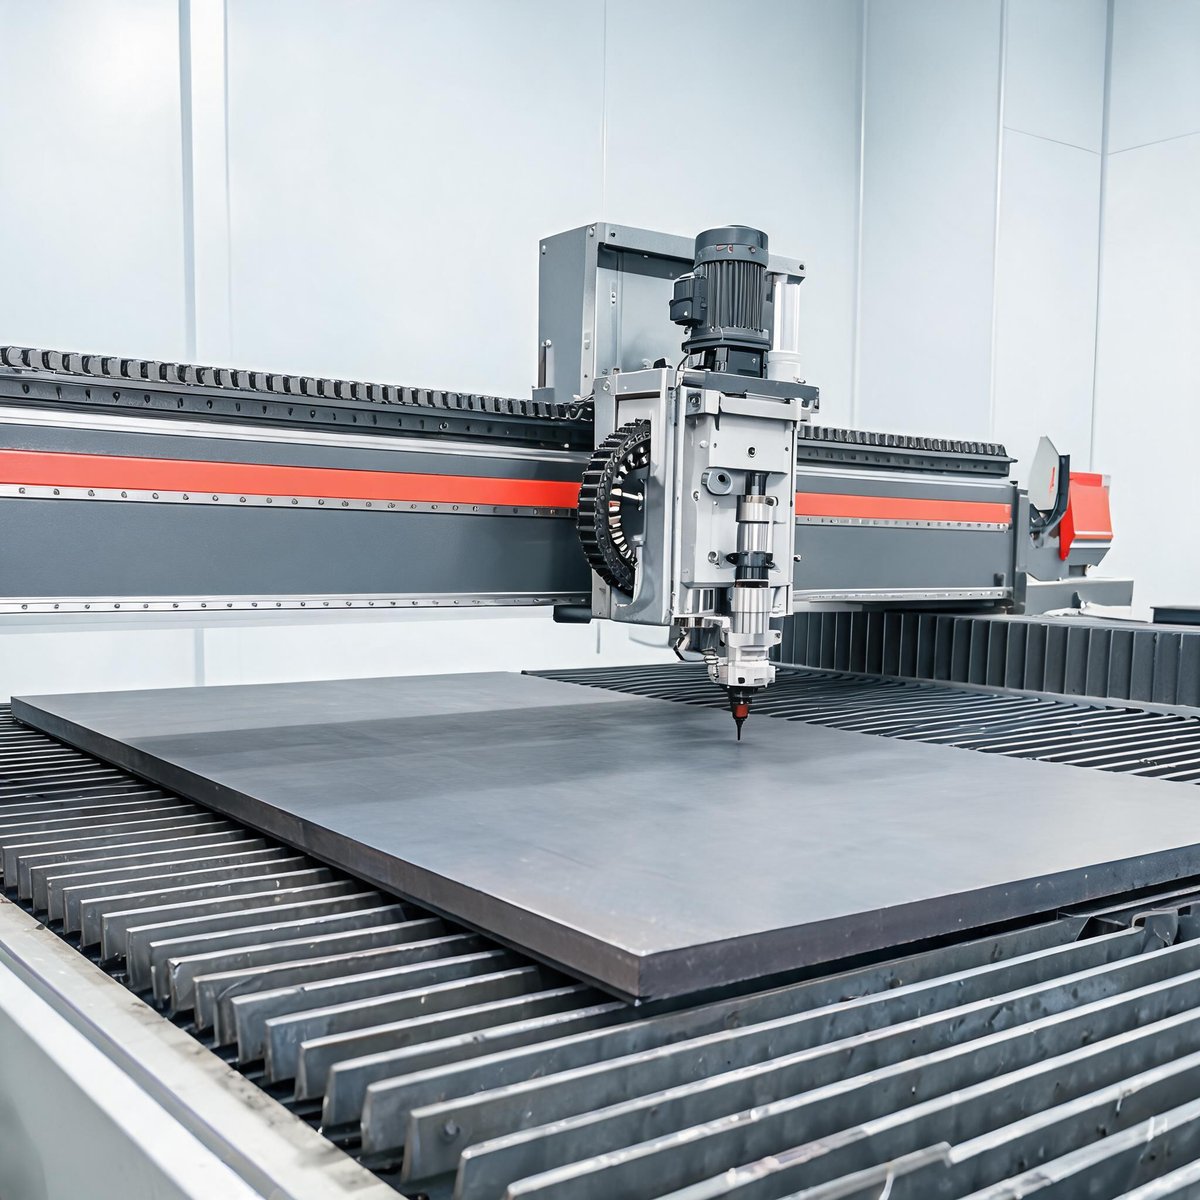
Om du utrustar en verkstad eller byter ut ett äldre skärbord handlar beslutet mellan plasma och laser vanligtvis om tre frågor: vilka tjocklekar skär du dagligen, vilken kantkvalitet accepterar dina kunder och hur mycket kan du lägga på förbrukningsmaterial under maskinens livstid. Båda processerna skär ledande metaller, men de beter sig mycket olika i praktiken. Den här guiden går igenom skillnaderna som faktiskt påverkar ett köpbeslut.
Hur respektive process fungerar
Plasmaskärning bildar en elektriskt ledande plasma ljusbåge mellan en elektrod och arbetsstycket. Den överhettade gasen smälter metallen och gasstrålen blåser det smälta materialet genom snittet. Eftersom den är beroende av elektrisk ledningsförmåga fungerar plasma bara på metaller som leder elektricitet — kolstål, rostfritt stål, aluminium, koppar och mässing — och ljusbågens stabilitet försämras på starkt reflekterande ytor.
Fiberskärning fokuserar en fastlaserstråle (vanligtvis 1064–1080 nm våglängd) genom fiberoptik till en liten punkt, vilket förångar och smälter metall med hjälp av en koaxial skyddsgas (kväve, syre eller luft). Strålen levereras utan fysisk kontakt, så det finns ingen elektrod som slits och snittspåret är dramatiskt smalare.
Kantkvalitet och slagg
Det är här de två processerna skiljer sig mest synbart. En fiberlaser ger ett rent, smalt snittspår med en slät, nästan vertikal kant och en tunn, lätt borttagen värmepåverkad zon. Kväveskuret rostfritt stål och aluminium kräver ofta ingen efterbearbetning alls före svetsning eller målning.
Plasmaskurna kanter uppvisar en fas (vanligtvis vinklad en till tre grader per sida), mer slagg längs underkanten och en bredare värmepåverkad zon. Moderna högdefinitions-plasmabord minskar dessa effekter avsevärt, men slaggborttagning — slipning eller mejslning av underkanten — är fortfarande en rutinmässig sekundär operation på plasmaskurna delar, särskilt på rostfritt stål och aluminium där slagget fastnar mer envist. Om dina kunder inspekterar kantfinish eller du matar delar direkt till svetsning eller pulverlackering ökar det extra arbetet snabbt.
Snittspårets bredd och precision
En plasmaljusbåge har en fysisk minsta bredd som bestäms av munstycket och ljusbågens egenskaper; snittspår på ungefär 1,5–2 mm är vanliga, och finskärning under munstyckets kapacitet är inte praktiskt genomförbar. Lasersnittspåret är vanligtvis 0,1–0,5 mm beroende på material och tjocklek, vilket möjliggör täta innerhörn, små hål och tätare delnestning.
För en verkstad som offererar precisionsdelar är den praktiska effekten materialutbyte. Smalare snittspår och tätare nestning innebär fler delar per plåt. Plasmas bredare snittspår och större minsta detaljstorlek begränsar hur tätt delarna kan packas.
Tjockleksintervall: var respektive process vinner
Ingen av processerna är universellt bättre — tjockleksbanden gynnar olika verktyg.
| Tjockleksband | Bättre passform | Varför |
| Tunn plåt, upp till ca 6 mm | Fiberlaser | Mycket höga skärhastigheter, rena slagfria kanter, minimal distorsion |
| Medelplåt, ca 6–12 mm | Fiberlaser (med tillräcklig effekt) | Fortfarande snabbare än plasma med mycket bättre kantkvalitet på kolstål |
| Grovplåt, ca 15 mm och uppåt | Plasma | Plasma är fortfarande ett ekonomiskt sätt att skära tjockt kolstål; laser kräver hög effekt och saktar ner betydligt |
Som referens hanterar en 2000W fiberlaser kolstål upp till 8 mm, rostfritt upp till 5 mm och aluminium upp till 4 mm; en 3000W-enhet utökar detta till 12 mm kolstål, 8 mm rostfritt och 6 mm aluminium. För detaljerade tjocklekstabeller över effektnivåer, se fiberlaserns material- och tjocklekstabeller per effektnivå. För en fullständig jämförelse av hög effekt-maskinkonfigurationer, se vår köpguide för fiberlaserskärningsmaskiner med hög effekt, och för vad fiberlasrar faktiskt åstadkommer på 12–70 mm kolstål, läs vår guide till laserskärning av stålplåt. Om din produktionsmix ligger över dessa intervall förtjänar plasma en seriös titt; om merparten av ditt arbete är 12 mm och under vinner laser vanligtvis både på hastighet och finish.
Material: ledningsförmåga kontra reflektivitet
Plasma kräver ett elektriskt ledande arbetsstycke, vilket omfattar de flesta konstruktions- och plåtmetaller men helt utesluter icke-ledare. Den har också svårt med starkt reflekterande metaller: ljusbågen kan vandra, och kantkvaliteten på aluminium och koppar är märkbart sämre än på kolstål.
En fiberlaser skär alla ledande metaller och, eftersom den arbetar genom ljusabsorption snarare än ledning, kan den bearbeta reflekterande material som aluminium, mässing och koppar när maskineffekten och bearbetningsparametrarna är lämpliga. Fiberlasrar skär även icke-metaller i vissa konfigurationer, även om det inte är typiskt för verkstadsarbete.
Driftskostnad: jämförelse av förbrukningsmaterial
Förbrukningsmaterialets struktur är en av de största långsiktiga skillnaderna.
- Plasmaförbrukning: elektroder och munstycken slits vid varje ljusbågsstart och varje skärtimme. Förbrukningssatser, skydd och virvelringar är återkommande kostnader, och skärtimmar förkortar elektrodlivslängden direkt. Budgetera för löpande förbrukningskostnader proportionellt mot produktionsvolymen.
- Fiberlaserförbrukning: optikbanan är i stort sett underhållsfri — strålen levereras genom fiber, så det finns inga speglar att justera och ingen elektrod som brinner. De återkommande kostnaderna är skyddslinser, skyddsglas och skyddsgaserna. Kväve för oxidfri skärning av rostfritt är den största gaskostnaden; syre för kolstål och tryckluft är billigare alternativ beroende på kantkrav.
I daglig tunnplåtsproduktion är laserförbrukningskostnaden per del i allmänhet lägre eftersom skyddsoptiken håller mycket längre än plasmaelektroderna och den snabbare skärtiden fördelar fasta kostnader på fler delar. På tjockt kolstål där plasma går ekonomiskt och laser saktar ner förskjuts kalkylen tillbaka mot plasma.
Hastighet per tjockleksband
På tunt material är fiberlaser dramatiskt snabbare — den fokuserade strålen avlägsnar material i en smal linje, så skärhastigheterna på plåt upp till några millimeter är långt högre än något plasmasystem kan uppnå, och gapet ökar ytterligare med kväveassisterad skärning. På 3–6 mm plåt överträffar en fiberlaser vanligtvis plasma med bred marginal samtidigt som den producerar en färdig kant.
Övergången sker vid tyngre plåt. Plasmaeffektnivåer skalar billigt in i tjockt kolstål där laserhastigheten sjunker och erforderlig lasereffekt (och maskinkostnad) stiger. En verkstad som huvudsakligen skär 20 mm+ kolstålplåt kommer att finna plasma vara den mer ekonomiska processen.
Sekundära operationer
Räkna in vad som händer efter snittet:
- Plasmadelar kräver vanligtvis slaggborttagning, kantslipning för att ta bort fasen om en rak kant är viktig, och mer rengöring före svetsning eller ytbehandling. Den bredare värmepåverkade zonen kan kräva mer uppmärksamhet vid svetsförberedelse.
- Laserdelar går ofta direkt från bordet till svetsning, bockning eller beläggning. Kväveskurna kanter på rostfritt anses ofta vara färdiga som skurna.
Laserns nestningseffektivitet minskar också spill, och många fiberlassystem inkluderar materialhanteringsfunktioner som minskar arbetskraften — till exempel vår kompakta 3000W fiberlaserskärningsmaskin som kombinerar ett växlingsbord med integrerad rökutsugning och en innesluten säkerhetskåpa, så lastning och lossning överlappar skärningen i stället för att avbryta den.
Kapitalkostnad: den ärliga avvägningen
Plasma är fortfarande den billigare ingångspunkten. Ett enkelt plasmabord kostar betydligt mindre än ett fiberlassystem med jämförbar bordsstorlek, och för en nystartad verkstad eller en som fokuserar på tjockt konstruktionsstål spelar den skillnaden roll. Fiberlassystem innebär en högre initial investering, men den totala kostnadsbilden förbättras med volymen: snabbare tunnplåtsproduktion, lägre förbrukningskostnader, mindre omarbete och bättre materialutnyttjande ökar alla över skiften.
För verkstäder som skär blandad plåt dagligen når en medeleffekt-fiberlaser vanligtvis återbetalning snabbare än vad de råa maskinpriserna antyder. Vår 2000W fiberlaserskärningsmaskin täcker 8 mm kolstål, 5 mm rostfritt och 4 mm aluminium på en 1500×3000 mm bädd med en IPG- eller RAYCUS-källa och Schneider Electric-styrning — en vanlig konfiguration för allmänna plåtverkstäder.
Vanliga frågor
Är laserskärning alltid bättre än plasmaskärning?
Nej. Plasma är billigare att köpa, skär tjockt kolstål prisvärt och hanterar mycket tung plåt som skulle kräva dyra högeffektlasrar. Laser vinner på precision, kantkvalitet och produktivitet för tunn till medeltjock plåt. Rätt svar beror på din tjockleksmix och dina kvalitetskrav.
Hur mycket slagg lämnar plasmaskärning?
Räkna med visst slagg på de flesta plasmasnitt, mer på rostfritt stål och aluminium. Högdefinitionsplasma med korrekt inställda parametrar minimerar det på kolstål, men slaggborttagning är ett rutinmässigt sekundärt steg på plasmaskurna delar, medan kväveassisterade lasersnitt vanligtvis är slagfria.
Kan en fiberlaser skära aluminium?
Ja, med tillräcklig effekt. Aluminiums reflektivitet och värmeledningsförmåga kräver mer effekt än kolstål av samma tjocklek — till exempel skär en 2000W fiberlaser aluminium upp till 4 mm och en 3000W-enhet upp till 6 mm. Kontrollera tjocklekstabellerna per effektnivå innan du väljer effektklass.
Vilken process har lägst förbrukningskostnader?
Fiberlaser, i de flesta produktionsscenarier. Laserförbrukning är begränsad till skyddsoptik och skyddsgas, medan plasmaelektroder och munstycken slits vid varje snitt och ljusbågsstart. På grovplåt där plasma går effektivt kan dock plasmaförbrukningen per del vara konkurrenskraftig eftersom processen i sig är snabb och billig vid den tjockleken.
Välj din maskin med Xinhong CNC
Beslutet mellan plasma och laser beror på ditt specifika arbete: dominerande tjockleksintervall, materialmix, kantkvalitetskrav och produktionsvolym. Skicka oss dina typiska material, tjocklekar och applikationer, så hjälper Xinhong CNC-teamet dig att utvärdera om en fiberlaser passar din verkstad — eller om plasma fortfarande är den bättre investeringen för din mix. Skicka din offertförfrågan via vår webbplats och berätta vad du skär.